 EN
NOPEA LINKIT
Viimeksi päivitetty: 09/21/2026 Tekijä: Zeon
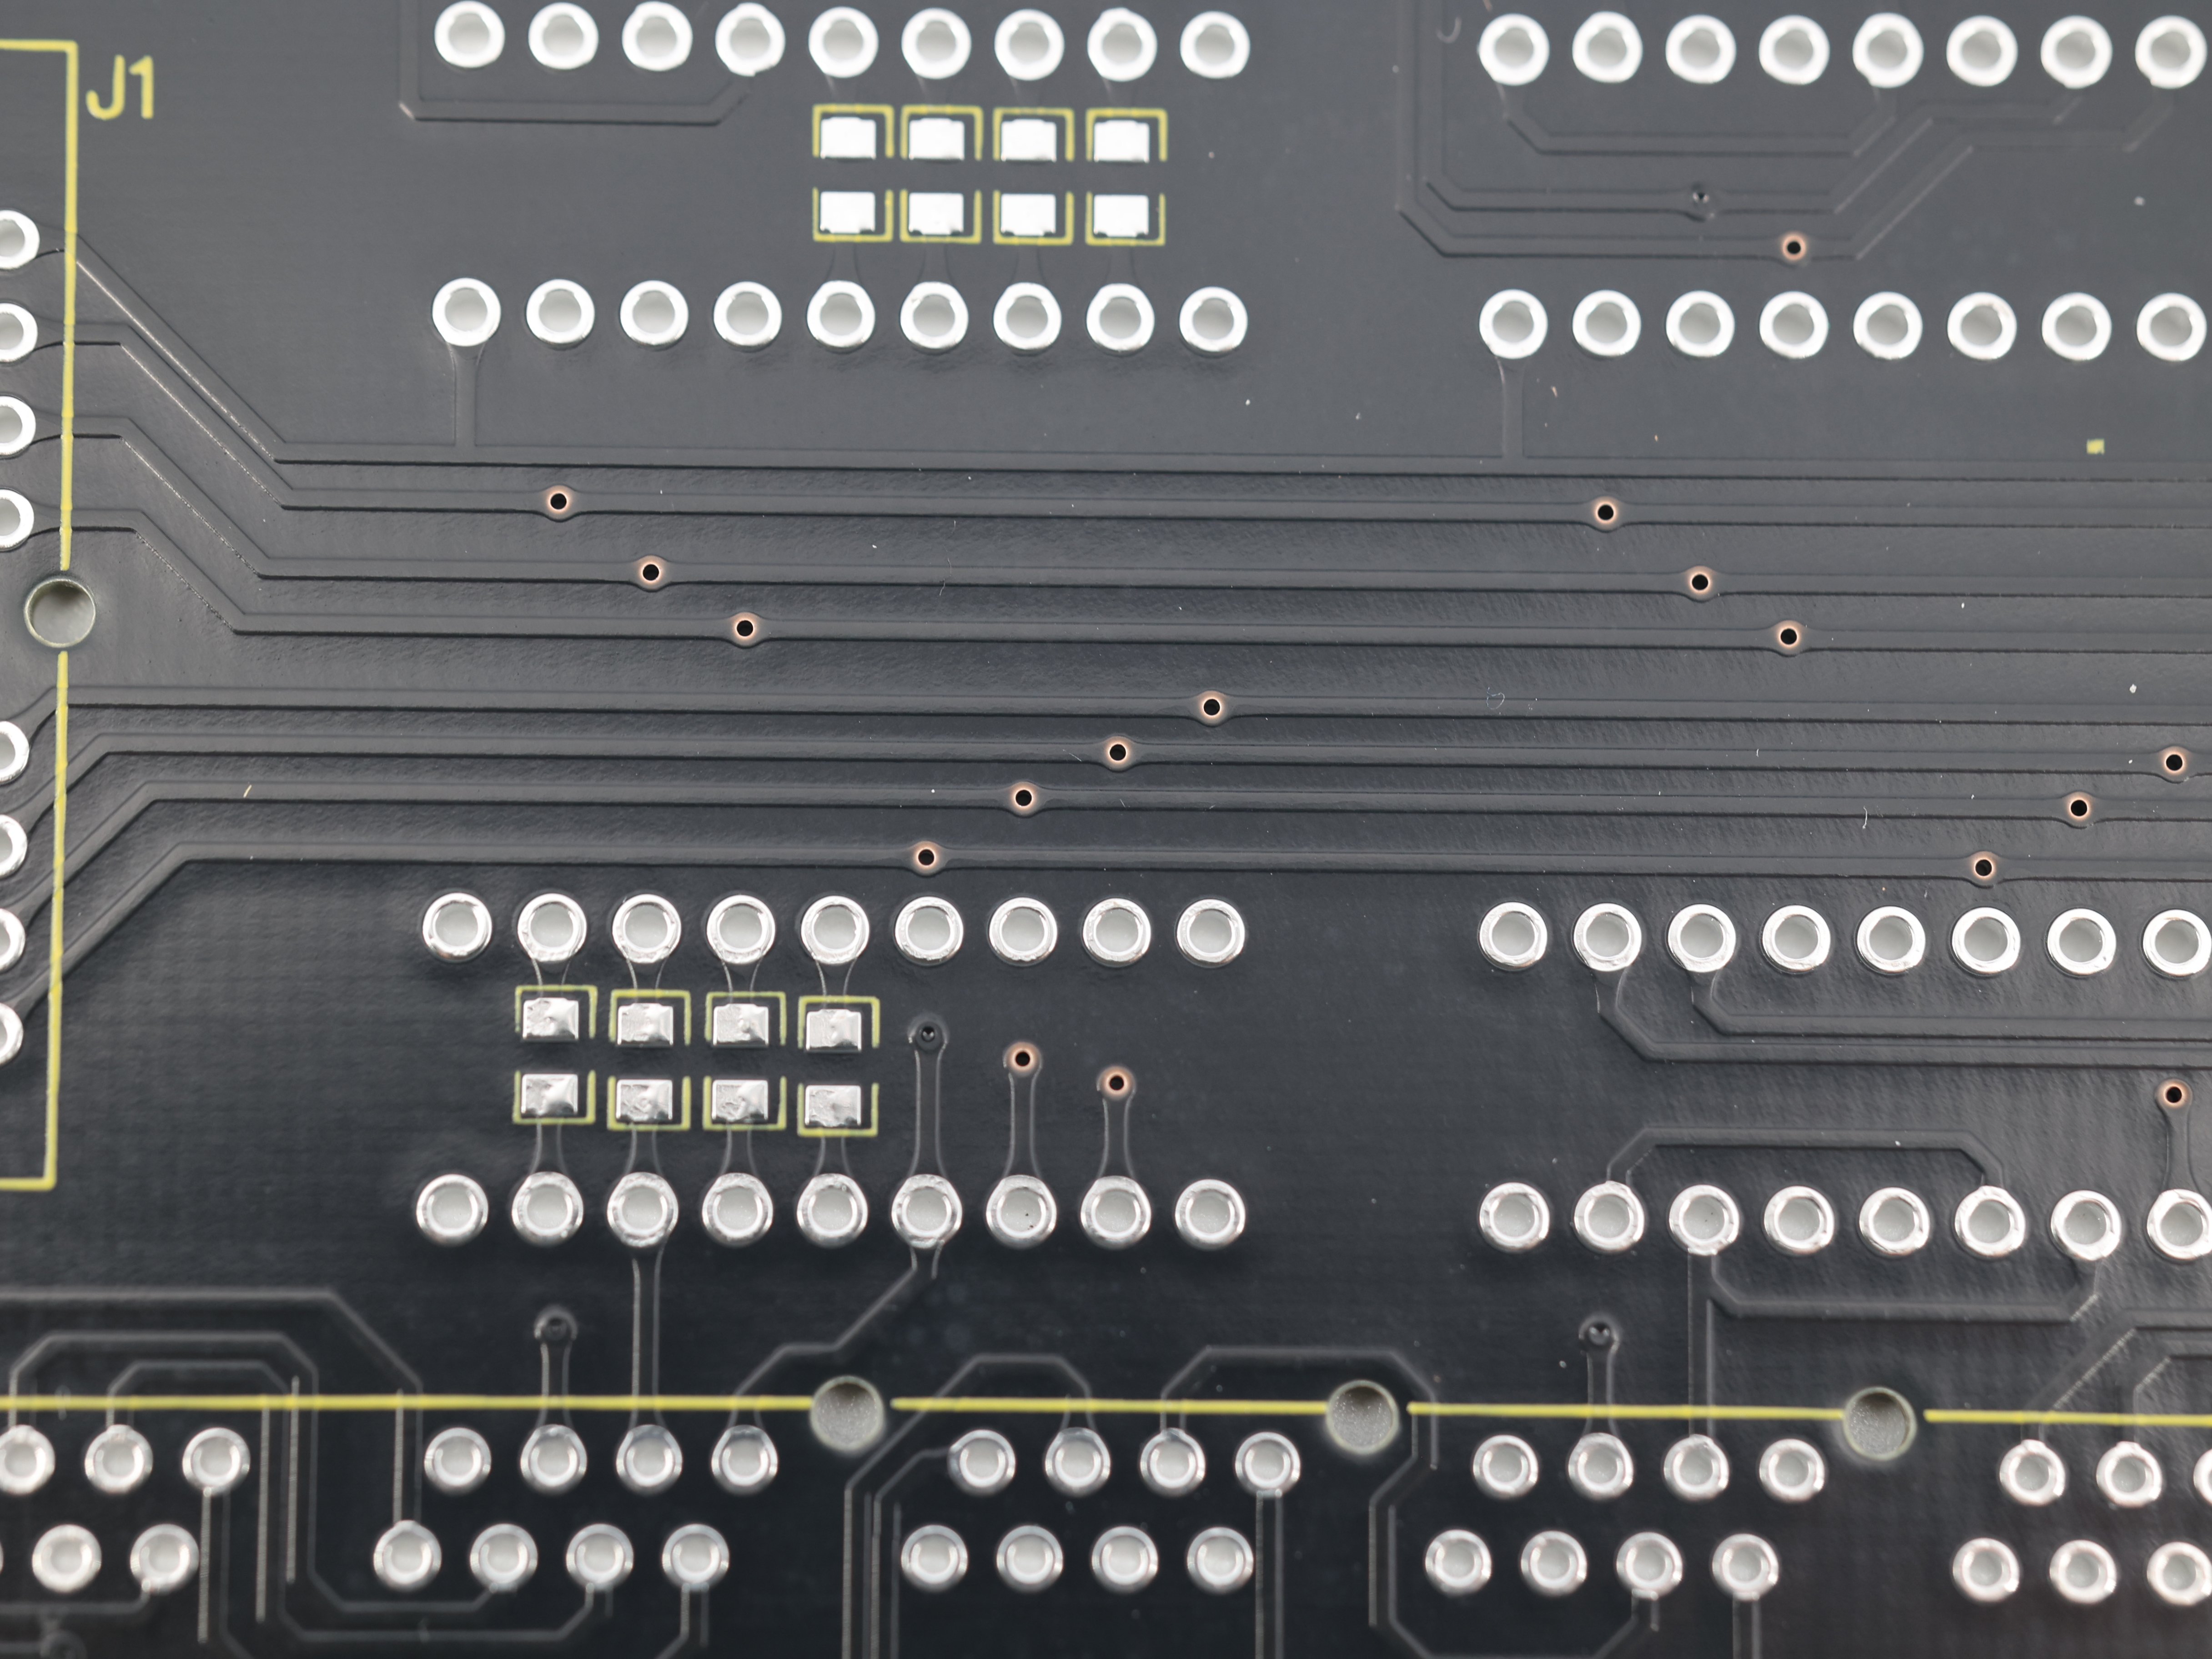
Elektronisten laitteiden nopeassa valmistusmaailmassa tinallisliitosten arviointi on keskeinen laatua ja luotettavuutta varmistava este. Piirikorttien valmistuksessa PCB-valmistajat varmistaa, että jokainen tinallisliitos on kestävä, virheetön ja kansainvälisesti hyväksyttyjen standardien mukainen – tämä ei ole pelkästään tekninen vaatimus, vaan laskettu organisaation etu. Riippumatta siitä, valmistatko nykyaikaista älypuhelinta, korkean tiukkuuden palvelinkorttia vai turvallisuuskriittistä auto-ECU:ta, yhden ainoan virheen huomioimatta jättäminen voi johtaa vakaviin seurauksiin: välittömiin uudelleentyöskentelyasteiksiin, tuotantokatkoihin ja takuukorvausvaatimuksiin sekä laajalle leviäviin kenttävikoihin ja brändin maineen vahingoittumiseen.
Miksi kokonaisvaltainen Piirikorttien asennuksen arviointi on niin vaikeaa? Nykyaikaiset kortit ovat tiukempia ja monimutkaisempia kuin koskaan aiemmin. Edistyneet menetelmät, kuten Pyöreät ruudukkojärjestelmät (BGA) ja Nelikulmaiset litteät liittimet ilman jalkoja (QFN) piilottavat juotosliitokset levyn alapuolelle, mikä vaikeuttaa perusvisuaalisia tarkastuksia. Toisaalta kuluttajien vaatimukset vakauden suhteen kasvavat edelleen, erityisesti kriittisissä sovelluksissa, kuten ilmailussa, lääkintälaitteissa ja ajoneuvojen elektronisissa laitteissa. Tämän seurauksena pinnalle asennettavat komponentit (SMD:t) vaativat tällä hetkellä korkean luotettavuuden juotosliitoksia – ja mikä tahansa piilotettu rako, murtuma tai huonosti tehty juotosliitos on aikavyöhykkeellä toimiva aikakapseli tuotteen toiminnalliselle tehokkuudelle.
Juotosliitosten tarkastus ei enää koske pelkästään näkyvien vikojen paikantamista; kyseessä on oikean yhdistelmän modernia laitteistoa – Automaattisia optisia tarkastusjärjestelmiä (AOI), röntgentarkastuslaitteita ja tinajuotetun pastan tarkastusjärjestelmiä (SPI) – käyttö havaittavien ja piilotettujen virheiden löytämiseksi. Ymmärtäminen PCB-tarkastuslaitteiden tehokkuudesta näkökohdat ja toiminnot sekä tehokkaimmien tinattujen liitosten analyysilaitteiden valinta ovat tällä hetkellä tärkeitä sekä kustannustehokkuuden että erinomaisen laadunvalvonnan kannalta. on tällä hetkellä tärkeää sekä kustannustehokkuuden että erinomaisen laadunvalvonnan kannalta.
Jokaisen PCB-yhdistys , löydät satoja – yleensä tuhansia – tinattuja liitoksia. Jokainen pieni liitos vastaa sähköisestä yhteydestä, joka muodostaa elektronisen laitteen hermoston. Tinattujen liitosten arviointi on tiukka prosessi, jossa näitä liitoksia tutkitaan ongelmien, laadun ja eheyden varalta. Sitä voidaan suorittaa automatisoiduilla järjestelmillä, röntgenlaitteilla ja jopa manuaalisesti, joilla kaikilla on omat vahvuutensa ja rajoituksensa.
Käytettäväksi PCB-jakelijat , huomiotta jättäminen heikosta liitoksesta tarkoittaa riskiä tuotteen toiminnanhäiriölle, kalliille takaisinottoille ja verkkoreputaation aiheuttamalle maineelle. korkean luotettavuuden aloilla — uskoo ilmailu-, auto- tai lääketieteellisiin laitteisiin — myös yksittäinen liitosvirhe voi aiheuttaa vakavia vikoja ja mitattavia taloudellisia tappioita.
Huonon tai puuttuvan liitosten tarkastuksen vaikutukset ovat seuraavat:
Hyötyosuus ja jätteet: Vialliset piirikortit on korjattava tai hylättävä, mikä nostaa kustannuksia.
Käyttöpaikassa esiintyvät viat: Tuotteet, jotka pääsevät kuluttajien käsiin, mutta lopettavat toimintansa myöhemmin, aiheuttavat takuukorvausvaatimuksia, menetettyjä sopimuksia ja brändivahinkoja.
Sääntelyvaatimusten noudattamisen epäonnistuminen: Vaatimusten, kuten IPC-A-610:n, noudattamatta jättäminen voi estää tuotteiden myynnin tietyillä markkinoilla.
Luotettavat liitokset eivät ainoastaan yhdistä, vaan ne myös säilyttävät johtavuuden lämpö- ja mekaanisen rasituksen alaisena. IPC-A-610 ja IPC J-STD-001 määrittelee liitosten luotettavuutta koskevat vaatimukset. Luokat 1–3 määrittelevät tiukkuuden asteikkoja, joissa luokka 3 on tarkoitettu kaikkein vaativimmille ja turvallisuuskriittisimmille elektroniikkalaitteille.
Tarkastukseen liittyvät erityisvaatimukset ovat muun muassa:
– Kastuvan pinnan ja kierteenvaipan muoto.
– Tyhjä tila (erityisesti BGA-liitoksissa; <25 % tyhjää osuutta IPC:n mukaan).
– Kylmät liitokset (selkeästi näkyvät, riittämättömästi kastuvat).
– Yhdistelmäliitokset, hautakiviliitokset, pää-pillari-liitokset sekä avoimet tai riittämättömät liitokset.
|
Kriteerit |
Luokka 1 (yleinen) |
Luokka 2 (erityispalvelu) |
Luokka 3 (korkea luotettavuus) |
|
Kulman peittävyys |
Osittainen |
Täysi |
Täydellinen, ilman näkyviä poikkeamia |
|
BGAn tilat |
<50% |
<30% |
<25% |
|
SMD:n sijoitustarkkuus |
Kohtalainen |
Alhainen |
Alhainen (olennainen rajoitus) |
|
Kastumiskulma |
Rauhoittava |
Tiivis |
Tiukin ohjaus |
Nykyiset piirilevyt koostuvat monenlaisista juottoliitoksista – alkaen tavallisista 'lokiläiskä'-liitoksista aina BGA- ja QFN-liitosten alle muodostuviin monimutkaisiin piilotettuihin yhteyksiin. Jotkin ongelmat näkyvät paljain silmin; toiset pysyvät piilossa ja jäävät huomaamatta perinteisillä analyysimenetelmillä.
1. Juotosylitys Tahdonnainen juottoliitos kahden liitosnapin tai -johtimen välillä, joka aiheuttaa oikosulun.
2. Liian vähän juotinta tai ei juotinta lainkaan Juotinmäärän puute aiheuttaa heikkoja mekaanisia ja sähköisiä yhteyksiä.
3. Avoin liitos Ei sähköistä yhteyttä vaikka osa on näkyvissä.
4. Kylmä liitos Näyttävät tylsiltä ja karkeilta, yleensä liian alhaisen lämpötilan vuoksi – mikä johtaa heikkoonsa sähköiseen tehokkuuteen.
5. Tombstoning (SMD-komponenttien 'pystyyn nousu' ja toiminnan loppuminen) Yksi piirisäteen tai kondensaattorin pää nousee pohjalevyltä.
6. Head-in-Pillow (HiP) [BGA-/QFN-viat] BGA-pallot eivät sulautu oikein alapuolellaan olevaan liitosalueeseen, mikä aiheuttaa heikkoja tai avoimia piiriyhteyksiä.
7. Solderipallot Pieniä pyöreitä tinayhdistelmän palasia, jotka tarttuvat pohjalevyyn – voivat aiheuttaa oikosulkuja tai havaitsemattomia vikoja.
8. Aukot (erityisesti BGA-alueet) Kaasukuplat tai riittämätön tinayhdistelmä suurten liitosalueiden tai BGA-pallojen alla heikentävät lämmön- ja sähkönsiirtokykyä.
|
Vika |
Tyypillinen syy |
Paras tunnistusmenetelmä |
Luotettavuusriski |
|
Siltojen muodostuminen |
Stensilivirhe, väärä sijoitus |
AOI, visuaalinen tarkastus |
Korkea |
|
Ei riittävästi pastaa |
Huono stensili/tahnaus, ohitus |
SPI, AOI, röntgenkuvaus |
Korkea |
|
Avaa liitos |
Sovitustarkkuus, juottopuute |
AOI, röntgenkuvaus, sähköinen testaus |
Kriittisiä |
|
Kylmä liitos |
Huono juottoprofiili |
AOI, röntgenkuvaus |
Kohtalainen-korkea |
|
Tombstoning |
Epätasainen kotikäyttölämmitys, liimaus |
AOI, visuaalinen tarkastus |
Kohtalainen |
|
Pää tyynyllä |
Muodonmuutos, saastuminen |
Röntgenkuvaus (3D-CT) |
Tärkeitä |
|
Juotopallot |
Liian paljon/huono juotinliima, lämpötila |
AOI, visuaalinen tarkastus |
Keskitasoinen |
|
Kupat |
Kaasun vapautuminen, juotinliima |
Röntgenkuvaus (CT-suositeltava) |
Korkea teho/BGA |
Näkyvä: Voidaan havaita AOI:n tai suurennuslasin avulla (siltaukset, kivitaulut, juotinpalloket).
Piilotettu: BGA:t, QFN:t, rei’itettävä pad (kumoaminen, HiP, kostumaton avaus)-- vaatii röntgenanalyysin tai Tietokonetomografian kuvantaminen .
"Tehokas SMT-arviointi erottaa havaittavan premiumlaatuisuuden näkymättömistä vastuualueista, jotka piilevät monitasoisien pakkausten alla."
Nykyaikaisten PCB-asetusten monimutkaisuuden kasvaessa jakautunut arviointimenetelmä on tarpeen yksityiskohtaisen vian havaitsemiseen. Eri laitteet kohdistuvat tiettyihin vian tyyppeihin, alueisiin ja prosessivaiheisiin.
SPI-järjestelmät käyttävät 3D-kuvantamista tai laserkolmiulotteista mittausmenetelmää tarkistaakseen tina-liimapastan korkeuden, tilavuuden ja sijoituksen jälkeen kuvioidun tulostuksen – mikä on ratkaisevan tärkeää vikojen estämiseksi ennen komponenttien asentamista.
– Toiminnat tuottavat juotinliimapaston tilavuuden ja sijainnin reaaliajassa.
– Vähentää jälkikäsittelyä ja hylkäyksiä myöhemmässä vaiheessa.
– SPI-järjestelmän hinta: 40 000–120 000 USD.
AOI-järjestelmät ovat nykyaikaisen SMT-tarkastuksen perusta. Ne käyttävät korkean resoluution videokameroita, järjesteltyä valoa ja Tekoälyyn perustuvaa ongelmien tunnistamista osien ja juotinyhteyksien sijoittelun sekä kuumennuksen jälkeisen laadun arviointiin.
2D-AOI: Tunnistaa perustasoisia pinnan alueen ongelmia 3D-AOI: Sisältää korkeusarvot, paljon tarkemman tasonmukaisuuden, tombstoningin, tinan kiinnitysprofiilin mittauksen ja head-in-pillow -riskin arvioinnin.
Pääominaisuudet:
– yli 5 megapikselin korkearesoluutioiset kamerat.
– Tuottavuus jopa 100 senttimetriä neliössä sekunnissa tai 500 komponenttia minuutissa.
– Automaattinen vianluokittelu, alhainen virheellisten puheluiden osuus (< 5 %).
– Rivitarkastus ja integraatio tuotantolinjan hallintajärjestelmään.
AOI-järjestelmän hinta: 30 000–150 000 dollaria (rahoitus- ja modulaariset päivitysmahdollisuudet saatavilla).
Automaattinen röntgentarkastus (AXI) on ei-tuhoava testaus kriittistä piilossa oleville tinayhdyskohdille bGA-, QFN-, HDI/via-in-pad -piirilevyillä ja kaksipuolisissa kokoonpanoissa.
2D-röntgenkuvaus: Tunnistaa suuret tyhjäkohdat, siltaukset ja puuttuvat tinapallot 3D-röntgenkuvaus/CT: Mahdollistaa tilavuusanalyysin ja havaitsee pään-pillow -virheet, kostumattomat avoimet liitokset ja kerroksittaiset tyhjäkohdat.
Röntgentarkastuslaitteiston hinta: $50,000–$300,000.
BGA-, QFN- ja HDI-piirilevyt: Nämä edistyneet pinnalle asennettavat pakkaustyypit, joiden liitokset ovat piilossa, vaativat röntgentarkastusta (AXI) tai 3D-CT-tarkastusta tyhjäkohtien, pään-pillow -virheiden tai kostumattomien avointen liitosten havaitsemiseksi.
Yksinkertaiset SMD- ja läpiviivapiirilevyt: AOI (2D tai 3D) voi riittää, keskittyen näkyviin tinanpinnan yhdistymiin, hautakivieffektiin ja johtojen virheelliseen sijoittumiseen.
– Laitteiden hinta vaihtelee laajasti.
AOI-järjestelmän hinta: 30 000–150 000 dollaria premium-linjallisille 3D-järjestelmille.
Röntgenlaitteiston hinta: 50 000–300 000 dollaria edistyneille 3D CT-kykyisille laitteistoille.
SPI-järjestelmän hinta: $40,000–$120,000.
– Arvioi kokonaishintaa, mukaan lukien ohjelmisto, päivitykset, kalibrointipakkit, huoltosopimukset ja varaosat.
– Hae:
Yksinkertainen ja intuitiivinen käyttöliittymä.
Helppokäyttöiset opetusohjeet ja automatisoitu vikaluokittelu.
Yhteensopivuus/integrointi MES-ohjelmistoon ja olemassa olevaan linja-automaatioon.
– Toimittajan maine koulutuksesta, jälkimarkkinatuesta, nopeista korjauksista ja taatusta varaosien saatavuudesta on ratkaisevan tärkeä.
– Kysy kalibrointiväleistä, kulutustarvikkeista ja etädiagnostiikasta.
– Rahoitus/vuokraus: Monet toimittajat tarjoavat modulaarisia päivityksiä tai vuokrausta kustannusten jakamiseksi.
– Tarkastustyönkulku: Varmista, että uusi laite täydentää olemassa olevia SPI-, AOI-, AXI- ja FQC-tarkastusvaiheita.
Tapaustutkimus Maailmanlaajuinen autoteollisuuden PCB-valmistaja vähensi takuukorvauksia 45 % ja paransi ensimmäisen läpimenon tuottavuutta 20 % päivittämällä kerrosmukaisen AOI+AXI+SPI-tarkastustyönkulun, joka oli täysin integroitu heidän MES-järjestelmäänsä reaaliaikaiseen SPC-pohjaiseen prosessioptimointiin.
Oikean tarkastuslaitteen valinta on vain puolet taistelustasi. Toimittajasi kanssa muodostuva suhde on avainasemassa jatkuvan luotettavuuden, vähäisen käyttökatkon ja sujuvan tuotannon laajentamisen kannalta. Tässä on ohjeet oikean valinnan tekemiseen:
Pyydä esityksiä ja kokeilukäyttöä paikan päällä: Katso aina laitteet toiminnassa omilla piirilevyilläsi ja tyypillisillä vioilla. Esitykset paljastavat käsittelynopeuden, virheiden luokittelun, käyttöliittymän ja todellisen väärän hälytyksen määrän todellisissa tilanteissa.
Arvioi toimittajan mainetta:
Tarkista asiakasarviot, sertifikaatit ja toimittajan historia piirilevyjen kokoonpanon laadunvalvontamarkkinoilla.
Anna etusija toimittajille, joilla on todennettuja asennuksia korkealuotettavissa ja suuritehoisissa markkinoissa (esimerkiksi auto- ja lääketeollisuus).
Kysy koulutuksesta, käyttäjäsertifiointiin liittyvästä ohjauksesta ja jatkuvasta koulutuksesta.
Onko tekninen tuki saatavilla 24/7, paikallisesti tai etänä?
Varaosat/päivityssuunnitelma:
Voiko kriittisiä varaosia saada 24 tunnissa?
Onko modulaarinen päivitys uusille pakkausmuodoille/rakenteille mahdollista (esim. BGA:sta QFN:ään, tekoälyanalyysin lisääminen)?
Integrointi ja dokumentaatio:
Integroituko ohjelmisto olemassa oleviin MES-, jäljitettävyys- ja datanalytics-järjestelmiin?
Toimitetaanko kattava dokumentaatio asennukseen, ohjelmointiin ja huoltoon?
Takuut ja palvelusopimukset:
Vertaa palvelusopimusten kestoa, kattavuutta ja sisällytettäviä palveluita.
Harkitse vaihtoehtoisia ennaltaehkäisevän huollon ja kalibrointipaketteja.
Onnistunut PCB-koontitarkastusprosessi ei koske vain virheiden havaitsemista, vaan myös niiden syyjen ymmärtämistä – ja siitä, miten niitä voidaan korjata.
Syy: Liiallinen pastamäärä, pinnoituspohjan suunnitteluvirhe, asennuksen epätarkkuus.
Vianhakeminen: Optimoi pinnoituspohjan aukot, tarkista asennuskoneen kalibrointi, käytä AOI:tä siltausten varhaisen tunnistamiseen.
Syy: Tukos pinnoituspohjassa, väärät SPI-asetukset, pinnan saastuminen.
Vianhakeminen: Säännölliset SPI-tarkastukset, säännöllinen pinnoituspohjan puhdistus, parempi PCB:n puhdistus.
Syy: Tombstoning, huono reflow-profiili, padien hapettuminen.
Vianhakeminen: Tasapainota pastan määrä/sijoitus, hienosäädä reflow-kuumennusta/jäähdytystä, varmista tiukka pinnan puhtaus.
Syy: Riittämätön reflow-lämpötila/kypsytysaika; lyijytön seos altis tylsille liitoksille.
Vianhakeminen: Säädä reflow-profiileja; käytä 3D-AOI- tai röntgenkuvantamista sisäisten kosteusvirheiden havaitsemiseen.
Syy: BGA:n/QFN:n tai PCB:n vääntyminen reflow-prosessin aikana, hapettuneet BGA-tinapallot.
Vianhakeminen: Varmista tasaisuus (komponentti/PCB), paranna reflow-kiihtyvyyttä/kypsytysaikaa; tarkasta röntgenkuvantamisella (3D/CT).
Syy: Liiallinen fluximäärä, roiskuminen reflow-prosessin aikana.
Vianetsintä: Säädä pinnoituspohjan tilavuutta, tarkista fluxin kemiallinen koostumus, hienosäädä reflow-käyrää.
Kupat
Syy: Kuumennettaessa tapahtuva kaasun vapautuminen tinataispasteesta, pinnan kontaminaatio tai virheellinen kuumennusprofiili.
Vianhakeminen: Käytä tuoreita pastetuloja, paranna varastointia ja käsittelyä; röntgenkuvaus tyhjiöiden analysointiin ja prosessin takaisinkytkentään.
Syy: Epätasainen lämmönvaraus, epätasainen kuumennus tai tinataispasteen määrän epätasapaino.
Vianhakeminen: Tarkista tasaisen pasteen sovitus ja säädä kuumennusuunien vyöhykkeitä.
Kun elektronisten kokoonpanojen monimutkaisuus kasvaa ja luotettavuusvaatimukset nousevat huippuunsa, systemaattinen tinattujen liitosten tarkastus muodostuu laadunvarmistuksen keskiössä. Kriittisten vikatyypien tuntemisen, AOI-, SPI- ja röntgenjärjestelmien (AXI) ominaisuuksien sekä vaiheittaisen valintastrategian parhaiden käytäntöjen avulla PCB-valmistajat voidaan havaita viat varhaisessa vaiheessa, vähentää kustannuksia ja toimittaa luotettavia tuotteita joka kerta.
Nykyinen markkina palkitsee niitä, jotka yhdistävät täysin uudet tarkastustyökalut prosessitietoa, datanalyticsia ja tiukkoja toimittajayhteyksiä. Muistathan, että parhaat liitosten tarkastuslaitteet tai -strategiat:
– Sovittavat kyseisen vian profiiliin, tuotantokapasiteettiin ja piirilevyn monimutkaisuuteen.
– Integroituvat tuotantoprosessiisi ja tiedonhallintajärjestelmiisi.
– Tulevat asiantuntijatuen, nopeiden korjausten ja jatkuvan optimoinnin kanssa.
Vaikka ohjeet olisivatkin mahdollisimman kattavia, PCB-valmistajat ja insinöörit usein esittävät tärkeitä kysymyksiä käytännön näkökohdista ja hienovaraisuuksista, jotka liittyvät juotosliitosten tarkastus . Tässä vastaamme useimmin esitettyihin, suurimpaa vaikutusta aiheuttaviin kysymyksiin käyttäen todellisia teollisuuden skenaarioita ja terminologiaa.
V: 2D AOI (Automated Optical Inspection): Käyttää korkearesoluutioista kamerakuvantamista liitosten pinnan tarkastamiseen. Se on nopea ja erinomainen lyhytkytkentien, puuttuvien komponenttien ja näkyvien liitosviivojen havaitsemiseen.
3D-AOI: Laajentaa AOI:n toimintaa mittaamalla juotetun liitoksen korkeutta ja tilavuutta, kierteisyyttä sekä tasaisuutta rakenteisen valon tai laserkolmiomaisuuden avulla. Tämä mahdollistaa riittämättömän juotteen, tombstoning-ilmiön tai lähes näkymättömät kastuvuusongelmat havaitsemisen ja tarjoaa alhaisemman virheellisten hälytysten määrän, erityisesti korkean luotettavuuden (luokka 3) sovelluksissa.
V: Röntgenkuvaus on välttämätöntä, kun virheet eivät ole näkyvissä pinnan kuvauksessa – erityisesti piilossa olevien liitosten tapauksessa BGAn, QFN:n, PoP:n (Package-on-Package) tai HDI/via-in-pad -rakenteiden alla. Käytä AXI:a ilmanmuodostumien (> 25 %) tunnistamiseen. Linjatarkastus ja yhdistelmä kokoonpanolinjan seurantaan.
A: Käytä 3D-AOI:tä, kun se on mahdollista, tummuuden, esitysten ja epävarmojen ominaisuuksien vähentämiseksi. Päivitä ja paranna jatkuvasti suositeltavia kuvia ja vertailunäytteitä. Hyödynnä tekoälyllä varustettua ja joustavaa vianluokittelua, jos se on saatavilla. Kouluta kuljettajia jatkuvasti, tarkista testimateriaalin merkityt kuvat ja säädä järjestelmiä.
A: Kyllä! Nykyaikaiset AOI-, SPI- ja AXI-järjestelmät voidaan yhdistää MES-järjestelmiin (valmistuksen suoritusjärjestelmät), robotiikkaan ja edistyneisiin analyysityökaluihin. Tämä mahdollistaa reaaliaikaisen SPC:n kommentoinnin, suljetun silmukan hoitokontrollin, etädiagnostiikan ja ennakoivan huollon. Tällaiset älykkäät valmistuslaitosten tarkastuslaitteet ovat nykyisin standardi johtaville PCB-toimittajille, mikä alentaa vian määrää ja maksimoi tuottavuuden.
A: "Erinomainen" liitos sisältää yleensä sileän, kiiltävän ja koveran filletin, täydellisen padin peittokattauksen ja parhaan kosteutta kastuttavan kulman (IPC-A-610 -vaatimusten mukaisesti). Liitoksessa ei saa olla havaittavia halkeamia, siltoja, aukkoja, tasaisia pintoja tai liiallista tinakerrosta. BGA-liitoksissa ja piilossa olevissa liitoksissa tämä on varmistettava röntgenkuvauksella.
Artikkelin on kirjoittanut Zeon
Hei, olen Zeon – 20 vuoden kokemus PCB- ja elektroniikkavalmistuksesta. Etujen suunnittelu ja tutkimus & kehitys, komponenttien hankinta, tarkkuus-SMT, DIP-liitosreikäasennus ja kokonaisten laitteiden kokoonpano. Tämä on koko polku ideasta valmiiseen tuotteeseen, ja tämän polun olen kulkenut kahdenkymmenen vuoden ajan.
 Uusimmat uutiset
2026-10-06
2026-10-05
2026-09-30
2026-09-29
2026-09-28
2026-09-24
2026-09-22
2026-09-21