 EN
SNABBLENKAR
Senast uppdaterad: 09/22/2026 Författare: Zeon
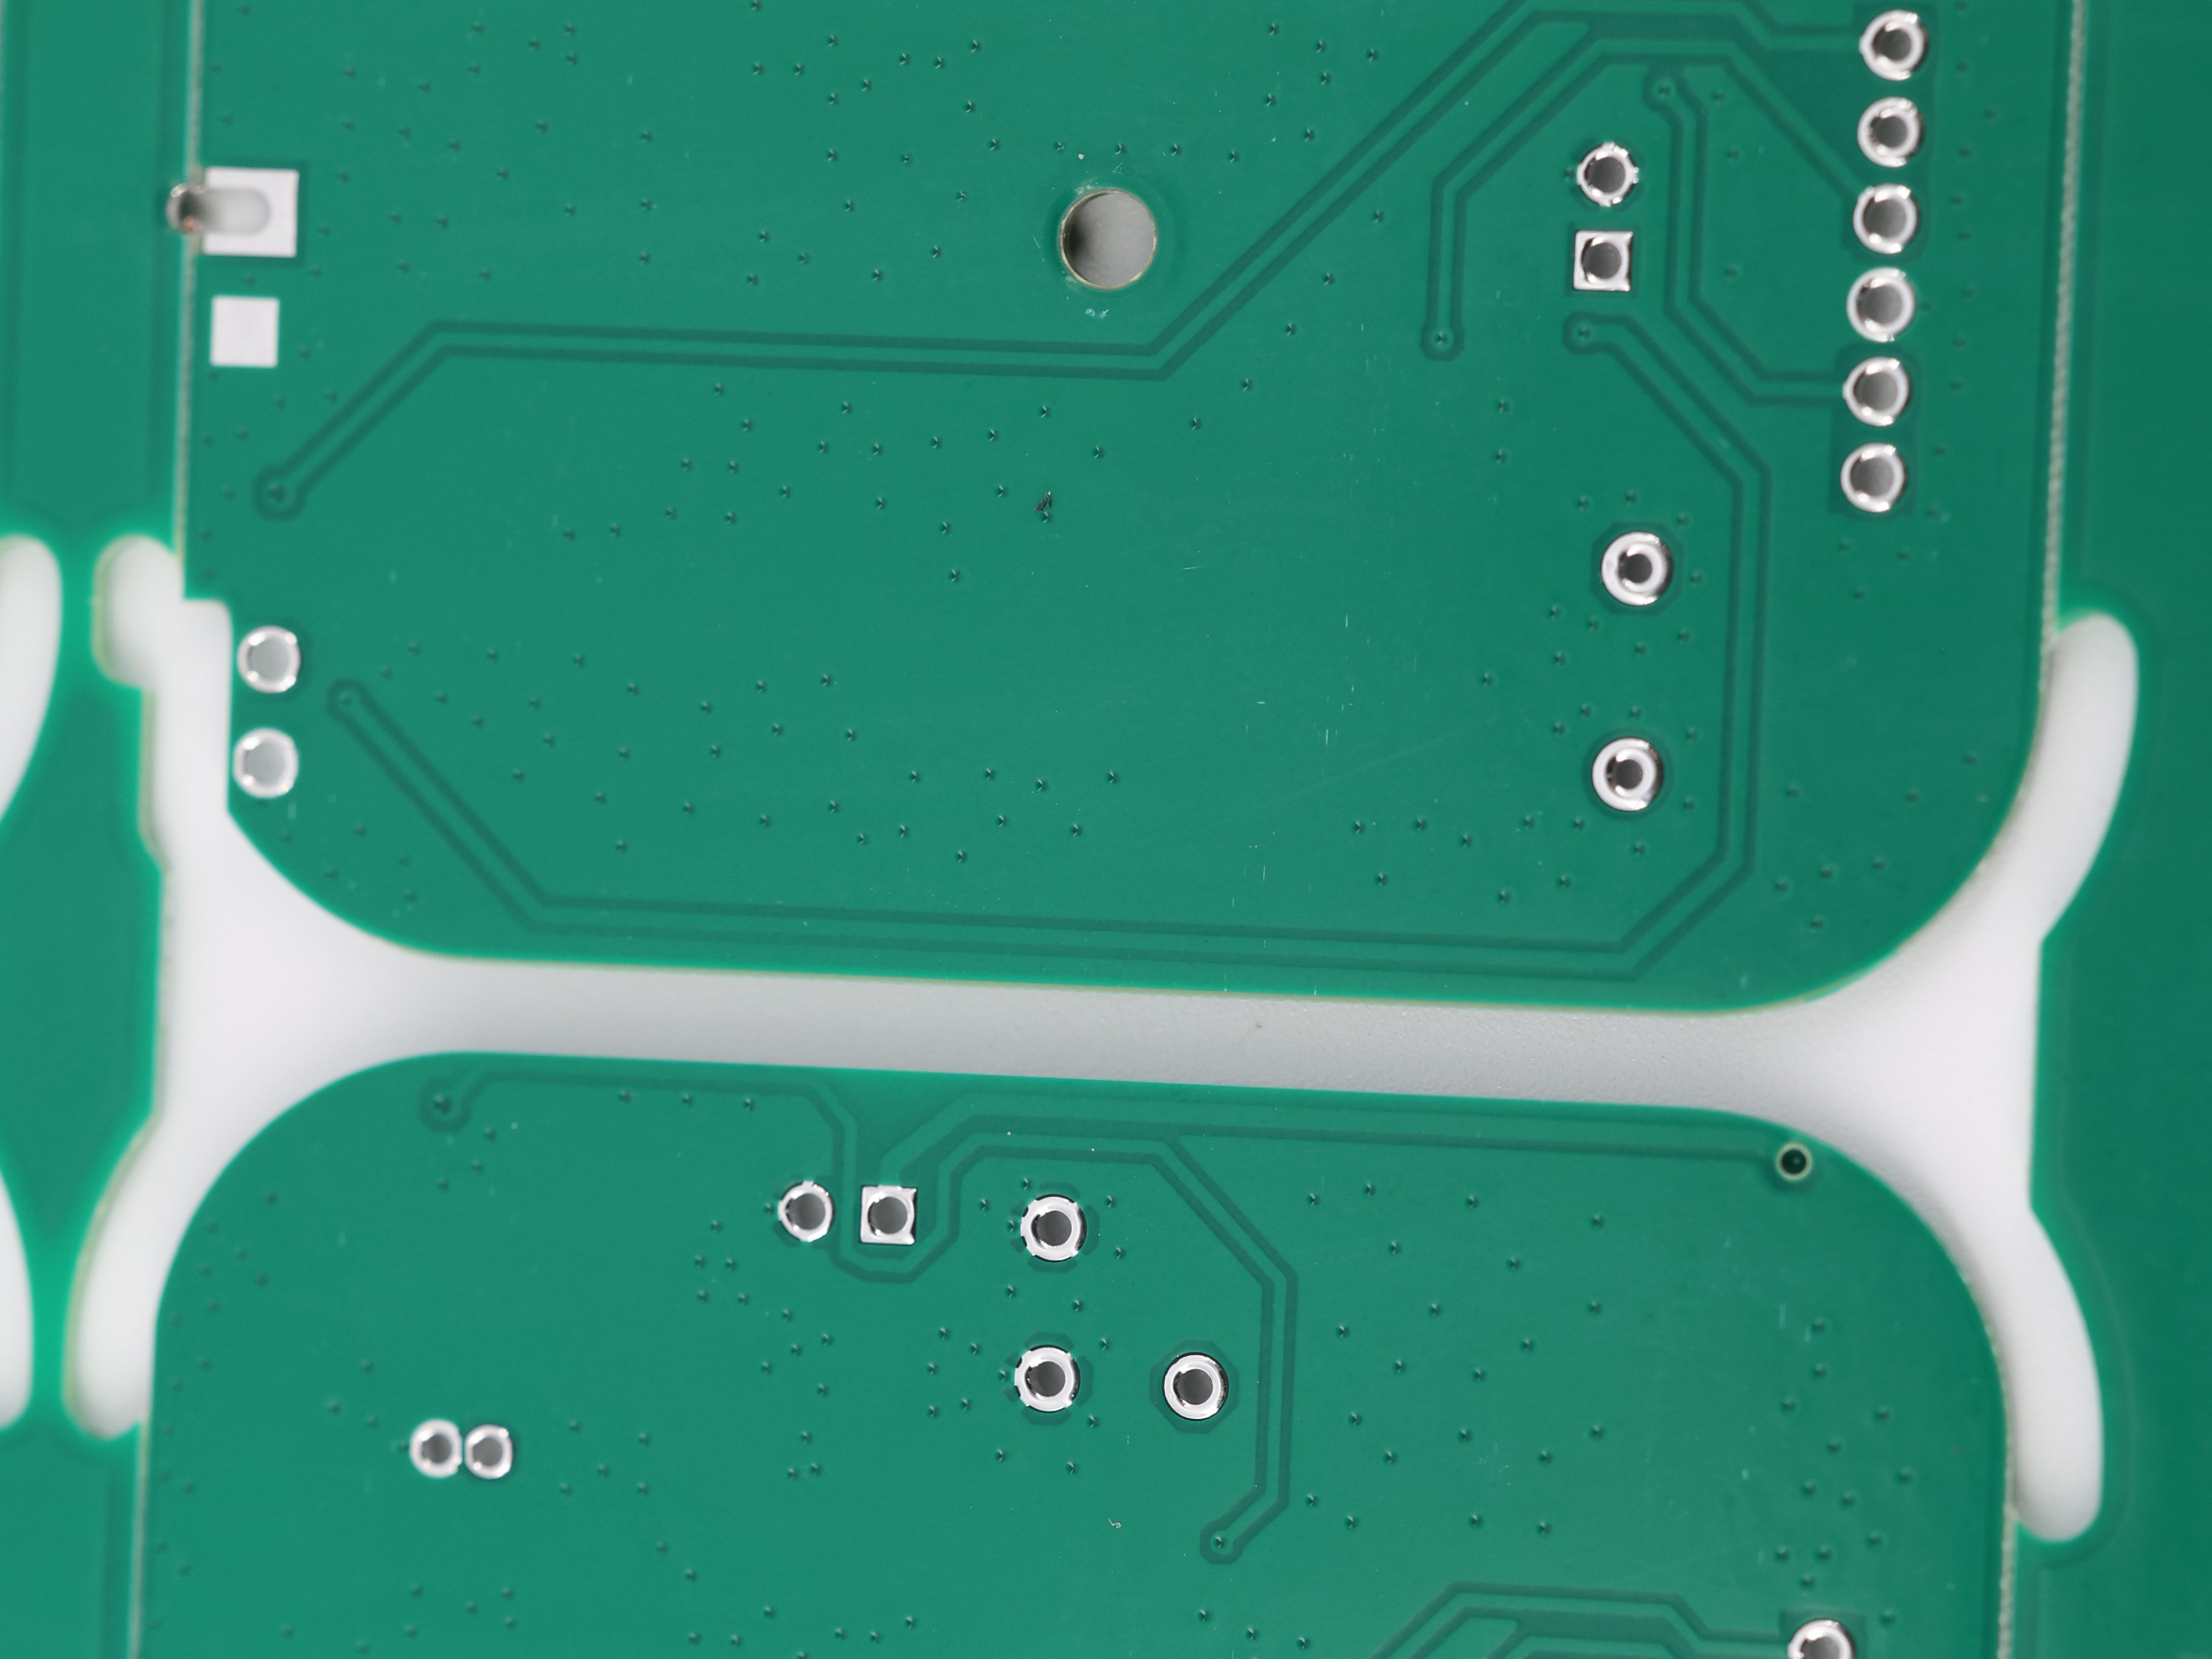
Orsaker till krokning i PCB: Världen av elektronikproduktion är mer intensiv än någonsin tidigare, med krav på lättare, tunnare och mycket mindre enheter som utmanar gränserna för befintlig moderkort (PCB) – konstruktion och tillverkning. Dock, när PCB:er blir större, tunnare, alltmer flerskiktade och mer komplexa – särskilt i High-Density Interconnect (HDI)-designer – har risken för PCB-krokning eller kortkrokning ökat från en tillfällig olägenhet till en avgörande barriär som kan göra eller bryta tillverkningsutbytet, kortstabiliteten och hållbar produktframgång.
TOP-orsaker till krokning – vanligen benämnd som böjning, vridning eller flexning av det nakna kortet – kan orsaka en rad defekter under montering och fältanvändning. För både tillverkare och konstruktörer är det avgörande att identifiera de underliggande orsakerna till PCB-krokning , dess inverkan på ytmontage och genomgående montering, samt de aggressiva åtgärderna för att undvika warpage är inte längre frivilliga. Det är viktigt.
Varför är warpage ett så viktigt problem?
– Även måttlig PCB-båge och rotation kan ge stora koplanaritetsproblem för BGAs, QFNs och olika andra finstegiga SMT-kretsar.
– Deformerade kort uppfyller ofta inte viktiga warpagemotstånd kontroller (t.ex. kraven i IPC-6012 och IPC-A-600), vilket leder till kostsamma omarbetsuppgifter eller kassering av hela partier.
– Överdriven warpage skapar feljusterade komponenter, lödbränder, lödöppningar och instabila anslutningar – vilket direkt påverkar produktens utbyte och ökar risken för fel på plats.
– Både tillverkare och utvecklare är ansvariga: från stackup-design och materialval till laminering, refloprofil och hantering.
"En modifierad kretskortsplatta liknar ett böjt stomverk i en byggnad: Oavsett hur väl du bygger kommer resultatet alltid att vara osäkert." – Ingenjör för kretskortsoptimering, HDI-leverantör
När leveranskedjorna blir stramare och kraven på tillförlitlighet stiger kraftigt inom bilindustrin, luft- och rymdfarten, AI, 5G och bärbar modern teknik, att eliminera kretskortsböjning har blivit en avgörande prioritet för varje ledande kretskortsleverantör och monteringspartner.
PCB-krokning beskriver alla typer av oönskad avvikelse från planhet hos ett färdigt moderkort, vilket man observerar som böjning, krökning, vridning eller en kombination kallad "krökning och vridning". Denna fysiska deformation kan uppstå vid flera olika tillfällen – från tillverkning av obehandlade kretskort, genom lödning i reflowugn, slutmontering eller till och med under användning i fält. Både för enkellagers- och flerlagerskretskort kan böjning mätas som en andel av kortets längd/bredd eller i millimeter, med kritiska gränsvärden som fastställs av branschkrav såsom IPC-6012.
Böjning: Krökning längs en dimension eller storlek, vilket skapar en låg "U"-form eller en "krökt" form.
Rotera: Kantvridning, där en kant blir större eller mindre än resten (som när man vridar en handduk).
Sammanplanhet: Grad av överensstämmelse mellan alla sidor eller ytor på kretskortet i exakt samma plan, avgörande för tillförlitlig SMT- och BGA-placering.
Påverkan av kretskorts deformation: Även små avvikelser i jämnhet kan orsaka stora problem längre fram i processen:
– Problem under automatisk pick-and-place och refloving, vilket leder till felpositionering.
– Ökade kostnader för utslängning och omarbete.
– Problem med ärlighet, särskilt för BGAs, QFNs och fina pitch-portar.
– Ytfel på grund av förlust av lödningens integritet.
pCB-planhet handlar inte bara om utseende – varje mikrometer krökning ökar risken för öppna lödningar, komponentlyft och dyra monteringsfel.
PCB-krökning är inte bara ett estetiskt problem. De risker den innebär sträcker sig från subtila monteringsproblem till allvarliga ytfel. För både tillverkare och konstruktörer är det avgörande att identifiera dessa risker för att maximera avkastning och minska kostsamma omarbetningar.
Komponentobalans: Krökta kort stör den koplanaritet som krävs för exakta plock-och-placera-verktyg, vilket leder till felplacerade, lutande eller förskjutna komponenter.
Lödningsfel: När lödmedelssmörjer töas och återflödes kan alla typer av betydande böjning/vridning orsaka att BGA/CSP-kulor, QFN-anslutningar eller finstegade kontakter inte träffar de avsedda kontaktplatarna, vilket leder till öppna anslutningar, otillräcklig lödskydd och även 'head-in-pillow'- eller icke-våta öppningar.
Lödkortslutningar: Vridning under återflödesprocessen kan få intilliggande kontaktplatser att komma i oväntad kontakt med varandra, vilket ökar risken för lödkortslutningar eller kortslutningar, särskilt under stora eller bottenavslutade integrerade kretsar.
Problem med pinnsättning: Vridna kretskort tvingar fram feljusterade hål, vilket gör det besvärligt eller omöjligt att sätta in genomgående komponenter utan spänning eller problem.
Portens integritet: Krökning skapar spänning vid anslutningsgränssnitt, vilket hotar passform, funktion och stabilitet – särskilt vid kantanslutare eller moder-/dotterkortskonfigurationer.
AOI/ICT-fel: Automatiserade optiska (AOI) eller in-krets (ICT) testenheter kan ge felaktiga resultat eller misslyckas att undersöka effektivt, antingen på grund av felaktig placering eller komponentställning.
Mekanisk/funktionell oro: Kretskort som trycks in i områden eller fästutrustning kan uppleva sprickbildning, avskiljning eller förlust av hållbar stabilitet.
Korrekt granskning Warpage på kretskort är avgörande för godkännande, processkontroll och kontinuerlig avkastningsförbättring. Här är exakt hur branschen gör det:
Visuell bedömning och Go/No-Go-måttstockar:
Snabba kontroller med hjälp av nivårekommenderade plattor eller specialtillverkade mätblock – användbart för grov warpage men saknar noggrannhet.
Höjdutvärderingar/Visarindikatorer:
Klassisk metod: Kortet stöds vid sina ändar, och den optimala lodrätta ojämnheten (båge) mäts i mitten.
3D-formavvikelsemätinstrument:
Laser- eller kamerabaserade formkartläggningsverktyg (vitljusinterferometrar, konfokala skannrar) använder högupplösta formavvikelse- och vridningskartor.
Automatiserad optisk analys (AOI):
Avancerade AOI-system kan nu utvärdera koplanaritet över hela panelen med hjälp av högupplöst bildbehandling under tillverknings- eller monteringsstegen.
IPC-testmetoder:
IPC-TM-650: Specificerar formavvikelse och vridning i % av storlek eller mm/m för flera kortstorlekar/applikationer; vanligtvis <0,75 % för IPC-program 2, <0,5 % för program 3.
– Analysera alltid warpage med kortet vid platsens temperatur, både före och efter lödning.
– För BGA/SMT-platser är närliggande koplanaritet mycket viktigare än global "planhet".
Pro-rådgivning: Normal mätning och dokumentation under byggnads- och etableringsfasen möjliggör mycket tidig justering, vilket minskar skrot och returförluster som orsakas av störningar i sena faser.
Flera sammanlänkade variabler kan bidra till PCB-warpage – från hur kortet tillverkas, via materialval, till varje steg i produktionsprocessen. Att hantera alla dessa faktorer helhetsmässigt ger den effektivaste möjligheten att producera plana, pålitliga PCB-kort.
Olika lager i stackup: Bristen på balans i lagerstacken skapar ojämn spänning och oro samt termisk utveckling.
Obalanserad kopparfördelning: Större kopparområden expanderar på olika sätt under uppvärmning/kyling, vilket orsakar krökning.
Stora mellanrum eller tomrum: Stora öppningar eller portar skadar krettkortets böjbarhet och koncentrerar spänning.
Komponentplacering: Tunga eller högdensitetskomponenter placerade excentriskt ökar risken för warpage efter montering.
Tunna eller stora paneler: Krettkort med hög komponenttäckning eller stora dimensioner är mer benägna att böja sig under sina egna eller processinducerade spänningar.
CTE-olikhet: Koppar, prepreg och kärnmaterial expanderar i olika takt; dålig samverkan ger inre spänningar och deformation.
Låg Tg/svaga material: Oexakta FR-4-, polyimid- eller specialmaterial med förminskad glasövergångstemperatur (Tg) är mer benägna att mjukna och deformeras vid blyfritt lödning.
Kopparfolieproblem: Ojämna, svagt adhesiva eller ojämnt tjocka kopparfolier orsakar lokal spänningskoncentration och böjning.
Materialbehandling eller fuktupptagning: Otillräcklig hårdföring av harpiks eller hygroskopicitet orsakar svällning, krympning eller utgasning vid lödning, vilket alla leder till deformation.
Felaktig lamineringstryckcykel: Felaktig spänning och ångest, temperatur eller lösningstid leder till pågående spänning och ångest.
Ojämn luftkonditionering: Plötslig eller oregelbunden kylning efter lödning eller laminering kan "frysa in" i en defekt form.
Fuktåterupptagning: Att förvara obehandlade kort i fuktiga miljöer innan reflöde kan orsaka att fukt avdunstar under lödning, vilket leder till avskiljning, blåsor eller 'popcorning' av kortet.
Panelisering och depinelisering: V-skärningar och olämpliga transportflikar koncentrerar tryck och orsakar vridning vid brytning eller hantering.
Överdriven omsorg eller otillräcklig fixering: Kort som inte stöds korrekt under förvaring, transport eller reflöde kan snabbt böjas eller deformeras.
Termisk cykling: Direkt exponering för extrem värme (flera reflöden, reparationer) ökar risken för permanent deformation.
Citat:
"Majoriteten av warpage beror på tre faktorer: formatbalans, välbalanserad koppar och utmärkt processsjälvkontroll – missa en av dessa, och konsekvenserna blir kostsamma." – Finjusteringslayoutchef.
PCB-warpage är mycket mer än ett problem – det är en direkt risk för produktionens återgång, lönsam stabilitet och den totala produktens livscykel. När en tryckt krets kort pCB förlorar sin planhet uppstår en kedja av besvärliga problem, särskilt under montering med surface-mount-teknik (SMT).
Betydande effekter av PCB-warpage på PCB-montering inkluderar:
Minskad SMT-återgång: Deformerade PCB:er kan lyfta kanter eller hörn, vilket förhindrar jämn kontakt mellan komponentben och löddack. Detta leder till otillräckliga lödningar, head-in-pillow-fel, öppna kretsar och kortslutningar – särskilt vid BGA- och QFN-komponenter.
Förlust av koplanaritet: SMT-positionering kräver lämplig samplanaritet. Vridning eller böjning bryter mot detta krav, vilket får positioneringsverktygen att placera komponenter felaktigt eller trycka ut ledningarna ur deras rätta position, vilket kraftigt ökar omarbetskostnaderna eller orsakar driftstopp.
Problem med genomgående hålspositionering: Böjda eller vrunda kretskort leder till feljustering av lagrade genomgående hål, vilket orsakar misslyckad pinnsättning eller mekanisk spänning på adapter och backplanes.
Utredning av fel: AOI- och in-krets-testverktyg (ICT) använder plana fästningar; vridning eller böjning kan ge felaktiga undersökningsresultat, ofullständig testtäckning eller till och med skador på komponenter.
Mekanisk spänning i slutprodukter: För kretskort som sätts in i adapter eller utrymmen orsakar återkommande vridning eller böjning beständiga mekaniska tryck, vilket ökar risken för mikrospänningsbrott, avskiljning av lager och latenta fel i drift.
Verkligheten:
– IPC-6012 anger en optimal böjning och vridning på 0,75 % för många applikationer och 0,5 % för klass 3-produkter med hög pålitlighet.
– Vridning av en enskild panel kan minska linjeutbytet med 10–40 % om den inte upptäcks innan komponentplacering.
Modern kretskortsproducenter tar åtgärder för att förhindra kretskortsvidring på allvar, med hållbara kontroll- och elimineringssystem på plats. Vidring hanteras vanligtvis genom en kombination av förebyggande kvalitetskontroller, avancerad mätteknik och, vid behov, korrigerande åtgärder.
Utvärdering av betydande planhet: Varje parti kontrolleras med justerade vidringsdetektorer eller 3D-konturscannrar. Paneler som ligger utanför toleransgränserna markeras innan montering.
Resursanalys: För alla typer av kort som visar för mycket böjning/vridning utförs en rotorsaksanalys – inklusive stackup-design, lamineringcykler, kopparfördelning och hanteringshistorik.
Korrigerande åtgärder:
Värmepressning: Användning av värme och spänning i en kontrollerad miljö kan minska krökning, särskilt vid läg till måttlig warpage.
Mekanisk rätning: Måttlig fysisk nivellering, vanligtvis kombinerad med uppvärmning, kan återställa formen om materialsystemet tillåter det.
Bakning/torkning: Att ta bort fukt innan lödning skyddar mot så kallad "popcorning" och ånginducerad warpage.
Kommunikation och dokumentation: Tillverkare kontaktar kunder vid allvarlig warpage, ger återkoppling och begär möjliga design- eller specifikationsändringar för framtida stora affärer.
Pågående förbättring : Ledande leverantörer justerar sina lamineringsspecifikationer, rekommenderar ändrade lageruppbyggnader och förbättrar produkthamning baserat på warpagedataens trender.
A: IPC-6012 anger maximal bow & twist på 0,75 % (standardanvändning) och 0,5 % för hög pålitlighet (klass 3). Lokala områden nära BGAs är normalt < 0,1 mm avvikelse.
A: Fukt som upptagits under förvaring ångas bort vid blyfri lödning, vilket orsakar avskiljning, blåsor eller oväntad böjning/vridning, även kallad "popcorning".
A: Liten krokning kan oftast hanteras med värme-/tryckcykler eller medveten planering; allvarliga fall kräver vanligtvis kassering eller omdesign.
A: Använd proportionerade lageruppbyggnader, balanserade kopparmönster, välj material med hög Tg och undvik stora utskärningar/fack. Robust hantering och kontrollerad luftfuktighet är också avgörande.
A: Använd skruvmätare, planhetstabeller, 3D-scannrar eller AOI-system. Jämför regelbundet med IPC-standarder.
A: Ja – byte av plats, felaktig hjälp vid fogning eller dålig hantering kan göra stela-flexibla kort extra benägna att vrängas, vilket kräver specialiserad DFM-utvärdering.
A: Absolut! Balanserad koppar på varje lager, särskilt på stora/HDI-kort, är en nyckelåtgärd mot böjning och vräkning.
PCB-vrängning är en branschomfattande utmaning som kräver en integrerad, ända-från-start-till-slut-strategi från designers, leverantörer och monterare. Att hantera faktorer som påverkar PCB-vrängning – från lageruppbyggnad och kopparbalansering till komponentval, processkontroll och medveten hantering – säkerställer att dina produkter uppnår optimal kortplanhet , höjer utbytet och bevarar områdets integritet.
Artikel skriven av Zeon
Hej, jag heter Zeon – 20 år inom PCB- och elektroniktillverkning. Framåtriktad design och FoU, komponentinköp, precisionssmd-montering, DIP-genomgående montering och komplett enhetsmontering. Det är hela vägen från idé till färdig produkt, och det är den väg jag har gått i två decennier.
 Senaste nytt
2026-10-06
2026-10-05
2026-09-30
2026-09-29
2026-09-28
2026-09-24
2026-09-22
2026-09-21