 EN
SNABBLENKAR
Senast uppdaterad: 09/21/2026 Författare: Zeon
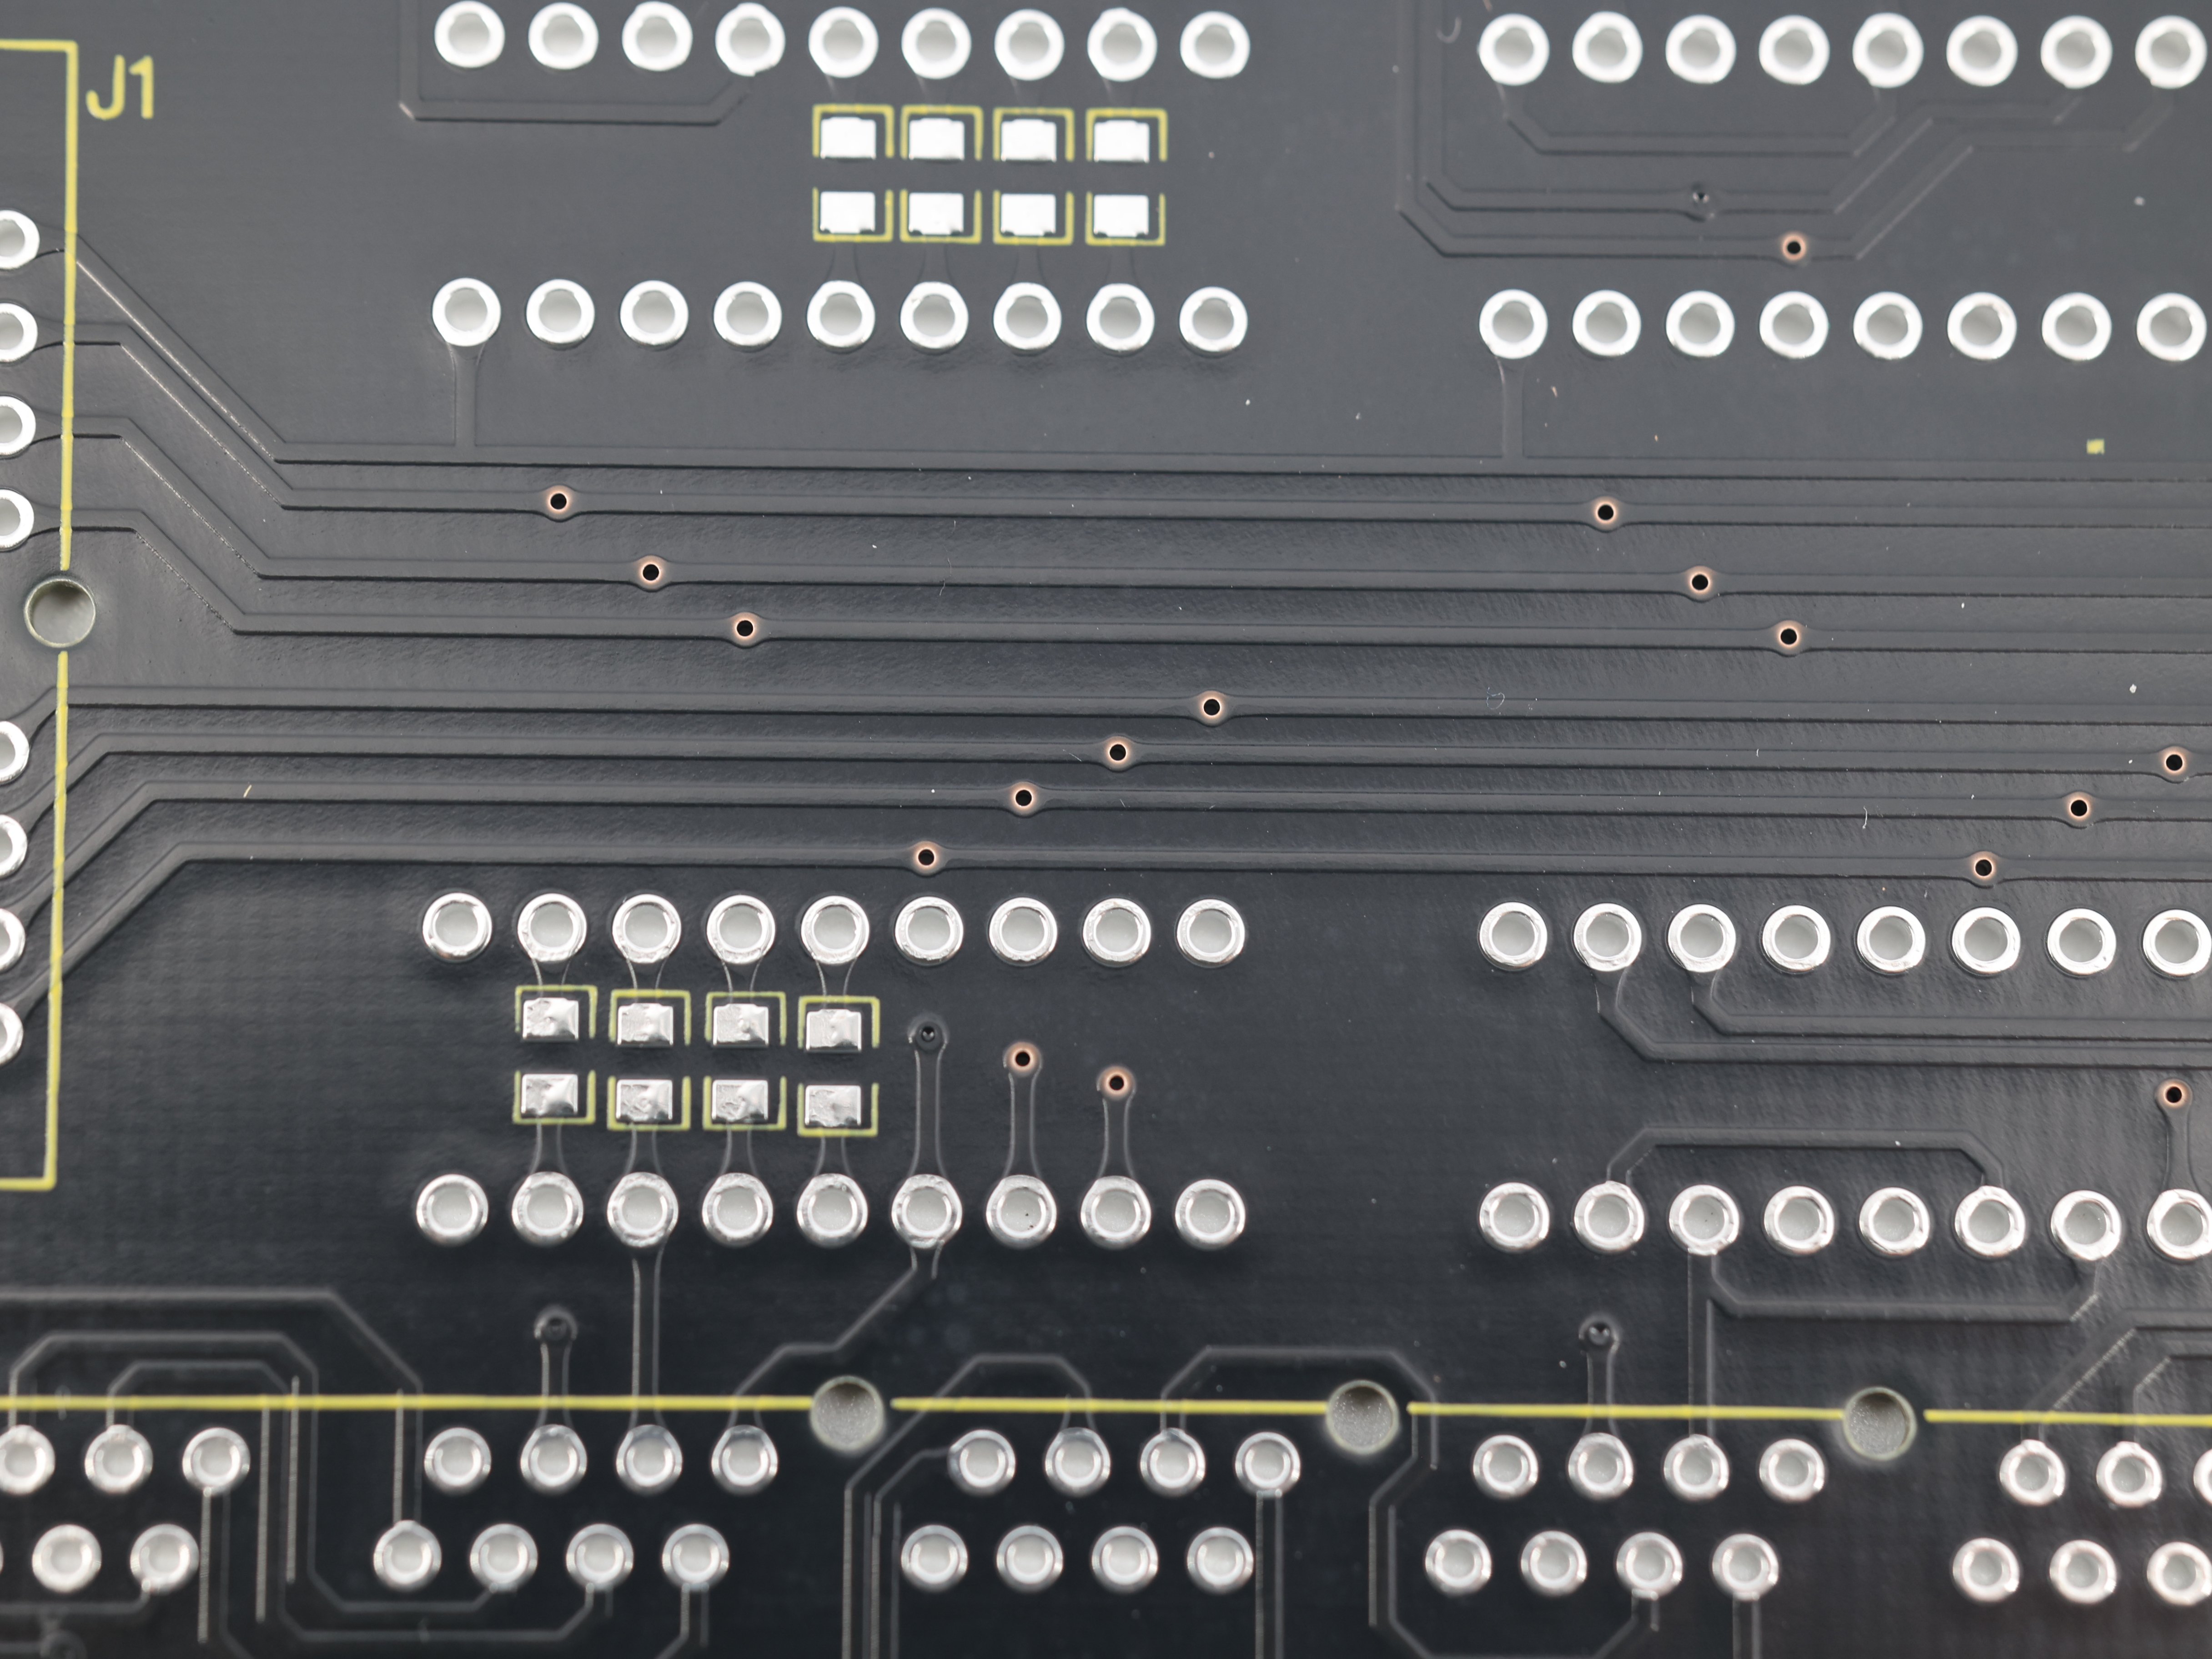
I den snabbt föränderliga världen av tillverkning av elektroniska enheter bedömning av lödanslutningar är den avgörande portvakten för utmärkt kvalitet och pålitlighet. För Tillverkare av pcb , att säkerställa att varje lödanslutning är robust, felfri och godkänd enligt internationella standarder är inte bara ett tekniskt krav – det är en beräknad organisatorisk fördel. Oavsett om du tillverkar den senaste smarttelefonen, ett höggradigt serverkort eller en säkerhetskritisk bil-ECU kan konsekvenserna av att missa även ett enda fel bli allvarliga: från omedelbara omarbetsfrekvenser, produktionsstopp och garantianspråk till katastrofala fel på plats och skador på varumärket.
Varför är fullständig Bedömning av kretskortstillverkning så svår? Moderna kort är tätare och mer komplexa än någonsin tidigare. Avancerade metoder som Runda nätmatriser (BGA) och Fyrkantiga platta utan ledningar (QFN) dölja lödanslutningarna under komponenten, vilket gör enkla visuella kontroller svåra. Å andra sidan ökar konsumenternas krav på stabilitet hela tiden, särskilt inom uppdragskritiska områden som luft- och rymdfart, medicinska apparater och bilrelaterad elektronik. Som ett resultat ytmonterade komponenter (SMD:er) kräver idag hög pålitlighet i lödanslutningarna – och varje slags dold spricka, brist eller kall lödning utgör en tidsinställd bomb för produktens funktion.
Lödanslutningskontroll handlar inte längre bara om att identifiera synliga fel; den handlar om att använda rätt kombination av moderna verktyg – Automatiserade optiska inspektionsystem (AOI), röntgeninspektionsutrustning och lödmedelskontrollsystem (SPI) – för att upptäcka både synliga och dolda fel. Förståelse av PCB-inspektionsutrustningsprestanda aspekter och funktioner samt att välja de mest effektiva anordningarna för analys av lödanslutningar är för närvarande viktigt både för kostnadseffektivitet och exceptionell kvalitetskontroll.
I kärnan av varje PCB-montering , upptäcker du hundratals – vanligtvis tusentals – lödanslutningar. Varje liten anslutning ansvarar för den elektriska kopplingen som skapar nervsystemet i den elektroniska enheten. Utveckling av lödanslutningar är den noggranna processen att undersöka dessa anslutningar på avvikelser, kvalitet och integritet. Den kan utföras med hjälp av automatiserade system, röntgenutrustning och till och med manuell granskning, var och en med sina fördelar och begränsningar.
För PCB-distributörer , att missa en dålig anslutning innebär att riskera produktens funktionshinder, dyra återkallanden och skador på online-reputationen. Inom områden med hög pålitlighet – tror på luft- och rymdfart, bilar eller medicinska apparater – även en enda defekt lödanslutning kan orsaka allvarliga fel och mätbara ekonomiska förluster.
Effekterna av bristande eller otillräcklig utvärdering av lödanslutningar inkluderar:
Utgående utbyte och skrotning: Brister i kretskort måste reparereras eller skrotas, vilket höjer kostnaderna.
Fel i fält: Produkter som når konsumenter men slutar fungera senare leder till garantianspråk, förlorade kontrakt och skador på varumärket.
Regleringsmässiga efterlevnadsfel: Att inte uppfylla krav som exempelvis IPC-A-610 kan leda till att produkter förbjuds på vissa marknader.
Trovärdiga lödanslutningar kopplar inte bara samman utan upprätthåller också ledningsförmågan under termisk och mekanisk påfrestande samt stress. De primära globala kraven specificeras i IPC-A-610 och IPC J-STD-001 för lödanslutningens tillförlitlighet. Klasser 1–3 anger olika graders strikthet, där klass 3 är avsedd för de mest kritiska elektronikapplikationerna gällande pålitlighet och säkerhet.
Specifika krav för undersökning inkluderar:
– Våt yta och filletgeometri.
– Tomrum (särskilt för BGAs; <25 % tomrum per IPC).
– Kalla lödningar (enkla, otillräckligt våtade).
– Bridging, tombstoning, head-in-pillow och öppna/otillräckliga anslutningar.
|
Kriterier |
Klass 1 (allmän) |
Klass 2 (dedicerad service) |
Klass 3 (hög tillförlitlighet) |
|
Fillettäckning |
Delvis |
Fullständig |
Full, inga synliga avvikelser |
|
Rum i BGAs |
<50% |
<30% |
<25% |
|
SMD-positioneringsförskjutning |
Måttlig |
Låg |
Låg (avgörande begränsning) |
|
Våtbarhetsvinkel |
Slapp |
Stramt |
Strängsta kontroll |
Modern PCB består av en mängd olika lödanslutningar – från standard "gull-wing"-anslutningar till komplicerade dolda förbindelser under BGAs och QFNs. Vissa problem syns med blotta ögat; andra förblir dolda och undgår konventionella analysmetoder.
1. Lödbron Oavsiktliga lödförbindelser mellan två kontaktflätor eller ledare, vilket orsakar kortslutningar.
2. Otillräcklig eller ingen löd Otillräcklig lödmängd ger svaga mekaniska och elektriska förbindelser.
3. Öppna anslutningar Ingen elektrisk förbindelse trots synlig komponent.
4. Kalla anslutningar Verkar tråkiga och grova, vanligtvis som ett resultat av otillräcklig värme – vilket leder till otillräcklig elektrisk effektivitet.
5. Tombstoning (SMD 'stående' komponenter som slutar fungera) Ett ände av en chipresistor/kondensator 'lyfter' från kretskortet.
6. Head-in-Pillow (HiP) [BGA/QFN-fel] BGA-kulor smälter inte korrekt med de underliggande kontaktytorna, vilket ger svaga eller öppna kretsar.
7. Lödkulor Små runda lödpartiklar som fastnar på kretskortet – kan orsaka kortslutningar eller dolda fel.
8. Luckor (särskilt vid BGA-anslutningar) Luftfickor eller otillräcklig lödmängd under stora kontaktytor eller BGA-kulor minskar termisk och elektrisk prestanda.
|
Defekt |
Typisk orsak |
Bästa detekteringsmetod |
Tillförlitlighetsrisk |
|
Brygga |
Stencilfel, felaktig placering |
AOI, visuell granskning |
Hög |
|
Ostillräcklig |
Dålig stencil/söldersmält, hopp |
SPI, AOI, röntgen |
Hög |
|
Öppna upp gemensam anslutning |
Justering, sölderskippning |
AOI, röntgen, elektrisk testning |
Kritiska |
|
Kallfog |
Dålig reflowpåverkan |
AOI, röntgen |
Måttlig-Hög |
|
Tombstoning |
Ojämn uppvärmning i hemmiljö, klistert |
AOI, visuell granskning |
Måttlig |
|
Head-in-Pillow |
Vridning, föroreningar |
Röntgen (3D-CT) |
Viktigt |
|
Lödbollar |
Överdriven/dålig fluss, temperatur |
AOI, visuell granskning |
Mellan |
|
Tomrum |
Utgasning, löddeg |
Röntgen (CT föredras) |
Hög i effekt/BGA |
Synlig: Kan upptäckas med AOI, förstoringsglas (bryggor, stensättning, lödkulor).
Dold: BGAs, QFNs, via-in-pad (neutralisering, HiP, icke-våta öppningar)-- kräver röntgenanalys eller CT-avbildning .
"En effektiv SMT-bedömning skiljer synlig premiumkvalitet från de osynliga ansvarsområdena som lurar under komplicerade förpackningar."
Med den ökande komplexiteten i moderna kretskortsanordningar krävs en uppdelad bedömningsmetod för detaljerad felidentifiering. Olika enheter är utformade för att identifiera specifika feltyper, områden och processfaser.
SPI-system använder 3D-avbildning eller lasertriangulering för att verifiera höjd, volym och placering av lödmedel efter mönstertryckning – avgörande för att förhindra problem innan komponenter monteras.
– Övervakar lödmedelspastaens volym och position i realtid.
– Minskar omarbete och skrot nedströms.
– Kostnad för SPI-system: 40 000–120 000 USD.
AOI-system är kärnan i modern SMT-inspektion. De använder högupplösta videokameror, strukturerat ljus samt AI-driven felidentifiering för att bedöma komponenters och lödanslutningars placering samt slutlig kvalitet efter reflöde.
2D-AOI: Identifierar grundläggande ytområdesproblem 3D-AOI: Inkluderar höjdinformation, mycket högre noggrannhet för koplanaritet, tombstoning, lödskarvsmätning och risk för head-in-pillow.
Huvudsakliga funktioner:
– högupplösta kameror med 5+ megapixel.
– Genomströmning upp till 100 centimeter²/s eller 500 komponenter/minut.
– Automatisk felklassificering, låg andel felaktiga bedömningar (<5 %).
– Inspektion i linje och integration med produktionslinjans hanteringssystem.
AOI-systemets pris: 30 000–150 000 USD (finansiering och modulära uppgraderingar tillgängliga).
Automatisk röntgeninspektion (AXI) är icke-destruktiv provning avgörande för dolda lödförbindelser under BGAs, QFNs, HDI/via-in-pad-kort och dubbel-sided monterade enheter.
2D-röntgen: Upptäcker stora tomrum, broar, saknade bollar 3D-röntgen/CT: Ger volymanalys och upptäcker HiP, icke-våta öppningar och lagerade tomrum.
Kostnad för röntgeninspektionsutrustning: $50,000–$300,000.
BGA, QFN, HDI-kort: Dessa avancerade ytmontagepaket med dolda anslutningar kräver röntgeninspektion (AXI) eller 3D-CT-inspektion för att upptäcka tomrum, head-in-pillow eller icke-våta öppningar.
Endast enkla SMD/genomgående hål: AOI (2D eller 3D) kan räcka, med fokus på synliga lödbrückor, tombstoning och felaktig ledplacering.
– Utrustningspriset varierar kraftigt.
AOI-systemkostnad: 30 000–150 000 USD för premium inline 3D-system.
Röntgenutrustningskostnad: 50 000–300 000 USD för avancerad 3D-CT-kompatibel utrustning.
SPI-systemkostnad: $40,000–$120,000.
– Utred totalägarkostnaden, inklusive programvara, uppgraderingar, kalibreringskit, underhållsavtal och reservdelar.
– Leta efter:
Enkel, intuitiv användargränssnitt.
Enkla inlärningsrutiner och automatisk defektklassificering.
Kompatibilitet/integration med MES-programvara och befintlig linjeautomatisering.
– Leverantörens rykte vad gäller utbildning, support efter försäljning, snabba reparationer och garanterad reservdelsförsörjning är avgörande.
– Fråga om kalibreringsintervall, förbrukningsartiklar och fjärrdiagnostik.
– Finansiering/hyresköp: Många leverantörer erbjuder modulära uppgraderingar eller hyresköp för att sprida kostnaderna.
– Inspektionsarbetsflöde: Se till att den nya utrustningen kompletterar befintliga SPI-, AOI-, AXI- och FQC-steg.
Fallstudie En global bilindustritillverkare av kretskort minskade garantispecialfall med 45 % och ökade första-genomgångsutbytet med 20 % efter att ha uppgraderat till ett lagerat AOI+AXI+SPI-inspektionsarbetsflöde, fullständigt integrerat med deras MES för realtidsbaserad SPC-driven processoptimering.
Att välja rätt inspektionsutrustning är bara halva striden. Er relation till leverantören är avgörande för pågående tillförlitlighet, låg driftstopp och smidig skalförändring i produktionen. Så här gör ni ett bra val:
Begär live-demonstrationer och på-plats-provdrift: Se alltid utrustningen i praktisk användning med era kretskortstyper och typiska defekter. Demonstrationer avslöjar genomströmning, felklassificering, gränssnitt samt faktisk falsk-larmfrekvens i verkliga scenarier.
Utred leverantörens rykte:
Granska kundrecensioner, certifieringar och erfarenhet på marknaden för kvalitetskontroll vid montering av kretskort.
Ge företräde åt leverantörer med bevisade installationer inom högpresterande och högvolymsmarknader (t.ex. bilindustrin, medicinteknik).
Fråga om introduktionsstöd, operatörslicensiering och pågående kompetensutveckling.
Finns teknisk support dygnet runt, med lokal närvaro eller fjärrsupport?
Reservdelar/Uppgraderingsvägplan:
Kan du få kritiska reservdelar inom 24 timmar?
Är modulär uppgradering för nya förpackningar/layouter möjlig (t.ex. BGA till QFN, tillägg av AI-analys)?
Integration och dokumentation:
Integrerar programvaran med befintliga MES-, spårbarhets- och dataanalysystem?
Levereras omfattande dokumentation för installation, programmering och underhåll?
Garantier och serviceavtal:
Jämför längd, omfattning och inklusivitet hos serviceavtalen.
Överväg valfria preventiva underhålls- och kalibreringspaket.
En framgångsrik Inspektionsprocess för PCB-montering handlar inte bara om att upptäcka fel utan också om att förstå varför vissa fel uppstår – och hur de kan åtgärdas.
Orsak: Överflödig lödmedel, felaktig stencilkonstruktion, felaktig komponentplacering.
Felsökning: Optimera stencilöppningar, verifiera kalibreringen av placementsmaskinen, använd AOI för att tidigt identifiera kortslutningar.
Orsak: Täppt stencil, felaktiga SPI-inställningar, förorenade kontaktytor.
Felsökning: Regelbundna SPI-kontroller, regelbunden rengöring av stencil, förbättrad PCB-rengöring.
Orsak: Tombstoning, dålig reflödesprofil, oxidering av padar.
Felsökning: Balansera mängden lödmedel och placeringen, finjustera uppvärmning och svalning vid reflöde, genomdriva strikt renlighet på ytor.
Orsak: För låg reflödestemperatur eller för kort uppehållstid; blyfria legeringar är benägna att ge matta nitar.
Felsökning: Justera reflödesprofiler; använd 3D-AOI eller röntgen för upptäckt av interna våtningsfel.
Orsak: Vridning av BGA/QFN eller kretskort under reflöde, oxiderade BGA-lödbollar.
Felsökning: Genomdriv krav på planhet (komponent/kretskort), förbättra uppvärmnings- och uppehållsfasen vid reflöde; undersök med röntgen (3D/CT).
Orsak: Överdriven mängd flussmedel, sprutning under reflöde.
Felsökning: Justera stencilvolymen, kontrollera flussmedelskemi, finjustera reflödeskurvan.
Tomrum
Orsak: Utgasning från lödlim, kontaminerade kontaktflätor, felaktig omlödningsprofil.
Felsökning: Använd färsk lim, förbättra lagring och hantering; röntgen för tomrumsanalys och processåterkoppling.
Orsak: Ojämn termisk massa, ojämn uppvärmning, obalanserad limvolym.
Felsökning: Kontrollera jämn limapplikation och justera zoner i omlödningsugnen.
När elektroniska monteringar ökar i komplexitet och kraven på tillförlitlighet stiger kraftigt, systematisk inspektion av lödförbindelser blir nyckeln till kvalitetssäkring. Utrustad med kunskap om kritiska defekttyper, kapaciteten hos AOI-, SPI- och röntgensystem (AXI) samt steg-för-steg-bästa praxis för urval, Tillverkare av pcb kan man upptäcka defekter tidigt, minska kostnader och leverera pålitliga produkter varje gång.
Idag belönar marknaden de som kombinerar banbrytande inspektionsverktyg med processkunskap, dataanalys och nära leverantörsrelationer. Kom ihåg att den bästa utrustningen eller strategin för lödanslutningsinspektion:
– Matchar din defektprofil, genomströmning och kretskortscomplexitet.
– Integreras med ditt produktionsarbetsflöde och dina datasystem.
– Kommer med expertstöd, snabba reparationer och pågående optimering.
Även med de mest omfattande vägledningarna, Tillverkare av pcb och ingenjörer har ofta viktiga frågor om praktiska aspekter och nyanser av inspektion av lödfogar . Här besvarar vi de vanligaste, högimpaktfrågorna med hjälp av verkliga branscenario och terminologi.
Svar: 2D AOI (Automated Optical Inspection): Använder högupplöst kamerabildbehandling för att undersöka ytan på lödanslutningar. Den är snabb och utmärkt för att upptäcka kortslutningar, saknade komponenter och synliga lödbryggor.
3D-AOI: Tar AOI ett steg längre genom att mäta lödmaterialens höjd och volym, filletgeometri samt koplanaritet med hjälp av strukturerat ljus eller lasertriangulering. Detta möjliggör upptäckt av otillräcklig lödning, tombstoning eller nästan osynliga våtningssvårigheter samt ger lägre andel felaktiga varningar, särskilt för applikationer med hög pålitlighet (klass 3).
A: Röntgeninspektion krävs när defekter inte kan ses med ytbaserad bildbehandling – framför allt vid dolda anslutningar under BGAs, QFNs, PoP (Package-on-Package) eller HDI/via-in-pad-konstruktioner. Använd AXI för att hitta porer (> 25 %). Inlinetillsyn och kombination med monteringslinjens övervakning.
A: Använd 3D AOI där det är möjligt för att minska mörkhet, representationer och osäkra egenskaper. Uppdatera och förbättra kontinuerligt rekommenderade bilder och guldprov. Använd AI-drivna och flexibla defektklassificeringar där sådana tillhandahålls. Träna systemkontrollanter regelbundet, granska flaggade foton från användare och justera systemen.
A: Absolut! Moderna AOI-, SPI- och AXI-system kan kopplas samman med MES (Manufacturing Execution Tools), robotik och avancerad analys. Detta gör det möjligt att utföra realtids-SPC-kommentarer, stängda styrlöp, fjärrdiagnostik och förväntad underhållsplanering. Sådana smarta tillverkningsanläggningstestutrustningar utgör standarden för ledande PCB-distributörer, minskar felkvoten och maximerar utbytet.
A: En "utmärkt" lötdel inkluderar vanligtvis en slät, blank och konkav fillett, med fullständig täckning av kopparplattan och optimal fuktningsvinkel (enligt IPC-A-610-kriterier). Det får inte finnas några synliga sprickor, broar, luckor, släta ytor eller överdrivna lödöverskott. För BGAs och dolda lötdelar måste detta bekräftas med röntgenbild.
Artikel skriven av Zeon
Hej, jag heter Zeon – 20 år inom PCB- och elektroniktillverkning. Framåtriktad design och FoU, komponentinköp, precisionssmd-montering, DIP-genomgående montering och komplett enhetsmontering. Det är hela vägen från idé till färdig produkt, och det är den väg jag har gått i två decennier.
 Senaste nytt
2026-10-06
2026-10-05
2026-09-30
2026-09-29
2026-09-28
2026-09-24
2026-09-22
2026-09-21