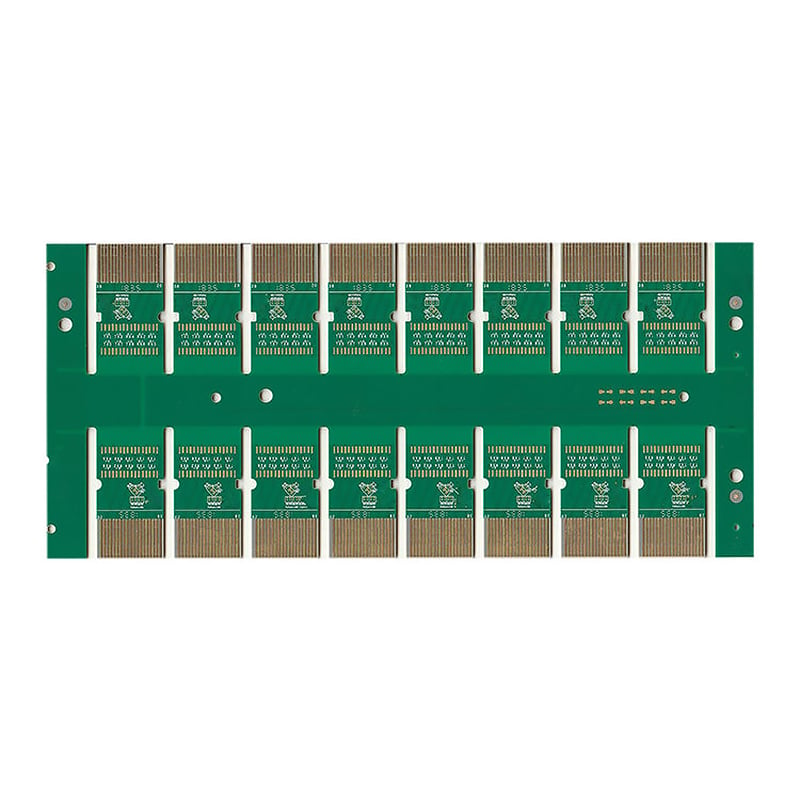
לפני שנתיים מנהל ההנדסה של לקוח התקשר אליי על אסון בייצור לוחות חיבור. הם בהחלט יצרו לוח כוח ברוחב עקבה של 2 מיל ומרווח של 2 מיל באזור הבקרה, וציינו נחושת של 2 אונקיות בכל הסטאק-אפ כדי שמסלולי הכוח יוכלו לשאת את הזרם. הלוחות הריקים חזרו עם שיעור הצלחה של כ-40%. בדיקות חיבורים גילו עשרות חיבורים פגומים בכל לוח. תחת המיקרוסקופ, העקבות באזור הבקרה לא נראו דקיקות — הן נראו כאילו נספגו בסנדבלסטינג. חלקן נעלמו לחלוטין.
החלק המביך: הלוח הזה היה דויים כבר מהרגע שבו חוקי העיצוב נכתבו. היצרן לא טעה. חוקי הכימיה הרטובה פשוט גרפו את הציור.
בואו נציג את المواصفות ביחידות שיגלו את הבעיה בבירור.
עובי קו של 2 מיל הוא 50.8 מיקרון. עובי נחושת של 2 אונקיות הוא 70 מיקרון. קראו זאת שוב: עובי פוליאול הנחושת גדול ב־38% מעומק הקו. אתם מבקשים מהממס לחרוט מבנה שגובהו גדול מרוחבו – כלומר, קיר בגובה 70 מיקרון שעומד על בסיס ברוחב 50 מיקרון. לאחר מכן אתם מבקשים ממנו לבצע את אותה פעולה בדיוק באזור הסמוך, במרחק של 2 מיל.
המס הרטוב הוא איזוטרופי. הכימיה אינה מזהה לאן הוראה ה"למטה". היא פוגעת בנחושת גם לצדדים כמעט באותה מהירות שבה היא חודרת כלפי מטה. התעשייה מעריכה זאת בעזרת מקדם המס – היחס בין עומק המס האנכי לבין החיתוך הצידי בכל צד. בייצור, מקדמי מס נעים בין 2.5 ל־4.0, תלוי בכימיה, בציוד ובשליטה בתהליך. כלוריד נחושת חומצי על שכבות פנימיות בדרך כלל עומד בין 3.0 ל־3.5. מערכות אלקליות על שכבות חיצוניות נוטות להיות נמוכות יותר, כ־2.5 עד 3.0.
בצעו את החישוב עם מקדם מס של 3.0 על נחושת של 2 אונקיות:
עומק מס אנכי הנדרש: 70 מיקרון
חיתוך צדדי בכל צד: 70 ÷ 3.0 ≈ 23 מיקרון
אובדן כולל של הרוחב משני הצדדים: כ-46 מיקרון
מתוך עקבה בעובי 50.8 מיקרון, חומר הקורע מסיר 46 מיקרון. מה שנשאר הוא שבריר בגובה 4.8 מיקרון — אם בכלל נשאר. ביחס קורע של 3.5, העקבה יוצאת בערך ברוחב 10 מיקרון. בכל מקרה, זו קצה של חרב, לא מוליך. היא אינה יכולה להעביר זרם, היא נכשלת במטרות ההתנגדות, והיא כמעט ולא עומדת בפני טיפול ידני לפני שהיא נשברת.
ומה המרחק של 2 מיל? אותו חיתוך צדדי של 23 מיקרון בכל קצה של העקבה מקטין את המרחק מ-50 מיקרון לכ-4 מיקרון. הסיכון לקישור נחושת, לקצר מיקרוסקופי ולצמיחת דנדריטים עם הזמן עולה באופן דרמטי.
זו לא בעיה של הצלחה בייצור. זו בעיה פיזיקלית הלובשת את בגדיה של בעיה של החזרה.
הנה הרכיב שמתפוגג במשחק האשמות. תהליך החיתוך – תהליך ה-CAM של הרחבת הציור כדי לתאם את הצמצום – הוא נוהל סטנדרטי בכל ייצור מקצועי. יצרן איכותי יסיג ציור בגודל 5 מיל ל-5.5 או 6 מיל, כך שהמעגל הסופי יהיה בגודל 5 מיל. זה עובד מצוין כאשר הסיגה היא חלק קטן מאוד מגודל המאפיין.
זה נכשל לחלוטין כאשר המאפיין כבר נמצא על גבול היכולת.
כדי להשיג מסלול סופי של 2 מיל לאחר קיצוץ כולל של כ-46 מיקרון, תבנית העבודה צריכה להתחיל בגודל של כ-97 מיקרון – כלומר כמעט 4 מיל. כרגע חישובי המרחקים קורסים: שני מסלולים בתבנית עבודה ברוחב 4 מיל, המוצבים במרחק של 2 מיל זה מזה בעיצוב, פירושם שהמרחק בין מאפייני הסיבולת עצמם על הלוח הוא רק כ-51 מיקרון. הרטוב לא יצליח לשרוד זאת. המחמם מחלחל מתחת לרוטב ומרימו, ומתקבלת חריטה בלתי צפויה וסוערת בכל השכבה. חריטה של קווי דקיקים על נחושת עבה אינה מתדרדרת באופן חלק – היא נכשלת באופן אוטומטי.
לכן טבלאות הגודל המינימלי של הרצועות של התחום בוחנות את האמצעים שבהם הם עושים זאת. עבור נחושת בעובי 1 אונקיה, רצועה ברוחב 3 מיל היא הקצה הלא יציב. עבור 2 אונקיות, הגודל המינימלי הפונקציוני עולה ל-5 מיל. עבור 3 אונקיות זה 9 מיל. עבור 4 אונקיות זה 12 מיל. אלו לא הנחות מסורתיות — אלא הגודלים שבהם תהליך החציבה עוזב את התחום של הסתברות ועובר לתחום של ודאות. לעצב רצועה ברוחב 2 מיל על שכבה בעובי 2 אונקיות פירושו לבקש תהליך שאינו קיים מחוץ למעבדות מחקר.
הנפילה בתפוקה אינה עדינה. מהניסיון שלי במעל 30 פרויקטים של לוחות חיבור עם נחושת כבדה במהלך שלוש השנים האחרונות, הדפוס הוא כדלקמן:
רוחב רצועה מתחת ל־~3 פעמים צפיפות הנחושת: תפוקה בטווח 35–55%, כשכישלונות נובעים בעיקר מהתנתקויות ומקרוב-התנתקויות
רוחב רצועה סביב 4 פעמים צפיפות הנחושת: תפוקה בטווח 70–85%, עם סטיות מחזוריות בנתקלות
רוחב רצועה של 5 פעמים צפיפות הנחושת או יותר: התפוקה מתאוששת ליותר מ־95%.
הכשלים המפחידים ביותר אינם הקצרות המתמות. אלא הפתוחות המופשטות — מסלולים שעוברים את בדיקת החיבור במפעל, מאחר שהן גלגלית דקה של 5 מיקרון, ולאחר מכן מתבקעות בשל מחזורי חום או רesonנס ונכשלות בשטח לאחר שישה חודשים. עקبتתי כשלים בשטח ללוחות שעברו את הבדיקה החשמלית במפעל בהצלחה רבה. המסלול נראה תקין בתמונות ה-AOI. אף אחד לא בדק באקס-ריי כל מתחבר של 2 מיל, והמסלולים שנקבצו עד לרוחב של שערה לא היו נראים עד שהשתברו.
יש גם את סיפור ההתנגדות. גם כאשר מסלול דק עובר, החתך שלו כבר אינו מלבני — אלא טרפזי, רחב יותר בתחתית ודק יותר בראש. ההתנגדות המנוהלת מחושבת על בסיס גאומטריה מלבנית. א טרפזי טרס מעביר את עמידות היעד האמיתית מחוץ ליעד בהוראות שמתבססות על הצטברות והחדרה. עבור קבוצות דיפרנציאליות, חומרים השגויים: הטרסים נעשים צרים יותר וה khoảng בין них גדל, ולכן עמידות הדיפרנציאלית משתנה יותר מאשר בעלת סיום אחד. לוחות ש"צריכים" להגיע ל-100 אוהם נמדדו כ-96. לוחות של 90 אוהם נמדדו כ-87. תכנונים מינימליים יצאו לחלוטין מחוץ לתחום המוגדר.
אני רוצה להיות הוגן כלפי המעצבים שמבקשים 2 מיל/2 אונקיות. אף אחד לא מגדיר את השילוב הזה כקשה. ההיגון בדרך כלל נראה כך: "אני צריך 3 אמפרים על מסלול החשמל הזה, המחשבון אומר שטרס של אונקיה אחת חייב להיות רוחב X לכך, אז אני אשתמש באונקיה כפולה ואשאיר את הטרס צר." או: "השטח צפוף, ו-2 אונקיות מאפשרות לי לצמצם את טרסים החשמל.".
הטעות היא לטפל במשקל הנחושת ככפתור שמשפיע רק על יכולת הזרם. זה לא כך — זה כפתור שמשתלט על כל שכבה. גודל מינימלי של קווי מעבר ומרווחים ביניהם יחד עם זה. נחושת עבה יותר מספקת לך יכולת טיפול בזרם בקווים עבים, אך באותו זמן פוגעת ביכולת שלך לנתב כל דבר משמעותי באותה שכבה. אי אפשר להשיג את שני הדברים באותה משקל נחושת, מכיוון שתהליך החיטוט לא מתפשר.
ראיתי צוותים שיצאו מהמלכודת הזו, והפתרונות שלהם עוקבים אחר תבנית קבועה.
חלקו את משקלי הנחושת בין השכבות. הציבו את הנחושת במשקל 2 אונקיות ואפילו 3 אונקיות על שכבה ייעודית להספקת כוח עם קווים רחבים ופוליגונים généros. הצבו את הלוגיקה הבקרה בעלת המרחק הקטן בין המגעים על שכבה במשקל 0.5 אונקיה או 1 אונקיה. שתי משקלי נחושת בתוך אותו סדר שכבות הוא דבר סטנדרטי לחלוטין — רוב יצרני לוחות печתיים מרובה-שכבות מטפלים בסדרי שכבות עם משקלי נחושת מעורבים ללא דרמה. המחיר של הלוח עולה מעט. ההבדל בתפוקה משתלם לעתים קרובות שוב ושוב.
שמרו על רוחב קו של 2 מיל בנחושת דקה, נקודה. אם העיצוב באמת דורש רוחב ומרווח של 2 מיל למסלול חשמלי ולשטח סביבו — למשל, עבור הפניית מסלולים מה-BGA — אזור זה צריך להימצא על שכבה דקה מספיק כדי לחרוט אותו באופן מהימן. נחושת בעובי 0.5 אונקיות עם תהליך חריטה אלקלייני מעולה ותהליך הדמיה באמצעות LDI יכול להחזיק מאפיינים ברוחב 2 מיל. לעומת זאת, נחושת בעובי 2 אונקיות לא יכולה לעשות זאת באף אחד מהמפעלים, באף אחת מתהליכי הכימיה, ואף עם כל סוג של התאמות ב-CAM. זו לא שאלה של יכולת ייצור; אלא עניין גאומטרי.
הרחב את המסלול לפני שתשנה את עובי הנחושת. מסלול חשמלי המעביר זרם של 3 אמפרים בלוח עם נחושת בעובי 1 אונקיה דורש רוחב של כ-50–60 מיל כדי לשמור על עלייה מתונה בטמפרטורה. בלוח עם נחושת בעובי 2 אונקיות, אותו מסלול דורש רק כמחצית מהרוחב — עדיין בהרבה יותר מ-2 מיל. אם שטח הניתוב באמת אינו מספיק לרוחב הזה, הפתרון אינו להשתמש בנחושת בעובי 2 אונקיות יחד עם מסלולים עדינים. הפתרון הוא שימוש בשכבה מיוחדת לזרם או בשכבה נחושת עבה הרבה יותר, ללא מסלולים עדינים עליה.
בקש סקירת DFM לפני שתקבע את מבנה הלוח, ולא לאחר מכן. כל יצרן רציני מציע בדיקת עיצוב ליכולת ייצור ללא תשלום לאחר העלאה של קובץ גרבר. אלה שראויים לעסקאות יספרו לך מראש על תערובת של 2 מיל/2 אונקיות, לפני שהזמנה נשלחת, ויסבירו מה יהיה היחס בין הרוחב לרוחב (aspect ratio) של המסלולים. אם היצרן שלך מציג הצעת מחיר ללוח עם תערובת של 2 מיל/2 אונקיות בלי להעיר שום דבר, זהו סימן אזהרה — או שיעשו אותו עם יחס גרוע מאוד ויעבירו את העלות אליך, או שיעשו אותו ותגלו את הבעיה לבדכם בשלב הבדיקה.
נחושת כבדה וקווי עונש אינם בחירה בעיצוב — הם סתירה במונחים. החומר המאכל שמאפשר להשתמש בנחושת של 2 אונקיות הוא אותו חומר המאכל שמוריד מסלולים ברוחב של 2 מיל, ואין כמות כלשהי של התמחות בתהליך שמשנה את היחס. החישוב של יחס האכילה (etch aspect ratio) פומבי, יציב ולא תלוי בתאריכי מטרה.
הקבוצות שמספקות לוחות זרם גבוה בזמן הבינו זאת ידנית: להניח את הנחושת במקום שבו יש זרם, להניח את הפעולה המדויקת במקום שבו יש אותות, ולעולם לא לבקש מלשיכת נחושת אחת לבצע את שני התפקידים. כל לוח בגודל 2 מיל/2 אונקיות שנראיתי אי פעם בפועל היה או פרוטוטיפ עם ייעול נמוך, או חקירה של כשל בשטח שעוד לא קרתה, או שיעור יקר במיוחד בכימיה של החיטוי. אף אחד מהם לא שולח פעמיים.
 חדשות חמות
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24
 EN