EN
Fljótleitir tenglar
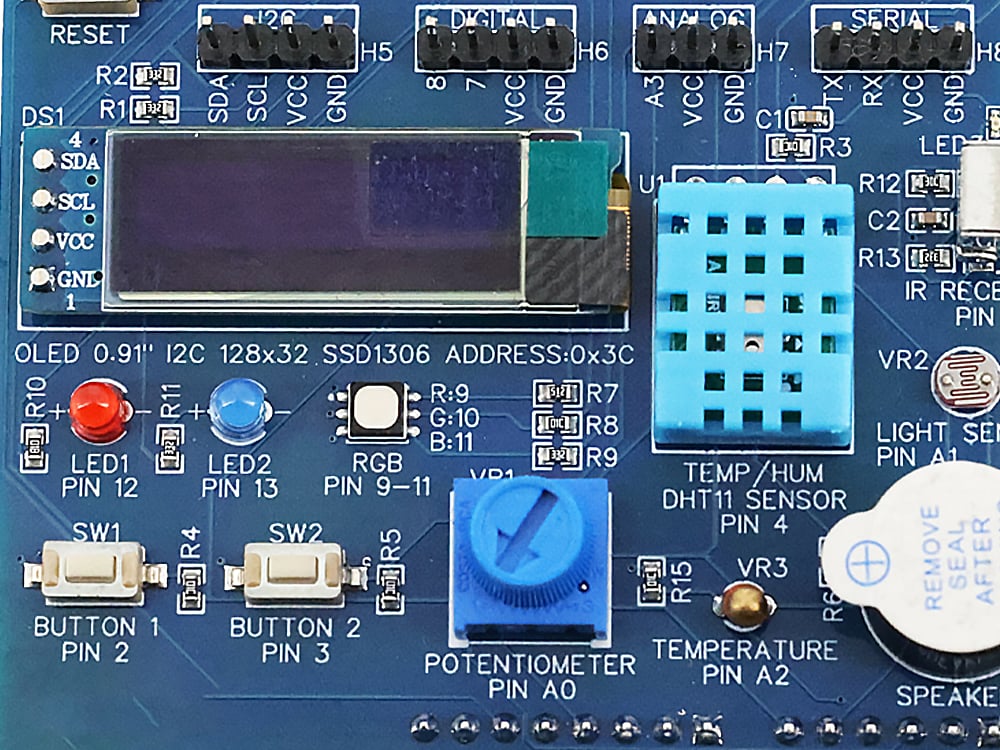
Fullt af árangri PCB sameining er nákvæmlega skipulagð aðgerð sem umbreytir núlínu prenttriðju, sem hefir verið framleidd í samræmi við nákvæmlega PCB hönnunina þína, í lokið og virkt tækniútvarp. Þessi ferli er hjarta rafrænnar framleiðslu og nær frá undirbúningartilraunum á hönnunarskrám til gæðamælinga á lokabúnaða plöturnar. Hér er nákvæm umfjöllun um hverja mikilvæja stig í PCB montageferli , sem inniheldur bæði Yfirborðs viðfestingartækni (SMT) og Gegnumhola tækni (THT) hluti.
Áður en einnig er sett eða löðuð saman einn hlutur, byrja sérfræðingar í samsetningu á DFA-kontroll (hönnun fyrir samsetningu) . Þessi umfjöllun er mikilvæg fyrir sléttu, villulausa PCBA:
SMT framleiðsla er hraðvirkasta og mest sjálfvirkni hluti PCB-montážarferlisins, sem gerir kleift að setja flákvirka hluti (SMDs) á plötur með mikilli þéttleika og lágs kostnaðar.
Ferlið byrjar á nákvæmri settningu á loddrýjandi —blöndu af mjög fínu lotefni og flóksi—á PCB-sleðana.
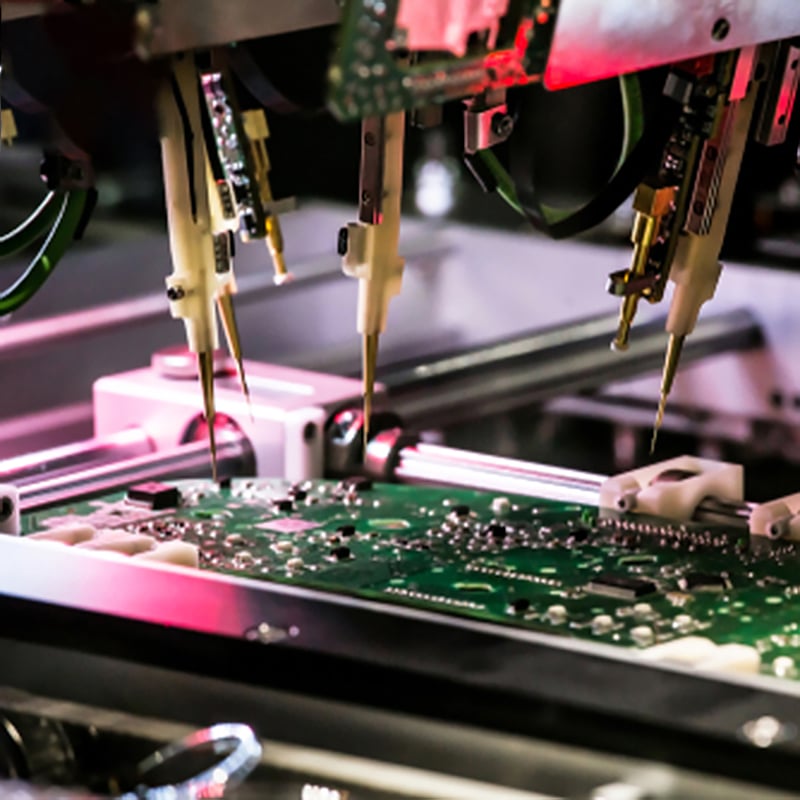
Þegar lotefnið er sett, setja framfarin tæki vöku og settu vélar nákvæmlega SMD-kippa, viðvið, rafeindir, örgjörvar (meðlimi BGAs og QFNs) og önnur tæki á plötuna.
Fyllta borðið er síðan sent í gegnum samfæringarofn :
AOI-kerfi taka myndir með háupplausn af leðurdu borðinu til að athuga hvort séu gallar eins og:
Sjálfvirk innlitun aukar árangur marktækt með því að greina vandamál í fyrstu lagi og leyfa fljóta leiðréttingu.
Ljósmyndun með röntgenreyni er mikilvæg fyrir BGA (Ball Grid Array) ,lítið BGA , og önnur hluti þar sem lýðtengingar eru falin. Þessi aðferð birtir:
Þó að SMT sé algengast, innihalda margar plötu þráðgengi hluti fyrir tengi, stóra söfnvara eða hluti með háan vélarálag.
Eftir leður er borð hreinsuð til að fjarlægja leðurleifir —nema leður án hreiningar sé tekið fram, í því tilfelli er öruggt að hafa leifar áfram á borðinu.
Fyrir viðkvæma eða óhreinsanlega tegundir hluta eru notuð sérstök leðurhjólunaraðferðir og leðurhjólunarefni sem ekki krefjast frekari hreinsunar.
|
Innsýnir/Prófunartegund |
Hvað það greinir |
Notkun |
|
AOI |
Sóldrunardefekt, misröddun, vantar/aukahlutar |
Öll samsetning, eftir reyfingu |
|
Röntgen |
Innri BGA defekta, falin sóldrunarsambönd, tómrum |
Háþétt, BGA, mikró-BGA |
|
FPT (Flying Probe) |
Opin rásir, stuttar tengingar, grunnhlutverk |
Frumsýni, litlum magni |
|
ICT/Aðgerð |
Fullstætt virkjanakrókód, rafræn gildi, firmware |
Massaframleiðsla, gæðastjórnun |
Plötur sem eru ætlaðar fyrir harða eða vökvaðar umhverfi farast oft í samræmniþjöppun :
Lokatestuðir og súrðir plötuorð eru merkt, raðnúmeruð, sett í viðeigandi sett og varlega pakkað eftir gerð og reglugerðakröfur – tilbúin fyrir innbyggingu, stórsölu eða beinan sendingu að endanotendum.
Í stuttu máli: Nútímalega PCB framleiðsluaðferð er nákvæm, margstæð ferli frá gagnavalideringu og DFA/DFM-athugunum, í gegnum SMT og THT samsetningu , sjálfvirkar og handvirkar inspektionsferli, að öflugri rafprófun, súrun og sendingu. Hvert skref er hönnuð til að hámarka rafmagnshætti, áreiðanleika og framleiðslu hagsmunum fyrir hverja PCBA – hvort sem þú sért að búa til fljótleiðar PCB-frumvarp eða að stækka í framleiðslu með mikilli magni.
Yfirborðsmonterun (SMA) er kjarnahugbúnaðarferli fyrir heilbrigðis-, bíla-, iðnaðarstýringar- og neytendavélar. Það notar yfirborðsmonteruð tæki (SMD) sem festast beint á yfirborðspaddur prentplötu, sem gerir kleift minni stærð, háþétt componentyfirfyllingu og sjálfkrafa massaproduktion, í samræmi við IPC-A-610 og IPC-J-STD-001 staðlana.
Undirbúningur áður en framleiðsla hefst og undirbúning PCB: Staðfestu CAD hönnun fyrir samhæfni við SMD; skoðið innsendar PCB (ekkert bögun, hreinar snertiflötar) og SMD (auðkenni, engin skemmdir); bakið FR4 PCB með háu hitaeftirvirkni (125°C, 4–8 klst.) og geyrið í hitaeftirvirkni SMD í þurrum geymsluskápum til að koma í veg fyrir galla við leðrun.
Prentun löðruleirs: Notaðu stansil til að setja leðrunarpasta á snertiflæði; stjórnið stansilþykkt (0,12–0,15 mm), þrýsting á skrapa (15–25 N) og hraða (20–50 mm/s); notaðu 3D SPI fyrir smálmunduð hluti til að athuga magn og lögun leðrunarpöstu.
Setja SMD: Hraðvir vélir með CCD myndavélum setja inn hluti (nákvæmni ±0,03 mm). Hráðvirkar vélir fyrir viðtökur (allt að 100.000/klst.), nákvæmri settur fyrir IC/sensara; notaðu ESD vernd og kraftmælingu fyrir viðkvæma hluti í ökutækjum/læknavörum.
Endurhita löðrun: RoHS samræmt SAC305 leður fer í gegnum fjögurra stiga ofnprófíl: forskippa (150–180°C), hvetja (180–200°C, 60–90 sek), endursmeltu (hámark 245–260°C, 10–20 sek), kæling (2–4°C/s). Stilltu kælingarhraða fyrir high-Tg FR4 PCBs til að minnka hitásprett.
Eftirlit eftir endursmeltu (PRI): AOI greinir brýr, kaldar leður, tombstoning; Röntgenrannsókn athugar falin BGA/CSP leður á tómrum rúmum. 100% eftirlit fyrir lyfjagerðar-/bíla-PCB, sýsla fyrir neytendavörur.
Endurbót og lagfæring: Lagfær villur með leðurjárni/hitavætisstöðum; skiptu út skemmdum hlutum; hreinsa leðurgós með ísópropílíalkóli; skrá endurbótir fyrir dýrmætt PCB.
Samræmd þykja (valfrjálst): Beitið akryl/silikon/úrethansúðu með spray/drukningi í harðum umhverfi (rafhluti bíls, iðnaðarvinnusvæði). Notið líffæruna samhæfðar súður fyrir lyfjagerðar-PCB.
Lokaprófun á virkni og gæðaeftirlit: Framkvæma aðgerðaprófanir (úttakssensrar, samskiptamódúlar, stöðugleiki merkja); framkvæma mælingar- og samfelld prófanir; pakka samþykktum PCB í ögnvarnar/raka barrierpoka.

Grein rituð af Zeon
Halló, ég heiti Zeon — 20 ár í PCB- og rafrænni framleiðslu. Framhliðarhönnun og rannsóknir, aðskaffanir hluta, nákvæm SMT, DIP gegnum holu samansetningu og fullkomin einingasamsetning. Það er fullt ferillinn frá hugmynd til lokaframleiðslu og það er ferillinn sem ég hef farið í tveimur áratugum.
 Heitar fréttir
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24