EN
Hurtiglenker
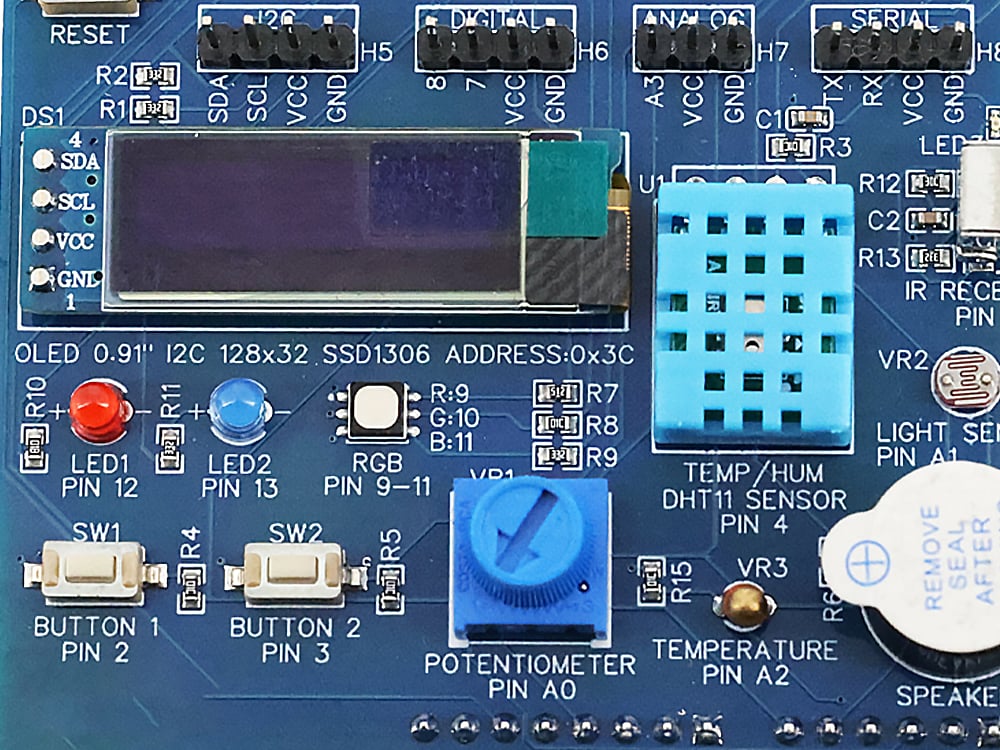
Vellykket PCB-montasje er en nøye organisert operasjon som transformerer en naken kretskortplate—produsert i henhold til din nøyaktige PCB-konstruksjon—til et fullført, fungerende maskinvareprodukt. Denne prosessen er hjertet i elektronikkproduksjon og omfatter alt fra forberedende kontroller av konstruksjonsfilene til kvalitetstesting av det ferdig monterte kortet. Her er en detaljert gjennomgang av hver større fase i PCB-emonteringsprosessflyt , som inkluderer både Overflatemontert teknologi (SMT) og Gjennomhålsteknologi (THT) elementer.
Før en enkelt komponent plasseres eller loddes, starter erfarne samlepartnere med en DFA (Design for Assembly)-sjekk . Denne vurderingen er avgjørende for problemfri og feilfri PCBA:
SMT-montering er den raskeste og mest automatiserte delen av PCB-montering, og muliggjør tettpakket, kostnadseffektiv plassering av overflatemonterte enheter (SMD).
Prosessen starter med nøyaktig påføring av loddpaste —en blanding av ekstremt fint loddpulver og fluss—på loddepunktene på kretskortet.
Med loddpasta på plass, plasserer avanserte plukk-og-plasser maskiner nøyaktig SMD-komponenter, motstander, kondensatorer, integrerte kretser (inkludert BGAs og QFNs) og andre enheter på kretskortet.
Det bestykkede kortet sendes deretter gjennom en reflow Ovn :
AOI-systemer tar bilder med høy oppløsning av det reflowede kortet for å sjekke feil som:
Automatisert inspeksjon øker utbyttet betydelig ved å oppdage problemer tidlig, slik at rask korreksjon er mulig.
Røntgeninspeksjon er kritisk for BGA (Ball Grid Array) ,micro-BGA , og andre komponenter der loddeforbindelser er skjulte. Denne prosessen avdekker:
Selv om SMT dominerer, inneholder mange kretskort komponenter for gjennomhullsmontering for tilkoblinger, store kondensatorer eller elementer med høy mekanisk belastning.
Etter lodding renses kretsene for å fjerne loddfluxrest —med mindre flux uten rengjøring det er spesifisert, i hvilket tilfelle resten kan stå igjen uten fare.
For følsomme eller ikke-vaskbare komponenttyper brukes spesielle loddeteknikker og fluxmidler som ikke krever videre rensing.
|
Inspeksjon/testtype |
Hva det oppdager |
Søknad |
|
AOI |
Lodddefekter, feiljusteringer, manglende/ekstra deler |
All montering, etter reflow |
|
Røntgen |
Interne BGA-defekter, skjulte loddeforbindelser, hullrom |
Høy tetthet, BGA, mikro-BGA |
|
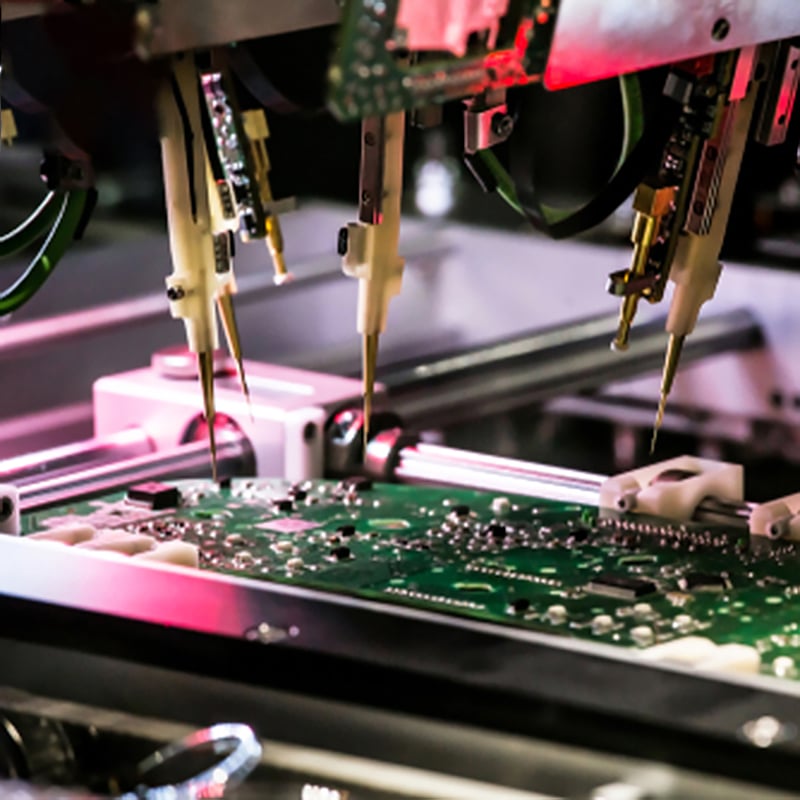
FPT (Flyende probe) |
Åpne kretser, kortslutninger, grunnleggende funksjon |
Prototyp, liten serie |
|
ICT/Funksjonell |
Fullstendig driftskontroll, elektriske verdier, fastvare |
Massproduksjon, kvalitetssikring |
Kretskort som er ment for harde eller fuktutsatte miljø gjennomgår ofte konformbelag :
Endelig testede og belagte kretskort merkes, tildeles serienummer, settes sammen i sett og pakkes nøye i henhold til type og regulatoriske krav – klare for integrering, storstilt distribusjon eller direkte levering til sluttbrukere.
I sammentak: Den moderne Prosessen for montering av pcb er en nøyaktig flertrinnsprosess fra datavalidering og DFA/DFM-sjekker, via SMT- og THT-montering , automatiske og manuelle inspeksjoner, til avansert elektrisk testing, coating og frakt. Hvert steg er utformet for å maksimere elektrisk ytelse, pålitelighet og produksjonsegnethet for hver enkelt PCBA – enten du lager raskt fremstilte PCB-prototyper eller skalerer opp til produksjon i store serier.
Overflatemontering (SMA) er en kjerneprosess innen PCBA for medisinsk utstyr, bilindustri, industriell kontroll og konsumentelektronikk. Den benytter overflatemonterte komponenter (SMD-er) festet direkte til loddeflater på kretskortets overflate, noe som muliggjør miniatyrisering, høy komponenttetthet og automatisert masseproduksjon, i samsvar med IPC-A-610 og IPC-J-STD-001 standarder.
Forproduksjonsforberedelse og forbehandling av kretskort: Bekreft CAD-konstruksjon for SMD-kompatibilitet; inspiser inngående kretskort (ingen vridning, rene loddeflater) og SMD-komponenter (autentisitet, ingen skader); baktørk PCB-er av høy-Tg FR4 (125 °C, 4–8 timer) og oppbevar fuktsensitive SMD-komponenter i tørrkabinetter for å unngå loddefeil.
Loddemasseprinting: Bruk en stensil for å påføre loddpasta på kontaktflater; kontroller stensiltykkelse (0,12–0,15 mm), rakelpress (15–25 N) og hastighet (20–50 mm/s); bruk 3D SPI for fine-pitch-komponenter for å sjekke pastavolum og form.
SMD-plassering: Høyhastighetsmaskiner med CCD-kameraer plasserer komponenter (±0,03 mm presisjon). Høyhastighet for passive komponenter (opp til 100 000/time), presisjonsplassering for IC-er/sensorer; bruk ESD-beskyttelse og kraftkalibrering for følsomme bil-/medisinske komponenter.
Reflovlodding: RoHS-konform SAC305-lodd gjennomgår en 4-trinns ovnprofil: forvarming (150–180 °C), sokking (180–200 °C, 60–90 s), reflow (topp 245–260 °C, 10–20 s), avkjøling (2–4 °C/s). Juster avkjølingshastigheter for høy-Tg FR4-PCB-er for å redusere termisk spenning.
Inspeksjon etter reflow (PRI): AOI oppdager broer, kalde ledd, tombstoning; røntgen inspiser skjulte BGA/CSP-ledd for hull. 100 % inspeksjon for medisinske/bil-PCB-er, stikkprøver for konsumentelektronikk.
Reparasjon og touch-up: Rett feil med loddejern/hot air-stasjoner; erstatt skadde komponenter; rens bort flytrest med isopropylalkohol; dokumenter omarbeiding for høyverdige PCB-er.
Konformbelegg (valgfritt): Påfør akryl/silikon/uretan-belegg ved spraying/neddykking for harde miljøer (bilmotorrom, industrielle gulv). Bruk biokompatible belegg for medisinske PCB-er.
Endelig funksjonstesting og kvalitetssikring: Utfør driftstester (sensorutgang, kommunikasjonsmoduler, signalkvalitet); gjennomfør målings- og kontinuitetskontroller; pakke godkjente PCB-er i anti-statisk/fuktsperrebags.

Artikkel skrevet av Zeon
Hei, jeg er Zeon — 20 år med PCB- og elektronikkproduksjon. Frontrutinedesign og forskning og utvikling, komponentinnkjøp, nøyaktig SMT, DIP gjennom-hull-montering og fullstendig enhetsmontering. Det er hele veien fra konsept til ferdig produkt, og det er veien jeg har gått i tjue år.
 Nyhetssprut
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24