
 EN
COLLEGAMENTI RAPIDI
Saldare direttamente cavi su una scheda a circuito stampato (PCB) rilasciata è una competenza fondamentale per chiunque lavori con dispositivi elettronici: hobbisti, progettisti e specialisti di riparazione. Che tu stia realizzando un progetto fai-da-te, riparando uno strumento danneggiato, eseguendo test diagnostici con sonde di misura o apportando modifiche personalizzate, saper saldare cavi sulla scheda a circuito stampato (PCB) ti apre un intero nuovo mondo di attività utili nel campo dell’elettronica.
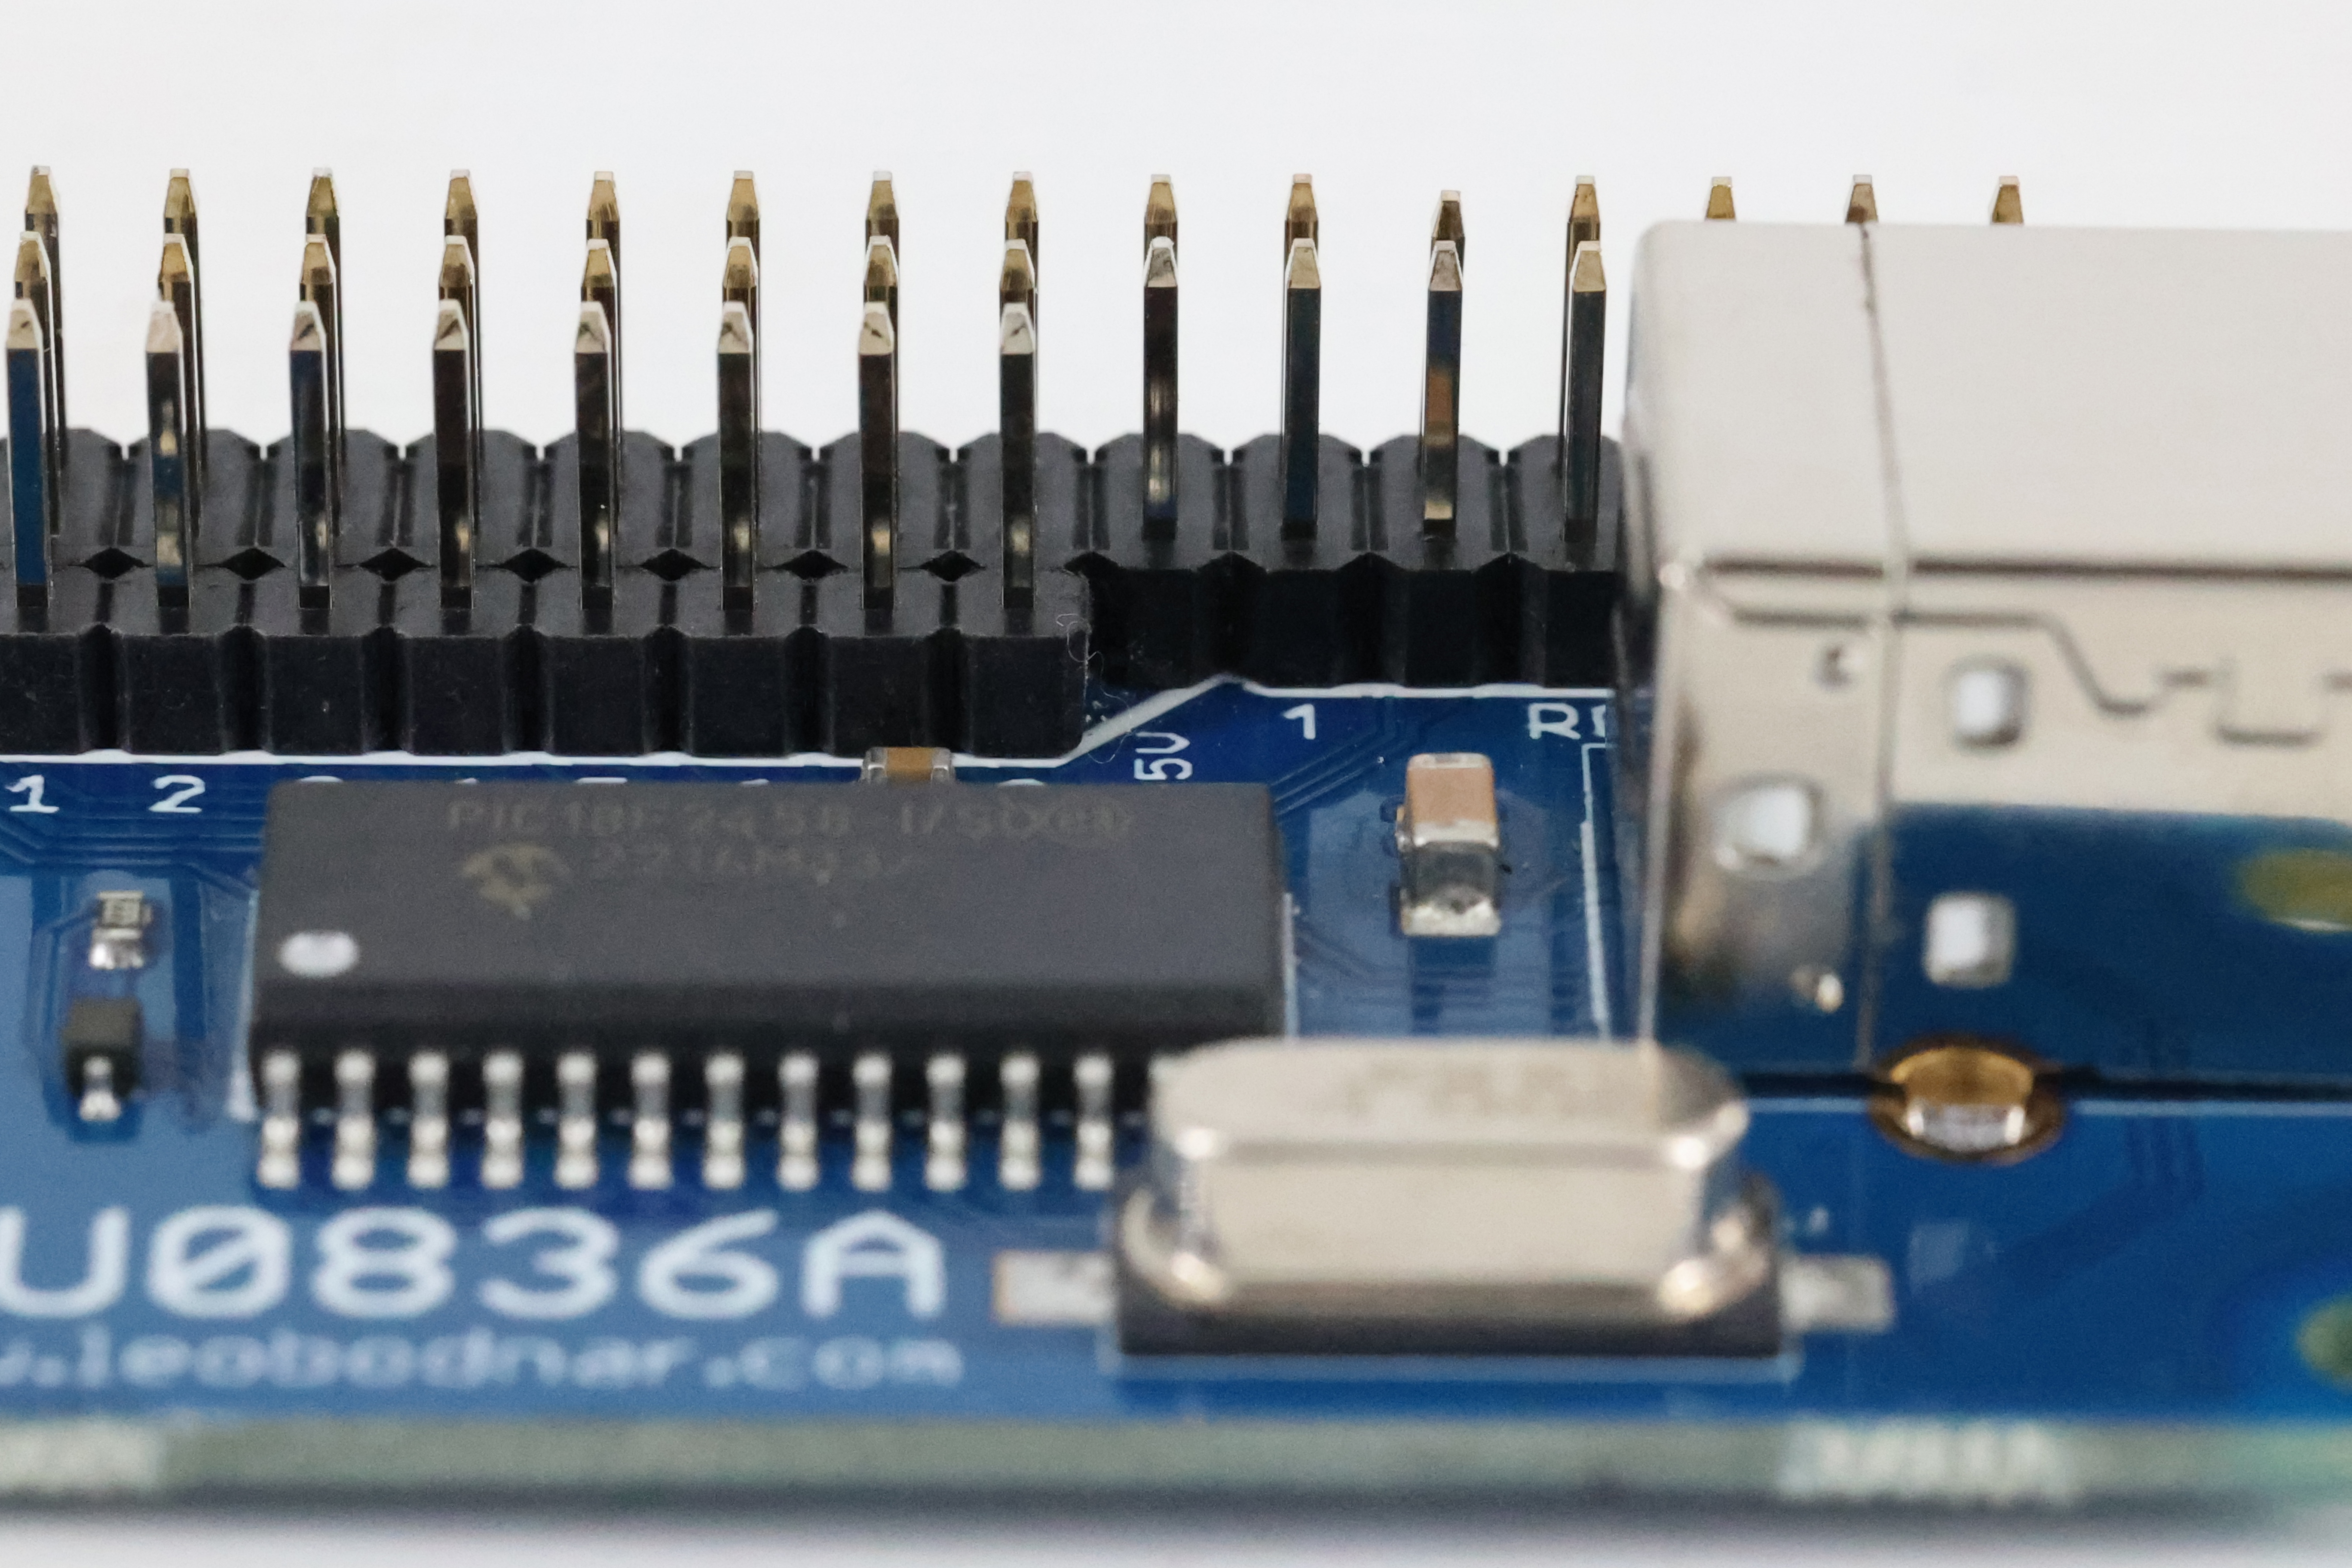
Tuttavia, perché il trattamento di saldatura delle PCB è così critico? Un giunto di saldatura eccezionale crea un collegamento conduttivo forte che rende possibile un flusso affidabile di segnali o di potenza. Al contrario, una saldatura difettosa — ad esempio un giunto freddo — può causare malfunzionamenti ricorrenti, guasti del dispositivo o addirittura danni a lungo termine alla PCB. Secondo lo standard IPC-A-610 (il requisito industriale specifico per la qualità della saldatura), "Un giunto di saldatura di alta qualità è indispensabile sia per le prestazioni elettriche sia per la resistenza meccanica negli assemblaggi di PCB.".
Ascoltate chi si occupa professionalmente di riparazione di dispositivi elettronici: "La differenza tra un circuito affidabile e uno soggetto a continui guasti risiede quasi sempre nella tecnica di saldatura." — Dave Jones, EEVblog.
La saldatura dei cavi alle PCB non riguarda semplicemente la fusione del metallo. Si tratta di realizzare giunti che siano elettricamente sicuri e meccanicamente resistenti per l’intera vita utile della vostra scheda. Ottenere questo risultato è particolarmente importante in:
Prototipazione e debug delle PCB.
Riparazione e riconfigurazione di dispositivi elettronici.
Collegamenti di alimentazione e segnale per lavori fai-da-te.
Compresi i cavi di saldatura (una modifica tipica su schede a circuito stampato durante lo sviluppo).
La saldatura di cavi su PCB indica l’attacco completo di un cavo elettrico a una scheda a circuito stampato mediante fusione della saldatura — una lega metallica speciale — in modo da unire il cavo a una piazzola metallica o a un foro sulla scheda, creando sia un percorso elettrico che un collegamento meccanico.
Trasmissione di segnali o alimentazione: quando i componenti o le parti non sono montati direttamente sulla scheda a circuito stampato, i fili trasportano segnali o alimentazione dalla scheda verso l’esterno — ad esempio i cavi della batteria o degli altoparlanti audio.
Modifiche con ponticelli: i progettisti includono spesso cavi per prototipi, sviluppo "riparazioni" o per aggirare tracce difettose sul PCB.
Servizi di riparazione: tracce o componenti danneggiati vengono solitamente ricollegati mediante cavi saldati durante il servizio di riparazione di schede a circuito stampato.
Ispezione e debug: vengono realizzati aspetti di ispezione, pad di misurazione o clip per lo sviluppo e la diagnostica.
«La saldatura è la base di ogni strumento elettronico affidabile. Se il collegamento tra cavo e scheda a circuito stampato (PCB) non è solido, nulla altro ha importanza.» — Luis Rodriguez, istruttore IPC qualificato.
Saldatura a montaggio passante (through-hole): metodo classico in cui un cavo viene inserito attraverso un foro praticato nella PCB e saldato sul lato opposto.
Saldatura superficiale (surface-mount): il cavo viene posizionato direttamente su una piazzola di rame piana ed esposta (senza foro). Richiede maggiore abilità e attenzione rispetto alla saldatura a montaggio passante.
I componenti sono spesso rigidi e progettati per il posizionamento automatico; i cavi, invece, sono flessibili e richiedono una notevole competenza manuale per alleviare le sollecitazioni meccaniche e per l’ispezione.
I cavi esercitano sollecitazioni meccaniche e tensioni sui giunti: è pertanto necessaria un’ottima tecnica di saldatura per garantire durata nel tempo.
Saldare un cavo direttamente a una scheda a circuito stampato (PCB) è un'abilità eccellente, ma non è sempre adatta a ogni progetto. Comprendere quando rappresenta la scelta corretta (e quando invece non lo è) evita problemi e preoccupazioni legate all'affidabilità.
Piccoli progetti per appassionati o prototipi in cui sono previsti rapidi interventi.
Riparazioni sulla PCB — ripristino di tracce interrotte, sostituzione di una pista danneggiata o ricollegamento di un segnale interrotto.
Collegamenti con cavi brevi — situazioni in cui il cavo non sarà soggetto a trazione o flessione.
Aggiunta di cavi di prova durante lo sviluppo o il debug.
Collegamenti ad alta corrente: i cavi saldati direttamente sulle piste della PCB non sopportano significativi solleciti meccanici — ciò può causare il distacco di piste delicate sotto sforzo.
Connessioni frequentemente interrotte e ristabilite: utilizzare connettori per circuiti che verranno regolarmente scollegati e ricollegati.
Dispositivi elettronici destinati alla produzione su larga scala: la saldatura diretta dei cavi non è scalabile né affidabile per l’ambiente produttivo.
Cavi basati su movimento regolare o risonanza: invece, utilizzare sistemi di scarico della pressione o contrassegnare gli elementi di connessione.
Utilizzare adattatori montati su scheda PCB: ancora più duraturi e facili da manutenere.
Blocchi non rimovibili: rendere possibili collegamenti/scollegamenti estremamente semplici.
Terminali a vite: scelte industriali per circuiti di alimentazione affidabili.
Versione PCB: il progettista salda direttamente i cavi dalla scheda PCB ai pulsanti e agli LED per test rapidi. Dopo una validazione efficace, la versione finale utilizza connettori e porte per tutti i collegamenti ripetuti.
Dispositivo di produzione: i cavi saldati sulla superficie della scheda non superano il test di caduta. Il design viene modificato introducendo un’adeguata riduzione dello stress sui cavi e adattatori bloccati.
La selezione degli strumenti più adatti è fondamentale per garantire un processo di saldatura su scheda PCB sicuro, efficace e affidabile. Di seguito è riportata una panoramica completa degli strumenti e dei materiali di consumo necessari per le operazioni di saldatura di cavi su scheda PCB.
Saldatore: (25 W – 60 W è ideale; preferibile con regolazione della temperatura).
Profondità di incisione o indicazione di penalità: incisione (2–3 mm) per lavori basilari, fine per piccoli pad.
Filamento saldante:
Tipo: Sn63/Pb37 (60/40 stagno-piombo) per una facile fusione, oppure SAC305 per versioni senza piombo.
Dimensione: 0,6–1,0 mm per la maggior parte dei lavori.
Flusso: il filamento saldante con anima in resina contiene già flusso, ma un pennello o un gel aggiuntivo a base di resina è molto utile.
Strumento per spellare e tagliare cavi TV: rimuove facilmente l’isolamento.
Strumento di supporto "mano ausiliaria" o Panavise: tiene fissa la basetta PCB e i cavi.
Spugna in ottone o spugna umida: per mantenere pulita la punta del saldatore.
Pompa dissaldante/nastro dissaldante: per correggere errori o effettuare modifiche.
Alcol isopropilico (IPA): rimuove oli e residui di saldatura.
Nastro Kapton: protegge i componenti e le piazzole circostanti dal calore disperso o dalla saldatura.
Tubetti termorestringenti: isolano e forniscono sollievo da sollecitazioni meccaniche sui giunti finiti.
Braccialetto antistatico (ESD): protegge i componenti sensibili dalle scariche elettrostatiche.
Estrattore di fumi: essenziale per la sicurezza, in particolare in ambienti poco ventilati.
Multimetro: per i test di continuità e il controllo qualità.
Il successo o l’insuccesso della saldatura dei cavi su una PCB dipende generalmente dalla cura con cui si preparano sia i cavi sia la scheda madre. Una preparazione adeguata garantisce giunti saldati rapidi, solidi e affidabili, riducendo notevolmente il rischio di problemi come giunti freddi, ponticelli di saldatura o distacco delle piazzole.
Spellare l'isolamento: Rimuovere completamente 2–3 mm di isolamento dal cavo utilizzando uno spellafili. Evitare di ridurre o danneggiare i filamenti di rame.
Torsione dei filamenti: Per i cavi a trefoli, ruotare delicatamente i filamenti di rame esposti in modo che restino uniti. Questo evita lo sfilacciamento ("birdcaging") durante la saldatura.
Pre-stagno del cavo: Riscaldare i filamenti di rame esposti con il saldatore, quindi applicare una quantità di stagno sul cavo fino a ricoprirlo completamente. Questa operazione di "pre-stagno" facilita la saldatura, ne aumenta la velocità e garantisce giunzioni più robuste.
Vantaggio del pre-stagno: I cavi pre-stagnati si riscaldano più rapidamente e assorbono lo stagno più velocemente, contribuendo alla formazione di una giunzione perfettamente bagnata, lucida e priva di vuoti.
Pulizia delle piste: Utilizzare alcol isopropilico (IPA) e un pennello o un tampone senza lanugine per rimuovere impronte digitali, oli e polvere. Qualsiasi contaminante può ostacolare il flusso dello stagno, causando fenomeni di non bagnatura o giunzioni difettose.
Applica la modifica: aggiungi una piccola quantità di resina (da una penna o da un gel) sulla piazzola. La resina elimina l'ossidazione e favorisce una migliore bagnatura della saldatura.
Pre-stagna la piazzola: tocca immediatamente la piazzola con il saldatore e applica una piccola quantità di saldatura per ricoprirla. Questo passaggio è particolarmente fondamentale per le piazzole SMD, che sono sottili e soggette a distacco.
Una procedura precisa di saldatura su scheda PCB garantisce connessioni elettriche affidabili ed evita problemi futuri. Di seguito è riportata una serie completa e facile da seguire per la saldatura sia a foro passante che superficiale, basata sulle tecniche raccomandate dal settore.
Posizionamento del cavo: inserisci con precisione l’estremità pre-stagnata del cavo nell’apertura preparata della piazzola PCB. Consiglio professionale: piega leggermente l’estremità o «torcila» per migliorare la stabilità meccanica, in particolare su schede verticali o su cavi soggetti a sollecitazioni.
Utilizzo sicuro della scheda e del cavo: usare una morsa per PCB o mani ausiliarie per evitare qualsiasi movimento durante la saldatura. Il movimento mentre la saldatura si raffredda è la principale causa di giunzioni fredde.
Applicare il punto caldo: posizionare la punta del saldatore già pre-stagnata in modo che tocchi contemporaneamente sia il cavo sia la piazzola di rame, creando quella che viene chiamata "ponte termico". Attendere un secondo intero affinché la superficie raggiunga la temperatura di saldatura (solitamente 320–380 ° °C per saldature con piombo, 350–400 ° °C per saldature senza piombo).
Alimentare il filo saldante: avvicinare il filo saldante (con anima di resina per risultati ottimali) al giunto, non alla punta del saldatore. Il filo saldante deve fondersi immediatamente e diffondersi uniformemente intorno al giunto tra cavo e piazzola, formando un cordone liscio a forma di vulcano.
Rimuovere prima il filo saldante, poi il saldatore: ritirare innanzitutto il filo saldante; mantenere la punta del saldatore sul giunto ancora per una frazione di secondo, quindi rimuoverla per evitare giunzioni fredde.
Mantenere immobile: lasciare raffreddare naturalmente il giunto per 1–2 secondi. Non soffiarci sopra né muovere il pezzo lavorato.
Analisi del giunto saldato: un giunto affidabile sarà lucido, liscio e leggermente concavo, che incornicia il cavo e stabilisce un contatto stretto con la piazzola.
Posizionare il cavo piatto: allineare con cura il cavo pre-stagno lungo la piazzola SMD pre-stagno e trattata con flussante, in modo che giaccia perfettamente piano. Fissarlo meccanicamente, se possibile: nastro adesivo o uno strumento a tre mani sono soluzioni idonee.
Fissaggio con saldatore: premere rapidamente la punta del saldatore sia sul cavo sia sulla piazzola. Applicare solo la quantità di stagno necessaria affinché il giunto ricopra leggermente la connessione, senza eccedere. Troppo stagno può sovraccaricare le piccole piazzole SMD e aumentare il rischio di distacco della piazzola.
Rilascio della tensione (fortemente consigliato): qualora esista la possibilità che il cavo venga tirato, applicare una piccola quantità di colla a caldo o una minima quantità di resina epossidica sul cavo in prossimità del giunto, avendo cura di non coprire la piazzola.
Lasciare raffreddare e ispezionare la superficie di saldatura subito dopo che la saldatura ha completato l'adesione. Cercare un cordone lucido e un legame solido.
|
Giunto a foro passante |
Giunto a montaggio superficiale |
|
La saldatura ricopre sia il pad che il filo |
La saldatura crea un ponte tra il filo e il pad della superficie |
|
Formazione a forma di vulcano, non sferica |
Nessun "grumo" – piatto, leggermente convesso. |
|
Nessun pad esposto oltre il cordone |
Nessun pad esposto all'esterno del giunto |
|
Non monotono (giunzione fresca) |
Nessun eccesso di saldatura (collegamento) |
|
Cavo immobile con una leggera trazione |
Piazzola integra, cavo funzionante |
Riscaldare contemporaneamente entrambe le superfici: la saldatura deve risalire verso il punto più efficace, garantendo una corretta connessione conduttiva.
Utilizzare il fondente con delicatezza: se la saldatura non si muove, aggiungere ulteriore fondente prima di riscaldare ulteriormente.
Evitare il surriscaldamento: un riscaldamento prolungato può staccare o sollevare le piazzole di rame, in particolare nei componenti SMD.
Rimuovere sempre la saldatura prima di allontanare il saldatore: lasciare il saldatore a contatto troppo a lungo può surriscaldare la scheda e i componenti adiacenti.
Pre-stagnare per efficienza: fili e piazzole pre-stagnati si saldano molto più velocemente e producono giunzioni rapide e robuste.
R: Sì, il flussante pulisce e prepara le superfici metalliche, garantendo che la saldatura bagni adeguatamente il pad e il filo. L’uso di una penna a flussante o di una saldatura con anima in resina colofonia migliora la qualità del giunto, riduce l’ossidazione e previene la maggior parte dei problemi legati a giunti freddi.
R: Certamente. Questa tecnica è detta saldatura su superficie. Stagno preventivamente sia il filo sia il pad, applica un leggero rilievo e limita al minimo la quantità di saldatura utilizzata. Proteggi il cavo nelle vicinanze per evitare sollecitazioni meccaniche e distacchi del pad.
R: Cause comuni:
Ossidazione o contaminazione (pulisci il pad/il filo con alcol isopropilico).
Flussante insufficiente (applica ulteriore flussante).
Temperatura del saldatore troppo bassa (aumentala al range consigliato: 320–380 °C). ° C).
Saldatura o saldatore di bassa qualità (usa saldatura di alta qualità con anima in resina colofonia e un saldatore affidabile).
R: Sì, per un'operazione specializzata e affidabile. Pulire qualsiasi residuo con alcol isopropilico e una spazzola morbida per prevenire la corrosione e migliorare l'aspetto.
R: Una saldatura fredda appare opaca e irregolare, generalmente causata dal movimento del componente durante il raffreddamento o da un riscaldamento insufficiente. Mantenere sempre fermo il componente mentre la saldatura si raffredda e assicurarsi che la temperatura del saldatore sia adeguata.
Saper saldare cavi su una scheda a circuito stampato (PCB) è una competenza fondamentale che apre un ampio ventaglio di opportunità nel campo dell'elettronica fai-da-te, della riparazione, della prototipazione e della produzione professionale. Giunzioni saldate affidabili e ben eseguite su PCB sono essenziali sia per il corretto funzionamento elettrico sia per la robustezza fisica, che si tratti di inserire ponticelli, effettuare una rapida riparazione o realizzare un progetto ex novo.
Ricordare i fondamenti del processo di saldatura su PCB:
Preparare completamente: Sbiancare, torcere e stagnare preventivamente tutti i contatti.
Utilizzare dispositivi di alta qualità: Procurarsi una saldatrice a temperatura regolabile e una saldatura con anima in resina colofonia.
Applicare la modifica: Risolve la maggior parte dei problemi di saldatura!
Lavorare in modo agevole e sicuro: Pulire sempre le piste, operare in ambienti ben ventilati e indossare protezioni per gli occhi.
Valutare ogni giunzione: Un cordone lucido e uniforme con un collegamento affidabile indica che il collegamento del cavo alla scheda PCB durerà a lungo.
 Notizie in primo piano
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24








