EN
SNABBLENKAR
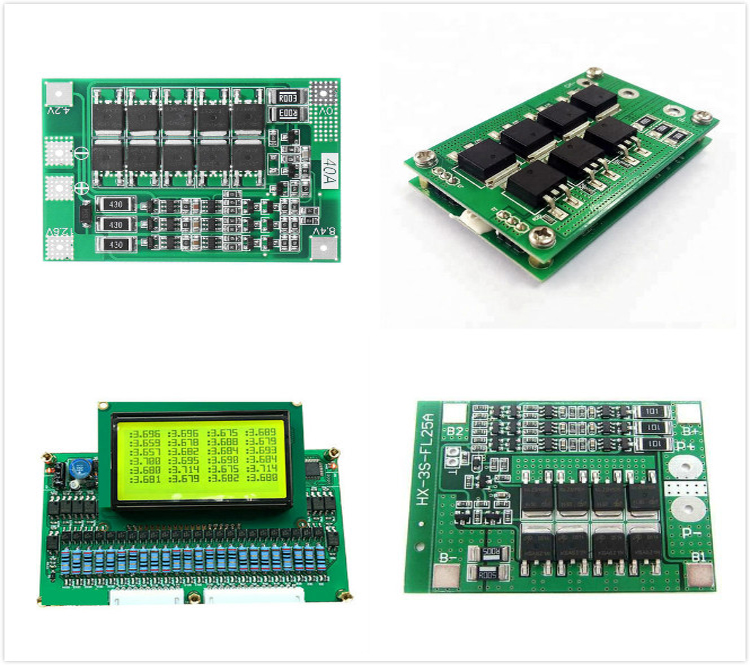
Elektronikindustrin har genomgått en omvälvande förändring under de senaste decennierna. I centrum av denna revolution står Ytmonteringsteknik (SMT) , en process som har drivit miniatyriseringen av elektronik och levererat prestandanivåer som en gång var ofattbara.
Ytmonteringsteknik (SMT) är en modern metod som används för montering och lödning av elektroniska komponenter direkt på ytan av andra elektriska apparater (kretskort) . Till skillnad från traditionella tekniker, som byggde på att sätta in komponenternas ledningar genom hål i PCB:n, möjliggör SMT direkt placering, högre grad av automatisering och exceptionell kretstäthet , vilket ger betydande fördelar för elektroniktillverkning .
I den 1970- och 1980-talet dominerades elektroniktillverkningen av Genomgående teknik (THT) . Komponenter såsom resistorer, kondensatorer och integrerade kretsar (IC) var utrustade med trådledningar som manuellt eller mekaniskt sattes in i borrade hål i PCB:n. Denna metod, trots att den var robust, medförde flera utmaningar:
|
|
Genomgående teknik (THT) |
Ytmonteringsteknik (SMT) |
|
Komponentmontering |
Ledningar genom borrade hål |
Komponenter placerade direkt på ytan |
|
Storlek |
Större, mindre täta |
Kompakt, hög densitet |
|
Automationsnivå |
Låg till måttlig |
Höggradigt automatiserad |
|
Monteringshastighet |
Långsammare |
Mycket snabb |
|
Flexibel design |
Begränsad |
Hög |
När efterfrågan på mindre, mer effektiva och kraftfullare elektroniska enheter ökade sökte tillverkare sätt att packa fler kretsar på mindre kort. Automatisering i PCB-asm blev ett kritiskt behov.
Med SMT , komponenter – kallade ytmonterade enheter (SMD) – placeras direkt på ytkontakter på PCB:s yta. Automatiserade placeringsmaskiner placerar dessa komponenter med hög precision i mycket hög hastighet, följt av reflow-loddning för att säkra dem.
Nyckelfördelar med SMT:s uppkomst:
När elektronikindustrin har utvecklats har två primära PCB-monteringstekniker präglat branschen: Genomgående teknik (THT) och Ytmonteringsteknik (SMT) att förstå nyanserna, styrkor och svagheter hos båda metoderna är avgörande för att välja rätt tillvägagångssätt – eller rätt kombination av metoder – för en given applikation.
Through-Hole-teknik var grunden för elektronikindustrin i decennier. Här, elektroniska komponenter med trådledningar som sätts in i förborrade hål på kretskort och sedan löds fast vid padarna på undersidan av kortet. Denna teknik erbjuder vissa viktiga fördelar:
Teknik för ytmontering har snabbt blivit standard inom modern tillverkning av elektronik. Genom att montera komponenter direkt på kretskortets yta eliminerar SMT behovet av borrade hål, vilket möjliggör revolutionerande förbättringar:
|
Kriterier |
Genomgående teknik (THT) |
Ytmonteringsteknik (SMT) |
|
Monteringsmetod |
Ledningar genom borrade hål |
Komponenter på PCB-yta |
|
Komponentstorlek |
Större, klumpigare |
Små, kompakta |
|
Kretstäthet |
Låg |
Hög |
|
Monteringshastighet |
Långsamt. |
Snabb (högt automatiserad) |
|
Mekanisk styrka |
Hög (för stora komponenter) |
Begränsad (bäst för små enheter) |
|
Elektrisk prestanda |
Begränsad vid hög frekvens |
Överlägsen vid hög frekvens |
|
Automatisering |
Måttlig till svår |
Omfattande; lätt att automatisera |
|
Prototypning |
Lätt |
Mer utmanande |
|
Vanliga Användningsfall |
Industriell, rymd- och flygindustri, bil (kraftdelar) |
Konsument, mobil, IoT, medicinsk |
Allt oftare, montering av kretskort med blandad teknik —som kombinerar både SMT och THT—erbjuder det bästa från båda världarna:
Övergången till Ytmonteringsteknik (SMT) har inlett en ny era för elektronikindustrin. SMT-montering erbjuder en mängd fördelar som omvandlar nästan varje steg i Tillverkning av pcb , från designeffektivitet och komponenttäthet till kostnadseffektivitet och pålitlighet. Låt oss djupdyka i dessa kärnfördelar och undersöka varför SMT-montering numera är standard inom modern elektroniktillverkning.
En av de mest omvälvande fördelarna med Smt-montering är möjligheten att utnyttja automatisering för oöverträffad hastighet och konsekvens:
SMT-komponenter är avsevärt mindre än motsvarande genomgående hålkopplingskomponenter. Deras små ytor gör att ingenjörer kan designa kretskort med hög täthet , vilket möjliggör mer komplex funktionalitet på minimal kretskortsyta.
Fördelar med hög komponenttäthet:
SMT-resistorer och kondensatorer erbjuder vanligtvis lägre effektförluster på grund av sina små storlekar och optimerade ledarlängder. Dessutom gör ytbefintliga konfigurationer följande möjligt:
Kostnadseffektivitet är en av de viktigaste drivkrafterna för SMT-antagande, vilket påverkar både tillverkare med liten skala och stora volymer:
|
Samlingsmetod |
Arbetskostnad per kretskort |
Komponentkostnad |
Utrustningskostnad (per enhet, avskrivet) |
Utskiftningsgrad |
|
THT (Manuell) |
Hög |
Standard |
Låg |
92% |
|
SMT (Automatiserad) |
Mycket låg |
Lägre |
Måttlig/Hög |
98% |
Även om SMT i stor utsträckning har ersatt genomgående hål i konsumentelektronik, är en av dess mindre diskuterade styrkor samarbete med kretskort med genomgående hål i hybrid- eller blandteknologi PCB-monteringar . Tillverkare kan optimera varje design genom att använda det bästa från båda världarna – till exempel kombinera ytbaserade mikrokontroller med genomgående hål-kontakter för bättre effekthantering och fysisk hållbarhet.
När en PCB-konstruktion är klar, SMT-monteringslinjer kan skalas nästan oändligt – och tjänar både massproduktion för konsumentelektronik och de krävande kvalitetsstandarderna inom medicinsk och aerospace PCB tillverkning.
Viktiga punkter:
Eftersom SMT-montering minskar behovet av mänsklig påverkan i processen, SMT-kretsar erbjuder längre livslängd, större konsekvens och bättre övergripande tillförlitlighet. Tillsammans med inbyggda självtestfunktioner och automatisk optisk inspektion (AOI) , minimeras felfrekvenser avsevärt.
Surface Mount Technology (SMT) har möjliggjort utvecklingen av ett brett utbud av specialiserade elektroniska komponenter anpassade för högautomatiserad, tät PCB-montering. Deras unika fysiska egenskaper och förpackningar har direkt bidragit till miniatyrisering av elektronik och uppfyllandet av komplexa designkrav i moderna enheter. I detta avsnitt tar vi en djupdykning i typerna av SMT-komponenter , deras kapslingsstilar och hur de skiljer sig från traditionella genomgående komponenter.
Den grundläggande skillnaden mellan ytbaserade och genomgående komponenter ligger i hur de ansluts till kretskortet (PCB):
|
Egenskap |
SMT-komponenter |
Genomgående komponenter |
|
Monteringsmetod |
På PCB-yta |
Genom kretskortshål |
|
Förpackningsstorlek |
Mycket små, kompakta |
Typiskt större |
|
Montering |
Fullt automatiserad möjlig |
Framförallt manuell/halvautomatiserad |
|
Signalkvalitet |
Låga parasiter, hög hastighet |
Högre induktans/kapacitans |
|
Användningsområde |
Hög densitet/kompakt |
Krav på mekanisk hållfasthet |
SMT-motstånd och kondensatorer finns i standardiserade, miniatyra paket utformade för snabb identifiering av automatisk monteringsutrustning:
|
Vanlig SMT-storlekskod |
Metrisk storlek (mm) |
Vanliga Användningsfall |
|
1206 |
3,2 × 1,6 |
Effekt, mindre täta kretskort |
|
0805 |
2,0 × 1,3 |
Design med blandad täthet |
|
0603 |
1,6 × 0,8 |
Konsumentelektronik |
|
0402 |
1,0 × 0,5 |
Högdensitet, mobil |
|
0201 |
0,6 × 0,3 |
Ultra-kompakt, IoT |
SMT har möjliggjort förpackning och montering av mycket komplexa IC:er, såsom mikrokontrollern, FPGAs och minneskretsar.
Populära SMT-IC-förpackningar:
|
Pakettyp |
Förytraning |
Antal pinnar |
Typisk bredd (mm) |
Exempel på tillämpning |
|
Small Outline Integrated Circuit |
SOIC |
8–50 |
3.9–12.8 |
Logik, drivrutiner |
|
Quad Flat Package |
QFP |
32–256 |
9–32 |
Mikrokontroller, DSP |
|
Ball Grid Array |
BGA |
32–1000+ |
5–35 |
Processorer, FPGAs |
|
Chip Scale Package |
Csp |
8–100+ |
2–10 |
Mobilprocessorer |
Diskreta halvledare levereras numera oftast i små plasthylsor för ytbefästning, vilket förbättrar både automatisering och kretskortsutrymmets effektivitet.
Vanliga hylsor:
Höghastighetskärm placeringsmaskiner läser komponentfodral, riktar varje del exakt och placerar den på lodtillagda ytor. Denna precision säkerställer maximalt utbyte och återupprepbarhet på kretskort, vilket minimerar risker kopplade till hantering av människor.
|
KATEGORI |
Exempel (paket) |
Typisk storleksomfång |
Samlingsmetod |
|
Motstånd |
0201, 0402, 0603 |
0,6 mm–1,6 mm |
Automatisk, lödpasta & återflöde |
|
Kondensatorer |
0402, 0805, 1206 |
1,0 mm–3,2 mm |
Automatisk, lödpasta & återflöde |
|
Ics |
SOIC, QFP, BGA, CSP |
3,9 mm–35 mm |
Automatisk, lödpasta & återflöde |
|
Transistorer |
SOT-23, SOT-223 |
1,2 mm–6 mm |
Automatisk, lödpasta & återflöde |
|
Dioder |
SOD, MELF |
1,0 mm–5 mm |
Automatisk, lödpasta & återflöde |
Marknaden SMT-monteringsprocess är en sofistikerad, höggradigt automatiserad serie steg som kombinerar mekanisk precision, kemi och datorsyn för att tillförlitligt producera högkvalitativa andra elektriska apparater . Hela arbetsflödet är utformat för att maximera tillförlitlighet, signalkvalitet och produktionskapacitet, vilket gör det till kärnan i modern elektroniktillverkning nedan går vi igenom varje huvudfas och tittar på avancerad utrustning, processkontroller och de fördelar som SMT erbjuder.
En SMT-korts resa börjar med applikation av lödplåster till de nakna PCB:ns padar.
Lödpasta är en blandning av mikroskopiska löddelar och flussmedel. Den fungerar både som lim för att hålla komponenter på plats under montering och som det faktiska lödet för permanent fästning under reflowprocessen.
Därefter används modernaste placeringsmaskiner sätt igång:
Kanske den viktigaste och mest unika egenskapen hos SMT-montering, reflow-loddning är där de tillfälliga förbindelserna från solderpasta blir pålitliga, permanenta elektriska och mekaniska anslutningar.
|
Fas |
Temperaturområde |
Huvudsakligt syfte |
Förlängning |
|
Upvärmningszon |
130–160°C |
Värmer kretskortet gradvis, aktiverar flösningsmedel |
60–120 sek |
|
Hållzon |
160–200°C |
Avdunstar flyktiga ämnen, våtgar solder |
90–120 sek |
|
Reflow zonen |
220–250 °C |
Smälter solder, bildar förband |
30–60 sek |
|
Kylzon |
~150°C → omgivningstemperatur |
Stelnar solder,stabiliserar förband |
60–120 sek |
När korten lämnar ovensolderugnen dirigeras de snabbt till automatisk optisk inspektion (AOI) stationer:
Även blyfri, ren lödning kan lämna mikroskopiska rester. Vid högpresterande kort (medicinska, fordonsrelaterade, rymdanvändning) automatiska tvätt- och torksystem avlägsnar all återstående flussmedel eller partiklar för att förhindra korrosion och signalläckage.
|
STEP |
Inblandad utrustning |
Automationsnivå |
Kvalitetskontroll |
|
Tillämpning av lödningspaste |
Skärmdruckare, SPI |
Fullständigt automatiserad |
Inspektion av lödpasta (SPI) |
|
Komponentplacering |
Pick-and-place-maskin |
Fullständigt automatiserad |
Visionstyrd precision |
|
Reflow-loddning |
Reflow Ugn |
Fullständigt automatiserad |
Validering av termisk profil |
|
Inspektion & Testning |
AOI, röntgen, in-kretstester |
Framförallt automatiserad |
Defektidentifiering, prestandatest |
|
Rengöring/avslutning |
Tvätt-/torkstation |
Delvis automatiserad |
Test av jonförorening (vid behov) |
En Global konsumentelektronik tillverkare använder SMT-linjer för att tillverka smartphone-PCB. Varje linje:
Även om SMT-montering betonar automatisering, mänskliga ingenjörer och tekniker är avgörande för:
Marknaden SMT PCB-monteringsprocess visar hur samverkan mellan avancerade verktyg, stränga processkontroller och expertövervakning leder till exakt soldering, extremt höga genomsökningshastigheter och exceptionell produkttillförlitlighet —egenskaper som definierar dagens bästa elektroniktillverkning.
Medan Ytmonteringsteknik (SMT) dominerar landskapet inom modern elektroniktillverkning, Genomgående teknik (THT) förblir oumbärlig för många högpresterande eller hårdpåfrestande applikationer. Genom att utnyttja styrkan i båda metoderna har ingenjörer utvecklat montering av kretskort med blandad teknik —en hybridmetod som låser upp nya nivåer av designflexibilitet, tillförlitlighet och prestanda.
Montering av kretskort med blandad teknik innebär strategisk kombination av SMT-komponenter och traditionellt THT-komponenter på en enda kretskort. Denna metod gör det möjligt för tillverkare att dra nytta av fördelarna med miniatyrisering, automatisk placering och kostnadsbesparingar med SMT samtidigt som man behåller den mekaniska robustheten och effekthanteringskapaciteten som THT-komponenter erbjuder.
|
STEP |
SMT-process |
THT-process |
Automationsnivå |
|
1 |
Solderpasta-applikation (för SMT-ytor) |
Hål borrade, ytor pläterade |
Automatiserad (SMT), Halvautomatiserad (THT) |
|
2 |
SMT-komponenters plock-och-sätt |
|
Höggradigt automatiserad |
|
3 |
Reflexlötning (alla SMD:er) |
|
Automatiserad |
|
4 |
Automatisk optisk inspektion (AOI) |
|
Automatiserad |
|
5 |
Vänd kretskortet (om dubbelsidigt) och upprepa steg 1–4 |
|
Automatiserad |
|
6 |
THT-komponentinföring |
Manuell eller robotstyrd införing av genomborrade komponenter |
Halvautomatiserad till Automatiserad (Robot/linjeinförare) |
|
7 |
THT-lötning (våglötning/valbar/lödning för hand) |
Flöda smält lödmedel för att slutföra THT-anslutningar |
Halv- till Fullautomatiserad |
|
8 |
Rengöring, slutlig inspektion och testning |
Omfattande kontroll av hela monteringen |
Kombinerade |
Fallstudie: Ett PCB för medicinsk ventilator kombinerar SMT-analog/digital signalbehandling och miniatyra passiva komponenter med THT-kontakter som tål upprepade steriliseringar och fysisk påfrestning, vilket maximerar både kretstäthet och säkerhet.
Färden från koncept till felfria, serieproducerade kretskort är kantad med komplexa beslut. Design för tillverkning (dfm) är mängden principer och metoder som säkerställer att en kretkortsdesign är optimerad för problemfri och kostnadseffektiv montering – särskilt viktigt för hybriddatorer som innehåller båda Ytmonteringsteknik (SMT) och Genomgående teknik (THT) . I den snabba världen av elektroniktillverkning , skapar korrekt DFM en bro mellan högpresterande design och pålitlig produktion.
DFM startar redan i de tidigaste stadierna av PCB-layoutprocessen. Dess huvudmål är att:
Rätt layout säkerställer att varje SMT- och THT-komponent kan placeras, lödas och inspekteras utan risk för defekter eller störningar:
DFM:s tumregel-tabell
|
Parameter |
SMT Minimum |
THT Minimum |
Rekommendation för blandad montering |
|
Avstånd mellan pad-pads |
≥ 0,20 mm |
Ej tillämpligt |
0,20 mm (SMT till THT: ≥ 0,50 mm) |
|
Avstånd mellan spår och pad |
≥ 0,10 mm |
≥ 0,20 mm |
0.20 mm |
|
Avstånd mellan hål och pad |
Ej tillämpligt |
≥ 0,25 mm |
≥ 0,50 mm (om nära SMT) |
|
Komponentkant till kant |
≥ 0,25 mm |
≥ 0,50 mm |
≥ 0,60 mm (för AOI-åtkomst) |
SMT-designer med hög komponenttäthet – och hybridkort med THT-komponenter för effekthantering – kräver intelligent termisk styrning:
En välkonstruerad PCB kan endast tillverkas om komponenterna finns tillgängliga och leveranstiderna överensstämmer med produktionsbehoven:
Som Ytmonteringsteknik (SMT) har mogna, moderna Tillverkning av pcb miljöer har förvandlats till höghastighetsfabriker drivena av data. Automatisering i PCB-asm maximerar produktionsvolym, minskar mänskliga fel och säkerställer extraordinär konsekvens. Samtidigt automatiska Inspektionsteknologier garanterar kvalitet, pålitlighet och efterlevnad även för de mest komplexa korten. Här kommer vi att avslöja de väsentliga rollerna för automatisering och inspektion under hela SMT- och blandteknikmonteringscykeln.
Automatisering är grunden i avancerad tillverkning av kretskort – den möjliggör både skala och precision som manuell montering helt enkelt inte kan matcha.
Inspektion är lika viktig som placering eller lödning. Idag är flernivåautomatiserad inspektion standard:
Förvärv av Industry 4.0 teknologier innebär att de flesta högpresterande SMT-linjer nu samlar in och analyserar detaljerade processdata:
Tabell: Viktiga automatiserade inspektionsteknologier och fördelar
|
Inspektionstyp |
Huvudfunktion |
Typiska defekter som upptäcks |
Automationsnivå |
|
Inspektion av lödpasta (SPI) |
Verifiera lejervolym/position |
Otillräcklig/tillräcklig lödning |
Fullständigt automatiserad |
|
Automatisk optisk inspektion (AOI) |
Visuell komponent- och fogkontroll |
Feljustering, broar, saknade delar |
Fullständigt automatiserad |
|
Röntgeninspektion (AXI) |
Inre fogavbildning |
BGA-fel, håligheter, inbäddade kortslutningar |
För det mesta automatiserad |
|
Kretskortsfunktionstest |
Elektriskt/driftstest |
Öppna, kortslutningar, felaktiga värden, haverier |
Halvautomatisk |
Några ledande tillverkare använder maskininlärningsalgoritmer för att analysera tiotusentals bilder från processövervakning och inspektion, och förutsäga slitage på komponentförsörjningsutrustning, problem med stenciler eller subtila defekter innan katastrofala haverier uppstår. Detta innebär:
Strävan efter innovation, miniatyrisering och tillförlitlighet inom elektronik skulle vara ohållbar utan en robust ekonomisk ram och sträng kvalitetssäkring . Ytmonterad teknik (SMT) och blandteknologi-PCB-assembly påverkar båda produktionskostnader och produktkvalitet , vilket gör dessa faktorer avgörande för företag som vill behålla konkurrenskraften inom global tillverkning av elektronik.
En av de starkaste drivkrafterna bakom införandet av SMT—och den gradvisa fasningen ut av traditionell Genomgående teknik (THT) för de flesta applikationer – är den anmärkningsvärda kostnadseffektivitet det medför både för stora och måttliga produktionsomfattningar.
|
Faktor |
Smt-montering |
Genomhålsmontering |
Blandad teknik PCB |
|
Arbetskostnad |
Mycket låg (automatiserad) |
Hög (manuell/halvautomatisk) |
Mellan |
|
Materialutnyttjande |
Hög densitet, mindre spill |
Lägre densitet, mer spill |
Variabel |
|
Utrustningsinvestering |
Hög initial, låg per enhet |
Låg initial, hög per enhet |
Hög initial, måttlig per enhet |
|
Skalierbarhet |
Utmärkt |
Dåligt för stora serier |
Bra |
|
Kostnad för omarbete |
Låg (systematiska fel upptäcks tidigt) |
Hög (manuellt omarbete; dolda problem) |
Måttlig (blandad komplexitet) |
|
Utskiftningsgrad |
>98 % (med AOI) |
85-92% |
92-97% |
|
Total kostnad per enhet |
Lägsta (i storskalig produktion) |
Högsta |
Måttlig |
Komplexiteten och tätheten i moderna SMT PCB-monteringar innebär att alla fel—oavsett hur små—kan ha långtgående konsekvenser, från prestandaförlust till säkerhetsproblem. Därför är avancerade Kvalitetssäkringsprotokoll införlivade i varje steg:
Kombination av SMT och THT kräver integrerade QA-steg:
Utbörd och kostnad är nära sammankopplade: Tidig, automatiserad upptäckt av fel ser till att defekta PCB:er inte kommer in i systemet, vilket sparar exponentiella kostnader jämfört med att hitta fel under funktionstest, eller ännu värre – efter leverans till slutkunder.
Citat: “För oss kommer de största besparingarna inte från att ta genvägar utan från att förhindra problem innan de uppstår. En robust kvalitetssäkringsinfrastruktur är en investering som ger sig tillbaka genom färre återkallanden, starkare kundförtroende och ett utmärkt rykte.” — Linda Grayson, chef för tillverkningskvalitet, industristyrningssektorn
Certifieringar som ISO 9001, IPC-A-610 och branschspecifika standarder (t.ex. ISO/TS 16949 för fordons elektronik, ISO 13485 för medicintekniska produkter) är avgörande. De kräver noggranna Kvalitetssäkringsprotokoll, processdokumentation och pågående processvalidering .
När volymen ökar:
Tabell: Kostnadseffektivitet beroende på produktionsvolym
|
Produktionsvolym |
Manuell THT-kostnad/enhet |
SMT-kostnad/enhet |
|
Prototyp (1–10 st) |
Hög |
Måttlig |
|
Låg volym (100 st) |
Hög |
Lägre |
|
Medelvolym (1 000 st) |
Måttlig |
Låg |
|
Hög volym (10 000+) |
Hög |
Mycket låg |
En liten minskning av utbyte leder till oproportionerliga ökningar av omarbets- och skrotkostnader:
Exempel:

Artikel skriven av Zeon
Hej, jag heter Zeon – 20 år inom PCB- och elektroniktillverkning. Framåtriktad design och FoU, komponentinköp, precisionssmd-montering, DIP-genomgående montering och komplett enhetsmontering. Det är hela vägen från idé till färdig produkt, och det är den väg jag har gått i två decennier.
 Senaste nytt
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24