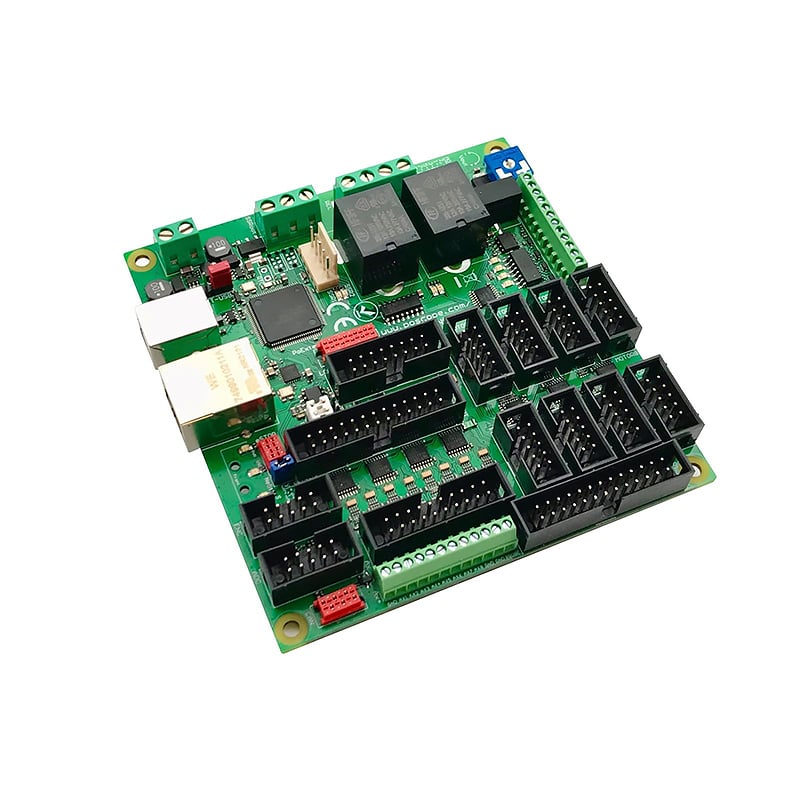
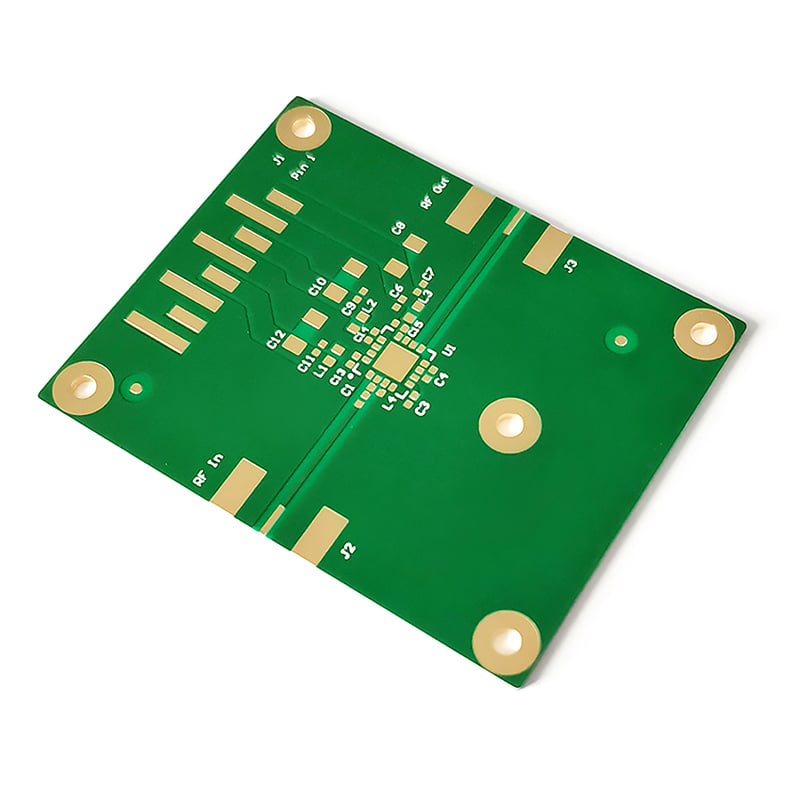
У данашњем доба дигиталних гађета минијуризација, захтеви на објављеној колаче струје модерне технологије никада нису били већи. Од малих, ултра-наданих плоча у мобилним телефонима и сателитима, до сложених вишеслојних ХДИ ПЦБ-а у клиничким алатима и независним камионима, свака информација о производњи ПЦБ-а утиче на поузданост коначног производа. Међу најважнијим, али често погрешно интерпретираним аспектима је затварање смоле - слично назван ПЦБ производ повезивање, отварање производа затварање, или коришћење оптерећења.
ПЦБ материјални повезивање је специфичан производни процес ПЦБ који укључује попуњавање вија, микровија и пролаза високим перформансним материјалним производима попут епоксида. Прави материјал за учињавање модификација стандарда користећи право у обезбеђену, поуздану и електрично изоловану рамку. Ово побољшање штити од цурења лемења током сглобања ПЦБ-а, омогућава стављање аспеката као што су БГА и КФН директно на веб локације преко у-пада и повећава укупни дуг живот ПЦБ-а против кршења, деламинације и загађивача животне среди
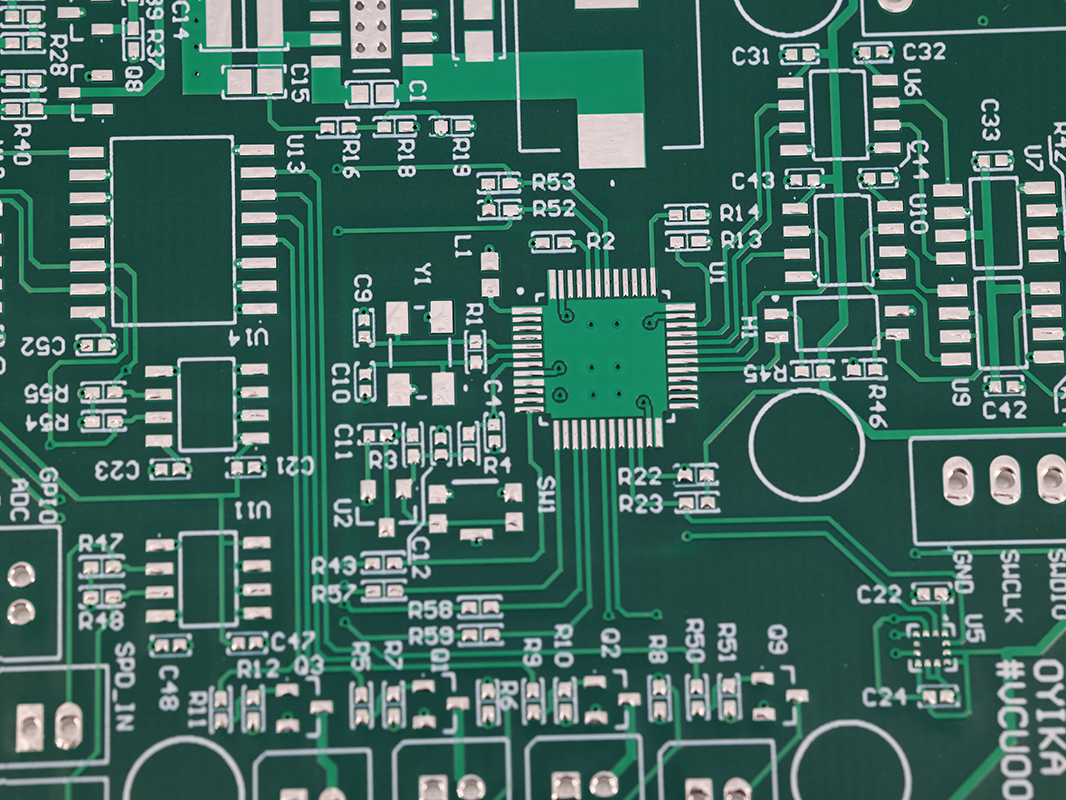
Смањује проблеме производње ПЦБ-а као што су кроз површине, кршевине материјала и контаминација.
То омогућава напредне распореде (БГА, спајање, диван уздизај и укорењен напредак преко падова).
Поуздава повратак ХДИ ПЦБ-а смањењем ваздушних мехура, празнина и опасности од спојних мостова.
Отвара већу густину делова, много бољу искреност сигнала на високобрзим слојевима и кључну дуготрајну поузданост.
Да ли сте схватили? Према истраживањима тржишта, коришћење максимизованог развоја материјалног повезивања може смањити брзину пада ПЦБ-а за 85% у поређењу са уобичајеним повезивањем мастила или запљене маске за лемљење.
ПЦБ са високом густином (ХДИ).
Медицински и ваздухопловни електронски уређаји.
Аутомобилски и напредне индустријске контроле.
Купац дигитални уређаји са тесног звука и ултра-малим рачуна.
Свака врста матичне плоче на којој се поузданост, чистота и дебљина делова не могу преговарати.
Отварање смоле у ПЦБ (Прентиране плоче) описује пролаз, микровију или пролазну рупу која је заправо напуњена и заштићена специјализованим материјалом - обично епоксидом - током третмана повезивања ПЦБ материјала. За разлику од конвенционалног мастила или некомпликоване спојне маске, отворе за уткључку ПЦБ материјала стварају издржљив, херметичан запечатак који значајно повећава механичку, електричну и еколошку поузданост.
Процес причвршћивања материјала захтева прелиминарну припрему употребе или рупе чишћењем, грубошћу и обично предплатирањем унутрашњих површина. Ова активност осигурава максимално причвршћење материјала и уклања загађиваче. Затим, има смоле - обично ниско-смаљиве, топлотно издржљиве епоксиде - користећи приступе као што су вакуумско причвршћивање, штампање или зубно пуњење под притиском. Након наношења смоле, она се загрева да би се поставила и обезбедила локација напуњавања. Процес површине (као што је прецизно шлифовање или трљање) касније развија површину за исплавање, која је важна за потребе за постављањем ПЦБ-а за трафик и ХДИ.
Пролаз за отварање смоле: Полаже пролазе директно испод кључних СМД плоча, важно за БГА и фино-пич КФН.
Микровијска дупка у впљушку: Користи се у нагруженом, слепом и закопаном кроз стилове у вишеслојним ХДИ ПЦБ-овима.
Проточни затварање производа: За потпуне пролазне отворе у дебелим или високим струјама ПКБ-а.
Продуктна затварање отвора у ПЦБ користе многе сврхе за затварање, свака концентрисана на побољшање перформанси, производње или трајне чврстоће.
Прекида проток лепилове пасте: Запечаћује пролазе испод лепилових падова (преко падова), заустављајући кретање лепила и прелазе током монтаже компоненти.
Омогућава распореде путем падова и високе густине: Важан за усмеравање под фино-питцх БГА, КФН и напредне ИЦ намере на ХДИ ПЦБ-овима.
Заштита од влаге и контаминаната: Отворење материјалних утикача спречавају приступ растварачима за чишћење, влаги, промени и честицама у ваздуху које могу угрозити трајну поштеност ПЦБ-а.
Побољшава плоскост за постављање: ствара исту, стабилну површину на местима сложених залагања или изузетно високе дебљине компоненти.
Подиже електричну изолацију: Паковањем и инкапсулирањем преко оквира, материјал који повезује повећава поремећај напона и напушта електричне шорте.
Механичко јачање: јача осетљиве локације, посебно танке плоче или оне које су изложене на савијање, смањује опасност од раскола или деламинације.
Процедура за повезивање материјала за ПЦБ је вишестепени, прецизно контролисан поступак који се врши за попуњавање вија, пролаза или микровија са производом како би се повећала механичка и електрична ефикасност. Најбоља употреба сваког корака је важна да се смањи нормални дефект за запљућивање производа и осигура висок принос у инженециозној производњи ХДИ ПЦБ-а.
Припрема је основа веродостојног запљушивања ПЦБ материјала. Процедура почиње након пробоја и чишћења пролаза или отвора.
Микро-ецхинг & рафинг: Површине за отварање зида су хемијски микро-ецхинг или механички рафинг. Ова кључна активност повећава површину и побољшава адексуар од смоле до бакра, смањујући опасност од распадања смоле у процесу.
Обезмањење: Останак мрља, прашине и природних материјала од бушења се уклањају, обезбеђујући површину без контаминације и повећавајући стабилност материјалног слога.
Контрола влаге: неопходно је осигурати сувост отварања; влага у пролазу или кроз рупу може изазвати ваздушне мехуре, празнине материјала или губитак причвршћења након обраде материјала.
Постоји много метода за стављање материјала у ПЦБ отворе, свака одговара одређеним стиловима плоча и стварању запремина.
Показати прикључење штампе: традиционална, економична метода. Материјал се убризава у рупе помоћу штенцила. У потпуности се користи за основне плоче, али много мање поуздано за микровије или вије са високим односом страна, где су неопходни потпуни резултати пуњења и завршних резултата без ваулина.
Вакуумско повезивање производа: тренутно је потребан златен захтев за производњу инжиниус ПЦБ и ХДИ ПЦБ. ПЦБ се ставља под вакуум у прошлости, током или након наношења материјала, што уклања заробљен ваздух и обезбеђује дубоко, потпуно попуњавање рупа, такође за натрупане и високо густе виасе. Плугирање са гусача преовладава у аутомобилима, медицини и ваздухопловству где је поузданост кључна.
Контраст уређаја:
|
Тип машине |
Најбоље за |
Jačine |
|
Права вакуумска затварање |
Висока количина, једноставне плоче |
Брза, поуздана, стабилна за многе врсте ПЦБ-а |
|
Управно Прашивач Упљућивање |
ХДИ/мноство слојева, централни ПЦБ |
Одлично за висок пропорција фацета и микровије |
Након наношења материјала, зачињење побољшава попуњење и закрепљује га за слој бакра или платина:
Редовни циклус заздрављања: Већина система епоксидних материјала заздрављају се на око 150 ° Ц око 1 сат. Тачан циклус се поставља у складу са хемијом производа, дебљином плоче и геометријом рупе.
Зашто је важно лечити: Потпуно и стално лечење је од суштинског значаја. Недостално зачеврњени материјал може створити трајне претње поузданости, као што су пупори материјала, смањење оштећења или распад током топлотне циклике.
После зачепљења, површине површине морају бити уједначене са остатком ПЦБ-а за пловност. Потребно је за дизајн у пади и за делове као што су БГА, ЛГА и КФН.
Непријатно шлифовање појаса: Најчешће коришћена техника, уклањање вишка производа како би се открило глатко, копланарно премазивање.
Керамичко шчитње: нуди прецизан премаз и много је мање вероватно да ће пребризнути и концесијски бакарне подложке.
Елементи за мељење: Важно је равномерно мешити, спречити претерано смањење дебљине бакра и компензовати благу контракцију производа како би се заштитио изванредан пад / преко рачуна.
ХДИ (High-Density Interconnect) ПЦБ су подстакли бум у сложеним електронским алатима дозвољавајући карактеристике као што су натрупане вије, микровије и иновације преко падова - све зависи од поузданих материјалних дубова за уткључку.
|
Tip |
Опис |
Пример примене ХДИ-а |
|
Свргнута преко паде |
Додаје смолу и капаче са баком за монтажу СМД падова |
БГА, КФН, места за флип чип |
|
Наполњено микровоно пуњење |
Микровије за вишеслојне међуврске везе |
Мобилне, клиничке, веб серверске маинбордске плоче |
|
Дубоко слепи путем попуњавања |
Попуњава дубоке жице које нису потпуно причвршћене ("ВИППО" оквири) |
Високослојна материја, РФ, фино-пич ИЦ |
|
Плов кроз рупу |
За цело отварање испуњавање дебелих/многофункционалних ПКБ-а |
Електронике за снагу, ЛЕД осветљење |
Мобилни телефон: маргинални утицај, максимална густина компоненти.
Медицинско и ваздухопловство: Висока интегритет, уредност и изолација.
Аутомобилска: Отпорност на резонанс и тешка окружења.
Индустријски прописи: Високи постојећи захтеви за сигурност и сигнале.
Студија: Један од главних ОЕМ-а за паметне телефоне руководио је упљушком ХДИ ПЦБ производа за све БГА и микровије у конструкцијама, смањујући њихову површину за 40%, због елиминисања празнина у спојама за лемљење и повећане отпорности
У дизајну, виасе су биле директно убијене на плочице и нису заштићене. Током рефлоу лемљења, паста за лемљење се померала у виасе, што је резултирало неисправним лемљењем. ЗЕОН ЕЛЕКТРОНИЦС је препоручио да потрошач усвоји процедуру материјалног повезивања и електропласирања зубног пломбе (ПОФВ). Иако је донекле повећала цену, потпуно је решила забринутост о стабилности споја СМТ.
1. у вези са Виша поузданост производа
Уклоњује цурење лемења током монтажа, обезбеђује се против шортова, отвара се и слабих БГА зглобова.
Блокира влагу и контаминацију, трик за критичне или изложене дигиталне уређаје.
Смањује ризик од развоја проводничких анодних филамената (ЦАФ), значајан извор резистентног ПЦБ крип престаје да ради.
Отараса ваздушне замке и просторе који би могли угрозити интегритет.
2. Уколико је потребно. Побољшана стабилност сигнала
Нормална површинска равна: Упљукнути и израмњени виаси користе глатку, редовну импеданцу за високобрзе, високофреквентне слојеве ПЦБ-а.
Смањену прелазну струју и поремећај: Добро напуњени, добро изолатирани трагови смањују вероватноћу нежељене комбинације између сигнала.
3. Уколико је потребно. Велика дебљина делова и минијуризација
То омогућава директну поставку преко падова, тако да дизајнери могу смањити отпечатак док у паковање у много више функција.
Подржава наклапане и вишереднице путем опција за компактне, мултифункционалне плоче.
4. Уколико је потребно. Повећана чврстоћа и снага
Ојача локације подложне механичком напетости, неопходне у закривљеним или дебљим бакарним ПЦБ-овима.
Појачава опадање и отпорност на хемикалије, ширећи употребу у камионима, ваздухопловству или тешким пословним срединама.
Ако се процедура не подеси у потпуности, могу се појавити оштећења причвршћавања ПЦБ материјала. Испод су редовне проблеме, активите и циљане алтернативе за оптимизацију лечења:
|
Дефект |
Могући узроци |
Решења и мере побољшања |
|
Пустоће и ваздушни мехурићи |
Недостатан прашивач, висока вискозитет, неадекватна припрема за отварање |
Бољи прашивач, користите производ са мањом вискозитетом, комплетно чишћење отварања |
|
Убоде/неравномерне површине |
Скратање смоле, подпуњење, премолање |
Изаберите материјал са малим смањењем, побољшање напуњавања, прецизност брушења површине |
|
Promena boje |
Некомпатибилност мастила/резине, контаминација, лоше зачешћење |
Офисско тестирање компатибилности, чување чисте собе, правилна рачуна о оцвршћивању |
|
Крварење/загађење |
Преполни, прекомерни стрес, касно чишћење |
Контролна количина/тврстина смоле, благовремено чишћење, критеријуми за промену обрасца |
|
Непотпуна пуњење |
Висока вискозитет, дубоки виаси, блокиране рупе |
Побољшати проток смоле, секундарно запљачкање зуба, повећати чишћење рупа |
|
Утврђивање/деламинирање |
Слаба адхезија смоле, смањена Тг, недовољан третман, неисправност ЦТЕ |
Плазма терапија, смола са високим Тг, потврда ДСЦ-а, исправно лечење |
|
Пукотине у високим вијама |
Тензија за лечење, неисправност ЦТЕ-а, лоше причвршћење, брзо померање температуре |
Изаберите максимизовани материјал, контролу температуре третмана, дебљи бакар за хватање |
Избор одговарајућег материјала за повезивање ПЦБ-а је важан за успех, посебно у захтевним условима ХДИ и напредних условима производње ПЦБ-а.
Тип: Много је уобичајено високочисто епоксидни материјал, међутим, полиуретане и термопластике се такође користе за специјализоване захтеве.
Физичка својства:
Смањена дебљина: Лако се циркулише у микровије и отворене отвори са високим пропорцијама елемената.
Смањење смањења: Избегава пукотине и убоде након зачепљења.
Високи Тг (Стапељ температурног нивоа за регулисање стакла): Издржава лемљење и оперативне топле тоне.
Смањен ЦТЕ (Коефицијент топлотног раста): Уједношава слојеве плоча за максимални интегритет.
Химијска својства:
Отпорна на промену, чишћење и функционалне хемикалије.
Изненађујуће додатак бакар, диелектрични, и платинац производа.
Процесаблитет:
Ефикасно обрађивање на стандардним температурама кувања ПЦБ-а (обично 150 °C). ° Ц за 1 сат).
Леско изравњавање за маргиналне проблеме након мелења или планарности.
Еколошке променљиве које треба узети у обзир:
Практичност за високе температуре, високу влажност или озбиљну атмосферу.
Кључна за нулту дефектну материјалну запљушку за ПЦБ је контрола процеса и оптимизација.
Вакуумски критеријуми за повезивање: Прецизни вакуумски етапи елиминишу ухваћен ваздух, обезбеђују му укупну количину кроз оптерећење и смањују празнине за повезивање материјала.
Прикључивање стреса и анксиозности и стопе: конзистентан, контролисан стрес избегава и недостатак пуњења и материјални губитак крви; мења брзину за високу густину, дубоке отворе.
Чишћење отварања и терапија површине: Потпуно уклањање остатака и поуздано микроеццх побољшавају везу смоле и хармонију пуњења.
Уређај за повезивање: Редовно мењајте прашиваче, машина за повезивање и уређаје за брушење ради понављања.
Друга затварање: За висок однос фацета или дубоке виасе, може бити потребан поновљени циклус или "екстра напуњење".
Оптимизација опоравка: Успореди производ, поставку плоче и захтеве за зачепљавање (време, ниво температуре, кретање ваздуха) како би се смањило смањење, оптимизовала механичка издржљивост и избегли остатке треска.
Оптимизација брушења/нивелирања: Користите вишесмерни.
Када је обрада завршена, напредовање површине ПЦБ-а (слизивање) је важно за постизање површине површине, посебно на локацијама које захтевају постављање делова преко у-паде или дебљине селекције. Овај корак захтева:
Прецизно брушење и контрола равна: Многосмерно брушење грубим појасима или керамичким четкама осигурава савршено равна површина површине без претераног рањивања бакра на ПЦБ-у, што може угрозити механичку или електричну поузданост.
Додели за смањење производа: Професионалци морају размотрити затезање материјала приликом развоја количине пуњења, избегавања проблема и осигурање да је свака ушичка нешто препуњена пре мелања.
Избегавање претераног мелања: Пажљиве контроле процеса помажу да се спрече излагање ивица бакарних барела или оштећење завариваних плочица, што би сигурно застрашило заваривање и стабилност дизајна.
Студија случаја: Након што је обезбедио типичну оптимизацију брушења у њиховом процесу повезивања материјала, произвођач ХДИ ПЦБ-а смањио је проблеме у вези са поставком у 70%, а повећао је поврат у ПЦБ-у који се користе путем ПЦБ-а који одржавају БГА са
Иако и материјално запљушивање и запљушивање маске за запљушивање запечатања ПЦБ отвора, постоје кључне разлике које одређују њихову употребу - посебно у производњи високо поузданих или ХДИ ПЦБ-а.
|
Особност |
Технологија за отварање рупа од смоле |
Запљућивање маске за лемљење |
|
Везујући материјал |
Епокси, полиуретанови, термопластични |
Маска за лемљење (мастило) |
|
Обезбеђивање снаге |
Високи (херметичан, без вакуума) |
Умерено |
|
Otpornost na toplotu |
Одлично (висок Тг, смањен ЦТЕ) |
Ограничено |
|
Механичка чврстоћа |
Odličan |
Niski |
|
Плонота/постпроцесна мелања |
Дозвољава флуш завршну, одржава преко-у-паду |
Не идеално за пљескање |
|
Употреба у електричним уређајима |
Индустријски стандард |
Не препоручује се |
|
Ризик смањења/празноћа |
Ниски (максимизовани процеси) |
Више (ухваћено ваздух) |
|
Увлажљивост/пречица за загађивање |
Izuzetna |
Умерено |
|
Troškovi |
Мало више |
Ниже |
Систематска контрола квалитета је кичма везања материјала без дефеката ПЦБ-а и кључна је за било коју врсту иновативних производних процедура ПЦБ-а.
Карактеристике материјала: Дебљина, трошкови контракције, степен температуре померања стакла (Tg) морају одговарати спецификацијама стила и информацијама о испитивању.
Пре испоруке тестирање: Сви производи трајали су дуго, сачињени чистота, проблеми са складиштењем.
Уређаји за запљуштање/слизање: калибрација и опрезно одржавање вакуумних везаних и шлизећих линија како би се зауставило одлажење третмана.
Вакуумски систем: претрага за цурења, адекватни сушилац, рутинско време циклуса.
Користити стил експеримената (ДОЕ) за оптимизацију захтева: стрес, прашивач, стопа, температура.
Постојан преглед документације и контрола третмана у свакој акцији.
Проценац попречника: Потврда о потпуном оралном попуњавању, одсуству празнина и додавању површине зида за запљушку.
Мерење плочине/висине: Гарантира исправно брушење и не допушта убоде у производу или изложену бакар.
Главна обука у бризи за иновативним производом повезујући савремену технологију, вакуум циклу стил, и и оптимизацију процедуре.
Најбоље методе за откривање проблема и повратне информације.
Термобицикл и скрининг удара: гарантује да светске отвори за уткључке издржавају од екстремалног трчања.
Испитивање деламинације/очишћења: потврђује да механичка и хемијска адхезија испуњавају захтеве.
Материјално запљушивање за ПЦБ је суштинска процедура која премоштава јаз између суштинске одбрамбене употребе и захтева следеће генерације електронике. То омогућава дизајнерима да превазиђу границе - чинећи га изводљивим за преносиве структуре преко у-паде и наклапаних микровија, одржавајући поузданост ХДИ ПЦБ-а, и успостављајући снажан оквир потребан за аутомобил, телекомуникације, ваздухопловство и професиона
 Топла вест
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24
 EN