À l’ère de la miniaturisation des appareils numériques, les exigences liées aux technologies modernes de cartes de circuits imprimés n’ont jamais été aussi élevées. Des petites cartes ultrafiables utilisées dans les téléphones portables et les satellites aux complexes cartes multicouches HDI employées dans les équipements médicaux et les camions autonomes, chaque détail de la fabrication des cartes de circuit imprimé influence la fiabilité du produit final. Parmi les aspects les plus essentiels — mais souvent mal compris — figure l’obturation par résine, également appelée liaison de produit sur carte de circuit imprimé, obturation des ouvertures du produit ou chargement.
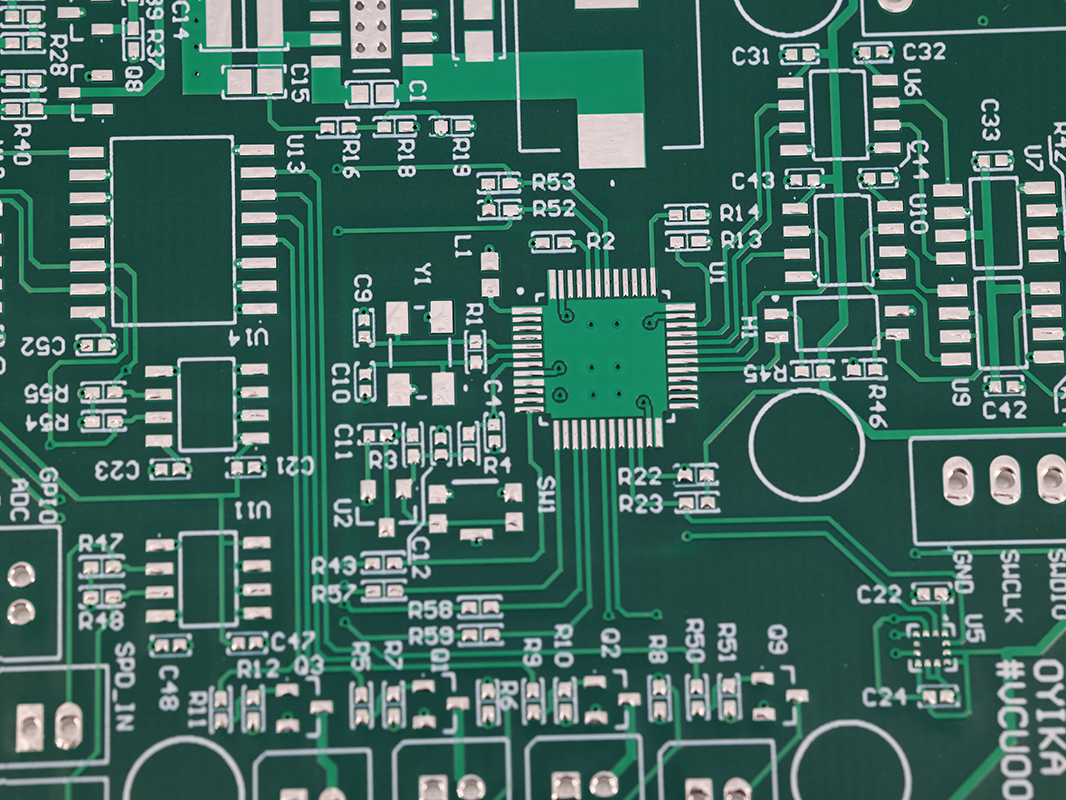
Le remplissage des vias, des microvias et des trous passants avec des produits de matériaux haute performance, tels que l’époxy, constitue un procédé spécifique de fabrication de cartes de circuits imprimés (PCB). Une charge appropriée du matériau transforme un procédé standard en une structure sécurisée, fiable et électriquement isolée. Cette amélioration protège contre les fuites de soudure durant l’assemblage des PCB, permet le positionnement direct de composants avancés tels que les BGA et les QFN sur des zones « via-in-pad », et augmente la durée de vie globale de la carte face aux ruptures, à la délaminage et aux polluants environnementaux.
Réduit les défauts de fabrication des PCB, tels que les zones traversantes, les fissures dues au retrait du matériau et la contamination.
Permet des conceptions avancées (BGA, trous superposés, pas fin, et développement intégré de la technologie « via-in-pad »).
Améliore le rendement des PCB HDI en réduisant les risques de bulles d’air, de vides et de ponts de soudure.
Permet une densité accrue des parties ouvertes, une meilleure fidélité du signal sur les couches haute vitesse et une fiabilité durable essentielle.
Avez-vous compris ? Selon des études de marché, l’utilisation d’un procédé avancé de liaison des matériaux peut réduire jusqu’à 85 % les taux de défaillance liés aux vias sur les cartes PCB, comparé aux méthodes classiques de liaison par encre ou de bouchage par masque de soudure.
Cartes PCB HDI (interconnexions haute densité).
Appareils électroniques médicaux et aérospatiaux.
Électronique automobile et systèmes de commande industriels évolués.
Appareils numériques grand public avec pas serré et dimensions ultra-compactes.
Toute carte mère où la fiabilité, la propreté et l’épaisseur des composants sont impératives.
Une ouverture bouchée par une résine sur une carte de circuit imprimé (PCB) désigne un trou traversant, une microvia ou un trou métallisé qui a effectivement été rempli et protégé avec un matériau spécialisé — généralement de l’époxy — lors du traitement du matériau PCB. Contrairement à la connexion classique par encre ou par masque à souder simple, le bouchonnage des ouvertures sur les PCB crée un joint durable et étanche, augmentant considérablement la fiabilité mécanique, électrique et environnementale.
Le procédé de fixation du matériau exige une préparation préalable de l’orifice ou du trou par nettoyage, rugosification et, le plus souvent, placage préliminaire des surfaces intérieures. Cette opération garantit une adhérence maximale du matériau et élimine les polluants. Ensuite, une résine — généralement une résine époxy à faible retrait et thermiquement stable — est appliquée selon des méthodes telles que le remplissage sous vide, l’impression courante ou le remplissage assisté par pression. Une fois la résine appliquée, elle est durcie à chaud afin de la fixer solidement en place. Un traitement de surface ultérieur (tel qu’un meulage de précision ou un polissage) permet ensuite d’obtenir une surface plane, essentielle pour les applications de PCB HDI et de vias intégrés dans les pastilles.
Orifice bouché avec résine via-in-pad : place directement des vias sous des pastilles SMD critiques, ce qui est essentiel pour les composants BGA et QFN à pas fin.
Orifice bouché microvia : utilisé dans les configurations de vias chargés, aveugles ou enterrés sur des PCB HDI multicouches.
Bouchage d’orifices traversants : destiné aux orifices traversants complets sur des PCB épais ou destinés à des courants élevés.
L’obturation des ouvertures sur les cartes de circuits imprimés (PCB) remplit de nombreuses fonctions complémentaires, chacune visant spécifiquement à améliorer soit les performances, soit la facilité de fabrication, soit la durabilité.
Empêche la fuite de pâte à souder : scelle les vias situés sous les pastilles soudables (via-in-pad), évitant ainsi le déplacement de la soudure et les courts-circuits lors du montage des composants.
Permet les via-in-pad et les architectures à haute densité : essentiel pour le routage sous les boîtiers BGA à pas fin, les QFN et les circuits intégrés avancés sur les PCB HDI.
Protège contre l’humidité et les contaminants : les ouvertures obturées empêchent la pénétration des solvants de nettoyage, de l’humidité, des variations thermiques et des particules aéroportées pouvant compromettre la fiabilité à long terme des PCB.
Améliore la planéité pour le montage : crée une surface plane et stable, même dans les zones complexes comportant un remplissage dense ou une densité extrême de composants.
Améliore l’isolation électrique : En remplissant et en encapsulant via des structures, la connexion des matériaux augmente la tension de claquage et empêche les courts-circuits électriques.
Renforcement mécanique : Renforce les zones délicates, notamment les cartes minces ou celles soumises à des flexions, réduisant ainsi le risque de fissuration ou de délaminage.
La procédure de connexion des matériaux pour les PCB est une opération à plusieurs étapes, contrôlée avec précision, destinée à remplir les vias, les trous traversants ou les microvias avec un matériau afin d’améliorer à la fois l’efficacité mécanique et électrique. L’optimisation de chaque étape est essentielle pour réduire les défauts courants de bouchonnage et garantir un rendement élevé dans la fabrication innovante de PCB HDI.
La préparation constitue la base d’un remplissage fiable des matériaux sur les PCB. Cette étape commence après le perçage et le nettoyage des vias ou des ouvertures.
Micro-gravure et rugosité : Les surfaces des parois sont micro-gravées chimiquement ou rugosifiées mécaniquement. Cette opération essentielle augmente la surface disponible et améliore l’adhérence de la résine au cuivre, réduisant ainsi le risque de délaminage de la résine pendant le traitement.
Décapage : Les résidus de bavures, la poussière et les matières organiques issues du perçage sont éliminés, garantissant une surface exempte de contaminants et renforçant la stabilité de l’encapsulation du matériau.
Contrôle de l’humidité : Assurer la sécheresse des vias ou des trous métallisés est indispensable ; toute humidité présente à l’intérieur peut provoquer des bulles d’air, des défauts de remplissage ou une perte d’adhérence après le traitement du matériau.
De nombreuses techniques permettent d’introduire le matériau dans les ouvertures des cartes PCB, chacune étant adaptée à des types spécifiques de cartes et à des volumes de production donnés.
Impression par sérigraphie : méthode traditionnelle et économique. Le matériau est poussé dans les trous à l’aide d’un pochoir. Très utilisée pour les cartes de base, mais nettement moins fiable pour les micro-vias ou les vias à fort rapport hauteur/diamètre, où un remplissage complet des vias et l’absence de vide sont essentielles.
Remplissage sous vide : actuellement la référence or pour la fabrication avancée de cartes PCB et les cartes PCB HDI. La carte PCB est placée sous vide avant, pendant ou après l’application du matériau, ce qui élimine l’air piégé et garantit un remplissage profond et complet des trous, y compris pour les vias empilés et les vias haute densité. Le remplissage sous vide est privilégié dans les applications automobiles, médicales et aérospatiales, où la fiabilité est cruciale.
Comparaison des procédés :
|
Type de machine |
Idéal pour |
Points forts |
|
Remplissage sous vide direct |
Cartes simples, grande quantité |
Rapide, fiable et stable pour de nombreux types de cartes PCB |
|
Remplissage sous vide vertical |
Cartes HDI/multicouches, cartes centrales |
Excellente performance pour les vias à fort rapport hauteur/diamètre et les micro-vias |
Après l'application du matériau, le durcissement améliore le remplissage et l'ancrage sur la couche de cuivre ou de placage.
Cycle de durcissement standard : La plupart des systèmes à base d'époxy sont durcis à environ 150 ° °C pendant environ 1 heure. Le cycle exact est déterminé en fonction de la chimie du produit, de l'épaisseur de la carte et de la géométrie des trous.
Pourquoi le durcissement est essentiel : Un durcissement complet et constant est indispensable. Un matériau sous-durci peut engendrer des risques sérieux pour la fiabilité à long terme, tels que des cloques, des rétractions dommageables ou des fissurations lors des cycles thermiques.
Après le post-durcissement, les surfaces connectées doivent être aplanies afin de s'aligner parfaitement avec le reste de la carte imprimée (PCB), ce qui garantit la planéité — une exigence fondamentale pour les conceptions « via-in-pad » ainsi que pour des composants tels que les BGA, LGA et QFN.
Meulage par bande abrasive : Technique la plus couramment utilisée, permettant d'éliminer l'excédent de matériau afin d'obtenir un revêtement lisse et coplanaire.
Meulage à brosse céramique : Offre une précision accrue du revêtement et comporte un risque nettement moindre de sur-meulage ou d'usure excessive des pastilles de cuivre.
Éléments à prendre en compte lors du ponçage : il est essentiel de poncer de manière uniforme, d’éviter une réduction excessive de l’épaisseur de cuivre et de compenser légèrement la contraction du produit afin de préserver un excellent rapport entre pastilles et vias.
Les cartes PCB HDI (interconnexions haute densité) ont stimulé le développement d’appareils électroniques sophistiqués en permettant des fonctionnalités telles que les vias empilés, les microvias et l’innovation via-in-pad — toutes reposant sur des trous bouchés par matériau fiables.
|
Type |
DESCRIPTION |
Exemple d’application HDI |
|
Via-in-pad bouché |
Ajout de résine et recouvrement par cuivre pour le montage sur pastille SMD |
BGA, QFN, montage flip-chip |
|
Microvia rempli chargé |
Microvias remplis séquentiellement pour les interconnexions multicouches |
Cartes mères mobiles, cliniques et pour serveurs web |
|
Obturation profonde par remplissage |
Remplit les vias profonds non entièrement connectés (structures « VIPPO ») |
Circuits multicouches, RF, circuits intégrés à pas fin |
|
Remplissage des trous métallisés |
Pour le remplissage complet d’ouvertures sur des cartes de circuit imprimé épaisses ou multifonctionnelles |
Électronique de puissance, éclairage LED |
Téléphone portable : impact marginal, densité maximale de composants.
Médical et aérospatial : haute fiabilité, propreté et isolation.
Automobile : Résistance aux résonances et aux environnements sévères.
Industriel : Exigences élevées en matière de courant existant et de sécurité des signaux.
Étude de cas : Un important fabricant d’origine d’appareils mobiles (OEM) a mis en œuvre le bouchonnage de cartes de circuits imprimés à haute densité d’interconnexions (HDI PCB) pour toutes les structures BGA et microvia-in-pad, réduisant ainsi ses retours de surface de 40 % grâce à l’élimination des espaces entre joints de soudure et à une résistance accrue à la pénétration de l’humidité.
Dans la conception, les vias ont été percés directement sur les pastilles, sans protection. Lors du brasage par reflow, la pâte à souder s’est infiltrée dans les vias, provoquant des soudures défectueuses. ZEON ELECTRONICS a recommandé au client d’adopter la procédure de remplissage dentaire par connexion de matériaux et électrodéposition (POFV). Bien qu’elle ait légèrement augmenté le coût, elle a résolu totalement le problème de stabilité du brasage SMT.
1. Fiabilité supérieure du produit
Élimine les fuites de soudure tout au long de l'assemblage, garantissant ainsi la protection contre les courts-circuits, les circuits ouverts et les joints BGA faibles.
Bloque l'humidité et la contamination, une astuce essentielle pour les appareils numériques critiques ou exposés sur le terrain.
Réduit le risque de formation de filaments anodiques conducteurs (CAF), une cause majeure de défaillances persistantes par migration sur les cartes PCB.
Évite l'entrapement d'air et la formation de vides pouvant compromettre l'intégrité du circuit.
2. Stabilité améliorée du signal
Planéité de surface normale : les vias bouchés et nivelés assurent une impédance lisse et régulière pour les couches PCB haute vitesse et haute fréquence.
Crosstalk et perturbations réduits : des vias correctement remplis et correctement isolés diminuent la probabilité de couplage involontaire entre signaux.
3. Épaisseur accrue des composants et miniaturisation
Permet le positionnement direct des vias dans les pastilles (via-in-pad), ce qui permet aux concepteurs de réduire les encombrements tout en intégrant davantage de fonctions.
Prend en charge les configurations de vias empilés et multi-rangées pour des cartes compactes et multifonctionnelles.
4. Résistance et robustesse renforcées
Renforce les zones sujettes à des contraintes mécaniques, essentiel pour les cartes de circuits imprimés (PCB) en cuivre courbées ou épaisses.
Améliore la résistance à la dégradation et aux produits chimiques, élargissant ainsi son utilisation dans les camions, l’aéronautique ou les environnements professionnels sévères.
Des défauts d’adhérence entre le matériau de la carte de circuits imprimés (PCB) peuvent survenir si le procédé n’est pas entièrement optimisé. Voici les problèmes fréquents, leurs causes et des solutions ciblées pour optimiser le traitement.
|
Défaut |
Causes possibles |
Solutions et mesures d’amélioration |
|
Vides et bulles d’air |
Aspiration insuffisante, viscosité élevée, préparation incomplète de l’ouverture |
Améliorer l’aspiration, utiliser un produit à viscosité plus faible, nettoyer soigneusement l’ouverture |
|
Déformations / surfaces irrégulières |
Rétraction de la résine, sous-remplissage, surpolarisation |
Sélectionner un matériau à faible rétraction, améliorer le remplissage, meulage de surface précis |
|
Altération des couleurs |
Incompatibilité encre/résine, contamination, durcissement insuffisant |
Tests de compatibilité bureautique, maintien d’une salle blanche, prise en compte adéquate du durcissement |
|
Saignement/contamination |
Surremplissage, contraintes excessives, nettoyage différé |
Contrôler le volume/la pression de la résine, nettoyage opportun, modifier les critères de motif |
|
Remplissage incomplet |
Viscosité élevée, vias profonds, trous obstrués |
Améliorer l’écoulement de la résine, remplissage dentaire secondaire, renforcer le nettoyage des trous |
|
Cloquage/délamination |
Mauvaise adhérence de la résine, température de transition vitreuse (Tg) réduite, traitement insuffisant, incompatibilité des coefficients de dilatation thermique (CTE) |
Traitement au plasma, résine à haute Tg, confirmation par DSC, remède approprié |
|
Fissures dans les vias à fort rapport hauteur/largeur |
Tension de polymérisation, incompatibilité des CTE, mauvaise fixation, variation rapide de température |
Choisir un matériau optimisé, contrôler la température de traitement, utiliser du cuivre plus épais pour une meilleure tenue |
Le choix du matériau approprié pour l’interconnexion de cartes de circuits imprimés (PCB) est essentiel pour garantir le succès, notamment dans les environnements exigeants de fabrication de PCB avancés et à haute densité d’interconnexions (HDI).
Type : Le matériau époxy à haute pureté est couramment utilisé, mais les polyuréthanes et les thermoplastiques sont également employés pour répondre à des besoins spécialisés.
Propriétés physiques :
Épaisseur réduite : Pénètre facilement dans les microvia et les ouvertures à fort rapport d’aspect.
Réduction du retrait : Évite les fissures et les déformations après durcissement.
Haute température de transition vitreuse (Tg) : Résiste aux températures de soudage et aux sollicitations thermiques en fonctionnement.
CTE (coefficient de dilatation thermique) réduit : S’ajuste aux couches du circuit imprimé pour une intégrité maximale.
Propriétés chimiques :
Résistant aux agents de modification, aux produits de nettoyage répétés et aux produits chimiques fonctionnels.
Adhérence exceptionnelle sur cuivre, diélectriques et produits de métallisation.
Facilité de mise en œuvre :
Traité efficacement aux températures standard de cuisson des circuits imprimés (généralement 150 ° °C pendant 1 heure).
Nivellement facile pour corriger des défauts mineurs après meulage ou des problèmes de planéité.
Variables écologiques à prendre en compte :
Pratique dans des environnements à haute température, forte humidité ou conditions sévères.
La clé d’un obturation sans défaut des matériaux sur les cartes PCB réside dans le contrôle et l’optimisation du procédé.
Critères de liaison sous vide : des plates-formes précises sous vide éliminent l’air piégé, garantissent un remplissage complet et réduisent les vides dans la liaison matérielle.
Contrainte d’application et débit : une contrainte constante et contrôlée évite à la fois le sous-remplissage et la perte de matériau ; ajuster la vitesse pour les ouvertures à forte densité et profondes.
Nettoyage des ouvertures et traitement de surface : l’élimination complète des résidus et une microgravure fiable améliorent l’adhérence et l’homogénéité du remplissage résine.
Outils de liaison : remplacer régulièrement les machines de liaison sous vide et les dispositifs de meulage afin d’assurer la reproductibilité.
Deuxième remplissage : Pour les vias à fort rapport d’aspect ou profonds, un cycle répété ou un « remplissage supplémentaire » peut être requis.
Optimisation du recouvrement : Adapter le produit, la stratification de la carte et les conditions de polymérisation (durée, température, circulation d’air) afin de réduire les effets d’affaiblissement, d’optimiser la résistance mécanique et d’éviter les fissures résiduelles.
Optimisation du meulage / du nivellement : Utiliser un meulage multidirectionnel.
Une fois le traitement terminé, le meulage de la surface de la carte électronique (PCB) est essentiel pour obtenir une surface plane, notamment dans les zones nécessitant le montage de composants directement sur des vias intégrés dans les pastilles (via-in-pad) ou sur des trous traversants épais. Cette étape exige :
Meulage précis et contrôle de la planéité : Le meulage multidirectionnel avec des bandes abrasives grossières ou des brosses en céramique garantit une surface parfaitement plane sans éliminer excessivement le cuivre de la PCB, ce qui pourrait nuire à sa fiabilité mécanique ou électrique.
Allocation pour rétrécissement du produit : Les professionnels doivent tenir compte du retrait du matériau lors de la détermination de la quantité de remplissage, afin d’éviter les problèmes et de garantir que chaque trou soit légèrement surrempli avant le meulage.
Évitement du surmeulage : Des contrôles de processus rigoureux permettent d’éviter la mise à nu des bords du barillet en cuivre ou l’endommagement des pastilles soudables, ce qui nuirait inévitablement à la soudabilité et à la stabilité de la conception.
Étude de cas : Après avoir mis en œuvre une optimisation classique du meulage dans leur procédure de liaison de matériau, un fabricant de cartes PCB HDI a réduit de 70 % les problèmes d’assemblage liés aux indentations et amélioré le taux de rendement des cartes PCB avec vias dans les pastilles supportant des BGA à pas de 0,4 mm.
Bien que le bouchage par matériau et le bouchage par masque à souder scellent tous deux les ouvertures des cartes PCB, des différences essentielles déterminent leur utilisation — notamment dans la fabrication de cartes PCB à haute fiabilité ou HDI.
|
Caractéristique |
Technologie de bouchage des trous par résine |
Bouchage par masque à souder |
|
Matériau de liaison |
Époxy, polyuréthane, thermoplastique |
Masque à souder (encre) |
|
Résistance renforcée |
Élevée (hermétique, sans vide) |
Modéré |
|
Résistance à la chaleur |
Excellente (température de transition vitreuse élevée, coefficient de dilatation thermique réduit) |
Limité |
|
Résistance mécanique |
Excellent |
Faible |
|
Planéité/meulage post-traitement |
Permet un finissage affleurant et maintient la fonctionnalité via-in-pad |
Pas idéal pour un revêtement affleurant |
|
Adaptabilité aux technologies via-in-pad/BGA/HDI |
Norme de l'industrie |
Non recommandé |
|
Risque de retrait/de vides |
Faible (processus optimisés) |
Plus élevé (piège à air) |
|
Barrière contre l’humidité/les contaminants |
Excellente |
Modéré |
|
Coût |
Légèrement plus haut |
Moins élevé |
Le contrôle qualité systématique constitue le fondement d’une connexion sans défaut des matériaux pour cartes de circuits imprimés et est essentiel pour tout type de procédure innovante de fabrication de cartes de circuits imprimés.
Caractéristiques des matériaux : épaisseur, coefficient de retrait, température de transition vitreuse (Tg) doivent correspondre aux spécifications du modèle et aux données d’essai.
Essais préalables à l’expédition : tous les produits font l’objet d’essais de durée de vie, de pureté définie et d’analyse des problèmes liés au stockage.
Équipements de bouchonnage/polissage : étalonnage et entretien préventif des lignes de liaison sous vide et de polissage afin d’éviter toute dérive du traitement.
Système sous vide : recherche de fuites, puissance d’aspiration adéquate, réglage périodique des cycles.
Utiliser la méthode des plans d’expériences (DOE) pour l’optimisation des exigences : contrainte, aspiration, débit, température.
Documentation et contrôle des traitements constants à chaque action.
Évaluation en coupe transversale : vérification du remplissage oral complet, de l’absence de vides et de l’ajout de matière entre le bouchon et la paroi du trou.
Mesure de la planéité/hauteur de la surface : garantit un meulage correct et évite les bosses ou l’exposition du cuivre.
Formation principale sur la gestion de produits innovants intégrant des technologies modernes, le cycle sous vide et l’optimisation des procédés.
Méthodes optimales pour la détection des problèmes et la rétroaction.
Essais thermiques et de choc : garantissent que les ouvertures de connecteurs restent fonctionnelles face aux conditions extrêmes d’exploitation.
Essais de délaminage/d’écaillage : valident que l’adhérence mécanique et chimique répond aux exigences.
Le bouchonnage des matériaux pour cartes PCB est la procédure essentielle qui comble le fossé entre la protection fondamentale contre les usages intensifs et les exigences de l’électronique de nouvelle génération. Il permet aux concepteurs de repousser les limites — rendant ainsi possible l’intégration de structures microvia empilées et via-in-pad portables, assurant la fiabilité des cartes PCB HDI, et établissant le cadre robuste requis pour les marchés automobile, des télécommunications, aérospatial et professionnels.
 Actualités chaudes
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24
 EN