EN
SNABBLENKAR
I dagens tidsålder av miniatyrisering av digitala enheter har kraven på modern teknik för kretskort aldrig varit högre. Från små, extremt pålitliga kretskort i mobiltelefoner och satelliter till komplexa flerskikts-HDI-kretskort i medicinska instrument och självkörande lastbilar påverkar varje detalj i kretskortstillverkningen den slutliga produktens pålitlighet. En av de mest avgörande, men ofta missförstådda, aspekterna är harpiksstoppning – även kallad koppling av kretskortprodukter, stoppning av produktöppningar eller belastningsanvändning.
PCB-materialanslutning är en specifik PCB-tillverkningsprocess som innebär att fylla genomgående hål, mikrohål och genomgående hål med höpresterande materialprodukter, t.ex. epoxi. Rätt materialbeläggning omvandlar en standardanvändning till en säker, pålitlig och elektriskt isolerad konstruktion. Denna förbättring skyddar mot lödmedelsläckning under PCB-monteringen, gör det möjligt att placera komponenter som BGAs och QFNs direkt på via-in-pad-områden och ökar PCB:s totala livslängd genom att minska risken för sprickbildning, avskiljning och påverkan av miljöföroreningar.
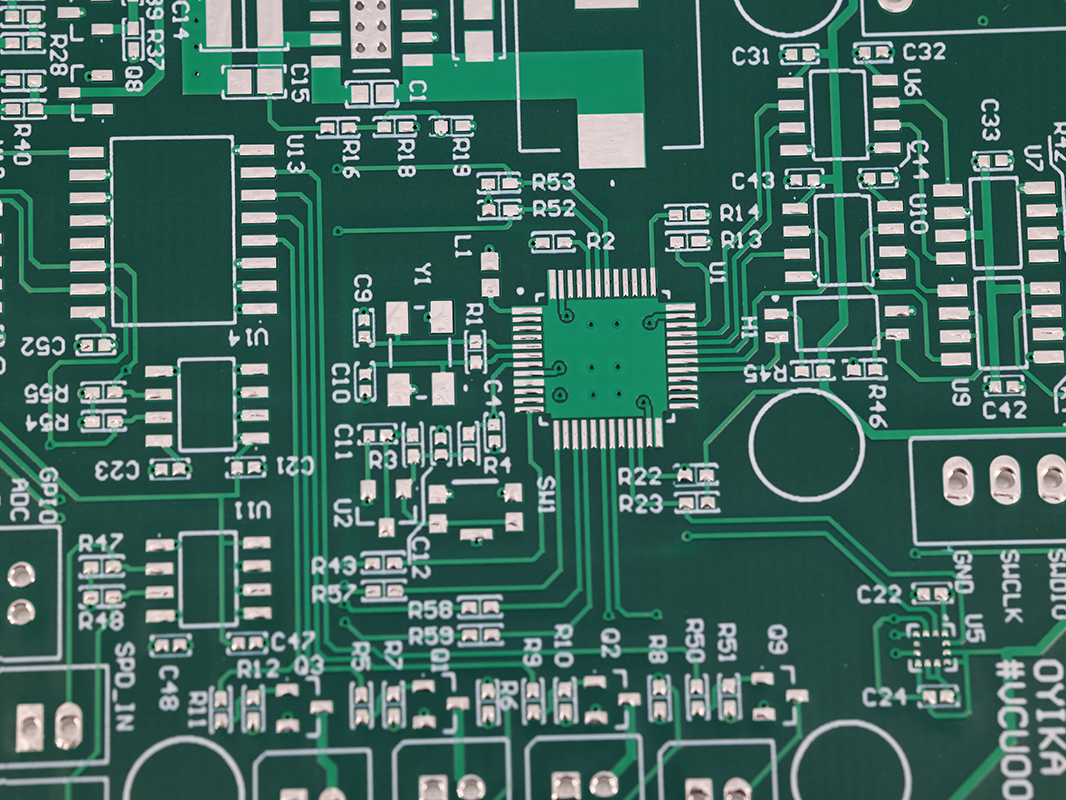
Minskar PCB-tillverkningsproblem såsom genomgående områden, materialkrympningssprickor och föroreningar.
Gör avancerade layoutlösningar möjliga (BGA, staplade genomgående hål, fin pitch och integrerad via-in-pad-teknik).
Ökar HDI-PCB-kvaliteten genom att minska luftbubblor, luckor och risken för lödbryggor.
Öppnar större deltäthet, mycket bättre signaläkthet på höghastighetslager och avgörande långsiktig pålitlighet.
Förstod du? Enligt marknadsundersökningar kan användning av optimerad materialkopplingsteknik minska PCB-felrelaterade problem med upp till 85 % jämfört med vanlig bläckkoppling eller lödmaskinpluggning.
HDI (High-Density Interconnect)-PCB:er.
Medicinska och rymdtekniska elektroniska enheter.
Bilindustrin och avancerade industriella styrsystem.
Konsumentelektronik med tät komponentplacering och extremt små mått.
Alla typer av moderkort där pålitlighet, renlighet och komponenttjocklek är ovillkorliga krav.
En hårtpolymerslutsöppning i en kretskort (Printed Circuit Board) beskriver en genomgående, mikrovias eller genomgående hål som faktiskt fyllts och skyddats med ett specialiserat material – vanligtvis epoxi – under kretskortets materialanslutningsprocess. Till skillnad från konventionell färg eller enkel lödmask, skapar kretskortets materialanslutningsöppningar en hållbar, hermetisk försegling som avsevärt ökar mekanisk, elektrisk och miljömässig pålitlighet.
Materialansättningsprocessen kräver förberedelse av användningsområdet eller hålet genom rengöring, upprådning och vanligtvis förplätering av de inre ytytorna. Denna åtgärd säkerställer maximal materialansättning och tar bort föroreningar. Därefter appliceras ett harpiksmaterial – oftast en lågkontraktions, termiskt hållbar epoxiharpiks – med metoder som vakuumansättning, nuvarande tryckning eller tryckassisterad fyllning. När harpiksen är applicerad härdas den vid värme för att fixera och säkra fyllningen på plats. Ytbehandling (t.ex. precisionsslipning eller slipning) skapar sedan en jämn yta, vilket är avgörande för via-in-pad- och HDI-PCB-monteringskrav.
Via-in-pad-harpiksfyllningshål: Placerar via direkt under kritiska SMD-kontaktplatser, viktigt för BGA och finstegiga QFN.
Mikrovia-fyllningshål: Används i laddade, blinda och begravda genomföringar i flerskikts-HDI-PCB:er.
Genomgående produktfyllningshål: För fullständiga genomgående hål i tjocka eller högströms-PCB:er.
Produktens pållning av öppningar i kretskort används för flera samverkande syften, där varje syfte fokuserar på att förbättra antingen prestanda, tillverkningsbarhet eller långsiktig hållfasthet.
Förhindrar utsläpp av lödlim: Försegla genomkontakter under lödbara kontaktflätor (via-in-pad), vilket förhindrar lödmedelsrörelse och kortslutning under montering av komponenter.
Gör via-in-pad och högdensitetslayout möjliga: Viktigt för routning under finstegade BGA:er, QFN:er och avancerade integrerade kretsar på HDI-kretskort.
Skyddar mot fukt och föroreningar: Materialpållning av öppningar förhindrar att rengöringsvätskor, fukt, temperaturförändringar och luftburna partiklar kommer in och hotar kretskortets långsiktiga integritet.
Förbättrar planhet för montering: Skapar en jämn, stabil yta även i områden med komplex belastning eller extremt hög komponenttäthet.
Förbättrar elektrisk isolering: Genom att packa och kapsla in via ramverk ökar materialanslutningen spänningshålligheten och förhindrar elektriska kortslutningar.
Mekanisk förstärkning: Stärker känsliga områden, särskilt tunna plattor eller sådana som utsätts för böjning, vilket minskar risken för sprickbildning eller delaminering.
Materialanslutningsprocessen för PCB är en flerstegs-, precisionstyrda operation avsedd att fylla via-hål, genomgående hål eller mikrovia-hål med material för att förbättra både mekanisk och elektrisk effektivitet. Att optimera varje steg är avgörande för att minska vanliga produkttätningsfel och säkerställa hög utbyte i avancerad HDI-PCB-tillverkning.
Förberedelsearbetet är grunden för pålitlig materialtätningsprocess för PCB. Processen påbörjas efter borrning och rengöring av via-hål eller öppningar.
Mikroätning och ojämnhetsbehandling: Öppna ytor på väggarna mikroätas kemiskt eller mekaniskt grovas upp. Denna avgörande åtgärd ökar ytan och förbättrar fästningen mellan harts och koppar, vilket minskar risken för att harten spricker under processen.
Avsmetning: Återstående smet, damm och naturliga material från borrningen tas bort för att säkerställa en ren yta och förbättra stabiliteten i materialpluggen.
Fuktkontroll: Att säkerställa att öppningarna är torra är nödvändigt; fukt inuti via eller genomgående hål kan orsaka luftbubblor, materialluckor eller förlust av fästning efter materialbehandlingen.
Det finns flera metoder för att fylla PCB-öppningar med material, var och en lämplig för vissa kretskortsdesigner och tillverkningsvolymer.
Visa utskriftsanslutning: Den traditionella, kostnadseffektiva metoden. Material trycks in i hålen via en stencil. Omfattande användning för grundläggande kretskort, men mycket mindre pålitlig för mikrovia eller via med högt aspektförhållande där fullständig fyllning av hela via och slutförda resultat utan porer är avgörande.
Vacuumanslutning av produkter: För närvarande den guldstandard som krävs för avancerad PCB-tillverkning och HDI-PCB. Kretskortet placeras under vakuum före, under eller efter materialtillämpning, vilket tar bort inneslutna luftbubblor och säkerställer djup och fullständig fyllning av hålen, även för staplade och högdensitetsvia. Vakuumfyllning är dominerande inom bilindustrin, medicintekniken och rymdindustrin där tillförlitlighet är avgörande.
Enhetsjämförelse:
|
Maskintyp |
Lämplig för |
Styrkor |
|
Rak vakuumfyllning |
Hög volym, enkla kretskort |
Snabb, pålitlig och stabil för många typer av kretskort |
|
Upprepad vakuumfyllning |
HDI/multilager, centrala kretskort |
Utmärkt för via med högt aspektförhållande och mikrovia |
Efter att materialet applicerats förbättrar läkning fyllningen och säkrar den till koppar- eller beläggningslagret.
Regelbunden läkningscykel: De flesta epoxymaterialsystem läks vid cirka 150 ° C i ungefär en timme. Den exakta cykeln ställs in enligt produktens kemi, kretskortets tjocklek och hålgeometrin.
Varför behandling är viktig: Fullständig och konstant behandling är avgörande. Underhärdat material kan skapa beständiga pålitlighetsrisker, såsom materialblåsor, krympningsskador eller sprickbildning under termisk cykling.
Efter efterhärdning måste de anslutna ytorna göras jämn med resten av kretskortet för planhet – ett krav för via-in-pad-design och för komponenter som BGA, LGA och QFN.
Obehaglig remslipning: Den mest använda metoden, som tar bort överskottsmaterial för att avslöja en slät, koplanär beläggning.
Keramisk borstslipning: Ger hög noggrannhet i beläggningen och är mycket mindre sannolik att överslipa och skada kopparplattor.
Grindningsaspekter att tänka på: Det är viktigt att släta jämnt, förhindra överdriven minskning av koppartjocklek och kompensera för lätt produktkontraktion för att säkerställa ett utmärkt kontaktyta-/via-konto.
HDI-printkort (High-Density Interconnect) har drivit boom för avancerade elektroniska enheter genom att möjliggöra funktioner som staplade via-hål, mikrovia-hål och via-in-pad-teknik – alla beroende på tillförlitliga materialfyllda hål.
|
Typ |
BESKRIVNING |
HDI-användningsexempel |
|
Fyllt via-in-pad |
Tillsätter harpiks och täcker med koppar för montering av SMD-kontaktplatser |
BGA, QFN, flip-chip-placeringar |
|
Belastade mikrovia-fyllningar |
Stegvisa mikrovia-fyllningar för flerskiktsanslutningar |
Mobil, klinisk, webbserverhuvudkort |
|
Djup blindfyllning med fyllnad |
Fyller djupa genomgående hål som inte är helt anslutna ("VIPPO"-ramverk) |
Höglagersubstans, RF, finstegiga integrerade kretsar |
|
Genomgående hålfyllning |
För fullständig fyllning av tjocka/multifunktionella kretskort |
Kraftelektronik, LED-belysning |
Mobiltelefon: Minskad påverkan, maximal komponenttäthet.
Medicinsk utrustning och luft- och rymdteknik: Hög integritet, renlighet och isolering.
Bilindustri: Motstånd mot resonans och extrema miljöer.
Industriella regler: Höga krav på befintlig säkerhet och signalintegritet.
Studie: En större smarttelefon-OEM tillverkade HDI-PCB-produkter med pluggning för alla BGA- och mikrovia-i-pad-strukturer, vilket minskade deras ytförbrukning med 40 % tack vare eliminering av lödskarvsgap och ökad motstånd mot fuktinträngning.
I designen var genomgående hål (vias) rakt utstansade i kontaktplattorna och inte skyddade. Under reförljudningssöldringen flyttade lödmedlet sig in i de genomgående hålen, vilket resulterade i felaktig lödning. ZEON ELECTRONICS rekommenderade att kunden använde materialanslutnings- och elektropläteringsproceduren för tätningsfyllning av genomgående hål (POFV). Även om detta höjde kostnaden något, löste det helt problemet med stabiliteten i SMT-lödning.
1. Överlägsen produktens pålitlighet
Eliminerar lödutläpp under monteringen, vilket säkerställer mot kortslutningar, öppna kopplingar och svaga BGA-fogar.
Blockerar fukt och föroreningar, en knep för digitala enheter som används i kritiska applikationer eller utsätts för utomhusmiljö.
Minskar risken för bildning av ledande anodiska filament (CAF), en betydande orsak till långsamt försämrad PCB-prestanda.
Förhindrar luftfångning och tomrum som kan hota strukturell integritet.
2. Förbättrad signalstabilitet
Normal ytytjämning: Fyllda och nivellerade genomkontaktöppningar ger jämn, konstant impedans för höghastighets- och högfrekvens-PCB-lager.
Minskad korsförstärkning och störning: Väl fyllda och väl isolerade genomkontaktöppningar minskar risken för oavsiktlig koppling mellan signaler.
3. Ökad komponenttjocklek och miniatyrisering
Gör det möjligt att montera direkt via-in-pad, så att konstruktörer kan minska komponentens yta samtidigt som de integrerar betydligt fler funktioner.
Stödjer staplade och flerradiga genomkontaktöppningar för kompakta, multifunktionella kort.
4. Förstärkt hårdhet och styrka
Förstärker områden som är särskilt utsatta for mekanisk påverkan, vilket är avgörande för böjda eller tjocka koppar-PCB:er.
Ökar motstånd mot försämring och kemikalier, vilket utökar användningsområdet till lastbilar, luftfartsindustrin eller andra krävande affärsmiljöer.
Fel i materialanslutning på PCB kan uppstå om processen inte är fullständigt optimerad. Nedan följer vanliga problem, orsaker samt målriktade åtgärder för behandlingsoptimering.
|
Defekt |
Möjliga orsaker |
Lösningar och förbättringsåtgärder |
|
Tomrum och luftbubblor |
Otillräcklig vakuumfunktion, hög viskositet, otillräcklig förberedelse av ytan |
Förbättra vakuumfunktionen, använd produkt med lägre viskositet, rengör ytan grundligt |
|
Skavanker/ohomogena ytor |
Hartskontraktion, otillräcklig fyllning, överslipning |
Välj material med låg krympning, förbättra fyllningen, noggrann ytslipning |
|
Färgförändring |
Olikartad tinta/harts, föroreningar, bristande härdning |
Kompatibilitetstest i kontoret, bibehåll renrum, korrekt härdningshantering |
|
Utläppning/föroreningar |
Överfyllning, för högt tryck, fördröjd rengöring |
Kontrollera hartsvolym/tryck, rengör i tid, ändra mönsterkriterier |
|
Ofullständig fyllning |
Hög viskositet, djupa via-hål, blockerade hål |
Förbättra hartsflöde, sekundär tätningsfyllning, förbättra hålrensning |
|
Blåsor/delaminering |
Dålig hårthetsanvändning av harpiks, minskad Tg, otillräcklig behandling, CTE-mismatch |
Plasmabehandling, hög-Tg-harpiks, DSC-bekräftelse, korrekt åtgärd |
|
Sprickor i hög-aspekt-viabörjar |
Härdförspänning, CTE-mismatch, dålig fästning, snabb temperaturändring |
Välj maximerat material, kontrollera behandlingstemperaturen, tjockare koppar för bättre grepp |
Att välja rätt material för PCB-anslutning är avgörande för framgång, särskilt i krävande HDI- och avancerade PCB-tillverkningsförhållanden.
Typ: Vanliga typer är högpur epoxiharpiks, men polyuretan och termoplast är också använda för specialanvändningar.
Fysiska egenskaper:
Minskad tjocklek: Cirkulerar lätt in i mikrovior och öppningar med hög elementkvot.
Minskad krympning: Undvikar sprickor och skador efter härdning.
Hög Tg (glasövergångstemperatur): Tål lödning och driftsvärmebelastning.
Minskad CTE (värmepåverkad utvidgningskoefficient): Matchar kretskorts lager för maximal integritet.
Kemiska egenskaper:
Motståndskraft mot ätande, rengöringsmedel och funktionella kemikalier.
Utmärkt adhesion till koppar, dielektrika och galvaniska produkter.
Bearbetningsbarhet:
Behandlas effektivt vid standardkretskortstorkningstemperaturer (vanligtvis 150 ° °C i 1 timme).
Enkel nivellering för marginella efterslipnings- eller planhetsproblem.
Ekologiska variabler att ta hänsyn till:
Praktikbarhet i högtemperatur-, högfuktighets- eller aggressiva miljöer.
Nyckeln till felfri materialpluggning för kretskort är processkontroll och optimering.
Vacuumanslutningskrav: Präcisionsvacuumsteg eliminerar fångad luft, säkerställer fullständig genomlastning och minskar materialanslutningsporer.
Anslutningsspänning och hastighet: Konstant, kontrollerad spänning undviker både otillräcklig fyllning och materialförlust; justera hastigheten för högdensitet och djupa öppningar.
Rengöring av öppningar och ytbearbetning: Fullständig borttagning av smuts och pålitlig mikroätning förbättrar resinkopplingen och fyllningsjämnheten.
Anslutningsverktyg: Byt regelbundet vakuumanslutningsmaskiner och slipverktyg för att säkerställa upprepet resultat.
Andra fyllning: För via-hål med högt förhållande mellan bredd och djup eller djupa via-hål kan en upprepad cykel eller 'extra fyllning' krävas.
Återställningsoptimering: Anpassa produkt, kretskortsuppbyggnad och härdningskrav (tid, temperaturnivå, luftflöde) för att minska avtagande effekt, optimera mekanisk hållbarhet och undvika återstående spänningsrismar.
Slipnings-/nivelleringsoptimering: Använd flerriktad slipning.
När fyllningen är slutförd är ytbehandling av kretskortet (slipning) viktig för att uppnå en jämn yta, särskilt på platser där komponentmontering över via-i-pad eller tjocka genomgående via-hål krävs. Detta steg kräver:
Exakt slipning och planaritetskontroll: Flerriktad slipning med grova slipsband eller keramiska borstar säkerställer en perfekt jämn yta utan att för mycket koppar tas bort från kretskortet, vilket kan äventyra mekanisk eller elektrisk tillförlitlighet.
Tilldelning för produktkrympning: Professionella måste ta hänsyn till materialtöjning vid utveckling av fyllnadsvolym för att undvika problem och säkerställa att varje plugg är något överfylld innan slipning.
Undvikning av över-slipning: Medvetna processkontroller hjälper till att förhindra att kopparrörskanter eller lödbara padar avslöjas, vilket skulle påverka lödbarheten och konstruktionsstabiliteten negativt.
Fallstudie: Efter att ha infört vanlig slipoptimering i sin materialanslutningsprocess minskade en HDI-PCB-tillverkare monteringsproblem relaterade till fördjupningar med 70 % och ökade återvinningen för via-in-pad-PCB:er som stödjer BGA:er med 0,4 mm pitch.
Även om både materialpluggning och lödmaskpluggning täcker PCB-öppningar finns det avgörande skillnader som bestämmer deras användning – särskilt vid tillverkning av högpresterande eller HDI-PCB:er.
|
Egenskap |
Resinpluggnings-teknik |
Lödmaskpluggning |
|
Anslutningsmaterial |
Epoxy, polyuretan, termoplast |
Lödmask (färg) |
|
Säkrar styrka |
Hög (hermetisk, utan tomrum) |
Måttlig |
|
Värmebeständighet |
Utmärkt (hög Tg, minskad CTE) |
Begränsad |
|
Mekanisk styrka |
Utmärkt |
Låg |
|
Planhet/slipning efter bearbetning |
Tillåter jämn avslutning, upprätthåller via-in-pad |
Inte idealisk för jämn beläggning |
|
Lämplighet för via-in-pad/BGA/HDI |
Industristandard |
Inte rekommenderad |
|
Risk för krympning/tomrum |
Låg (optimerade processer) |
Högre (luftfångning) |
|
Fukt-/kontaminantspärr |
Utömordentlig |
Måttlig |
|
Kostnad |
Lätt högre |
Lägre |
Systematisk kvalitetskontroll är ryggraden i felfri anslutning av PCB-material och är avgörande för alla typer av innovativa PCB-tillverkningsprocesser.
Materialkvaliteter: Tjocklek, kontraktionskostnad, glasövergångstemperatur (Tg) måste överensstämma med designspecifikationer och testdata.
Test före frakt: Alla produkter genomgår livslängdstester, renhetstester och lagringsområdesundersökningar.
Fyllnings-/slipanläggningar: Kalibrering och förebyggande underhåll av vakuumanslutningar och sliplinjer för att förhindra processavvikelser.
Vakuumsystem: Sök efter läckage, tillräcklig sugkraft, regelbunden cykeltid.
Använd experimentmetodik (DOE) för kravoptimering: spänning, dammsugare, hastighet, temperatur.
Konstant dokumentation och behandlingskontroll vid varje åtgärd.
Tvärsektionsutvärdering: Bekräftelse av fullständig munfyllning, frånvaro av luckor samt tillägg av stopppluggens yta mot hålväggen.
Ytplanhetshöjdmätning: Garanterar korrekt slipning och undviker produktskador eller exponerad koppar.
Huvudutbildning i hantering av innovativa produkter med modern teknik, vakuumcykelmetodik och processoptimering.
Bästa metoder för problemidentifiering och återkoppling.
Värmecykling och skocktestning: Garanterar att världsmässiga anslutningsöppningar tål extrema driftförhållanden.
Avskiljning-/avskalningstestning: Bekräftar att mekanisk och kemisk adhesion uppfyller kraven.
Materialtätning för kretskort är den avgörande processen som täcker skillnaden mellan grundläggande användningsskydd och kraven från nästa generations elektronik. Den ger konstruktörer möjlighet att utmana gränserna – vilket gör det möjligt att tillverka bärbara via-in-pad- och staplade mikrovias-strukturer, bibehålla pålitligheten hos HDI-kretskort och skapa den robusta ram som krävs för bilindustrin, telekommunikation, luft- och rymdfart samt professionella marknader.
 Senaste nytt
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24