EN
Rychlé odkazy
V dnešní době miniaturizace digitálních zařízení jsou požadavky na moderní technologie výroby tištěných spojovacích obvodů vyšší než kdy dříve. Od malých, extrémně spolehlivých desek v mobilních telefonech a satelitech až po složité vícevrstvé HDI tištěné spojovací obvody v lékařských přístrojích a samostatných nákladních vozech – každý detail výroby tištěných spojovacích obvodů ovlivňuje spolehlivost konečného výrobku. Mezi nejdůležitější, avšak často nepochopené aspekty patří pryskyřičná zátka – také označovaná jako propojení výrobků tištěných spojovacích obvodů, uzavírání otvorů výrobků nebo plnění.
Spojení materiálu PCB je specifický výrobní proces PCB, který zahrnuje vyplnění průchodových otvorů, mikrootvorů a průchodových děr vysokovýkonnostními materiálovými produkty, jako je epoxidová pryskyřice. Správné načtení materiálu upravuje standardní postup tak, aby vznikl bezpečný, spolehlivý a elektricky izolovaný rámec. Tato úprava chrání před únikem pájky během montáže PCB, umožňuje umístit součástky, jako jsou BGA a QFN, přímo na plošky s otvory v místě kontaktu (via-in-pad), a zvyšuje celkovou životnost PCB proti praskání, odštěpování vrstev a vlivu environmentálních nečistot.
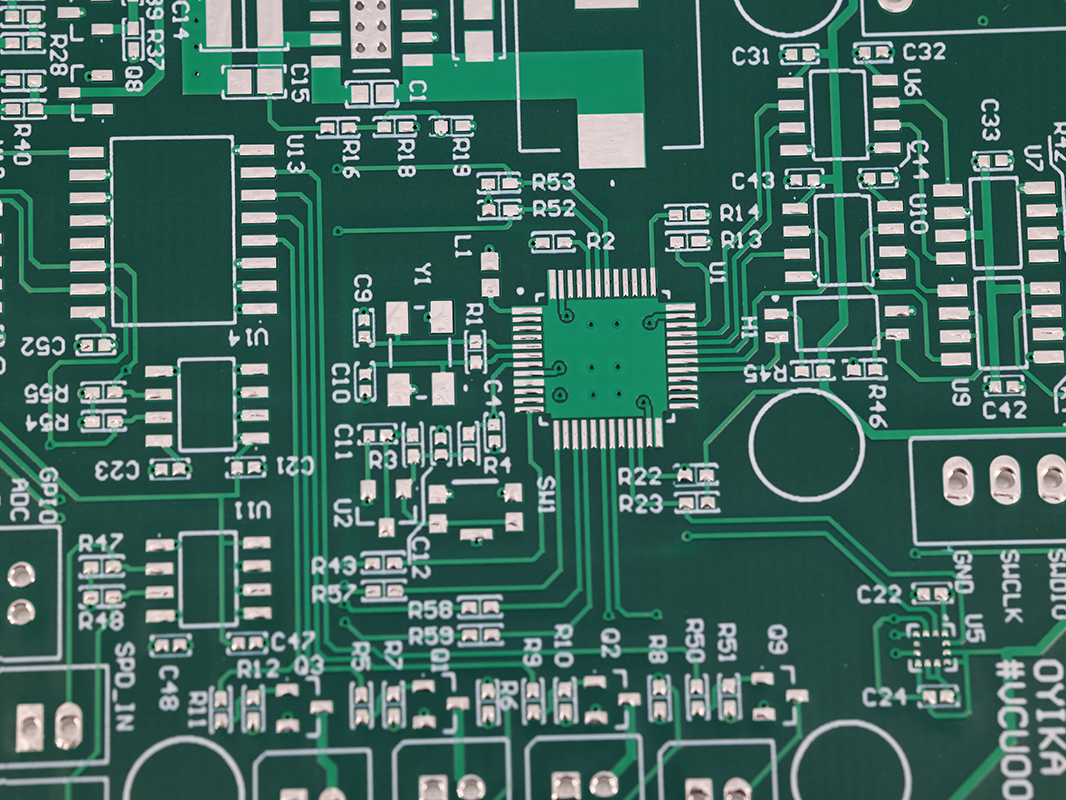
Sníží výrobní problémy PCB, jako jsou průchodové oblasti, trhliny způsobené smrštěním materiálu a kontaminace.
Umožňuje pokročilé návrhy (BGA, navrstvené průchody, jemné rozteče a vývoj technologie via-in-pad).
Zvyšuje výkon PCB HDI snížením vzniku vzduchových bublin, mezer a rizika pájecích mostů.
Otevře větší hustotu částí, mnohem lepší věrohodnost signálu na vrstvách pro vysokorychlostní přenos a zásadní dlouhodobou spolehlivost.
Porozuměli jste? Podle tržních výzkumů může využití optimalizovaného procesu spojování materiálů snížit míru poruch PCB souvisejících s průchodovými otvory až o 85 % ve srovnání s běžným spojováním inkoustem nebo uzavíráním otvorů směsí pro pájení.
HDI (High-Density Interconnect) PCB.
Zdravotnické a leteckoschopné elektronické zařízení.
Automobilová a pokročilá průmyslová řídicí systémy.
Spotřebitelské digitální zařízení s malým rozestupem kontaktů a extrémně malými rozměry.
Jakýkoli typ základní desky, kde jsou spolehlivost, čistota a tloušťka součástek nepoddiskutovatelné.
Otevřený otvor v desce plošného spoje (PCB – Printed Circuit Board) uzavřený pryskyřičnou zátkou popisuje průchodový otvor, mikrootvor nebo průchodový otvor, který byl skutečně vyplněn a chráněn speciálním materiálem – obvykle epoxidovou pryskyřicí – během procesu úpravy materiálu desky plošného spoje. Na rozdíl od tradičního inkoustového nebo jednoduchého lakování ochrannou vrstvou pro pájení vytvářejí uzavřené otvory v materiálu desky plošného spoje trvanlivé a hermetické uzavření, které výrazně zvyšuje mechanickou, elektrickou i environmentální spolehlivost.
Proces připevnění materiálu vyžaduje předběžné přípravy používaného otvoru nebo díry čistěním, drážkováním a obvykle předním nanesením povlaku na vnitřní povrchy. Tato činnost zajišťuje maximální přilnavost materiálu a odstraňuje kontaminanty. Poté se aplikuje pryskyřice – obvykle epoxidová s nízkou smrštivostí a tepelnou odolností – pomocí metod jako je vakuumové impregnování, aktuální tisk nebo tlakové plnění. Po aplikaci pryskyřice se tepelně zahřívá, aby se ztvrdla a zajistila plnění na místě. Následně se provádí povrchové zpracování (např. přesné broušení nebo leštění), čímž se vytvoří rovný povrch, což je klíčové pro požadavky na výrobu PCB typu via-in-pad a HDI.
Via-in-pad zatkaný otvor s pryskyřicí: Umísťuje vias přímo pod klíčové SMD plošky, což je důležité pro BGA a jemnopaticové QFN.
Zatkaný mikrovia otvor: Používá se u hustých, slepých a zakrytých otvorů ve vícevrstvých HDI PCB.
Zatkaný průchodový otvor: Pro úplné průchozí otvory v tlustých nebo vysokoproudých PCB.
Uzavírání otvorů v tištěných spojovacích deskách (PCB) má mnoho vzájemně propojených účelů, z nichž každý je zaměřen na zlepšení buď výkonu, výrobní technologie nebo trvanlivosti.
Zabraňuje úniku pájky: Uzavírá průchodné otvory pod pájitelnými ploškami (via-in-pad), čímž brání pohybu pájky a vzniku mostíků během montáže součástek.
Umožňuje použití via-in-pad a návrhů s vysokou hustotou: Je klíčové pro směrování pod jemně rozestupné BGA, QFN a pokročilé integrované obvody na HDI tištěných spojovacích deskách.
Chrání před vlhkostí a kontaminanty: Uzavřené otvory brání pronikání čisticích kapalin, vlhkosti, teplotních změn a prachových částic ve vzduchu, které by mohly ohrozit trvanlivost PCB.
Zlepšuje rovnost povrchu pro montáž: Vytváří rovný a stabilní povrch i v oblastech s komplexním zaplněním nebo extrémně vysokou hustotou součástek.
Zvyšuje elektrickou izolaci: Uzavřením a zapouzdřením prostřednictvím rámů se zvyšuje spojení materiálů, snižuje se průrazné napětí a eliminují se elektrické zkraty.
Mechanické posílení: Zesiluje citlivá místa, zejména tenké desky nebo desky vystavené ohybu, čímž se snižuje riziko prasknutí nebo odštěpování vrstev.
Proces zaplňování materiálem u tištěných spojovacích desek (PCB) je vícestupňová, přesně řízená operace, jejímž cílem je vyplnit vodiče (vias), průchodové otvory nebo mikroviy materiálem za účelem zvýšení jak mechanické, tak elektrické účinnosti. Maximální využití každého kroku je klíčové pro minimalizaci běžných defektů zaplňování a zajištění vysoké výtěžnosti při pokročilé výrobě HDI PCB.
Přípravná práce je základem spolehlivého zaplňování materiálem u tištěných spojovacích desek (PCB). Tento proces začíná po vrtání a čištění vodičů (vias) nebo otvorů.
Mikro-rychlení a drsnění: Otevřené povrchy stěn jsou chemicky mikro-rychleny nebo mechanicky drsněny. Tato klíčová činnost zvyšuje povrchovou plochu a zlepšuje přilnavost pryskyřice k mědi, čímž snižuje riziko rozdělení pryskyřice během procesu.
Odstraňování směsi: Zbytky směsi, prachu a přirozených materiálů z vrtání jsou odstraněny, aby byl zajištěn bezkontaminovaný povrch a zvýšena stabilita zaplnění materiálem.
Kontrola vlhkosti: Zajištění sucha otevřenin je nezbytné; vlhkost uvnitř vývodu nebo průchodového otvoru může způsobit vzduchové bubliny, mezery v materiálu nebo ztrátu přilnavosti po zpracování materiálu.
Existuje mnoho metod pro vplnění otevřenin na tištěných spojovacích deskách (PCB), přičemž každá metoda je vhodná pro konkrétní typ desek a objemy výroby.
Tiskové plnění: Tradiční, nákladově efektivní metoda. Materiál je do otvorů vtlačován přes šablonu. Tato metoda se hojně používá pro základní desky, avšak pro mikroprůchodky nebo průchodky s vysokým poměrem délky k průměru je méně spolehlivá, kde je klíčové úplné vyplnění celé průchodky bez dutin.
Vakuové plnění: Současný zlatý standard pro pokročilou výrobu PCB a HDI PCB. Deska PCB je umístěna do vakuového prostředí před, během nebo po aplikaci materiálu, čímž se odstraní uvězněný vzduch a zajiští hluboké a úplné vyplnění otvorů, včetně navrstvených a vysokohustotních průchodek. Vakuové plnění je dominantní v automobilovém, zdravotnickém a leteckozámečnickém průmyslu, kde je klíčová spolehlivost.
Porovnání zařízení:
|
Typ stroje |
Nejvhodnější pro |
Silné stránky |
|
Přímé vakuové plnění |
Velké množství, jednoduché desky |
Rychlé, spolehlivé a stabilní pro mnoho typů PCB |
|
Svislé vakuové plnění |
HDI/multivrstvé, střední PCB |
Vynikající pro průchodky s vysokým poměrem délky k průměru a mikroprůchodky |
Po aplikaci materiálu proces hojení zlepšuje vyplnění a zajistí jeho přilnutí k měděné vrstvě nebo povlaku.
Běžný cyklus hojení: Většina epoxidových systémů se hojí přibližně při 150 ° °C po dobu asi 1 hodiny. Přesný cyklus je nastaven podle chemie produktu, tloušťky desky a geometrie otvorů.
Proč je úprava důležitá: Úplná a konzistentní úprava je nezbytná. Nedostatečně vytvrzený materiál může způsobit trvalá rizika spolehlivosti, například puchýření materiálu, smrštění nebo praskání při tepelném cyklování.
Po dokončení vytvrzování musí být spojené povrchové plochy zarovnány s ostatní částí tištěného spojovacího obvodu (PCB) za účelem dosažení rovinnosti – což je nutné pro návrh vývodů uvnitř pádky (via-in-pad) a pro součástky jako BGA, LGA a QFN.
Mechanické broušení páskem: Nejrozšířenější metoda odstraňující přebytečný materiál, aby byl odhalen hladký a koplanární povrch.
Broušení keramickým kartáčem: Zajišťuje přesné omezení tloušťky povlaku a má mnohem nižší riziko přebroušení a poškození měděných plošek.
Prvky broušení, na které je třeba myslet: Je důležité brousit rovnoměrně, zabránit nadměrnému snížení tloušťky mědi a kompenzovat mírnou smrštěnost výrobku, aby byl zajištěn vynikající počet pásků/vií.
HDI (High-Density Interconnect) desky PCB přispěly k rozkvětu složitých elektronických zařízení tím, že umožňují funkce jako napodobené viy, mikroviy a inovace viy uvnitř pásku – vše závisí na spolehlivých materiálových zátkových otvorech.
|
Typ |
POPIS |
Příklad použití HDI |
|
Zazátkovaná via uvnitř pásku |
Přidává pryskyřici a uzavírá mědí pro montáž SMD pásků |
BGA, QFN, flip-chip umístění |
|
Naplňované mikroviy |
Postupně naplněné mikroviy pro vícevrstvé propojení |
Mobilní, klinické a webové serverové hlavní desky |
|
Hluboké slepé otvory pomocí vyplnění |
Vyplňuje hluboké průchodné otvory, které nejsou zcela spojené (rámce „VIPPO“) |
Vícevrstvé materiály, RF a integrované obvody s jemným roztečem |
|
Vyplnění průchodných otvorů |
Pro úplné vyplnění otvorů u tlustých a multifunkčních tištěných spojovacích desek |
Výkonová elektronika a LED osvětlení |
Mobilní telefony: Marginální dopad, maximální hustota součástek.
Lékařská a letecká technika: Vysoká integrita, čistota a izolace.
Automobilový průmysl: Odolnost vůči rezonanci a extrémním prostředím.
Průmyslové regulace: Vysoké požadavky na stávající technologie a bezpečnost signálů.
Studie: Hlavní výrobce chytrých telefonů zavedl pro všechny struktury BGA a mikrovíe v poli (microvia-in-pad) technologii zaplňování HDI PCB, čímž snížil návratnost plochy o 40 % díky odstranění mezer v pájených spojích a zvýšené odolnosti vůči pronikání vlhkosti.
Při návrhu byly průchodky přímo probořeny do pájecích plošek a nebyly chráněny. Během pájení v reflow peci se pájka z pájecí pasty dostala do průchodů, což vedlo k nesprávnému pájení. Společnost ZEON ELECTRONICS doporučila zákazníkovi použít postup spojování materiálů a elektrolytického plnění průchodů (POFV). Ačkoli tento postup zvýšil cenu poněkud, úplně vyřešil problém stability pájení SMT.
1. Vyšší spolehlivost výrobku
Odstraňuje únik pájky během celého montážního procesu, čímž zabraňuje zkratům, přerušeným spojením a slabým spojům BGA.
Zabraňuje pronikání vlhkosti a kontaminace – klíčová ochrana pro digitální zařízení určená pro kritické aplikace nebo provoz v náročném prostředí.
Sníží riziko vzniku vodivých anodických vláken (CAF), což je významná příčina trvalého selhání desek plošných spojů (PCB).
Zabraňuje uvěznění vzduchu a vzniku dutin, které by mohly ohrozit mechanickou integritu.
2. Zlepšená stabilita signálu
Běžná rovinatost povrchu: Vyplněné a vyrovnané průchodové otvory (vias) zajišťují hladkou a stálou impedanci pro vrstvy PCB určené pro vysokorychlostní a vysokofrekvenční aplikace.
Snížená vazba mezi signály a rušení: Řádně vyplněné a izolované průchodové otvory snižují pravděpodobnost nežádoucího vzájemného ovlivňování signálů.
3. Větší tloušťka součástek a miniaturizace
Umožňuje přímou montáž součástek přímo na průchodové otvory (via-in-pad), čímž mohou návrháři zmenšit plošné rozměry obvodových desek a zároveň integrovat výrazně více funkcí.
Podporuje použití překrytých a víceřadých průchodových otvorů pro kompaktní desky s vysokou funkcionalitou.
4. Zvýšená odolnost a pevnost
Zesiluje místa náchylná k mechanickému namáhání, což je zásadní u zakřivených nebo tlustých měděných tištěných spojovacích desek.
Zvyšuje odolnost vůči opotřebení a chemikáliím, čímž rozšiřuje možnosti využití v nákladních vozech, leteckém průmyslu nebo náročných obchodních prostředích.
Chyby v přilnavosti materiálu tištěných spojovacích desek mohou vzniknout, pokud není proces plně optimalizován. Níže jsou uvedeny běžné problémy, jejich příčiny a cílená řešení pro optimalizaci procesu.
|
Vada |
Možné příčiny |
Řešení a zlepšovací opatření |
|
Prazdniny a vzduchové bubliny |
Nedostatečné vývěvy, vysoká viskozita, nedostatečná příprava povrchu |
Vylepšené vývěvy, použití produktu s nižší viskozitou, důkladné čištění povrchu |
|
Vrypy/nerovné povrchy |
Smrštění pryskyřice, nedostatečné vyplnění, příliš intenzivní broušení |
Vyberte materiál s nízkým smrštěním, zlepšete vyplnění, přesné povrchové broušení |
|
Změna barvy |
Nekompatibilita inkoustu/pryskyřice, kontaminace, nedostatečné tuhnutí |
Testování kompatibility v kancelářském prostředí, udržování čistého prostředí, správné nastavení podmínek tuhnutí |
|
Prokreslení/kontaminace |
Přebytečné vyplnění, nadměrné napětí, opožděné čištění |
Regulace množství/tlaku pryskyřice, včasné čištění, úprava kritérií vzoru |
|
Neúplné naplnění |
Vysoká viskozita, hluboké otvory, ucpané otvory |
Zlepšení toku pryskyřice, sekundární vyplnění dutin, zintenzivnění čištění otvorů |
|
Vznik puchýřů/odštěpování |
Špatná adheze pryskyřice, snížená skleněná teplota přechodu (Tg), nedostatečné ošetření, nesoulad koeficientů tepelní roztažnosti (CTE) |
Plazmová léčba, pryskyřice s vysokou skleněnou teplotou přechodu (Tg), potvrzení DSC, správné řešení |
|
Praskliny ve vysokopoměrových vývodech |
Napětí při zahřívání, nesoulad koeficientů tepelní roztažnosti (CTE), špatné uchycení, rychlá změna teploty |
Zvolte materiál s maximálními vlastnostmi, řídte teplotu ošetření, použijte tlustější měď pro lepší uchycení |
Výběr vhodného materiálu pro spojení tištěných spojovacích desek (PCB) je klíčový pro úspěch, zejména v náročných podmínkách výroby HDI a pokročilých PCB.
Typ: Nejčastěji se používá epoxidový materiál vysoké čistoty, avšak pro specializované požadavky se také používají polyuretany a termoplasty.
Fyzikální vlastnosti:
Snížená tloušťka: Snadné pronikání do mikrovií a otvorů s vysokým poměrem prvků.
Snížené smršťování: Zabraňuje vzniku trhlin a vrypů po vytvrzení.
Vysoká teplota skelného přechodu (Tg): Odolává pájení a provozním tepelným zátěžím.
Snížený koeficient tepelní roztažnosti (CTE): Přizpůsobuje se vrstvám desky pro maximální integritu.
Chemické vlastnosti:
Odolný vůči rozpouštědlům, čisticím prostředkům a funkčním chemikáliím.
Vynikající adheze k mědi, dielektrikům a pokovovacím produktům.
Zpracovatelnost:
Zpracovatelný efektivně při běžných teplotách tepelného zpracování desek plošných spojů (obvykle 150 ° °C po dobu 1 hodiny).
Snadné vyrovnání pro mírné problémy po broušení nebo s planaritou.
Ekologické proměnné, které je třeba zohlednit:
Použitelnost v prostředí s vysokou teplotou, vysokou vlhkostí nebo agresivními atmosférami.
Klíčem k bezchybnému zaplňování otvorů na tištěných spojovacích deskách (PCB) je kontrola a optimalizace procesu.
Podmínky vakuového spojování: Precizní vakuové stavy eliminují zachycený vzduch, zajišťují úplné naplnění zátěží a snižují vznik dutin při spojování materiálu.
Připojovací tlak a rychlost: Stálý, řízený tlak zabrání jak nedostatečnému naplnění, tak ztrátám materiálu; upravte rychlost pro vysokohustotní a hluboké otvory.
Čištění otvorů a povrchová úprava: Úplné odstranění nečistot a spolehlivé mikroetchování zlepšují lepení pryskyřice a harmonii jejího naplnění.
Spojovací nástroje: Pravidelně měňte vakuové spojovací stroje a brousicí zařízení, aby byla zajištěna opakovatelnost.
Druhé plnění: U vrtů s vysokým poměrem stran nebo hlubokých vrtů může být nutné opakovat cyklus nebo použít „dodatečné plnění“.
Optimalizace obnovy: Přizpůsobte produkt, vrstvení desky a požadavky na tuhnutí (doba, teplota, proudění vzduchu), abyste snížili úbytek vlastností, optimalizovali mechanickou odolnost a předešli vzniku trhlin způsobených zbytkovým napětím.
Optimalizace broušení/rovnání: Použijte vícesměrové broušení.
Po dokončení zpracování je pro dosažení rovného povrchu desky plošné broušení (broušení povrchu) důležité, zejména v oblastech, kde je nutné montovat součástky přímo nad vrtovými kontaktovými ploškami (via-in-pad) nebo tlustými průchodovými vrtovými spojeními. Tento krok vyžaduje:
Přesné broušení a kontrola planarity: Vícesměrové broušení hrubými pásy nebo keramickými kartáči zajišťuje dokonale rovný povrch bez přílišného ztenčení měděné vrstvy na desce plošných spojů, což by ohrozilo mechanickou nebo elektrickou spolehlivost.
Přidělení pro zmenšení výrobku: Odborníci musí při určování množství vyplnění zohlednit smrštění materiálu, aby se vyhnuli problémům a zajistili, že každý zástrčkový otvor je před broušením mírně přeplněn.
Zamezení přebroušení: Vědomé procesní ovládání pomáhá zabránit odhalení okrajů měděného pláště nebo poškození pájivých plošek, což by jistě negativně ovlivnilo pájitelnost a stabilitu návrhu.
Případová studie: Po implementaci typické optimalizace broušení ve svém postupu spojování materiálů snížil výrobce HDI desek tištěných spojů (PCB) montážní potíže související s vrypy o 70 % a zvýšil návratnost u PCB s vývody uvnitř plošky (via-in-pad), které podporují BGA s roztečí 0.4 mm.
Ačkoli jak uzavření otvorů materiálem, tak uzavření pájivou maskou uzavírají otvory na desce tištěných spojů (PCB), existují klíčové rozdíly, které určují jejich použití – zejména při výrobě PCB s vysokou spolehlivostí nebo HDI PCB.
|
Vlastnost |
Technologie uzavření otvorů pryskyřičným materiálem |
Uzavření pájivou maskou |
|
Spojovací materiál |
Epoxy, polyuretan, termoplast |
Pájivá maska (ink) |
|
Zajištění pevnosti |
Vysoká (hermetická, bez dutin) |
Střední |
|
Odolnost proti teplu |
Vynikající (vysoká teplota skla, snížený koeficient tepelné roztažnosti) |
Omezené |
|
Mechanická pevnost |
Výborné |
Nízká |
|
Rovinnost/broušení po zpracování |
Umožňuje vyrovnané dokončení, udržuje vodiče přes pájecí plošky (via-in-pad) |
Nevhodné pro vyrovnané povrchové úpravy |
|
Použitelnost pro vodiče přes pájecí plošky (via-in-pad)/BGA/HDI |
Průmyslová norma |
Nedoporučeno |
|
Riziko smrštění/dutin |
Nízká (maximalizované procesy) |
Vyšší (uvíznutí vzduchu) |
|
Bariéra proti vlhkosti/kontaminaci |
Vynikající |
Střední |
|
Náklady |
Nekolik vyšší |
Nižší |
Systémová kontrola kvality je základem výroby desek plošných spojů bez vad a klíčovým prvkem jakéhokoli inovativního výrobního postupu pro desky plošných spojů.
Vlastnosti materiálu: tloušťka, koeficient smrštění, teplota skelného přechodu (Tg) musí odpovídat technickým specifikacím návrhu a zkušebním údajům.
Kontrola před odesláním: U všech výrobků se vyžaduje ověření životnosti, čistoty a problémů souvisejících s uskladněním.
Zaplňovací/pilovací zařízení: kalibrace a preventivní údržba systémů pro vakuové připojení a broušení, aby nedošlo k odchylkám při zpracování.
Vakuový systém: kontrola netěsností, dostatečný výkon vysavače, pravidelné nastavení cyklického časování.
Použití metodologie experimentů (DOE) pro optimalizaci požadavků: zátěž, vysavač, rychlost, teplota.
Trvalá dokumentace a kontrola postupu při každé akci.
Vyšetření průřezu: Potvrzení úplného vyplnění otvoru, nepřítomnosti mezer a přidané vrstvy zátky na stěnu otvoru.
Měření planarity/plošnosti a výšky plochy: Zajišťuje správné broušení a zabrání deformacím výrobku nebo expozici mědi.
Hlavní školení zaměřené na zacházení s inovativními výrobky, spojující moderní technologie, cyklus vytváření vakua a optimalizaci procesů.
Nejlepší postupy pro zjišťování problémů a poskytování zpětné vazby.
Tepelné cyklování a testování odolnosti vůči nárazu: Zaručuje, že světově uznávané konektory vydrží extrémní provozní podmínky.
Testování odštěpování vrstev: Potvrzuje, že mechanická i chemická adheze splňují požadavky.
Plnění materiálem pro DPS je zásadní proces, který naplňuje mezeru mezi základní ochranou použití a požadavky elektroniky nové generace. Umožňuje návrhářům posouvat hranice – umožňuje mobilní struktury s průchodovými kontaktovými ploškami (via-in-pad) a překrytými mikroviemi, zachovává spolehlivost DPS vysoké hustoty (HDI) a vytváří robustní základ pro automobilový, telekomunikační, letecký a profesionální trh.
 Nejnovější zprávy
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24