EN
Hitre povezave
V današnjem obdobju miniaturizacije digitalnih naprav so zahteve glede razvitih tiskanih plošč sodobne tehnologije višje kot kdaj prej. Od majhnih, izjemno zanesljivih plošč v mobilnih telefonih in satelitih do zapletenih večplastnih HDI tiskanih plošč v medicinski opremi in samostojnih tovornjakih vsak detajl proizvodnje tiskanih plošč vpliva na zanesljivost končnega izdelka. Eden najpomembnejših, a pogosto napačno razumljenih vidikov je rezinasto zatikanje – kar se imenuje tudi povezovanje izdelkov na tiskanih ploščah, zatikanje odprtin izdelkov ali polnjenje.
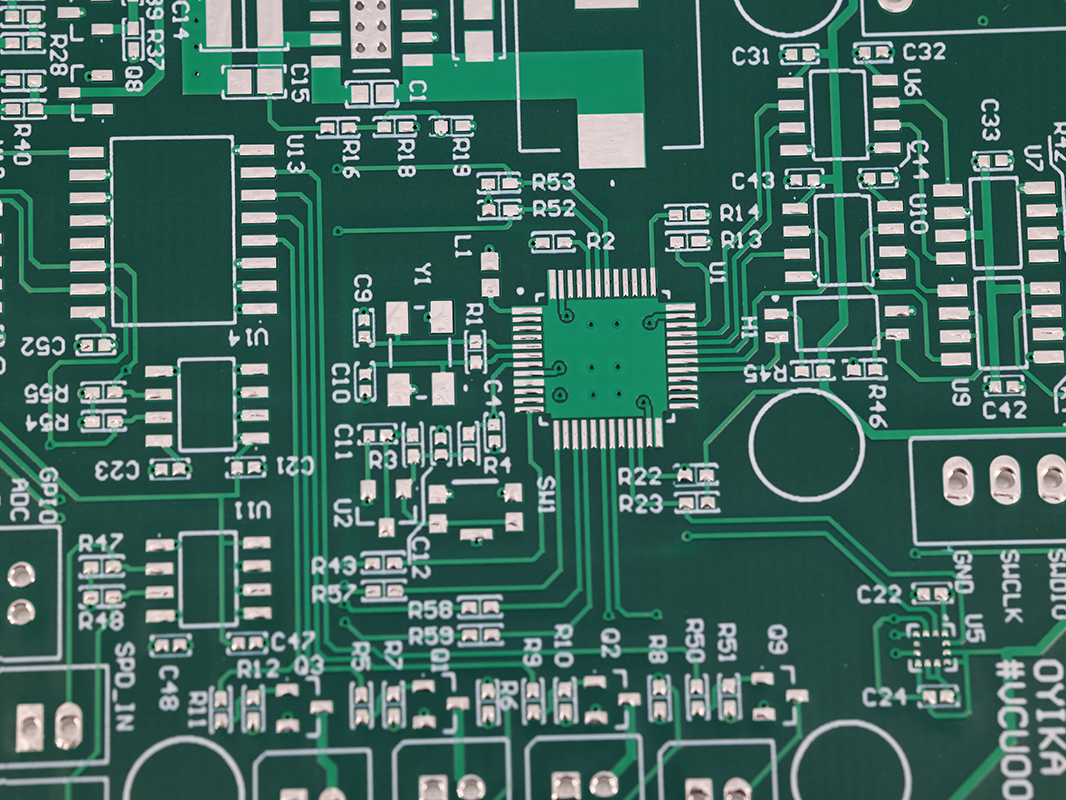
Povezovanje materialov PCB je poseben proces izdelave PCB, ki vključuje polnjenje vodilnih lukenj, mikrolukenj in skozi-lukenj z visoko zmogljivimi materiali, kot je na primer epoksidna smola. Pravilna obremenitev materiala spremeni standardno uporabo v varno, zanesljivo in električno izolirano konstrukcijo. Ta izboljšava preprečuje uhajanje lepila med sestavljanjem PCB, omogoča namestitev naprednih komponent, kot so BGA in QFN, neposredno na površinah lukenj v ploščici (via-in-pad), ter poveča skupno življenjsko dobo PCB pri odpornosti proti lomljenju, odlepljanju in okoljskim onesnaževalcem.
Zmanjšuje težave pri izdelavi PCB, kot so skozi-lukenje, razpoke zaradi krčenja materiala in onesnaženje.
Omogoča napredne zasnove (BGA, nabrani skozi-lukenji, majhne razdalje med kontakti in razvit razvoj lukenj v ploščici).
Izboljša zmogljivost HDI PCB z zmanjšanjem zračnih mehurčkov, praznin in nevarnosti tvorbe mostičkov iz lepila.
Odpira večjo gostoto delov, znatno boljšo verodostojnost signala na hitrostnih plasteh ter ključno dolgotrajno zanesljivost.
Ali ste razumeli? Glede na tržne raziskave lahko uporaba izboljšane tehnologije povezovanja materialov zmanjša delež napak plošč PCB, povezanih s preboji, za do 85 % v primerjavi z običajnim povezovanjem z barvami ali zamaševanjem s plinom za lepljenje.
HDI (plošče z visoko gostoto povezav).
Medicinske in vesoljske elektronske naprave.
Avtomobilski in napredni industrijski sistemi za nadzor.
Potrošniški digitalni napravi z ozkimi razmiki in izjemno majhnimi dimenzijami.
Katera koli vrsta matične plošče, kjer sta zanesljivost, čistoča in debelina delov nespremenljiva zahtevek.
Odprtina za zamašitev s smolo na tiskani plošči (PCB) opisuje prehodno, mikrovia ali prehodno odprtino, ki je dejansko zapolnjena in zaščitena z posebno snovjo – običajno epoksidno smolo – v celotnem procesu povezave materiala PCB. V nasprotju s konvencionalno barvo ali preprosto masko za lepljenje PCB-ja materialna zamašitev odprtin ustvari trdno, tesno zaprto zaporo, ki znatno izboljša mehansko, električno in okoljsko zanesljivost.
Postopek pripenjanja materiala zahteva predhodno pripravo uporabljene površine ali luknje s čiščenjem, zrahljanjem in običajno predhodnim nanašanjem prevleke na notranje površine. Ta aktivnost zagotavlja največjo prilepnost materiala in odstrani onesnaževalce. Nato se nanese smola – običajno epoksidna smola z nizko skrčljivostjo in visoko termično odpornostjo – z metodami, kot so vakuumsko pripenjanje, trenutno tiskanje ali dentalno polnjenje z pomočjo tlaka. Po nanosu smole jo segrejemo, da se strdi in zazavira polnilo na mestu. Nadaljnji obdelavi površine (kot sta natančno brušenje ali šmirglanje) ustvarita ravnino, kar je ključno za namestitev PCB-jev tipa via-in-pad in HDI.
Via-in-pad zapolnitev z smolo: Vodi vode neposredno pod ključne SMD ploščice, kar je pomembno za BGA in fine-pitch QFN.
Zapolnitev mikrovodov: Uporablja se pri gostih, slepih in zakopanih vodih v večplastnih HDI PCB-jih.
Zapolnitev skozi-luknje izdelka: Za popolne prehodne luknje v debelih ali visokotokovnih PCB-jih.
Za zamaševanje odprtih mest izdelka na tiskanih vezjih se uporablja več medsebojno povezanih namenov, vsak od katerih je usmerjen v izboljšanje delovanja, izdelljivosti ali trajnosti.
Preprečuje iztekanje lepilne paste: Zapira vodnike pod lepljivimi ploščicami (via-in-pad), s čimer preprečuje premikanje lepila in tvorbo mostov med sestavljanjem komponent.
Omogoča via-in-pad in razporeditve z visoko gostoto: Ključno za usmerjanje pod drobnimi BGA, QFN in naprednimi integriranimi vezji na HDI tiskanih vezjih.
Zaščita pred vlago in onesnaževalci: Zamaševanje odprtih mest z materialom preprečuje dostop čistilnih tekočin, vlage, temperaturnih sprememb in zrakom prenašanih delcev, ki lahko ogrožajo trajnost tiskanih vezij.
Izboljša ravnost za namestitev: Ustvari ravno, stabilno površino tudi v območjih kompleksne razporeditve ali zelo visoke gostote komponent.
Izboljša električno izolacijo: z zapiranjem in zapakiranjem prek okvirjev se poveča povezava med materiali, kar dviga prebojno napetost in preprečuje električne kratke stike.
Mehansko okrepljanje: okrepi občutljive dele, še posebej tanke plošče ali tiste, ki so izpostavljene upogibanju, ter zmanjša nevarnost razpokovanja ali ločitve plasti.
Postopek materialne povezave za tiskane vezje (PCB) je večstopenjska, natančno nadzorovana operacija, ki ima za cilj zapolniti vodila (vias), skozi luknje (through-holes) ali mikro-vodila (microvias) z ustrezno snovjo, da se izboljšata mehanska in električna učinkovitost. Optimalna izvedba vsakega koraka je ključnega pomena za zmanjšanje običajnih napak pri zapolnjevanju in zagotavljanje visoke donosnosti pri napredni proizvodnji PCB s visoko gostoto povezav (HDI).
Priprava predstavlja temelj zanesljivega zapolnjevanja odprtih površin na tiskanih vezjih (PCB). Postopek se začne po izdelavi vodil (vias) ali drugih odprtin ter njihovem čiščenju.
Mikro-izpiranje in zdrobljenje: Površine sten se kemično mikro-izpirajo ali mehansko zdrobijo. Ta ključna aktivnost poveča površino in izboljša vez smole na baker, kar zmanjša nevarnost razcepa smole med postopkom.
Odstranjevanje smola: Odstranijo se ostanki smola, prah in vse naravne snovi iz vrtanja, kar zagotavlja površino brez onesnaženj in izboljša stabilnost polnila.
Kontrola vlage: Zagotavljanje suhega odprtka je nujno; vlaga znotraj via ali skozi luknjo lahko povzroči zračne mehurčke, praznine v materialu ali izgubo lepljenja po obdelavi materiala.
Za vstavljanje materiala v odprtke tiskanih vezij obstaja več tehnik, vsaka primerna za določene vrste plošč in proizvodne količine.
Tiskanje z iztiskovanjem: Tradicionalna, cenovno učinkovita metoda. Material se v luknje vtiska skozi predlogo. Obsežno se uporablja za osnovne plošče, a je manj zanesljiva za mikro-luknje ali luknje z visokim razmerjem višine in širine, kjer je ključno popolno izpolnjevanje celotne luknje brez praznin.
Vakuumsko polnjenje: Trenutno zlati standard za napredno proizvodnjo tiskanih vezij (PCB) in visoko gostotnih tiskanih vezij (HDI PCB). Ploščo postavimo pod vakuum pred, med ali po nanosu materiala, kar odstrani ujeti zrak ter zagotavlja globoko in popolno izpolnitev lukenj, tudi pri nakopičenih in visoko gostotnih luknjah. Vakuumsko polnjenje prevladuje v avtomobilski, medicinski in vesoljski industriji, kjer je zanesljivost ključnega pomena.
Primerjava naprav:
|
Vrsta stroja |
Najprimernejše za |
Prednosti |
|
Neposredno vakuumsko polnjenje |
Velike količine, preproste plošče |
Hitro, zanesljivo in stabilno za številne vrste PCB-jev |
|
Navpično vakuumsko polnjenje |
HDI/multilayer, sredinske plošče |
Odlično za luknje z visokim razmerjem višine in širine ter mikro-luknje |
Po nanosu materiala proces zdravljenja izboljša izpolnitev in jo pritrdi na bakreni ali prevlečni sloj.
Redni cikel zdravljenja: Večina epoksidnih materialnih sistemov se zdravi pri približno 150 ° °C približno 1 uro. Natančen cikel je določen glede na sestavo izdelka, debelino ploščice in geometrijo lukenj.
Zakaj je obdelava pomembna: Popolna in stalna obdelava je bistvena. Material, ki ni dovolj iztaknil, lahko povzroči trajne težave z zanesljivostjo, kot so mehurčki v materialu, krčenje ali razcepi pod termičnim cikliranjem.
Po zaključku zaključnega zdravljenja morajo povezana površinska območja postati enakovrstna ostanku tiskane vezne ploščice za dosego ravnosti – kar je nujno za konstrukcijo prehodov v poljih kontaktov (via-in-pad) ter za komponente, kot so BGA, LGA in QFN.
Neugodno brušenje z trakom: Najpogosteje uporabljena metoda odstranjevanja presežnega materiala, da se razkrije gladka, koplanarna prevleka.
Brušenje z keramičnim četkastim orodjem: Omogoča natančno obdelavo prevleke in je veliko manj verjetno, da bo povzročilo prekomerno brušenje in poškodbo bakrenih kontaktov.
Elementi za brušenje, ki jih je treba upoštevati: pomembno je enakomerno brušenje, preprečevanje prekomernega zmanjšanja debeline bakra ter kompenzacija majhne skrčljivosti izdelka, da se ohrani izjemna kakovost ploščk in vodnikov.
HDI (plošče z visoko gostoto povezav) so spodbudile razvoj zapletenih elektronskih naprav, saj omogočajo funkcije, kot so naloženi vodniki, mikrovodniki in inovacije vodnikov v ploščkah – vse to temelji na zanesljivih materialnih zamašitvenih luknjah.
|
Vrsta |
OPIS |
Primer uporabe HDI |
|
Zamašen vodnik v ploščki |
Doda smolo in zaključi z bakrom za montažo SMD ploščk |
BGA, QFN, flip-chip namestitve |
|
Napolnjeni mikrovodniki |
Zaporedno napolnjeni mikrovodniki za večplastne povezave |
Mobilne, klinične in spletni strežniške matične plošče |
|
Izpolnitev globokih slepih prirobnic |
Izpolnitev globokih prirobnic, ki niso popolnoma povezane (okvirji »VIPPO«) |
Višje plasti materiala, RF in integrirani vezji z majhnim razmikom kontaktov |
|
Izpolnitev skozi luknjo |
Za izpolnitev celotnih odprtin na debelih večfunkcijskih tiskanih vezjih |
Močna elektronika in LED osvetlitev |
Mobilni telefoni: Robni vpliv, največja gostota komponent.
Medicina in vesoljska tehnika: Visoka integriteta, čistost in izolacija.
Avtomobilski: odpornost proti resonanci in trdnim okoljem.
Industrijski regulativi: visoke zahteve glede obstoja in varnosti signalov.
Študija: Večji proizvajalec pametnih telefonov je za vse strukture BGA in mikrovrtin na ploščah (microvia-in-pad) uporabil HDI PCB izdelke z vstavljanjem, kar je zmanjšalo njihove površinske izgube za 40 % zaradi odprave praznin med spajkami in povečane odpornosti proti prodoru vlage.
Pri načrtovanju so bili vodniki (vias) neposredno izdelani z izbijanjem na ploščice in niso bili zaščiteni. Med postopkom lepljenja z reflowom je lepilna smesa za lepljenje vstopila v vodnike, kar je povzročilo nepravilno lepljenje. ZEON ELECTRONICS je priporočil uporabniku, da sprejme postopek Material Connecting in elektroplastnega dentalnega polnjenja (POFV). Čeprav je to povečalo ceno, je popolnoma odpravilo težavo nestabilnosti SMT lepljenja.
1. Nadpovprečna zanesljivost izdelka
Odstrani iztekanje lepljive snovi med sestavo in tako preprečuje kratke stike, prekinjene vezave ter šibke spojke BGA.
Zaščiti pred vlago in onesnaženjem – ključno za digitalne naprave za kritične naloge ali za uporabo na prostem.
Zmanjša tveganje nastanka vodljive anodne nitke (CAF), ki je pomembna vzročna dejavnika trajnostnega odpovedovanja PCB-jev.
Preprečuje ujetje zraka in praznin, ki bi lahko ogrozile celovitost vezave.
2. Izboljšana stabilnost signala
Običajna ravnost površine: Zapolnjene in izravnane vodilne luknje zagotavljajo gladko in enakomerno impedanco za visokofrekvenčne in visokohitrostne PCB-plašče.
Zmanjšano medsebojno vplivanje in motnje: Dobro zapolnjene in dobro izolirane vodilne luknje zmanjšajo verjetnost neželenega mešanja med signali.
3. Večja debelina komponent in miniaturizacija
Omogoča neposredno namestitev vodilnih lukenj v ploščico kontaktne ploskve (via-in-pad), kar konstruktorjem omogoča zmanjšanje površine namestitve in hkratno vgradnjo več funkcij.
Podpira zaporedne in večvrstične vodilne luknje za kompaktne, večfunkcijske plošče.
4. Povečana trdnost in moč
Okrepiti mesta, ki so nagnjena k mehanskim napetostim, kar je bistveno pri ukrivljenih ali debelih bakrenih tiskanih ploščah.
Poveča odpornost proti razgradnji in kemikalijam, kar razširi uporabo v tovornjakih, letalski in vesoljski tehniki ter zahtevnih poslovnih okoljih.
Napake pri prilepkanju materiala na tiskano ploščo se lahko pojavijo, če postopek ni popolnoma prilagojen. Spodaj so navedeni pogosti problemi, njihovi vzroki in ciljne rešitve za optimizacijo obravnave.
|
Napaka |
Možni vzroki |
Rešitve in izboljševalne ukrepe |
|
Praznine in zračni mehurčki |
Nezadostna vakuumsko čistilna naprava, visoka viskoznost, neustrezna priprava površine pred lepljenjem |
Izboljšana vakuumsko čistilna naprava, uporaba manj viskoznega izdelka, temeljito čiščenje površine pred lepljenjem |
|
Udrtine/neravne površine |
Skupanje smole, premalo napolnjenost, prekomerno brušenje |
Izberite material z nizkim skupanjem, izboljšajte napolnjevanje, natančno brušenje površine |
|
Sprememba barve |
Neskladnost barvnega sredstva/smole, onesnaženost, slabo utrjevanje |
Preizkušanje združljivosti v pisarni, ohranjanje čistega prostora, ustrezno utrjevanje |
|
Itek/onesnaženost |
Preveč napolnjenost, prekomerni napetosti, zamujeno čiščenje |
Kontrola količine/tlaka smole, pravočasno čiščenje, sprememba meril za vzorec |
|
Nepopolno napolnjevanje |
Visoka viskoznost, globoki vodi, zamašjeni otvori |
Izboljšajte pretok smole, sekundarno dentalno napolnjevanje, izboljšajte čiščenje odprtih vodov |
|
Puheljčenje/ločevanje |
Slaba lepilna oprijemljivost smole, znižana temperatura stekla (Tg), nezadostna obdelava, neskladje koeficientov toplotnega raztezka (CTE) |
Plazemska terapija, smola z visoko temperaturo stekla (Tg), potrditev z DSC, pravilna rešitev |
|
Razpoke v višinsko razmerju velikih vodnikov |
Napetost med utrjevanjem, neskladje koeficientov toplotnega raztezka (CTE), slaba prileganost, hitra temperaturna sprememba |
Izberite optimalno materialno rešitev, nadzorujte temperaturo obdelave, uporabite debelejšo bakerjevo plast za boljšo oprijemljivost |
Izbira ustreznega materiala za povezavo tiskanih vezjev (PCB) je ključnega pomena za uspeh, še posebej pri zahtevnih HDI in naprednih proizvodnih postopkih PCB-jev.
Vrsta: Najpogostejši je visokokakovosten epoksidni material, vendar se za posebne zahteve uporabljajo tudi poliuretani in termoplasti.
Fizikalne lastnosti:
Zmanjšana debelina: Obdelovalna tekočina se enostavno pretaka v mikroviše in odprtine z visokim razmerjem elementov.
Zmanjšano krčenje: Preprečuje razpoke in udrtine po utrjevanju.
Visoka Tg (temperatura steklaste prehodne točke): Zdrži lepljenje in obratovne toplotne obremenitve.
Zmanjšan CTE (koeficient termične razteznosti): Ujema se z plastmi ploščice za največjo celovitost.
Kemijske lastnosti:
Odporen proti spremembi, čistilnim sredstvom in funkcionalnim kemikalijam.
Izjemna adhezija na baker, dielektrične materiale in prevleke.
Obdelovalnost:
Utrjevanje poteka učinkovito pri standardnih temperaturah pečenja PCB (običajno 150 ° °C za 1 uro).
Enostavno izravnavanje za majhne razlike po brušenju ali težave z ravnostjo.
Ekološki spremenljivki, ki jih je treba upoštevati:
Uporabnost v visokotemperaturnih, visokovlažnih ali izjemno agresivnih okoljih.
Ključ za brezhibno napolnjevanje plošč PCB je nadzor in optimizacija procesa.
Merila za vakuumsko povezavo: Natančne vakuumsko nastavljive stopnje odstranijo ujeti zrak, zagotavljajo popolno obremenitev in zmanjšujejo praznine pri povezovanju materiala.
Napetost pri povezovanju in hitrost: Enakomerna, nadzorovana napetost preprečuje tako premalo kot preveč napolnjevanje; prilagodite hitrost za visoko gostote in globoke odprtine.
Čiščenje odprtin in obdelava površine: Popolno odstranitev ostankov in zanesljiva mikro-izpirka izboljšata vez in skladnost napolnjevanja smole.
Orodja za povezovanje: Redno menjajte naprave za vakuumsko povezavo in brusilna orodja za ponovljivost.
Druga izpolnitev: Pri vias z visokim razmerjem stranic ali globokih vias je morda potreben ponovitveni cikel ali »dodatno polnjenje«.
Optimizacija obnavljanja: Prilagodite izdelek, sestavo plošče in zahteve glede utrjevanja (čas, temperatura, gibanje zraka), da zmanjšate zmanjševanje, optimizirate mehansko vzdržljivost in se izognete ostankom napetosti, ki povzročajo razpoke.
Optimizacija brušenja/izravnave: Uporabite večsmerne.
Ko je obravnava končana, je za dosego enakomerne površine pomembno brušenje površine tiskane ploščice (PCB), še posebej na mestih, kjer je potrebna namestitev komponent nad via-in-pad ali debelimi preboji. Ta korak zahteva:
Natančno brušenje in nadzor ravnosti: Večsmerno brušenje z grobimi trakovi ali keramičnimi četkami zagotavlja popolnoma ravno površino brez prekomernega iztenčevanja bakra na tiskani ploščici, kar bi ogrozilo mehansko ali električno zanesljivost.
Dodelitev za skrčitev izdelka: Strokovnjaki morajo upoštevati stiskanje materiala pri določanju količine polnila, da se izognejo težavam in zagotovijo, da je vsak vtič nekoliko preveč napolnjen pred brušenjem.
Preprečevanje prekomernega brušenja: Pozorno nadzorovani postopki pomagajo preprečiti razkrivanje robov bakrenega cevka ali poškodbe spajkalnih ploščic, kar bi zelo zmanjšalo spajkalnost in stabilnost konstrukcije.
Primer iz prakse: Po izvedbi običajne optimizacije brušenja v postopku povezovanja materiala je proizvajalec HDI tiskanih vezjnih plošč zmanjšal namestitevne težave, povezane z udrtinami, za 70 % in izboljšal donose pri tiskanih vezjnih ploščah z vtiči v ploščici (via-in-pad), ki podpirajo BGA z razmikom 0.4 mm.
Čeprav tako zamaševanje odprtih mest na tiskanih vezjnih ploščah z materialom kot tudi z masko za spajkanje zagotavlja tesnjenje, obstajajo ključne razlike, ki določajo njuno uporabo – še posebej pri proizvodnji visokozanesljivih ali HDI tiskanih vezjnih plošč.
|
Značilnost |
Tehnologija zamaševanja lukenj z smolo |
Zamaševanje z masko za spajkanje |
|
Povezovalni material |
Epoksidna smola, poliuretan, termoplastika |
Maska za spajkanje (barvilo) |
|
Zaščitna trdnost |
Visoka (hermetična, brez votlin) |
Umerezeno |
|
Toplotna odpornost |
Odlična (visoka Tg, znižana CTE) |
Omejeno |
|
Mehanska trdnost |
Odlično |
Nizka |
|
Ravnost/poobdelovalno brušenje |
Omogoča ravno končno obdelavo, ohranja via-in-pad |
Ni primerno za ravno prevleko |
|
Primernost za via-in-pad/BGA/HDI |
Industrijski standard |
Ni priporočljivo |
|
Nevarnost skrčitve/votlin |
Nizka (optimizirani procesi) |
Višja (zajetje zraka) |
|
Barijera proti vlagi/onesnaževalcem |
Izvirne |
Umerezeno |
|
Stroški |
Nekoliko višji |
Nižja |
Sistemska kontrola kakovosti je temelj brezhibne povezave materialov PCB in ključnega pomena za vse vrste inovativnih postopkov izdelave PCB.
Lastnosti materiala: debelina, stopnja krčenja, temperatura steklastega prehoda (Tg) morajo ustrezati specifikacijam načrta in preskusnim podatkom.
Preskusi pred odposlavo: Vsi izdelki so preskušani za življensko dobo, čistost in težave s shranjevanjem.
Naprave za polnjenje/brušenje: Kalibracija in preventivno vzdrževanje vakuumskih povezav in brušenjskih linij, da se prepreči odstopanje pri obdelavi.
Vakuumski sistem: Iščite uhajanja, ustrezno sesalno moč in redne cikle časovnega načrtovanja.
Uporaba metode eksperimentov (DOE) za optimizacijo zahtev: obremenitev, sesalnik, hitrost, temperatura.
Stalna dokumentacija in nadzor obravnave pri vsakem ukrepu.
Prečni prerezi: Potrditev popolnega polnjenja ustne površine, odsotnosti rež in dodatne površine od zatikov do sten lukenj.
Merjenje ravnosti/površinske višine območja: zagotavlja pravilno brušenje ter preprečuje udrtine na izdelku ali izpostavljeno baker.
Glavno usposabljanje za skrb za inovativne izdelke s povezavo sodobnih tehnologij, vakuumskih ciklov in optimizacije postopkov.
Najboljši načini za odkrivanje težav in povratne informacije.
Toplotno kolesarjenje in udarno preverjanje: zagotavlja, da se svetovne priključne odprtine zadržijo ob ekstremnih obratovalnih razmerah.
Preizkušanje ločevanja/odlepljanja: potrjuje, da mehanska in kemična lepilna vez izpolnjuje zahteve.
Zapravljanje materiala za tiskane ploščice (PCB) je bistvena postopek, ki zapre vrzel med osnovno zaščito uporabe in zahtevami elektronike naslednje generacije. Omogoča oblikovalcem, da potisnejo meje – kar omogoča prenosljive strukture s prehodi skozi ploščico (via-in-pad) in naložene mikro-prehode (stacked microvia), ohranja zanesljivost visokozgostotnih tiskanih ploščic (HDI PCB) ter ustvarja trdno podlago, potrebno za avtomobilsko, telekomunikacijsko, vesoljsko in profesionalno industrijo.
 Top novice
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24