
 EN
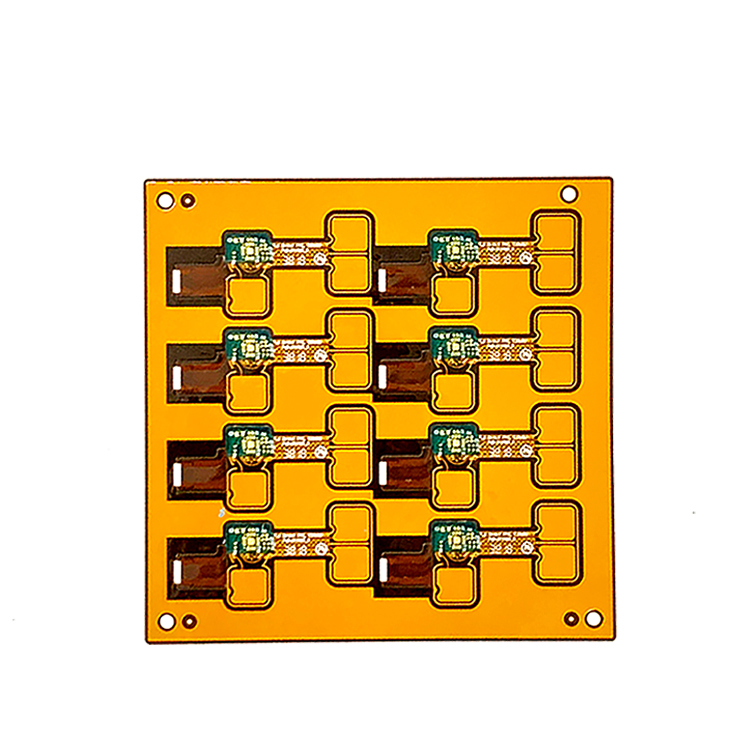
Flexibilní tištěné spojovací desky nabízejí výborné výhody pro kompaktní a lehké elektronické výrobky, avšak jejich tenká konstrukce také vyvolává jedinečné výzvy během pájení. Na rozdíl od tuhých desek FR-4 flexibilní obvody využívají materiály, jako jsou polyimidové fólie a lepicí vrstvy, které reagují na teplo jinak. Bez správné tepelné kontroly mohou procesy pájení způsobit problémy, jako je odstupování vrstev, deformace, vady pájených spojů a snížená mechanická spolehlivost.
Pro výrobce zapojené do montáže flexibilních tištěných spojovacích desek je zásadní pro dosažení stabilní kvality výroby ovládání přenosu tepla, výběr vhodných pájecích metod a uplatňování účinných kontrolních postupů.
Tepelné výzvy během pájení flexibilních tištěných spojovacích desek
Proč vyžadují standardní procesy reflow pečlivou optimalizaci
Materiály flexibilních tištěných spojovacích desek mají nižší tepelnou kapacitu než tradiční tuhé desky, což znamená, že se během pájení ohřívají a ochlazují jinak. Rychlé změny teploty mohou způsobit nerovnoměrnou tepelnou roztažnost mezi měděnými vrstvami, polyimidovými podložkami a lepicími materiály.
Bezolovové pájecí procesy vyžadují relativně vysoké teploty, což činí řízení teplotního profilu zvláště důležitým. Příliš dlouhá expozice teplu nebo nesprávné rychlosti nárůstu teploty mohou zvýšit riziko degradace lepidla, oddělení vrstev nebo mechanické deformace.
Správně optimalizovaný reflow profil obvykle zahrnuje:
- Kontrolovanou rychlost ohřevu
- Dostatečné předehřátí za účelem snížení tepelného šoku
- Příslušná doba namáčení pro rovnoměrné rozložení teploty
- Řízené chlazení za účelem minimalizace napětí
Protože každý návrh flexibilního tištěného spoje využívá jiné kombinace materiálů a tloušťky, tepelné profily je třeba ověřit podle doporučení dodavatele tištěných spojů a skutečné montážní struktury.
Výběr vhodných metod pájení pro flexibilní obvody
Různé návrhy flexibilních tištěných spojů mohou vyžadovat různé přístupy k pájení v závislosti na typu součástek, hustotě montáže a tepelné citlivosti.
Laserové lemování
Laserové pájení poskytuje lokální aplikaci tepla a může být užitečné pro tepelně citlivé flexibilní obvody. Protože je ohřívaná oblast velmi koncentrovaná, je nutné pečlivě řídit parametry procesu, aby nedošlo k poškození podkladového materiálu.
Důležitými aspekty jsou:
- Přesné umístění laserového paprsku
- Správná regulace energie
- Sledování tvorby pájeného spoje
- Vyvarování se nadměrnému ohřevu okolních materiálů
Svařování horkou tyčí
Svařování horkou tyčí se běžně používá například pro připojení flexibilních kabelů a kontaktů s jemným roztečem. Zároveň aplikuje teplo a tlak, čímž umožňuje řízené spojení vodivých povrchů.
Úspěšné svařování horkou tyčí závisí na:
- Přesné poloze
- Stabilní regulace tlaku
- Správném nastavení teploty
- Vhodném výběru pájky
Tato metoda může snížit zbytečné zahřívání celého tištěného spoje ve srovnání s termickými procesy pro celou desku.
Selektivní pájení
Selektivní pájení je vhodné pro montáž flexibilních tištěných spojů obsahujících konkrétní součástky s průchodnými otvory. Tento proces aplikuje pájku pouze na vybrané oblasti, čímž pomáhá snížit tepelné zatížení citlivých flexibilních částí.
Pečlivá aplikace proudícího prostředku a kontrola procesu jsou důležité pro předcházení problémům s pozůstatky a udržení dlouhodobé spolehlivosti.
Mechanická podpora a regulace vlhkosti během montáže
Zamezení deformace správným uchycením
Flexibilní obvody jsou navrženy tak, aby se ohýbaly, ale nekontrolovaný pohyb během pájení může způsobit problémy s zarovnáním nebo namáhat pájené spoje.
Výrobci často používají specializované uchycovací zařízení pro:
- Udržení polohy desky plošných spojů
- Podporu flexibilních oblastí během zahřívání
- Snížení mechanické deformace
- Zlepšení konzistence montáže
Návrh uchycovacího zařízení by měl brát v úvahu vlastnosti materiálu flexibilní desky plošných spojů a vyhnout se nadměrnému mechanickému napětí během tepelného zpracování.
Správa vlhkosti před pájením
Flexibilní obvody na bázi polyimidu mohou z prostředí absorbovat vlhkost. Během pájení za vysoké teploty se zachycená vlhkost může rychle rozšířit a přispět k defektům, jako je puchýřkování nebo odštěpování vrstev.
Ke snížení rizik souvisejících s vlhkostí:
- Uchovávejte flexibilní tištěné spojovací desky (flex PCB) v prostředí s regulovanou vlhkostí
- Dodržujte postupy ohřevu (baking), které doporučuje dodavatel, pokud je to nutné
- Minimalizujte dobu expozice po odstranění vlhkosti
- Desky pečlivě manipulujte před montáží
Správná správa vlhkosti zvyšuje spolehlivost pájených spojů a snižuje pravděpodobnost skrytých defektů montáže.
Běžné defekty pájení při montáži flexibilních tištěných spojovacích desek (flex PCB)
Studené spoje, trhliny a dutiny
Pájené spoje flexibilních tištěných spojovacích desek (flex PCB) mohou vykazovat problémy se spolehlivostí, pokud nejsou správně regulovány tepelné podmínky.
Běžné příčiny zahrnují:
- Nedostatečné smáčení pájkou
- Nesprávné teplotní profily
- Povrchové znečištění
- Vadné spoje způsobené vlhkostí
- Nadměrné mechanické namáhání
Normy pro kontrolu, například IPC-A-610, pomáhají výrobcům posoudit kvalitu pájených spojů a zajistit, že sestavy splňují požadavky zákazníků.
Metody kontroly pro spolehlivé pájení flexibilních tištěných spojovacích desek (Flex PCB)
AOI a rentgenová kontrola
Automatická optická kontrola (AOI) je účinná pro detekci viditelných vad, včetně:
- Pájecí můstky
- Chybějící součásti
- Nesprávné umístění
- Povrchové vadné pájení
U skrytých pájených spojů pod součástkami, jako jsou BGA nebo QFN, poskytuje rentgenová kontrola dodatečný přehled tím, že identifikuje vnitřní problémy, například dutiny nebo nedostatečné pokrytí pájkou.
Kombinace více metod kontroly umožňuje výrobcům dosáhnout komplexnějšího řízení kvality.
Elektrické testování pro spolehlivost spojení
Elektrické testování ověřuje, zda pájené spoje správně fungují na úrovni obvodu.
Běžné metody zahrnují:
- Testování létající sondou
- Kontrola ve smyčce (ICT)
- Funkční zkoušky
Tyto metody pomáhají identifikovat:
- Otevřené obvody
- Krátce spojené obvody
- Nesprávná zapojení
- Elektrické poruchy související s montáží
Integrací elektrického testování s vizuální kontrolou mohou výrobci zvýšit důvěru ve spolehlivost konečné montáže flexibilních tištěných spojovacích desek (flex PCB).
Často kladené otázky
Proč vyžaduje pájení flex PCB řízení teploty?
Flexibilní obvody obsahují tenké podložky a lepicí vrstvy, které mohou být citlivé na nadměrné teplo. Správné řízení teploty pomáhá předcházet odlepení (delaminaci), deformaci (warpage) a problémům se spolehlivostí pájení.
Jaké metody pájení jsou vhodné pro flex PCB?
Běžné metody zahrnují řízené refluxní pájení (controlled reflow), laserové pájení, pájení horkou tyčí (hot bar soldering) a selektivní pájení. Nejvhodnější volba závisí na konstrukci návrhu a požadavcích na součástky.
Proč je důležitá kontrola vlhkosti před pájením flex PCB?
Vlhkost uvězněná uvnitř pružných materiálů se může během ohřevání rozšiřovat a přispívat k vadám, jako je rozpuštění puchýřů nebo oddělení vrstev.
Jak se kontrolují svazky s pájkou flex PCB?
Výrobci obvykle používají AOI, rentgenovou kontrolu, elektrické zkoušky a funkční zkoušky k ověření kvality pájení a spolehlivosti sestavy.
Jak mohou výrobci zlepšit spolehlivost pájení flexibilních PCB?
Spolehlivé sestavení flex PCB vyžaduje optimalizované tepelné profily, vhodné pájecí procesy, správnou mechanickou podporu, kontrolu vlhkosti a komplexní inspekční postupy.
Obsah
- Tepelné výzvy během pájení flexibilních tištěných spojovacích desek
- Výběr vhodných metod pájení pro flexibilní obvody
- Mechanická podpora a regulace vlhkosti během montáže
- Běžné defekty pájení při montáži flexibilních tištěných spojovacích desek (flex PCB)
- Metody kontroly pro spolehlivé pájení flexibilních tištěných spojovacích desek (Flex PCB)
- Často kladené otázky

