
 EN
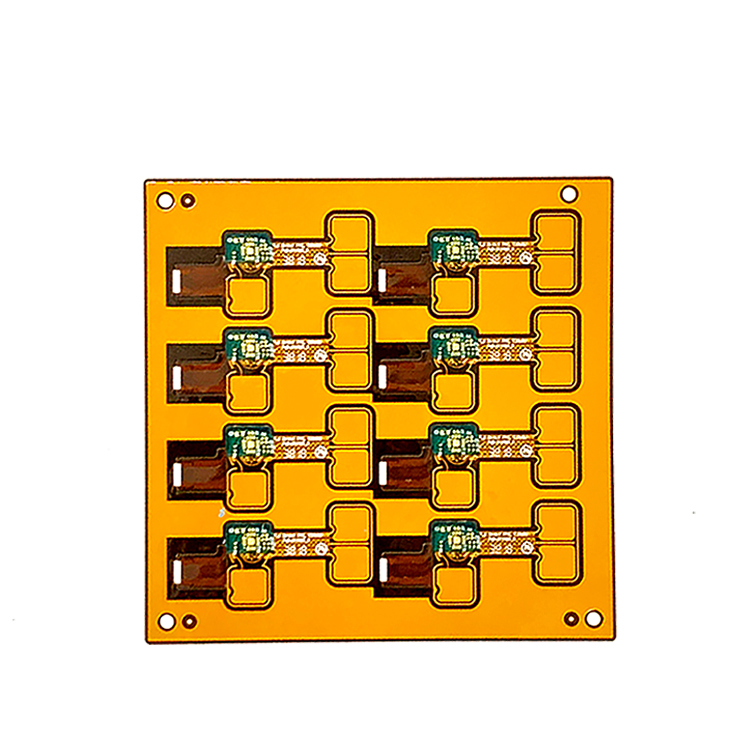
Гнучкі друковані плати мають чудові переваги для компактних та легких електронних виробів, але їхня тонка структура також створює унікальні виклики під час пайки. На відміну від жорстких плат FR-4, гнучкі схеми використовують матеріали, такі як поліімідні плівки та клейові шари, які по-різному реагують на тепло. Без належного термічного контролю процеси пайки можуть призвести до розшарування, деформації, дефектів паїк та зниження механічної надійності.
Для виробників, які займаються збіркою гнучких друкованих плат (flex PCB), контроль теплопередачі, вибір відповідних методів паяння та застосування ефективних процедур інспекції є обов’язковими для забезпечення стабільної якості виробництва.
Теплові виклики під час паяння гнучких друкованих плат
Чому стандартні процеси рефлоу потребують ретельної оптимізації
Матеріали гнучких друкованих плат мають меншу теплову масу порівняно з традиційними жорсткими друкованими платами, що означає їх відмінне нагрівання та охолодження під час паяння. Швидкі зміни температури можуть спричинити нерівномірне теплове розширення між шарами міді, поліімідними підкладками та клейовими матеріалами.
Процеси безсвинцевого паяння вимагають відносно високих температур, що робить контроль теплового профілю особливо важливим. Надмірне теплове навантаження або неправильні швидкості нагріву можуть збільшити ризик деградації клею, розшарування шарів або механічної деформації.
Правильно оптимізований профіль рефлоу зазвичай включає:
- Контрольовану швидкість нагріву
- Достатнє попереднє нагрівання для зменшення теплового удару
- Підходящий час замочування для рівномірного розподілу температури
- Контрольоване охолодження з метою мінімізації напружень
Оскільки кожен дизайн гнучкої друкованої плати використовує різні матеріали та комбінації товщин, теплові профілі слід перевіряти відповідно до рекомендацій постачальника плати та реальної конструкції зборки.
Вибір підходящих методів паяння для гнучких схем
Різні конструкції гнучких друкованих плат можуть вимагати різних підходів до паяння залежно від типу компонентів, щільності зборки та чутливості до температур.
Лазерне з'єднання
Лазерне паяння забезпечує локальне застосування тепла й може бути корисним для гнучких схем, чутливих до температур. Оскільки зона нагріву дуже концентрована, параметри процесу слід уважно контролювати, щоб запобігти пошкодженню основи.
Важливі аспекти, які слід врахувати:
- Точне позиціонування лазерного променя
- Правильний контроль енергії
- Моніторинг формування паяних з’єднань
- Уникнення надмірного нагріву сусідніх матеріалів
Паяння гарячою планкою
Паяння гарячою планкою зазвичай використовується для застосувань, таких як з’єднання гнучких кабелів і контактів з малим кроком. Воно одночасно застосовує тепло й тиск, що дозволяє контролювати з’єднання між провідними поверхнями.
Успішне паяння гарячою планкою залежить від:
- Точного вирівнювання
- Стабільного контролю тиску
- Правильних налаштувань температури
- Підходящого вибору матеріалу для паяння
Цей метод може зменшити непотрібне нагрівання всієї друкованої плати порівняно з термічними процесами, що охоплюють усю плату.
Селективне паяння
Селективне паяння підходить для збірок гнучких друкованих плат із певними компонентами у отворах. Цей процес наносить припій лише на цільові ділянки, що допомагає зменшити теплове навантаження на чутливі гнучкі ділянки.
Обережне нанесення флюсу й контроль процесу є важливими, щоб уникнути проблем із залишками й забезпечити тривалу надійність.
Механічна підтримка та контроль вологості під час збирання
Запобігання деформації за допомогою належного кріплення
Гнучкі друковані плати розроблені для згинання, але неконтрольоване переміщення під час пайки може призвести до проблем із вирівнюванням або до напруження у паяних з’єднаннях.
Виробники зазвичай використовують спеціалізовані пристосування для того, щоб:
- Зберігати положення друкованої плати
- Підтримувати гнучкі ділянки під час нагрівання
- Зменшувати механічну деформацію
- Покращувати узгодженість збирання
Конструкція пристосування має враховувати властивості матеріалу гнучкої друкованої плати й уникати надмірного механічного навантаження під час термічної обробки.
Контроль вологості перед пайкою
Гнучкі схеми на основі полііміду можуть поглинати вологу з навколишнього середовища. Під час паяння при високій температурі затримана волога може швидко розширюватися й спричиняти дефекти, такі як пухирі або розшарування.
Щоб зменшити ризики, пов’язані з вологою:
- Зберігайте гнучкі друковані плати в контрольованих умовах
- Дотримуйтесь рекомендованих постачальцем процедур прожарювання, коли це потрібно
- Мінімізуйте час експозиції після видалення вологи
- Обережно поводьтеся з платами перед збиранням
Правильне керування вологою покращує надійність паяних з’єднань і зменшує ймовірність прихованих дефектів збирання.
Поширені дефекти паяння під час збирання гнучких друкованих плат
Холодні з’єднання, тріщини та порожнини
Паяні з’єднання гнучких друкованих плат можуть мати проблеми з надійністю, якщо теплові умови не контролюються належним чином.
Найпоширеніші причини:
- Недостатнє змочування припою
- Неправильні температурні профілі
- Забруднення поверхні
- Дефекти, пов’язані з вологістю
- Надмірне механічне навантаження
Стандарти перевірки, такі як IPC-A-610, допомагають виробникам оцінювати якість паяних з’єднань і забезпечувати відповідність виробів вимогам замовника.
Методи перевірки для надійного паяння гнучких друкованих плат
Інспекція AOI та рентгенівська інспекція
Автоматична оптична інспекція (AOI) ефективна для виявлення видимих дефектів, зокрема:
- Паяльні мости
- Відсутні компоненти
- Неправильне розташування
- Аномалії поверхневого паяння
Для прихованих паяних з’єднань під компонентами, такими як BGA або QFN, рентгенівська інспекція забезпечує додаткову видимість, виявляючи внутрішні проблеми, наприклад порожнини або недостатнє покриття припоєм.
Поєднання кількох методів перевірки дозволяє виробникам досягти більш комплексного контролю якості.
Електричне випробування для забезпечення надійності з’єднань
Електричне випробування підтверджує, що паяні з’єднання працюють коректно на рівні електричного кола.
Поширені методи включають:
- Тестування літаючим щупом
- Внутрішньоконтурне тестування (ICT)
- Функціональні випробування
Ці методи допомагають виявити:
- Відкриті кола
- Коротке замикання
- Неправильні з’єднання
- Електричні відмови, пов’язані з процесом збирання
Поєднуючи електричне випробування з візуальним оглядом, виробники можуть підвищити впевненість у надійності готових гнучких друкованих плат.
Питання та відповіді
Чому для пайки гнучких друкованих плат потрібне теплове керування?
Гнучкі схеми містять тонкі основи й клейові шари, які можуть бути чутливими до надмірного нагріву. Належне теплове керування запобігає розшарюванню, деформації та проблемам із надійністю паяних з’єднань.
Які методи пайки підходять для гнучких друкованих плат?
Поширені методи включають контрольований рефлоу, лазерну пайку, пайку гарячим баром та селективну пайку. Оптимальний вибір залежить від конструкції плати й вимог до компонентів.
Чому контроль вологості є важливим перед паянням гнучких друкованих плат?
Волога, утримувана всередині гнучких матеріалів, може розширюватися під час нагрівання й спричиняти дефекти, такі як бульбашки або розшарювання шарів.
Як перевіряють паяні з’єднання на гнучких друкованих платах?
Виробники зазвичай використовують AOI, рентгенівську інспекцію, електричні випробування та функціональні випробування для перевірки якості паяних з’єднань і надійності зборки.
Як виробники можуть підвищити надійність паяння гнучких друкованих плат?
Надійна збірка гнучких друкованих плат вимагає оптимізованих теплових профілів, відповідних процесів паяння, належної механічної підтримки, контролю вологості та комплексних процедур інспекції.
Зміст
- Теплові виклики під час паяння гнучких друкованих плат
- Вибір підходящих методів паяння для гнучких схем
- Механічна підтримка та контроль вологості під час збирання
- Поширені дефекти паяння під час збирання гнучких друкованих плат
- Методи перевірки для надійного паяння гнучких друкованих плат
-
Питання та відповіді
- Чому для пайки гнучких друкованих плат потрібне теплове керування?
- Які методи пайки підходять для гнучких друкованих плат?
- Чому контроль вологості є важливим перед паянням гнучких друкованих плат?
- Як перевіряють паяні з’єднання на гнучких друкованих платах?
- Як виробники можуть підвищити надійність паяння гнучких друкованих плат?

