EN
Hurtiglenker
Nedenfor følger et telefonsamtale som enhver produsent av elektroniske enheter frykter. En kunde rapporterer at kortene deres – de som bestod nyttig testing 100 %, de som ble levert med en ren inspeksjonsrapport og en sertifisering av enhetlighet – svikter på produksjonsgulvet. Allerede første dag. På dag 40. Feilene er spredt over ulike enheter, forskjellige serienumre, ingen vanlig batchkode. Det første du tenker er at kundens applikasjon er feilaktig. Den andre reaksjonen er å blame IC-leverandøren. Begge deler vil bruke seks uker og 40 000 dollar på feilanalse for å finne ut hva som virkelig skjedde.
T iC-en som sviktet var elektrisk sunn og balansert den dagen den forlot linjen deres. Den forverret seg senere. Noen steder mellom testkontakten deres og kundens enhet var en feil allerede plantet i silisiumet – usynlig, under grensen for alle tester dere kjørte, og tikkende.
Dette er virkeligheten bak myk svikt . Denne artikkelen handler om hvordan det skjer, hvorfor testene dine ikke klarer å oppdage det, og hva som skiller produsentene som leverer noen få slike enheter hvert år fra de som ikke leverer noen.
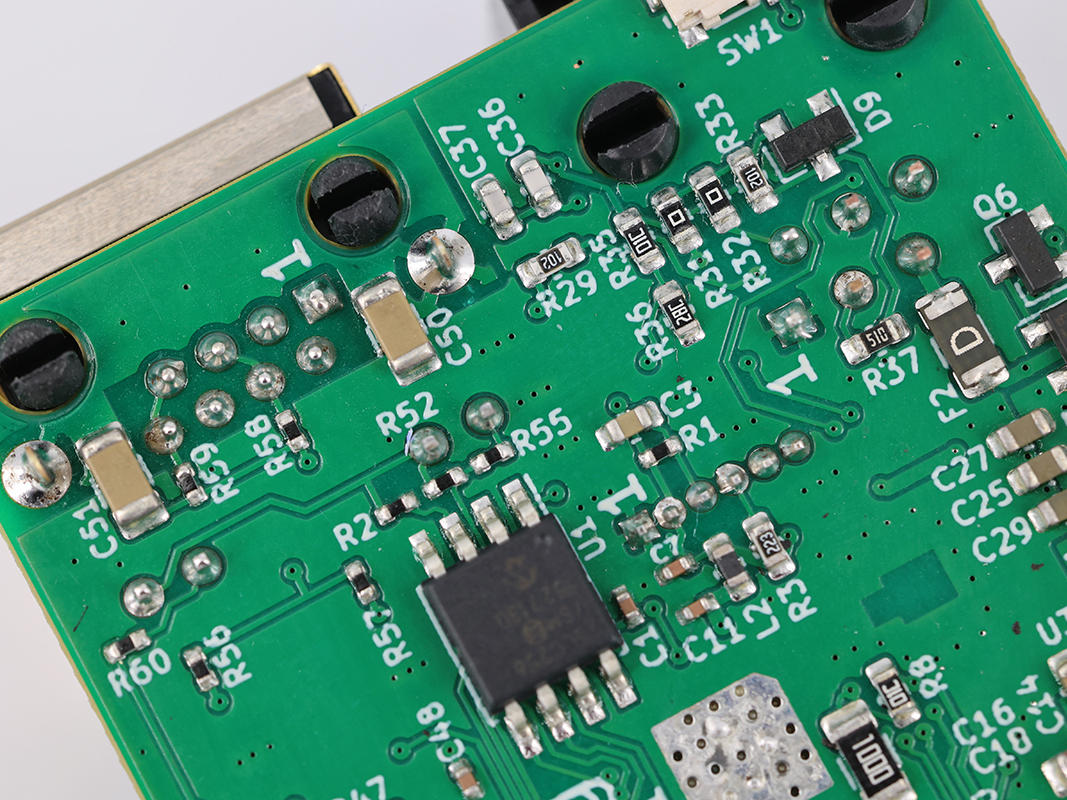
Myk svikt er navnet på en delvis, moderne forringelse av en halvlederstruktur. Den befinner seg i den grå sonen mellom «fullt funksjonell» og «katastrofalt død». En hard svikt er enkelt: isolasjonsoksidet bryter gjennom, enheten slutter å fungere, og testen din oppdager den umiddelbart. Myk svikt er annerledes. Beskyttelseslaget – vanligvis gate-oksiden – utvikler et svakt område. Strøm lekker i små mengder gjennom det. Enheten fortsetter å fungere, ofte i uker eller måneder. Deretter, under den akkumulerte spenningen fra normal drift, gir det svake punktet etter. Lekkasjen blir til en kortslutning. IC-en slutter å fungere. Og den slutter å fungere hos kunden, aldri hos deg.
Den irriterende variabelen er at myke feil vanligvis allerede eksisterer – plantet under produksjonen eller forårsaket av en hendelse som ikke førte til umiddelbare skader. Markedsbetegnelsen eksisterer et problem , og den vanligste kilden er elektrostatiske utladninger.
Her er den ubehagelige sannheten angående Esd i PCB-montasje : Hendelsene som forårsaker skjulte skader er vanligvis for små til å sees og for raskt foregående til å registreres. En fagperson tar tak i et kretskort uten polsleife. En brett med integrerte kretser glir over et usikker arbeidsbord. Et pakk-og-plasser-dyse genererer en triboelektrisk ladning. Enhver av disse situasjonene kan føre til en utladning som delvis degraderer en enhet uten å ødelegge den.
Fysikken bak skaden er godt forstått. I en MOSFET utryddingsoksid er bare noen få nanometer tykk – omtrent 10–20 atomlag silisiumdioxid. En ESD-hendelse kan bore et lite svakpunkt rett inn i den oksiden: en lokal feil, en fanget ladning eller en liten filament av skadet materiale. Enheter fungerer fortsatt. Datasheetspesifikasjonene er fortsatt oppfylt. Men oksidens stabilitet er blitt truet, og under vanlig driftsspenning vil den fortsette å slites ned – først sakte, så plutselig.
Forskning på CDM (Charged Tool Version) utladninger har avdekket skjult skade på gatenoksid i en bemerkelsesverdig andel enheter som overlevde den første hendelsen. Skaden vises ikke i funksjonelle tester, fordi funksjonelle tester sjekker «fungerer enheten?», ikke «hvor mye margin har enheten igjen?»
Det er den viktigste svakheten ved testmetoden. En funksjonell test er en portvakt, ikke en sjekk. Den bekrefter logiske tilstander, resultater og grunnleggende parametere i forhold til en godkjent/ikke-godkjent terskel. En enhet med 30 % redusert inngangsoksid består likevel alle disse testene. Den slutter å fungere akkurat når skaden overstiger grensen – på kundens nettsted, under kontinuerlig drift, muligens i et miljø med litt høyere temperatur eller spenningsforsyning enn på testbenken din.
Markedet badkarsform – pålitelighetskurven som hver kvalitetsingeniør kjenner – forteller deg formen på problemet. Feil oppstår i to områder: babydødelighet i de første ukene av livet og slitasje ved livets slutt. Midten av kurven er den nyttige levetiden, der feilrater er stabile og lave. Bransjens skitne hemmelighet er hvor mye innsats som går til å redusere området for tidlige feil før produktene sendes ut – og hvor lite som faktisk brukes på å oppdage skjulte feil som ikke viser seg før i kundens miljø.
Standardenheten for registrering av feil i tidlig livsfasen er innsvingning – å drive enheter ved hevet temperatur og spenning i timer eller dager for å akselerere feil hos svake enheter. Brenning-inn er kostbar, treg og reduserer utbyttet. Det er vanlig praksis i bilindustrien, luft- og romfart samt militær sertifisering. Det gjøres nesten aldri i forbrukerelektronikk, fordi kostnaden per enhet er for høy og markedet vil ikke betale for det. Dermed blir de uoppdagede problemene som brenning-inn kunne ha oppdaget, bare sendt ut.
Det finnes også en leveranskjeden måling som gjør dette enda verre. Når integrerte kretser (IC-er) kjøpes fra mellomhandlere, overskuddslager eller sekundære representanter – en stadig mer vanlig praksis i den post-kortfallsalderen – er bakgrunnen for håndtering ukjent. Et parti komponenter som ble lagret feilaktig, utsatt for elektrostatiske hendelser eller påvirket av ekstreme temperaturer under transport innebär en skjult gruppe med tidlige svikthendelser. Din innkomende inspeksjon tester et par dusin enheter. Utvalget er statistisk upålitelig ved en skjult defektsrate på 0,1 % – du måtte teste flere tusen enheter for å oppdage det, noe som går ut over formålet med utvalgsprøving.
Kostnadsuensymmetrien her er brutal, og det lønner seg å være spesifikk angående tallene. En enhet som svikter under din egen innbrennings- eller endelige test koster deg enheten og noen få minutter håndtering – kall det $2. En enhet som svikter på kundens sted koster deg RMA-prosessen, frakt, feilevalueringen, erstatningssystemet, rask levering og ingeniørtid – og det er før du inkluderer skaden på forholdet. Bransjeanslag setter kostnaden for feil i felt til 10–100 ganger kostnaden for akkurat samme problem oppdaget internt, avhengig av produktet og markedet.
Og så er det multiplikatoreffekten. Én periodisk feil på et brett med 40 integrerte kretser utløser en tilbakeringsattitude. Kunden isolerer hele partiet – ikke bare de enhetene som faktisk sviktet. Din pålitelighet tar skade for hele befolkningen, ikke bare for de 0,2 % som faktisk hadde den usynlige feilen.
Det finnes ingen enkelt løsning – myke feil er et problem med leveringskjeden, prosedyrer og testing samlet i ett. Likevel gjør produsentene som leverer færrest feltfeil flere ting regelmessig:
Kontroller monteringsmiljøet som om det betyr noe. ESD-sikkerhet er ikke bare en plakat på veggen; den er et system. Pulsbånd med tilkoblingskontrollere, elektrisk dissipative arbeidsflater, ionisatorer på pakk-og-plasseringslinjen, ledende bokser for lagring og – avgjørende – måling av om systemet faktisk fungerer. De fleste fabrikker har utstyret. De med lave feltfeilrater kontrollerer om folk virkelig bruker det. En ESD-hendelse er usynlig; den eneste måten å vite at den ikke skjer, er å bekrefte at kontrollene er på plass hver dag.
Testkriterier, ikke bare funksjon. En funksjonell test som også måler lekkasje, hvilestrømforsyning og inngangs/utgangsgrenser, oppdager enheter som «fungerer, men minimalt». En enhet med økt lekkasje er en enhet som har vært utsatt for stress – og akkurat denne gruppen ønsker du å vurdere før den sendes ut. Kostnaden ved å legge til parametriske tester i et eksisterende testprogram er beskjeden; informasjonen de gir er nøyaktig den typen informasjon som skjulte problemer avslører.
Kjenne din leveranskjedes håndteringshistorikk for kritiske enheter: kjøp fra akrediterte leverandører med etterprøvbare lagrings- og håndteringsdokumenter. Hvis du må bruke en mellommann, behandle komponentene som mistenkelige: øk dybden på innkomende vurdering, gjennomfør en kort innbrenningstest på et utvalg og overvåk de første serienhetsproduksjonslottene for økte tidlige sviktrater. Prisen på akrediterte komponenter er lavere enn kostnaden for én enkelt tilbakekalling.
Utfør sviktvurderingen når den skjer. Når et felt som feiler returnerer, er reaksjonen å bytte ut komponenten og fortsette. Tåle det. Fjern IC-kapslingen, inspiser die-en og – hvis budsjettet tillater det – kjør OBIRCH eller EMMI evaluering for å lokalisere skadene. En inngangsoksid-lekkasje har et karakteristisk mønster. En EOS-hendelse har et annet karakteristisk mønster. Å vite hvilken type du har å gjøre med, forteller deg om problemet ligger i din monteringslinje, leverandørens vafelfabrikk eller kundens applikasjon. Å tenke feil betyr at neste serie sendes ut med samme feil.
Her er tenkeeksperimentet som fanger hele problemet: Tenk deg to like enheter på ditt prøvebord. Begge består alle tester i ditt program. En av dem ble håndtert perfekt fra silisiumskiven til din utgang. Den andre ble utsatt for en utladning på 500 volt for to uker siden og har en feil i gate-oxiden med størrelse på noen få atomer. Dine testverktøy ser dem som nøyaktig samme enhet, fordi de er den samme enheten – inntil én av dem mister marginen sin.
En mild feil er ikke en feil i ditt testprogram. Det er en feil i antakelsen om at testing alene kan garantere pålitelighet. Enheter som svikter hos kunden er ikke de enhetene som testene dine var utformet for å oppdage. Det er de enhetene som har små skader, en viss grad av spenning og begrenset levetid. Kontroller skadene, overvåk spenningen og identifiser din leveranskjede – det er hele strategien. Alt annet er bare å stole på flaks, og flaks har en tendens til å svikte akkurat på det verst tenkelige tidspunktet.
 Nyhetssprut
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24