EN
ШВИДКІ ПОСИЛАННЯ
Нижче наведено телефонний дзвінок, якого боїться кожен виробник електронних пристроїв. Споживач повідомляє, що ваші плати — ті, що пройшли корисне випробування на 100 %, ті, що були поставлені з чистим звіт про перевірку та сертифікатом однорідності — не витримують вимог виробничої підлоги. Виходять з ладу вже на перший день. І на 40-й день. Збої розкидані по різним одиницях, різним серійним номерам, без загального коду партії. Ваша перша реакція — звинуватити застосування клієнта. Ваша друга реакція — звинуватити постачальника ІС. Обидва ви витратите шість тижнів і 40 000 доларів США на аналіз збоїв, щоб з’ясувати, що справді сталось.
T іС, що вийшла з ладу, була електрично справною й збалансованою того дня, коли вона залишила вашу лінію. Пізніше вона погіршилася. Десь між вашим тестовим гніздом і пристроєм клієнта дефект уже був закладений у кремнії — непомітний, нижче межі будь-якого випробування, яке ви проводили, і «тикаючий».
Це реальність м’якого збою цей матеріал стосується того, як це відбувається, чому ваші випробування не можуть зафіксувати це явище та чим відрізняються виробники, що постачають кілька таких випадків щороку, від тих, хто не постачає жодного.
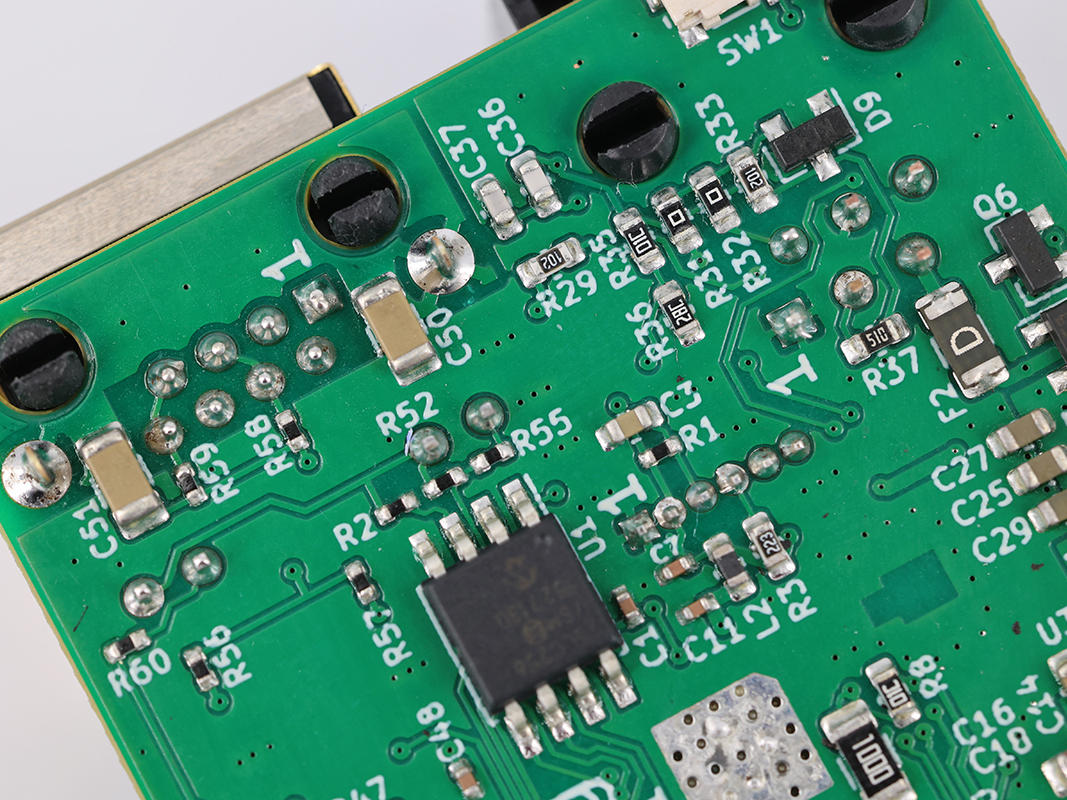
М’яка несправність — це термін, що позначає часткове, сучасне погіршення напівпровідникового пристрою. Вона перебуває в «сірій зоні» між «повністю справним» і «катастрофічно несправним». Тверда несправність — проста справа: пробій оксиду проходить крізь шар, пристрій припиняє працювати, і ваші випробування негайно його виявляють. М’яка несправність — інша річ. Захисний шар — зазвичай gate oxide — утворює ослаблену ділянку. Через неї протікає невелика кількість струму. Пристрій продовжує працювати, часто протягом тижнів або місяців. Пізніше, під накопиченим навантаженням у звичайному режимі роботи, ця слабка ділянка руйнується. Витік перетворюється на коротке замикання. ІС виходить з ладу. І виходить з ладу саме на сайті споживача, а не в ваших приміщеннях.
Неприємною змінною є те, що «м’яка» несправність зазвичай існує вже заздалегідь — виникає під час виробництва або встановлюється подією, яка не спричинила негайних пошкоджень. Ринковий термін існує проблема , а найпоширенішим джерелом є електростатичний розряд.
Ось неприємний факт щодо ЕСД у Монтаж ПЛІ : події, що викликають приховані пошкодження, зазвичай надто малі, щоб їх було видно, і надто швидкі, щоб їх зафіксувати. Фахівець бере плату, не використовуючи браслет проти електростатичного розряду. Лоток ІС ковзає по небезпечному верстаку. Сопло системи «захоплення-розміщення» створює трибоелектричний заряд. Будь-яка з цих подій може спричинити розряд, який частково погіршує пристрій, не руйнуючи його повністю.
Фізика такого пошкодження добре вивчена. У МОП-транзисторі вилучення оксиду має товщину лише кілька нанометрів — приблизно 10–20 атомних шарів діоксиду кремнію. Подія ЕСР може пробити в цьому оксиді мікроскопічний дефект: локальний дефект, захоплений заряд або мікронитка пошкодженого матеріалу. Пристрій продовжує перемикатися. Параметри технічного опису все ще виконуються. Однак стабільність оксиду вже порушена, і під звичайною робочою напругою він буде поступово руйнуватися — спочатку повільно, а потім раптово.
Дослідження щодо CDM (версія з зарядженим інструментом) розряди виявили приховане пошкодження затворного оксиду у вражаючій частині пристроїв, які витримали початкову подію. Це пошкодження не виявляється під час функціонального тестування, оскільки таке тестування перевіряє «чи працює пристрій», а не «наскільки запас міцності залишився в пристрої».
Це головний недолік методу тестування. Функціональне тестування — це шлюз, а не огляд. Воно перевіряє логічні стани, результати й базові параметри щодо порогового значення «прийнятий/відхилено». Пристрій із оксидним шаром на вході, який деградував на 30 %, проходить усі такі перевірки. Він припиняє працювати саме тоді, коли руйнування перевищує межу — на сайті клієнта, під тривалим навантаженням, можливо, в середовищі з трохи вищою температурою чи напругою живлення, ніж на вашому тестовому стенду.
Ринок форма ванни — крива надійності, яку добре знає кожен інженер високої кваліфікації — показує вам характер проблеми. Відмови групуються в двох зонах: дитяча смертність у перші тижні життя та зношування наприкінці терміну експлуатації. Центр кривої — це корисний термін експлуатації, під час якого рівень відмов стабільний і низький. «Брудна таємниця» галузі — це надзвичайно велика кількість зусиль, спрямованих на скорочення ділянки «дитячих смертей» до відправки продуктів замовникам — і при цьому мізерна увага до виявлення прихованих дефектів, які проявляються лише в умовах експлуатації споживача.
Стандартним пристроєм для виявлення відмов на початковому етапі є burn-in — експлуатація пристроїв за підвищених температури й напруги протягом годин або днів, щоб прискорити відмови слабких компонентів. Burn-in є дорогим, повільним процесом і знижує вихід придатних виробів. Його широко застосовують у сертифікації автомобільної, авіаційно-космічної та військової продукції. У побутовій електроніці його практично ніколи не використовують, оскільки вартість на один пристрій надто висока, а ринок не готовий платити за це. Тож невиявлені проблеми, які burn-in міг би виявити, просто потрапляють до споживачів.
Також існує ланцюг постачання вимірювання, що робить це ще гіршим. Коли ІС закуповуються у брокерів, із залишків запасів або у другорядних представників — що поступово стає звичним у постдефіцитну епоху — фон управління є невідомим. Партія компонентів, які неправильно зберігалися, піддавалися електростатичним подіям або були піддані екстремальним температурним умовам під час транспортування, містить приховану популяцію ранніх відмов. Ваші вхідні перевірки охоплюють кілька десятків пристроїв і перевіряють їх. Така вибіркова перевірка статистично нечутлива до прихованого рівня дефектів у 0,1 % — вам довелося б протестувати тисячі одиниць, щоб виявити такий рівень, що суперечить самій меті вибіркової перевірки.
Асиметрія витрат тут жорстока, і варто конкретно зазначити цифри. Пристрій, що виходить із ладу під час вашого власного тестування на стабільність або остаточного тесту, коштує вам сам пристрій та кілька хвилин роботи — припустимо, 2 долари. Пристрій, що виходить із ладу на території клієнта, коштує вам повернення товару (RMA), перевезення, аналіз несправності, замінний пристрій, прискорену доставку та інженерні години — і це ще до того, як врахувати шкоду, заподіяну довірі.
А потім існує ефект множника. Одна періодична несправність у певній ділянці на платі з 40 ІС викликає настрій відкликання. Клієнт ізолює всю партію — не лише ті системи, що зазнали збою. Ваша надійність страждає від удару, спрямованого на весь обсяг продукції, а не лише на 0,2 %, у яких справді була невиявлена несправність.
Немає єдиного універсального рішення — «м’які» збої — це проблема, пов’язана з ланцюгом поставок, процедурами та тестуванням, усі вони сплітаються в одне. Проте виробники, які мають найменшу кількість відмов у експлуатації, систематично виконують кілька дій:
Контролювати умови збирання так, ніби це має значення. Захист від електростатичного розряду (ESD) — це не просто плакат на стіні; це ціла система. Браслети-заземлювачі з тестерами підключення, розсіювальні робочі поверхні, іонізатори на лінії «забрати й розмістити», провідні лотки для зберігання та — найважливіше — регулярне вимірювання ефективності роботи цієї системи. Більшість заводів мають відповідне обладнання. А ті, де показник відмов у експлуатації мінімальний, регулярно перевіряють, чи справді працівники користуються ним. Подія ESD є непомітною; єдиний спосіб переконатися, що вона не відбувається, — це щоденно перевіряти наявність і справність усіх запобіжних заходів.
Критерії перевірки, а не лише функціональність. Функціональна перевірка що також вимірює наявність витоку, спокоївий струм живлення та межі вхідних/вихідних сигналів, виявляючи пристрої, які «працюють, але мінімально». Пристрій із підвищеним витоком — це пристрій, що зазнав навантаження; саме такі пристрої ви й маєте перевірити перед відправкою. Вартість додавання параметричних перевірок до існуючої тестової програми є невеликою; однак інформація, яку вони надають, — це саме та інформація, що викриває приховані проблеми.
Знайте історію обробки вашого постачальницького ланцюга для критичних пристроїв закуповуйте компоненти лише у сертифікованих постачальників із документально підтвердженими умовами зберігання та обробки. Якщо вам доведеться скористатися брокером, ставтеся до компонентів як до підозрілих: посилюйте глибину вхідного контролю, проводьте короткий «прогрів» на вибіркових зразках і уважно стежте за першими виробничими партіями на предмет підвищеного рівня ранніх відмов. Премія за сертифіковані компоненти є меншою, ніж вартість одного випадку відкликання продукції.
Проводьте аналіз відмов у момент їх виникнення. Коли поле зазнає невдачі, реакція полягає у заміні компонента й продовженні роботи. Витримайте це. Зніміть корпус ІС, огляньте кристал і — якщо бюджетний план дозволяє — проведіть OBIRCH або EMMI оцінку, щоб локалізувати пошкодження. Протікання вхідного оксиду має характерну ознаку. Подія EOS має іншу характерну ознаку. Знання того, з якою саме ознакою ви маєте справу, підказує вам, чи проблема виникла на вашій лінії збирання, на фабриці кремнієвих пластин вашого постачальника чи в застосуванні вашого клієнта. Помилкове припущення означає, що наступна партія буде відправлена з тією самою помилкою.
Ось експеримент із уявленням, що відображає всю проблему: уявіть собі два схожих пристрої на вашому випробувальному стенду. Обидва проходять усі перевірки в вашій програмі. Один з них був ідеально керований від пластина до вашого виходу. Інший був підданий розряду 500 вольт два тижні тому й має дефект оксидного шаря затвора розміром у кілька атомів. Ваші випробувальні інструменти сприймають їх як абсолютно однакові пристрої, оскільки вони є одним і тим самим пристроєм — доти, поки один із них не вичерпає запас міцності.
М’яка несправність — це не провал вашого тестування. Це провал припущення, що саме тестування може гарантувати надійність. Пристрої, які виходять із ладу в споживача, — це не ті, які ваші перевірки мали виявити. Це ті, що мають незначні пошкодження, певну частку стресу й обмежений час роботи. Контролюйте пошкодження, стежте за стресом і аналізуйте ланцюг постачання — ось увесь план дій. Усе інше — це просто розрахунок на удачу, а удача завжди зникає в найгірший можливий момент.
 Гарячі новини
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24