EN
SCHNELLVERBINDUNGEN
Unten folgt ein Telefonat, das jeder Hersteller elektronischer Geräte fürchtet. Ein Verbraucher meldet, dass Ihre Leiterplatten – diejenigen, die alle nützliche Prüfung zu 100 % bestanden haben, diejenigen, die mit einer sauberen inspektionsbericht und einer Konformitätsbescheinigung ausgeliefert wurden – bereits auf ihrer Produktionsfläche versagen. Am ersten Tag. Am Tag 40. Die Ausfälle verteilen sich über verschiedene Einheiten, unterschiedliche Seriennummern, ohne üblichen Chargencode. Ihr erster Impuls ist, die Anwendung des Kunden für den Fehler verantwortlich zu machen. Ihre zweite Reaktion ist, den IC-Lieferanten zu beschuldigen. Beide Seiten investieren sechs Wochen und 40.000 US-Dollar in eine Fehleranalyse, um herauszufinden, was tatsächlich geschehen ist.
T der IC, der versagte, war elektrisch intakt und funktionsfähig am Tag, an dem er Ihre Fertigungsstraße verließ. Er verschlechterte sich später. Irgendwo zwischen Ihrem Prüfsockel und dem Gerät des Kunden war bereits ein Fehler im Silizium angelegt – unsichtbar, unterhalb der Nachweisgrenze jeder von Ihnen durchgeführten Prüfung und tickend.
Das ist die Realität von weichem Durchschlag dieser Artikel beschäftigt sich damit, wie es auftritt, warum Ihre Prüfungen es nicht erfassen können und was die Hersteller, die jährlich einige davon ausliefern, von denen unterscheidet, die keine ausliefern.
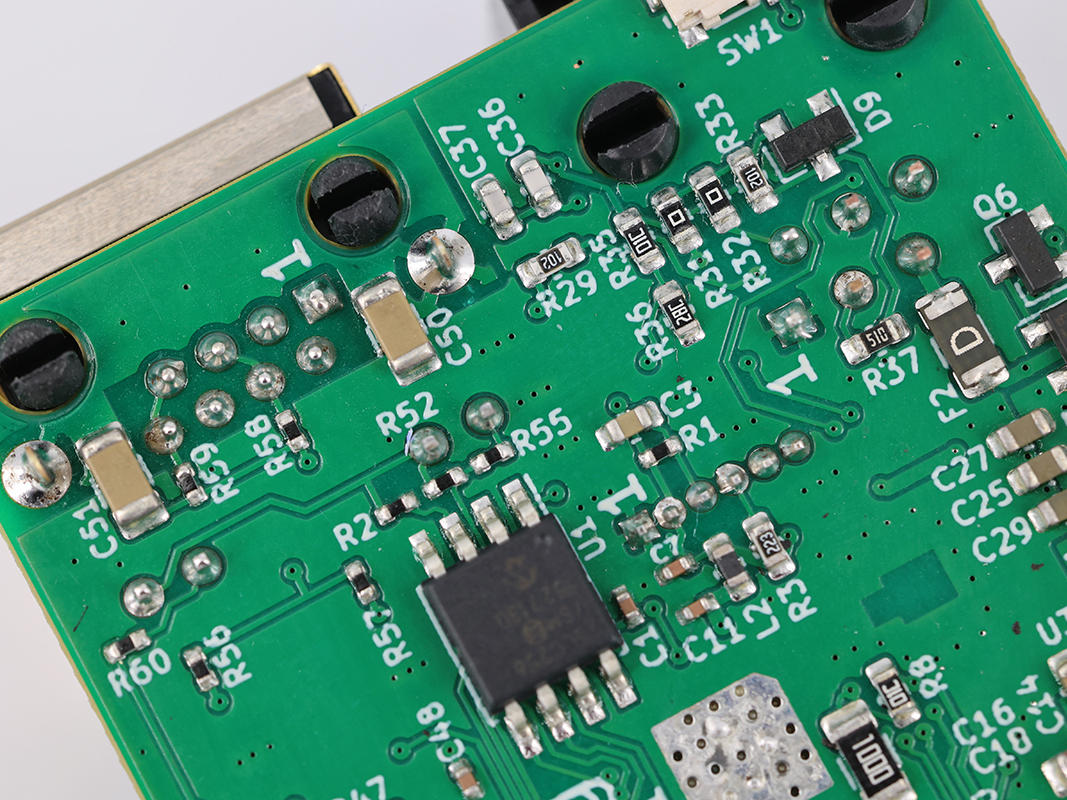
Soft-Breakdown ist die Bezeichnung für einen teilweisen, modernen Abbau einer Halbleiterstruktur. Er befindet sich in der Grauzone zwischen „voll funktionsfähig“ und „katastrophal ausgefallen“. Ein Hard-Breakdown ist einfach: Das Oxid wird durchschlagen, das Gerät fällt aus, und Ihre Prüfung erfasst ihn unverzüglich. Soft-Malfunction ist anders. Die Sperrschicht – meist das gate-Oxid – bildet eine geschwächte Stelle. Es tritt über sie hinweg geringfügig Stromleckage auf. Das Gerät bleibt weiterhin funktionsfähig, oft wochen- oder monatelang. Danach, unter der aufgelaufenen Belastung des regulären Betriebs, bricht die Schwachstelle schließlich zusammen. Die Leckage entwickelt sich zu einem Kurzschluss. Die ICs fallen aus. Und zwar am Standort des Endverbrauchers – niemals bei Ihnen.
Die lästige Variable ist, dass eine weiche Störung normalerweise bereits vorliegt – während der Produktion eingebaut oder durch ein Ereignis verursacht, das keine unmittelbaren Schäden auslöste. Der Marktbegriff besteht Problem , und die häufigste Ursache ist elektrostatische Entladung.
Das folgende ist die beunruhigende Tatsache bezüglich Esd in PCB-Montage : Die Ereignisse, die verborgene Schäden auslösen, sind typischerweise zu klein, um sie zu sehen, und zu schnell, um sie zu erfassen. Ein Fachmann greift ohne Handgelenkband nach einer Platine. Ein Behälter mit ICs gleitet über eine unsichere Werkbank. Eine Pick-and-Place-Düse erzeugt eine triboelektrische Ladung. Jedes dieser Ereignisse kann eine Entladung hervorrufen, die ein Gerät teilweise degradiert, ohne es vollständig zu zerstören.
Die Physik des Schadens ist gut verstanden. Bei einem MOSFET ausschalt-Oxid ist nur wenige Nanometer dick – etwa 10 bis 20 Siliziumdioxid-Atomlagen. Ein ESD-Vorfall kann eine winzige Schwachstelle direkt in dieses Oxid „einstechen“: einen lokalisierten Defekt, eine eingefangene Ladung oder ein kleines Filament aus beschädigtem Material. Das Gerät schaltet weiterhin um. Die Datenblatt-Spezifikationen werden noch erfüllt. Doch die Stabilität des Oxids ist beeinträchtigt, und unter der normalen Betriebsspannung verschleißt es weiter – zunächst langsam, dann plötzlich.
Forschung zu CDM (Charged-Tool-Version) entladungen haben bei einem erstaunlich hohen Anteil von Geräten, die den ersten Vorfall überstanden haben, verborgenen Gate-Oxid-Schaden aufgedeckt. Der Schaden zeigt sich nicht bei funktionalen Tests, da diese Prüfungen lediglich abfragen „Funktioniert das Gerät?“, nicht aber „Wie viel Sicherheitsreserve hat das Gerät noch?"
Das ist der wesentliche Nachteil der Prüfmethode. Ein Funktions-Test ist ein Torwächter, kein Gesundheitscheck. Er validiert Logikzustände, Ergebnisse und grundlegende Parameter anhand einer Ja-Nein-Schranke. Ein Gerät mit einer um 30 % degradierten Eingangs-Oxidschicht besteht dennoch jeden dieser Tests. Es versagt erst dann, wenn die Zerstörung die Grenze überschreitet – auf der Kundenseite, im Dauerbetrieb, möglicherweise unter Umgebungsbedingungen mit etwas höherer Temperatur oder Versorgungsspannung als auf Ihrem Prüfstand.
Der badewannenkurve – die Zuverlässigkeitskurve, die jeder hochqualifizierte Ingenieur kennt – zeigt Ihnen die Form des Problems. Ausfälle häufen sich in zwei Bereichen: säuglingssterblichkeit in den ersten Lebenswochen sowie durch Verschleiß am Lebensende. Der Kurvenmittelpunkt stellt die Nutzungsphase dar, in der Ausfallraten konstant und niedrig sind. Das unerfreuliche Geheimnis der Branche ist der immense Aufwand, der betrieben wird, um diesen Bereich mit Frühausfällen vor dem Ausliefern der Produkte zu minimieren – und wie wenig Aufwand dagegen in die Erfassung verborgener Fehler gesteckt wird, die sich erst in der Umgebung des Verbrauchers manifestieren.
Die Standardmethode zur Erfassung von Frühausfällen ist burn-in – das Betreiben von Geräten bei erhöhter Temperatur und Spannung über Stunden oder Tage, um den Ausfall schwacher Komponenten zu beschleunigen. Burn-in ist teuer, langsam und schmälert die Ausbeute. Es ist gängige Praxis bei Zertifizierungen für Automobile, Luft- und Raumfahrt sowie militärische Anwendungen. In Unterhaltungselektronik wird es nahezu nie angewandt, weil die Kosten pro Gerät zu hoch sind und der Markt dafür nicht zahlen will. Daher werden die potenziellen Probleme, die ein Burn-in hätte aufdecken können, einfach ausgeliefert.
Es gibt außerdem eine lieferkette messung, die dies noch verschlimmert. Wenn ICs von Maklern, aus Überschussbeständen oder von zweiten Vertretern bezogen werden – was im Zeitalter nach der Knappheitskrise zunehmend üblich ist – ist der Herkunftshintergrund unbekannt. Eine Charge Komponenten, die unsachgemäß gelagert, elektrostatischen Ereignissen ausgesetzt oder während des Transports extremen Temperaturen ausgesetzt war, birgt eine versteckte Frühversager-Population. Ihr eingangsprüfverfahren umfasst einige Dutzend Geräte und testet sie. Die Stichprobe ist statistisch gesehen unempfindlich gegenüber einer verborgenen Fehlerquote von 0,1 % – Sie müssten Tausende prüfen, um sie zu entdecken, was den Sinn der Stichprobenprüfung ad absurdum führt.
Die Kostenasymmetrie hier ist drastisch, und es lohnt sich, die Zahlen konkret zu nennen: Ein Gerät, das während Ihres eigenen Burn-in- oder Endtests ausfällt, kostet Sie das Gerät selbst sowie ein paar Minuten Handhabung – nennen wir es 2 Dollar. Ein Gerät, das beim Kunden vor Ort ausfällt, kostet Sie den RMA-Prozess, den Frachtversand, die Analyse des Ausfalls, das Ersatzgerät, den Expressversand sowie die Ingenieurstunden – und das, bevor Sie den Schaden für die Kundenbeziehung berücksichtigen. Branchenschätzungen zufolge liegen die Kosten für einen Feldausfall bei dem 10- bis 100-fachen der Kosten desselben Problems, wenn es bereits intern entdeckt wird – je nach Produkt und Markt.
Und dann gibt es noch den Multiplikatoreffekt: Ein einzelner, gelegentlicher Ausfall in einem Bereich einer Leiterplatte mit 40 ICs löst eine Rückrufhaltung aus. Der Kunde stellt die gesamte Charge unter Quarantäne – nicht nur die ausgefallenen Systeme. Ihre Glaubwürdigkeit leidet unter dem gesamten Bestand, nicht nur unter den 0,2 %, die tatsächlich den verborgenen Fehler aufwiesen.
Es gibt keine einzige Wunderlösung – Soft-Malfunction ist ein Problem der Lieferkette, der Verfahren und der Prüfung zugleich. Dennoch tun die Hersteller mit den geringsten Feldausfällen regelmäßig mehrere Dinge:
Kontrollieren Sie die Montageumgebung, als hinge alles davon ab. ESD-Sicherheit ist kein Plakat an der Wand; sie ist ein System. Handgelenkbänder mit Anschlussprüfern, ableitfähige Arbeitsflächen, Ionisierer an der Pick-and-Place-Linie, leitfähige Behälter für die Lagerung und – entscheidend – die Messung, ob das System tatsächlich funktioniert. Die meisten Fabriken verfügen über die Geräte. Diejenigen mit niedrigen Feldausfallraten prüfen jedoch regelmäßig, ob die Mitarbeiter sie tatsächlich nutzen. Ein ESD-Ereignis bleibt unbemerkt; die einzige Möglichkeit, sicherzustellen, dass es nicht auftritt, besteht darin, täglich zu bestätigen, dass die Kontrollmaßnahmen vor Ort sind.
Prüfkriterien, nicht nur Funktionalität. Eine Funktionsprüfung misst ebenfalls das Vorhandensein von Leckagen, das Vorhandensein einer Ruhestromversorgung sowie Eingangs-/Ausgangsgrenzen und erfasst Geräte, die ‚funktionieren, aber minimal‘ sind. Ein Gerät mit erhöhter Leckage ist ein Gerät, das unter Spannung stand – und genau diese Bevölkerungsgruppe möchten Sie vor dem Versand prüfen. Die Kosten für die Integration parametrischer Prüfungen in ein bestehendes Testprogramm sind gering; die bereitgestellten Daten sind genau die Information, die versteckte Probleme verraten.
Kennen Sie die Handhabungshistorie Ihrer Lieferkette für kritische Geräte beziehen Sie Komponenten ausschließlich von akkreditierten Lieferanten mit nachvollziehbaren Lager- und Handhabungsdokumenten. Falls Sie einen Makler verwenden müssen, behandeln Sie die Teile als verdächtig: verstärken Sie die Tiefe der eingehenden Prüfung, führen Sie an einer Stichprobe eine kurze Burn-in-Phase durch und überwachen Sie die ersten Produktionschargen auf erhöhte Frühfehlerraten. Die Aufschläge für akkreditierte Komponenten sind günstiger als eine einzige Rückrufaktion.
Führen Sie die Fehleranalyse unmittelbar bei deren Auftreten durch. Wenn ein Feldtest fehlschlägt, besteht die übliche Reaktion darin, die Komponente auszutauschen und fortzufahren. Halten Sie dagegen. Entfernen Sie die IC-Verkapselung, inspizieren Sie den Die und führen Sie – sofern der Budgetplan dies zulässt – OBIRCH- oder EMMI-Untersuchungen durch durch, um die Schäden zu lokalisieren. Eine Leckage in der Eingangs-Oxidschicht weist ein charakteristisches Muster auf. Ein EOS-Vorfall zeigt ein anderes Muster. Zu wissen, welches Muster vorliegt, verrät Ihnen, ob das Problem in Ihrer Montagelinie, in der Wafer-Fertigung Ihres Zulieferers oder in der Anwendung Ihres Kunden liegt. Falsche Annahmen bedeuten, dass die nächste Liefercharge denselben Fehler enthält.
Hier ist das Gedankenexperiment, das das gesamte Problem verdeutlicht: Stellen Sie sich zwei ähnliche Geräte auf Ihrem Prüfstand vor. Beide bestehen sämtliche Prüfungen Ihres Programms. Eines davon wurde vom Wafer bis zu Ihrem Ausgang vollständig fehlerfrei hergestellt. Das andere wurde vor zwei Wochen mit einer 500-Volt-Entladung beeinflusst und weist einen Gate-Oxid-Fehler auf, dessen Größe nur wenige Atome beträgt. Ihre Prüfgeräte erkennen beide als identisches Gerät, weil sie tatsächlich dasselbe Gerät sind – bis eines von ihnen die Sicherheitsreserve erschöpft.
Eine weiche Störung ist kein Versagen Ihres Tests. Sie ist ein Versagen der Annahme, dass allein das Testen die Zuverlässigkeit garantieren kann. Die Geräte, die am Standort des Verbrauchers ausfallen, sind nicht diejenigen, die Ihre Prüfungen erfassen sollten. Es sind vielmehr diejenigen mit geringfügigen Schäden, einem gewissen Maß an Belastung und nur kurzer Lebensdauer. Beherrschen Sie den Schaden, überwachen Sie die Belastung und kennen Sie Ihre Lieferkette – das ist das gesamte Vorgehen. Alles Übrige beruht lediglich auf Glück, und Glück hat die Angewohnheit, genau im ungünstigsten Moment zu versagen.
 Aktuelle Nachrichten
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24