EN
LIDHJE TË SHPEJTA
Regjistri i dështimit pretendonte "shkurtim periodik". Klienti ishte i sjellshëm në lidhje me të, gjë që e përkeqësoi situatën. Një grup panelesh kontrolli kishin funksionuar me gabime në djegie, pastaj filluan të bënin gabime të rastësishme në dyshemenë e prodhimit - sisteme të ndryshme, ditë të ndryshme, asnjë model që askush nuk mund ta gjente.
Ne e shkëputëm njërën nga dërrasat e ndalimit të punës. Nën mikroskop, asgjë. Nën rrezet X, absolutisht asgjë e dukshme. U desh një kontroll akustik për ta gjetur: një kondensator qeramik -- një 0805 MLCC që ndodhej 2 milimetra larg skajit të bordit -- ishte çarë plotësisht me karrocerinë, paralel me ndërprerjen. Çarja nuk shihej nga jashtë. Ishte një tradicionale çarje përkulëse , dhe po lejonte që elektrodat e brendshme të preknin njëra-tjetrën herë pas here.
Shkaku ishte në të dhënat e stilit, jo në linjën e montimit. Kondensatori qëndronte më pak se 1 mm larg Prerje në formë V-je vijën e pikëzimit. Kur paneli u nda, stresi dhe ankthi në rritje vazhduan drejt me komponentin.
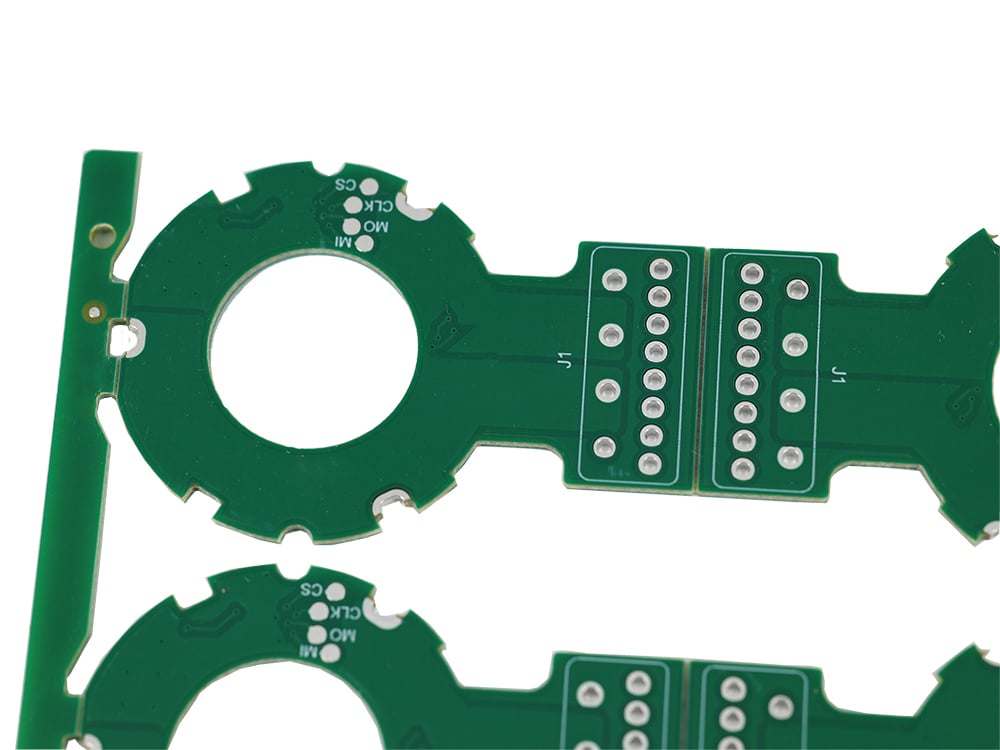
Një vijë V është një vijë e dobët e qëllimshme. Prodhuesi pret një brazdë në formë V-je - zakonisht 1/3 e trashësisë së dërrasës, nga të dyja anët - dhe dërrasa është treguar të thyhet lehtë përgjatë asaj vije kur paneli ndahet. Është e lirë, është e shpejtë dhe për dërrasat në formë drejtkëndëshi është parazgjedhja. panelizim qasje në industri.
Megjithatë, ja çfarë anashkalon marketingu: këputja e një prerjeje në formë V është një thyerje e menaxhuar. Kur e përkulni panelin, tensioni përqendrohet në majën e brazdës V dhe thyerja përhapet përgjatë vijës së prerjes. Këto janë zakonet e synuara. Pjesa e paparashikuar është ajo që ndodh më pas - tensioni nuk ndalet në skajin e dërrasës. Momenti i përkuljes rrezaton jashtë brazdës, përgjatë nyje soldimi dhe në çdo gjë të bashkangjitur në sipërfaqe brenda një diapazoni specifik të vijës.
Nëse ajo "çdo gjë" është një rezistencë, mund të merrni një ndarje të nyjes së saldimit - të dukshme, të riparueshme, irrituese. Nëse është një kondensator qeramik me shumë shtresa , ju merrni një lojë video krejtësisht të ndryshme.
Kondensatorët qeramikë janë një nga komponentët më të ndjeshëm në të gjithë montimin ndaj përkuljes mekanike, dhe ekziston një arsye për këtë: dielektriku është një qeramikë e terminuar. Qeramika nuk prodhon, nuk përkulet, nuk defektohet - ajo thyhet. Kur një Organi i MLCC-së nëse është e lakuar përtej kufizimit të saj të përkuljes, çarja fillon në skajin anësor të tabelës dhe shkon diagonalisht lart me grumbullin e brendshëm të elektrodës, duke iu përmbajtur vijës së stresit maksimal të prerjes.
Dëmi përkeqësohet nga struktura e brendshme e kondensatorit -- shtresa rrotulluese të elektrodave qeramike dhe çeliku, ndoshta 100 shtresa në një komponent të zakonshëm X7R. Një thyerje nuk ka nevojë ta dëmtojë komponentin përgjysmë për të shkaktuar prishje. Thjesht duhet të zhvendoset një shtresë elektrode aq larg sa të prekë fqinjën e saj. Ky është një udhëzim periodik që vjen e shkon me nivelin e temperaturës, rezonancën dhe përkuljen e pllakës. Pjesa duket mirë. Fleta e të dhënave pohon se është shumë mirë. Qarku ndryshon.
Dhe ka një ashpërsi të veçantë në thyerjet e MLCC: ato janë pothuajse të pazbulueshme. Çarja është e brendshme, paketa është formuar ose mbaron mbi çarje, dhe metodat klasike të vlerësimit - AOI, rrezet X - shpesh i humbasin ato. Çarja kapet në mënyrë të besueshme me mikroskopi akustike (CSAM) ose një prerje tërthore e kujdesshme, prandaj ato lundrojnë përmes prodhimit dhe dalin në sipërfaqe si dështime të zonës muaj më vonë.
Pyetja thelbësore është themelore: sa afër është po aq afër? Përgjigjet e industrisë nuk janë konsistente, gjë që ju tregon diçka në lidhje me mënyrën se si trajtohet kjo mënyrë dështimi.
-Disa shtëpi me dërrasa japin një hapësirë minimale prej 0.5 mm midis përbërësve dhe prerjes në formë V.
-Tregu Ipc këshilla dhe shumica e prodhuesve kërkojnë 1.0 mm nga objekti i brazdës V deri te trupi më i afërt i bakrit ose elementit
-Referime shumë më konservatore - duke përfshirë një numër ofruesish të EMS me prejardhje të pakëndshme në zonë - thonë 1.27 mm deri në 2.0 mm , dhe disa shkojnë aq lart sa 5mm për kondensatorët qeramikë konkretisht
Diferenca midis 0.5 mm dhe 5 mm nuk është një tregues i ndërlikimit. Është dallimi midis "komponenti nuk e prish fizikisht pajisjen e prerjes" dhe "pjesa i mbijeton tensionit të ndarjes". Një hapësirë prej 0.5 mm i plotëson standardet e para. Nuk bën pothuajse asgjë për të dytin. Fusha e stresit të përkuljes rreth një prerjeje V nuk e vlerëson një pengesë gjysmë milimetri - ajo përhapet shumë përtej saj, dhe zona e dëmtimit të besueshëm varet nga trashësia e tabelës, produkti, thellësia e lojës së topit dhe mënyra se si bëhet ndarja.
Rregullimi i arsyeshëm që kam përfshirë varet, pasi kam parë shumë kondensatorë të çarë: mbani MLCC-të dhe përbërës të tjerë të ndryshëm qeramikë të paktën 2 mm larg çdo lloj vije prerjeje në formë V-je. , dhe trajtoni çdo gjë më të afërt se 1 mm si një problem që pret në ditën e prodhimit.
Më poshtë është pjesa që e bën këtë problem vërtet të dëmshëm për një lidhje funksionale: kur të jenë instaluar bordet dhe të shfaqet defekti, 3 ngjarje të ndryshme mund të tregojnë të gjitha kundër njëra-tjetrës.
Tregu Prodhues i PCB prerë brazdën në formë V-je pikërisht sipas specifikimeve. Vendosja e elementëve në shtëpi i vendosi pikërisht aty ku tha Gerber. dizajn e drejtuan formatin me kondensatorin pikërisht pranë vijës së ndarjes, pasi asgjë në DRC-në e tyre nuk e sinjalizonte. Askush nuk shkeli një udhëzim. Rregullat thjesht nuk përbëheshin nga ajo që kishte rëndësi - për shkak të faktit se hapësirë nga komponenti në skaj nuk është një kontroll standard DRC. Shumica e pajisjeve CAD nuk matin gjithashtu diapazonin deri në vijën e vlerësimit të panelit; panelizimi zakonisht ndodh pasi të përfundojë formatimi, në një veprim të veçantë, zakonisht nga një individ tjetër.
Ky është boshllëku strukturor. Inxhinieri i planifikimit vendos pjesët në një skaj fiktiv të tabelës. Inxhinieri i panelizimit shton prerjen në formë V më pas. Asnjëri prej tyre nuk e sheh kurrë pamjen e konsoliduar. Çarja është ndërtuar brenda, jo e krijuar.
Opsionet janë të kuptueshme, të lira dhe të papërdorura në mënyrë të paarsyeshme:
Aplikoni një zonë mbajtëse larg në paraqitje, jo thjesht në vizatimin e panelit. Specifikoni një zonë pa komponentë një minimum prej 2 mm rreth çdo vije të prerjes përpara se të filloni drejtimin. Nëse mjeti juaj EDA mbështet rregulloret e projektimit, kodojeni atë - distancën nga oborri i një pjese deri në skajin e tabelës. Nëse jo, është një artikull liste kontrolli në çdo vlerësim të planit. Dëshmia është vendi ku kjo kapet; DRC është vendi ku duhet të kapet, por zakonisht nuk është.
Zgjidh me qëllim qasjen e ndarjes. Prerja në formë V është mjeti i gabuar për dërrasat me pjesë të ndjeshme pranë skajeve. Ndarja e ruterit (drejtimi i skedave me kompjuter kafshimet e miut ose një profil i drejtuar) krijon shumë më pak stres përkulës, sepse pllaka nuk po përkulet - po zvogëlohet. Mbledhje me lazer ose transmetimi me lazer është një alternativë tjetër, posaçërisht për substrate të holla ose të thyeshme. Diferenca në çmim është reale, megjithatë është e vogël krahasuar me një testim të dështimit në terren.
Nëse prerja në formë V është e pashmangshme, siguroni pjesët e cenueshme vend shina artificiale ose fletë shtesë shpimi në mënyrë që tensioni të thithet përpara se të arrijë në zonën e elementit. Orientoni vijën e prerjes larg popullatave qeramike me dendësi të lartë. Për pllakat ku MLCC duhet të vendosen pranë anës, merrni parasysh ngjitësin fleksibël nën komponent ose një rezistencë serike - megjithëse sinqerisht, riparimi i dizajnit është përgjithësisht më pak i kushtueshëm.
Testojeni atë në fazën e modelimit, sa më shpejt të jetë e mundur. Vendosni një panel, ndani atë në të njëjtën mënyrë siç do ta ndajë prodhimi dhe ekzekutoni prodhimin e tij nëpër pllaka me mikroskopi akustike ose me të paktën 500 cikle termike. Nëse MLCC-të ndahen, ju përcaktoni kur keni pesë pllaka, jo pesë mijë. Ky test i caktuar kap një klasë të tërë defektesh - dhe praktikisht askush nuk e ekzekuton atë.
Llogaritja e çmimit këtu përkon me çdo problem tjetër të shmangshëm në këtë treg. Zhvendosja e një kondensatori 1.5 milimetra nuk kushton asgjë në fazën e projektimit - programi i softuerit të drejtimit nuk faturohet me milimetër. Kapja e ndarjes në prototip kushton një pasdite skanimi akustik. Gjetja e tij në prodhim kushton një linjë të ndaluar, një karantinë dhe një analizë të dështuar që zgjat me javë të tëra. Gjetja e tij në terren të dëmton partneritetin me konsumatorin.
Politika është mjaft e thjeshtë për t'u shkruar në një shënim të shkurtër: asnjë përbërës qeramik brenda 2 mm nga një vijë prerjeje në formë V vendoseni në model, verifikojeni në vlerësim dhe validojeni në panelin e parë. MLCC-të me siguri do t'ju falënderojnë - me qetësi, nga brenda trupave të tyre qeramikë të padëmtuar, ku ndarja nuk pati kurrë mundësi të fillonte.
 Lajme të nxehta
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24