EN
ENLACES RÁPIDOS
El registro de fallos indicaba un "cortocircuito periódico". El cliente se mostró educado al respecto, lo que empeoró la situación. Un lote de paneles de control había estado funcionando durante el período de prueba inicial y luego comenzó a presentar fallos aleatorios en la planta de producción: diferentes sistemas, diferentes días, sin que nadie pudiera encontrar un patrón.
Desmontamos una de las placas que dejaban de funcionar. Bajo el microscopio, nada. Bajo rayos X, absolutamente nada perceptible. Fue necesaria una comprobación acústica para encontrarlo: capacitor Cerámico -- un MLCC 0805 situado a 2 milímetros del borde de la placa-- se agrietó limpiamente junto con el cuerpo, paralelo a la discontinuidad. La grieta no era visible desde el exterior. Era un modelo tradicional. grieta flexible y permitía que los electrodos internos se tocaran entre sí de forma intermitente.
La causa se encontraba en los datos de estilo, no en la línea de montaje. El condensador estaba a menos de 1 mm de la Corte en V línea de puntuación. Cuando el panel se dividió, el estrés y la ansiedad por flexión corrieron directamente con el componente.
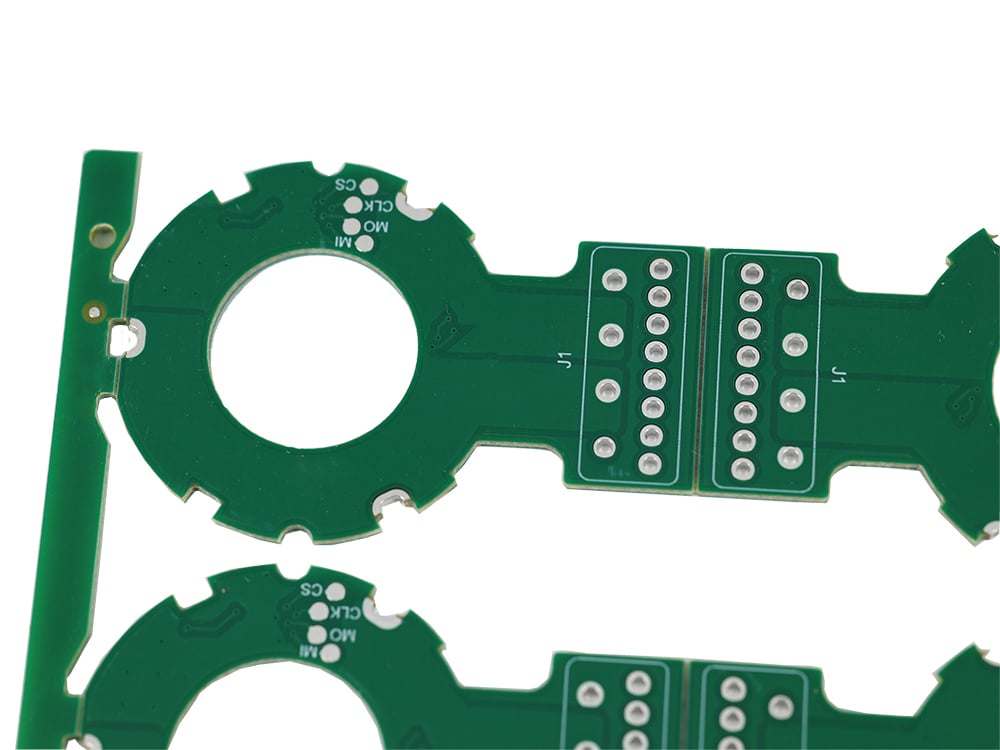
Una ranura en V es una línea de debilidad intencionada. El fabricante corta una ranura en forma de V, normalmente de 1/3 del grosor del tablero, desde ambos lados, y se indica que el tablero se romperá fácilmente a lo largo de esa línea cuando se separe el panel. Es barato, rápido y, para tableros rectangulares, es la opción predeterminada. panelización enfoque en la industria.
Sin embargo, esto es lo que la publicidad y el marketing pasan por alto: romper un corte en V es una fractura controlada. Cuando doblas el panel, la tensión se concentra en la punta de la ranura en V y la fractura se propaga a lo largo de la línea de corte. Ese es el comportamiento previsto. La parte no prevista es lo que sucede después: la tensión no se detiene en el borde del tablero. El momento de flexión se irradia hacia afuera de la ranura, a través de la uniones de soldadura y en cualquier cosa adherida a la superficie dentro de un rango específico de la línea.
Si ese "algo" es una resistencia, puede que se produzca una rotura en la junta de soldadura, observable, reparable e irritante. Si es una condensador cerámico multicapa , obtienes un videojuego completamente diferente.
Los condensadores cerámicos son uno de los componentes más susceptibles de todo el conjunto a la flexión mecánica, y hay una razón de producto: el dieléctrico es una cerámica terminada. La cerámica no se produce, no se flexiona, no se daña, se fractura. Cuando un Cuerpo MLCC cuando la curva se extiende más allá de su límite de flexión, la grieta comienza en el borde del lado de la placa y se extiende diagonalmente hacia arriba con el conjunto de electrodos internos, adhiriéndose a la línea de máxima tensión de corte.
El daño se ve agravado por el estructura interna del condensador — capas giratorias de electrodos de cerámica y acero, quizás 100 capas en un componente X7R común. Una fractura no necesita partir el componente por la mitad para provocar una falla. Basta con que una capa de electrodo se desplace lo suficiente como para tocar la adyacente. Se trata de un cortocircuito periódico que aparece y desaparece con el nivel de temperatura, la resonancia y la flexión de la placa. La pieza parece estar bien. La hoja de datos afirma que es excelente. El circuito difiere.
Y las fracturas de los MLCC tienen una particularidad: son casi indetectables. La grieta es interna, el encapsulado se moldea o termina sobre la grieta, y los métodos de evaluación clásicos (AOI, rayos X) suelen pasarlas por alto. La grieta solo se detecta de forma fiable con acústica de Barrido (CSAM) o una sección transversal cautelosa, razón por la cual pasan la producción sin problemas y aparecen como fallas de área meses después.
La pregunta fundamental es básica: ¿hasta qué punto es aceptable estar demasiado cerca? Las respuestas del sector no son consistentes, lo que revela algo sobre cómo se aborda este problema.
-Algunos fabricantes de placas de circuitos impresos especifican 0,5 mm como su espacio mínimo entre el componente y el corte en V.
-El IPC asesoramiento y la mayoría de los fabricantes requieren 1.0 mm desde la facilidad de la ranura en V hasta el cuerpo de cobre o elemento más cercano
-Remisiones mucho más conservadoras, incluyendo a varios proveedores de servicios médicos de emergencia con antecedentes desagradables en la zona, dicen: 1,27 mm a 2,0 mm y algunos llegan hasta el 5mm específicamente para condensadores cerámicos
La diferencia entre 0,5 mm y 5 mm no indica complejidad. Es la distinción entre "el componente no interrumpe físicamente el dispositivo de puntuación" y "la pieza resiste la tensión de separación". Una holgura de 0,5 mm cumple con el primer criterio, pero no con el segundo. El campo de tensión de flexión alrededor de un corte en V no tolera una barrera de medio milímetro; se propaga mucho más allá, y la zona de daño real depende del grosor del tablero, el material, la profundidad del juego y la forma en que se realiza la separación.
La regulación sensata en la que me he involucrado, después de ver demasiados condensadores agrietados: mantenga los MLCC y otros componentes cerámicos a una distancia mínima de 2 mm de cualquier tipo de línea de corte en V. y tratar cualquier desviación inferior a 1 mm como un problema que se abordará en el día de producción.
A continuación se muestra la parte que hace que este problema sea realmente perjudicial para una conexión que funcione correctamente: para cuando las placas están configuradas y aparece la falla, tres eventos distintos pueden estar relacionados entre sí.
El Productor de PCB corte la ranura en V con precisión según las especificaciones. El montaje en casa colocó los elementos exactamente donde Gerber indicó. diseñador enrutaron el formato con el condensador justo al lado de la línea de puntuación, ya que nada en su DRC lo marcaba. Nadie rompió una directriz. Las reglas simplemente no consistían en la que importaba, debido al hecho de que espacio libre entre el componente y el borde no es una comprobación DRC estándar. La mayoría de los dispositivos CAD no miden el rango hasta la línea de clasificación del panel; la panelización suele realizarse después de que se haya finalizado el formato, en una acción separada, generalmente por una persona diferente.
Ese es el vacío estructural. El ingeniero de diseño coloca las piezas contra un borde de placa ficticio. El ingeniero de panelización añade el corte en V posteriormente. Ninguno de los dos ve jamás la imagen consolidada. La grieta se desarrolla, no se crea.
Las opciones son conocidas, económicas y, para nuestra desesperación, poco utilizadas:
Aplique una zona de exclusión en el diseño, no solo en el dibujo del panel. Especificar una zona libre de componentes deje un margen mínimo de 2 mm alrededor de cada línea de corte antes de comenzar a diseñar. Si su herramienta EDA admite las normas de diseño, introdúzcalas: la distancia desde el borde de la pieza hasta el borde de la placa. Si no las admite, es un elemento de la lista de verificación en cada revisión del diseño. Esta información se registra en la documentación; en la verificación de reglas de diseño (DRC) debería registrarse, pero generalmente no se hace.
Optar por la estrategia de separación de forma intencionada. El corte en V no es la herramienta adecuada para placas con partes delicadas cerca de los bordes. El enrutador se divide (enrutamiento de pestañas con computadora) mordeduras de ratón o un perfil fresado) crea mucha menos tensión de flexión, porque la tabla no se dobla, sino que se reduce. Acumulación láser o transmisión láser es otra alternativa, especialmente para sustratos delgados o quebradizos. La diferencia de precio es real, pero pequeña en comparación con una prueba de falla en campo.
Si el corte en V es inevitable, asegure las partes vulnerables. . Lugar rieles ficticios o pestañas de expansión adicionales para que la tensión se absorba antes de que llegue al área del elemento. Oriente la línea de corte lejos de poblaciones de cerámica de alta densidad. Para placas donde los MLCC deben ubicarse cerca del borde, considere usar adhesivo flexible debajo del componente o una resistencia en serie; aunque, sinceramente, la reparación del diseño suele ser menos costosa.
Pruébalo en la etapa del modelo, lo antes posible. Se toma un panel, se divide según el proceso de fabricación y se somete a pruebas de laboratorio con microscopía acústica o a un mínimo de 500 ciclos térmicos. Si los condensadores MLCC se rompen, se detectan cinco placas, no cinco mil. Este análisis detecta toda una clase de defectos, y prácticamente nadie lo realiza.
El cálculo de precios aquí coincide con el de cualquier otro problema evitable en este mercado. Mover un condensador 1,5 milímetros no cuesta nada en la fase de diseño; el software de enrutamiento no cobra por milímetro. Detectar la división en el prototipo cuesta una tarde de escaneo acústico. Encontrarla en la fabricación implica detener la línea de producción, ponerla en cuarentena y realizar un análisis fallido durante semanas. Encontrarla en el campo perjudica la relación con el consumidor.
La política es tan sencilla que se puede redactar en una nota adhesiva: ningún componente cerámico a menos de 2 mm de una línea de corte en V. impóngalo en el diseño, verifíquelo en la evaluación y valídelo en el primer panel. Los MLCC se lo agradecerán, con tranquilidad, desde el interior de sus cuerpos cerámicos intactos, donde la fisura nunca tuvo oportunidad de comenzar.
 Noticias destacadas
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24