EN
Ligazóns rápidas
O rexistro defectuoso afirmaba "curtocircuito periódico". O cliente foi educado ao respecto, o que empeorou as cousas. Un lote de paneis de control estivera executando penalizacións no rodamento e despois comezou a lanzar erros aleatorios na planta de produción: diferentes sistemas, diferentes días, ningún patrón que ninguén puidese detectar.
Desmontamos unha das táboas que paraban de funcionar. Baixo o microscopio, nada. Baixo os raios X, absolutamente nada perceptible. Fixemos falta unha comprobación acústica para atopala: unha condensador cerámico --un MLCC 0805 situado a 2 milímetros do bordo da táboa-- estaba fendido limpo co corpo, paralelo á discontinuación. A fenda non se vía desde o exterior. Era un tradicional greta flexible e permitía que os eléctrodos interiores se tocasen entre si de forma intermitente.
A causa recaeu nos datos de estilo, non na liña de montaxe. O condensador estaba a menos de 1 mm do Corte en V liña de puntuación. Cando se dividiu o panel, o estrés e a ansiedade flexibles acompañaron directamente ao compoñente.
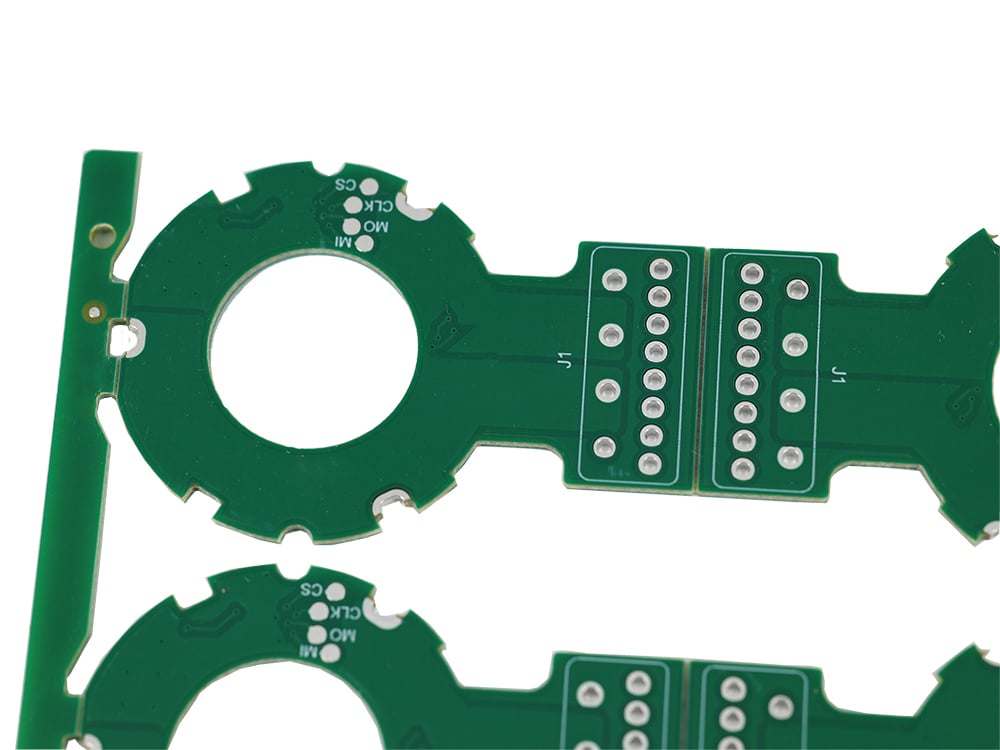
Unha ranura en V é unha liña débil intencionada. O fabricante corta unha ranura en forma de V (normalmente 1/3 do grosor da táboa, de profundidade, desde ambos os dous lados) e está indicado que a táboa se romperá facilmente ao longo desa liña cando se separa o panel. É barato, é rápido e, para táboas de forma rectangular, é o método predeterminado. panelización enfoque na industria.
Non obstante, isto é o que a publicidade pasa por alto: romper un corte en V é unha fractura controlada. Cando se dobra o panel, a tensión concéntrase na punta da ranura en V e a fractura propágase ao longo da liña de marcado. Ese é o comportamento previsto. A parte involuntaria é o que ocorre despois: a tensión non se detén no bordo da placa. O momento de flexión irradia cara a fóra da ranura, a través do xuntas de solda e en calquera cousa adherida á superficie dentro dun rango específico da liña.
Se ese "calquera cousa" é unha resistencia, podes ter unha rotura na unión de soldadura: observable, reparable, irritante. Se é unha condensador cerámico multicapa , obtés un videoxogo completamente diferente.
Os condensadores cerámicos son un dos compoñentes máis susceptibles de todo o conxunto á flexión mecánica, e hai unha razón polo produto: o dieléctrico é unha cerámica terminada. A cerámica non se produce, non se flexiona, non se deforma... fractúrase. Cando un Corpo da MLCC se curva máis alá da súa limitación de flexión, a greta comeza no bordo do lado da placa e corre diagonalmente cara arriba coa pila interna do eléctrodo, adheríndose á liña de máxima tensión de cizallamento.
Os danos agravanse pola estrutura interna do condensador -- capas rotatorias de eléctrodos cerámicos e de aceiro, quizais 100 capas nun compoñente común do X7R. Unha fractura non precisa danar o compoñente pola metade para causar unha falla. Só require desprazar unha capa de eléctrodos o suficiente como para tocar a súa veciña. Trátase dun breve período que vai e vén co nivel de temperatura, a resonancia e a flexión da placa. A peza ten bo aspecto. A folla de datos afirma que é xenial. O circuíto é diferente.
E as fracturas MLCC teñen unha especial dureza: son case indetectables. A fenda é interna, o paquete está moldeado ou rematado sobre a fenda e os métodos de avaliación clásicos (AOI, raios X) adoitan non detectalas. A fenda simplemente captúrase de forma fiable con microscopía acústica (CSAM) ou unha sección transversal cautelosa, razón pola cal navegan pola produción e afloran como fallos de área meses despois.
A pregunta central é básica: canto de preto é demasiado preto? As respostas da industria non son consistentes, o que indica algo sobre como se xestiona este modo de fallo.
-Algunhas empresas de cartón indican 0,5 mm como a súa separación mínima entre compoñentes e corte en V
-OIPC consellos e a maioría dos fabricantes requiren 1.0 mm desde a instalación da ranura en V ata o corpo de cobre ou elemento máis próximo
-Derivacións moito máis conservadoras (incluíndo varios provedores de servizos médicos de emerxencia con antecedentes desagradables na zona) din 1,27 mm a 2,0 mm , e algúns chegan ata 5mm para condensadores cerámicos especificamente
A diferenza entre 0,5 mm e 5 mm non é un indicio de complicación. É a distinción entre "o compoñente non altera fisicamente o dispositivo de puntuación" e "a peza sobrevive á tensión de división". Unha separación de 0,5 mm satisface o primeiro estándar. Non fai practicamente nada polo segundo. O campo de tensión de flexión arredor dun corte en V non se adapta a unha barreira de medio milímetro: propágase moito máis alá dela, e a zona de dano efectiva depende do grosor da placa, do produto, da profundidade do xogo da bóla e de como se realiza a separación.
A regulación sensata da que me baseei depende, despois de ver demasiados condensadores rotos: manteña os MLCC e outros compoñentes cerámicos a polo menos 2 mm de calquera tipo de liña de corte en V e tratar calquera cousa que estea máis preto de 1 mm como un problema á espera nun día de produción.
A continuación móstrase a parte que fai que este problema sexa realmente prexudicial para unha conexión funcional: para cando as placas estean configuradas e apareza o fallo, 3 eventos diferentes poden apuntar entre si.
OProdutor de PCB cortar a ranura en V con precisión segundo as especificacións. A configuración da casa colocou os elementos exactamente onde dixo o Gerber. O deseñador desviaron o formato co condensador xusto ao lado da liña de puntuación, xa que nada no seu DRC o sinalaba. Ninguén rompeu unha norma. As regras simplemente non incluían o que importaba, debido ao feito de que separación do compoñente ao bordo non é unha comprobación estándar de DRC. A maioría dos dispositivos CAD tampouco miden o alcance ata a liña de clasificación do panel; a panelización normalmente ocorre despois de que o formato estea rematado, nunha acción separada, normalmente por outra persoa.
Ese é o baleiro estrutural. O enxeñeiro de deseño coloca as pezas contra un bordo ficticio da placa. O enxeñeiro de panelización inclúe o corte en V despois. Ningún dos dous ve a imaxe consolidada. A fenda desenvólvese, non se fai.
As opcións son coñecidas, baratas e terriblemente infrautilizadas:
Aplica unha área de exclusión no deseño, non só no debuxo do panel. Especificar un zona libre de compoñentes dun mínimo de 2 mm arredor de cada liña de puntuación antes de comezar a dirixir. Se a túa ferramenta EDA admite as normas de deseño, codifícaa: distancia desde o patio da peza ata o bordo da placa. Se non o fai, é un elemento da lista de verificación en cada avaliación de deseño. A avaliación é onde se rexistra isto; o DRC é onde debería rexistrarse pero normalmente non se fai.
Escolle o enfoque de división intencionadamente. O corte en V non é a ferramenta axeitada para táboas con pezas sensibles preto dos bordos. División do router (enrutamento de pestanas con ordenador picaduras de rato ou un perfil fresado) crea moita menos tensión de flexión, porque a placa non se dobra, senón que se reduce. Acumulación de láser ou transmisión láser é outra alternativa, especificamente para substratos delgados ou fráxiles. A diferenza de prezo é real, pero é pequena en comparación cun exame de falla no campo.
Se o corte en V é inevitable, asegure as partes vulnerables lugar carrís de maniquí ou pestanas de rotura adicionais para que a tensión sexa absorbida antes de que chegue á área do elemento. Orienta a liña de puntuación lonxe das poboacións cerámicas de alta densidade. Para placas onde os MLCC deben colocarse preto do lateral, considera un adhesivo flexible debaixo do compoñente ou unha resistencia en serie, aínda que, sinceramente, a reparación do deseño adoita ser menos custosa.
Próbao na fase de modelo, canto antes. Habita un panel, divídeo do mesmo xeito que o faría a fabricación e executa a fabricación a través de placas con microscopía acústica ou con polo menos 500 ciclos térmicos. Se os MLCC se dividen, determinas cando tes cinco placas, non cinco mil. Esta análise conxunta detecta toda unha clase de defectos, e practicamente ninguén a executa.
O cálculo de prezos aquí coincide co de calquera outro problema evitable neste mercado. Mover un condensador 1,5 milímetros non custa nada na fase de deseño: o software de enrutamento non factura por milímetros. Capturar a división no prototipo custa unha tarde de dixitalización acústica. Atopalo na fabricación custa unha liña detida, unha corentena e unha análise fallida que dura semanas. Atopalo no campo custa unha perda de tempo na colaboración co consumidor.
A política é o suficientemente sinxela como para escribila nunha nota adhesiva: ningún compoñente cerámico a menos de 2 mm dunha liña de corte en V impóñeo no deseño, verifícao na avaliación e valídao no primeiro panel. Os MLCC agradeceráncho, con calma, desde o interior dos seus corpos cerámicos intactos, onde a fenda nunca tivo a oportunidade de comezar.
 Novas de última hora
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24