EN
پیوندهای سریع
رکورد ناموفق ادعا میکرد که «کوتاه مدت» است. مشتری در مورد آن مودب بود، که این موضوع اوضاع را بدتر کرد. یک دسته از کنترل پنلها در هنگام سوختن، جریمه میشدند، سپس شروع به ارسال خطاهای تصادفی به سطح تولید میکردند - سیستمهای مختلف، روزهای مختلف، هیچ الگویی که کسی نمیتوانست پیدا کند.
یکی از تختههای متوقفکنندهی کار را از هم جدا کردیم. زیر میکروسکوپ، چیزی دیده نشد. زیر اشعه ایکس، مطلقاً هیچ چیز قابل توجهی دیده نشد. برای پیدا کردن آن، یک بررسی آکوستیک لازم بود: کانسيتور سراميکي -- یک MLCC مدل 0805 که 2 میلیمتر از لبه برد فاصله داشت -- کاملاً با بدنه، موازی با محل قطع، ترک خورده بود. شکاف از بیرون دیده نمیشد. این یک روش سنتی بود ترک خمشی و این باعث میشد که الکترودهای داخلی به طور متناوب با یکدیگر در تماس باشند.
علت به دادههای طراحی مربوط میشد، نه خط مونتاژ. خازن کمتر از ۱ میلیمتر از قطعه فاصله داشت. برش V خط امتیاز. وقتی پنل تقسیمبندی شد، استرس و اضطرابِ فزاینده مستقیماً با این مؤلفه همراه بود.
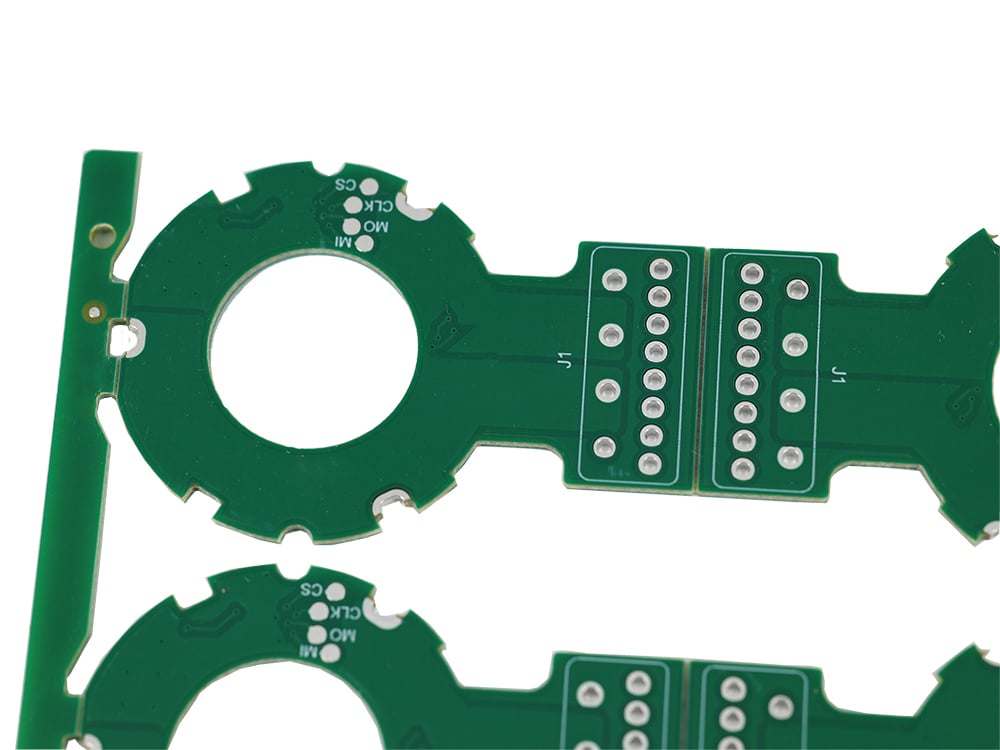
خط V یک خط ضعیف هدفمند است. سازنده یک شیار V شکل - معمولاً به عمق ۱/۳ ضخامت تخته، از هر دو طرف - ایجاد میکند و تخته طوری طراحی شده است که هنگام جدا شدن پنل، به راحتی در امتداد آن خط بشکند. این خط ارزان و سریع است و برای تختههای مستطیل شکل، خط پیشفرض است. پنلبندی رویکرد در صنعت.
با این حال، چیزی که تبلیغات و بازاریابی از آن چشمپوشی میکنند این است: شکستن یک برش V شکل، شکستگی کنترلشده است. وقتی پنل را خم میکنید، تنش در نوک شیار V شکل متمرکز میشود و شکستگی در امتداد خط برش پخش میشود. این عادتهای از پیش تعیینشده هستند. بخش ناخواسته چیزی است که پس از آن اتفاق میافتد - تنش در لبه تخته متوقف نمیشود. گشتاور خمشی از شیار به بیرون و در سراسر آن منتشر میشود. اتصالهای لحیمی و به هر چیزی که به سطح در محدوده خاصی از خط متصل است.
اگر آن «هر چیزی» یک مقاومت باشد، ممکن است دچار شکاف اتصال لحیم شوید -- قابل مشاهده، قابل تعمیر، و آزاردهنده. اگر ... خازن سرامیکی چندلایه ، شما یک بازی ویدیویی کاملاً متفاوت دریافت میکنید.
خازنهای سرامیکی یکی از حساسترین قطعات در کل مجموعه در برابر خمش مکانیکی هستند و یک دلیل مربوط به محصول وجود دارد: دیالکتریک آنها سرامیکی با سربندی است. سرامیک تولید نمیکند، خم نمیشود، نقصی ندارد -- میشکند. وقتی یک بدنه MLCC اگر از حد انعطافپذیری خود فراتر رود، ترک از لبه کناری تخته شروع میشود و به صورت مورب با شمع الکترود داخلی بالا میرود و به خط حداکثر تنش برشی میچسبد.
این آسیب با موارد زیر تشدید میشود: چارچوب داخلی خازن -- لایههای چرخشی الکترودهای سرامیکی و فولادی، شاید ۱۰۰ لایه در یک قطعهی معمولی X7R. برای ایجاد خرابی، لازم نیست قطعه از وسط نصف شود. فقط کافی است یک لایه الکترود به اندازهای جابجا شود که با لایهی مجاور خود تماس پیدا کند. این یک اتصال کوتاه دورهای است که با سطح دما، رزونانس و انعطافپذیری برد میآید و میرود. قطعه خوب به نظر میرسد. در برگهی اطلاعات فنی ادعا شده که عالی است. مدار متفاوت است.
و یک ویژگی خاص در شکستگیهای MLCC وجود دارد: آنها تقریباً غیرقابل تشخیص هستند. ترک در داخل است، بستهبندی قالبگیری شده یا روی ترک قرار میگیرد، و روشهای ارزیابی کلاسیک - AOI، اشعه ایکس - اغلب آنها را تشخیص نمیدهند. ترک فقط به طور مداوم با ... ثبت میشود. صوتی اسکنکننده (CSAM) یا یک مقطع محتاطانه، به همین دلیل است که آنها از خط تولید عبور میکنند و ماهها بعد به عنوان خرابیهای منطقهای ظاهر میشوند.
سوال اصلی اساسی است: چقدر نزدیک بودن به معنای نزدیک بودن است؟ پاسخهای صنعت ثابت نیستند، که به شما در مورد نحوه برخورد با این حالت شکست میگوید.
-بعضی از شرکتهای تولید برد، حداقل فاصله بین قطعه و برش V شکل را 0.5 میلیمتر ذکر میکنند.
-این سیستم کنترل صنعتی مشاوره و بیشتر سازندگان نیاز دارند 1.0 میلیمتر از محل شیار V شکل تا نزدیکترین بدنه مسی یا المنت
-مراجع بسیار محافظهکارتر - از جمله تعدادی از ارائه دهندگان خدمات اورژانس با پیشینههای ناخوشایند در منطقه - میگویند ۱.۲۷ میلیمتر تا ۲.۰ میلیمتر و برخی تا آنجا بالا میروند که 5 میلی متر مخصوص خازنهای سرامیکی
فاصله بین ۰.۵ میلیمتر و ۵ میلیمتر نشانهای از پیچیدگی نیست. این تفاوت بین «قطعه از نظر فیزیکی دستگاه امتیازدهی را مختل نمیکند» و «قطعه از تنش تجزیهشده جان سالم به در میبرد» است. فاصله ۰.۵ میلیمتری برای اولین استاندارد مناسب است. عملاً هیچ کاری برای دومین استاندارد انجام نمیدهد. میدان تنش خمشی اطراف یک برش V شکل، مانع نیم میلیمتری را تحمل نمیکند -- به خوبی از آن عبور میکند و ناحیه آسیب قابل اعتماد به ضخامت تخته، جنس محصول، عمق زمین بازی و نحوه جداسازی بستگی دارد.
بعد از دیدن خازنهای ترکخورده زیاد، تنظیم معقولی که به آن پرداختهام به موارد زیر بستگی دارد: mLCC ها و سایر اجزای سرامیکی مختلف را حداقل 2 میلی متر از هر نوع خط برش V دور نگه دارید. و هر چیزی نزدیکتر از ۱ میلیمتر را به عنوان مشکلی که در روز تولید منتظر است، در نظر بگیرید.
در زیر بخشی وجود دارد که این مشکل را برای یک اتصال فعال واقعاً مضر میکند: تا زمانی که بردها راهاندازی شوند و خرابی ظاهر شود، ۳ رویداد مختلف میتوانند به یکدیگر اشاره کنند.
این تولیدکننده برد مدار چاپی شیار V شکل را دقیقاً مطابق مشخصات برش دهید. چیدمان خانه، عناصر را دقیقاً در جایی که گربر گفته بود قرار داد. طراح قالب را با خازن درست کنار خط امتیاز تنظیم کردند، زیرا هیچ چیز در DRC آنها آن را علامت گذاری نکرده بود. هیچ کس دستورالعملی را زیر پا نگذاشته بود. قوانین واقعاً شامل آن چیزی که مهم بود نبودند -- به این دلیل که فاصله بین اجزا تا لبه یک بررسی استاندارد DRC نیست. اکثر دستگاههای CAD همچنین برد تا خط رتبهبندی پنل را اندازهگیری نمیکنند؛ پنلبندی معمولاً پس از اتمام قالببندی، در یک اقدام جداگانه، معمولاً توسط فرد دیگری انجام میشود.
این همان خلأ ساختاری است. مهندس طرحبندی، قطعات را در مقابل یک لبه فرضی برد قرار میدهد. مهندس پنلسازی، برش V شکل را بعداً اضافه میکند. هیچکدام از آنها هرگز تصویر نهایی را نمیبینند. ترک در داخل ایجاد میشود، نه در داخل.
این گزینهها قابل فهم، ارزان و به طرز دیوانهکنندهای کماستفاده هستند:
یک منطقهی ممنوعه در طرحبندی لحاظ کنید، نه صرفاً در نقاشی پنل. مشخص کنید منطقه عاری از اجزا قبل از شروع به جهتدهی، حداقل ۲ میلیمتر در اطراف هر خط برش فاصله بگذارید. اگر ابزار EDA شما از استانداردهای طراحی پشتیبانی میکند، آن را کدگذاری کنید -- فاصله از حیاط قطعه تا لبه تخته. اگر پشتیبانی نمیکند، این یک مورد در هر بررسی طرح است. بررسی جایی است که این ثبت میشود؛ DRC جایی است که باید ثبت شود اما معمولاً ثبت نمیشود.
عمداً رویکرد تقسیمبندی را انتخاب کنید. برش V برای تختههایی که قسمتهای حساسی نزدیک لبهها دارند، ابزار نامناسبی است. تقسیم شدن روتر (مسیریابی تب با کامپیوتر) گزش موش یا یک پروفیل شیاردار) تنش خمشی بسیار کمتری ایجاد میکند، زیرا تخته خم نمیشود -- بلکه کاهش مییابد. لیزر در حال افزایش است یا انتقال لیزر جایگزین دیگری است، مخصوصاً برای زیرلایههای نازک یا شکننده. تفاوت قیمت واقعی است، اما در مقایسه با آزمایش شکست میدانی ناچیز است.
اگر برش V اجتنابناپذیر است، قسمتهای آسیبپذیر را محکم کنید. مکان ریلهای ساختگی یا زبانههای اضافی برای جلوگیری از جذب تنش قبل از رسیدن به ناحیه عنصر. خط برش را دور از تودههای سرامیکی با چگالی بالا قرار دهید. برای بردهایی که MLCC ها باید در کنار قرار گیرند، چسب انعطافپذیر زیر قطعه یا یک مقاومت سری را در نظر بگیرید - اگرچه صادقانه بگویم، تعمیر طراحی معمولاً کمهزینهتر است.
در اسرع وقت، آن را در مرحله مدل آزمایش کنید. یک پنل را در آن قرار دهید، آن را به روشی که در فرآیند تولید استفاده میشود، تقسیم کنید و ساخت آن را از طریق بردهایی با میکروسکوپ صوتی یا حداقل ۵۰۰ چرخه حرارتی انجام دهید. اگر MLCCها تقسیم شوند، متوجه میشوید که پنج برد دارید، نه پنج هزار. این بررسی کلی، یک دسته کامل از نقصها را تشخیص میدهد - و عملاً هیچکس آن را اجرا نمیکند.
محاسبهی قیمت در اینجا با هر مشکل قابل اجتناب دیگری در این بازار همزمان است. جابجایی یک خازن ۱.۵ میلیمتری در مرحلهی طراحی هیچ هزینهای ندارد -- نرمافزار مسیریابی هزینه را میلیمتری محاسبه نمیکند. ثبت شکاف در نمونهی اولیه، هزینهی یک بعدازظهر اسکن صوتی را دارد. پیدا کردن آن در خط تولید، هزینهی توقف خط، قرنطینه و تحلیل ناموفقی را دارد که هفتهها طول میکشد. پیدا کردن آن در محل، به ضرر همکاری با مصرفکننده تمام میشود.
این سیاست به اندازه کافی سرراست است که بتوان آن را روی یک یادداشت چسبناک نوشت: هیچ قطعه سرامیکی در فاصله ۲ میلیمتری از خط برش V شکل قرار نداشته باشد آن را در طرحبندی اعمال کنید، در ارزیابی آن را تأیید کنید و در همان پنل اول اعتبارسنجی کنید. MLCCها قطعاً از شما تشکر خواهند کرد - با آرامش، از درون بدنههای سرامیکی سالم خود، جایی که شکاف هرگز فرصتی برای شروع پیدا نکرد.
 اخبار داغ
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24