De foutmelding luidde "periodieke kortsluiting". De klant reageerde er beleefd op, wat de situatie alleen maar verergerde. Een partij bedieningspanelen draaide tijdens de inbrandtest al een tijdje niet goed, maar begon vervolgens willekeurige fouten te vertonen op de productievloer – verschillende systemen, verschillende dagen, zonder enig patroon.
We hebben een van de stopborden uit elkaar gehaald. Onder de microscoop was niets te zien. Onder de röntgenfoto was absoluut niets opvallends. We hebben een akoestische test uitgevoerd om het te vinden: een keramische condensator -- een 0805 MLCC die zich op 2 millimeter van de rand van de printplaat bevond -- was volledig gebroken, parallel aan de onderbreking. De scheur was van buitenaf niet zichtbaar. Het was een traditionele flexibele scheur en daardoor konden de interne elektroden elkaar met tussenpozen aanraken.
De oorzaak zat in de stijlgegevens, niet in de assemblagelijn. De condensator bevond zich op minder dan 1 mm afstand van de V-CUT scorelijn. Toen het panel werd verdeeld, liepen de buigspanning en angst rechtstreeks parallel met het onderdeel.
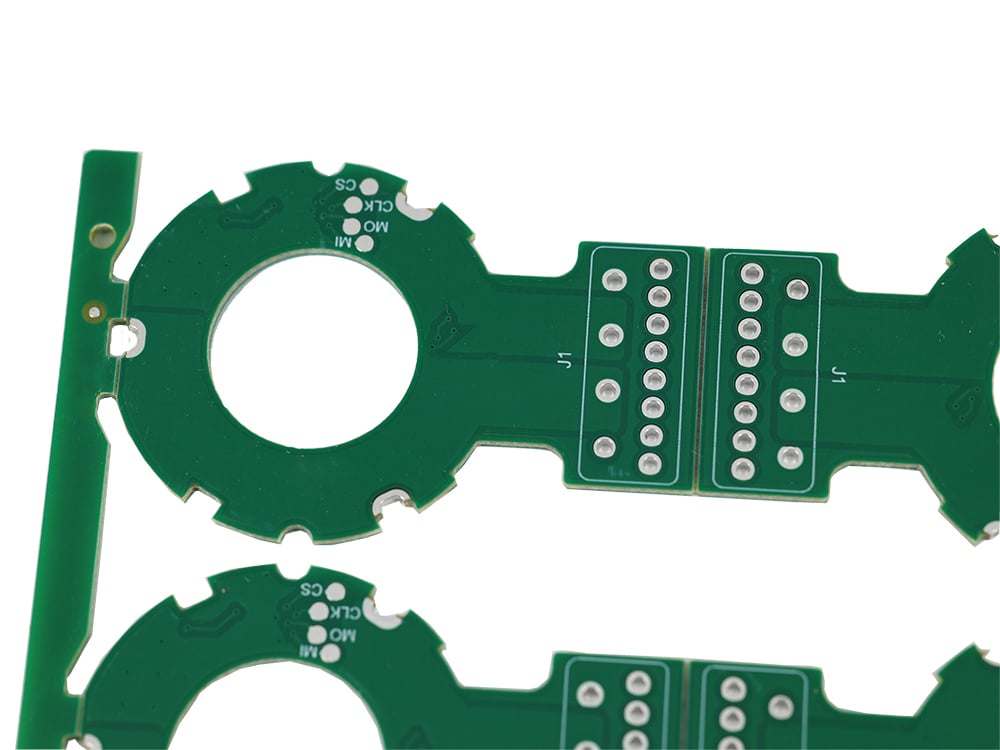
Een V-groef is een opzettelijk aangebrachte zwakke plek. De fabrikant snijdt een V-vormige groef – meestal 1/3 van de plaatdikte diep, aan beide zijden – en de plaat is zo ontworpen dat deze gemakkelijk langs die lijn breekt wanneer het paneel wordt losgemaakt. Het is goedkoop, snel en voor rechthoekige platen is het de standaardmethode. panelisatie aanpak in de branche.
Maar dit is wat de reclame en marketing verdoezelen: het breken van een V-vormige snede is een gecontroleerde breuk. Wanneer je het paneel buigt, concentreert de spanning zich aan de punt van de V-groef en plant de breuk zich voort langs de snede. Dat is het beoogde gedrag. Het onbedoelde is wat er daarna gebeurt: de spanning stopt niet bij de rand van het paneel. Het buigmoment straalt vanuit de groef naar buiten, over het paneel heen. soldeerverbindingen en in alles wat aan het oppervlak is bevestigd binnen een specifiek bereik van de lijn.
Als dat "iets" een weerstand is, kan er een gespleten soldeerverbinding ontstaan – zichtbaar, te repareren, maar wel irritant. Als het een multilagen keramische condensator je krijgt dan een compleet ander videospel.
Keramische condensatoren zijn een van de meest gevoelige componenten in de hele assemblage voor mechanische buiging, en daar is een productreden voor: het diëlektricum is een afgewerkt keramisch materiaal. Keramiek vervormt niet, het buigt niet, het vertoont geen defecten – het breekt. Wanneer een MLCC-lichaam als de buiging de maximale buiggrens overschrijdt, begint de scheur aan de rand van de plaat en loopt diagonaal omhoog langs de interne elektrodepool, waarbij de lijn van maximale schuifspanning wordt gevolgd.
De schade wordt verergerd door de intern raamwerk van de condensator -- roterende lagen keramische en stalen elektroden, misschien wel 100 lagen in een standaard X7R-component. Een breuk hoeft de component niet in tweeën te breken om defect te raken. Het is voldoende dat een elektrodelaag ver genoeg verschuift om de aangrenzende laag te raken. Dat is een periodieke kortsluiting die optreedt en weer verdwijnt met de temperatuur, resonantie en buiging van de printplaat. Het onderdeel ziet er goed uit. De datasheet beweert dat het geweldig is. Het circuit is echter anders.
En MLCC-breuken hebben een bijzondere venijnigheid: ze zijn bijna onzichtbaar. De scheur zit intern, de verpakking is over de scheur heen gegoten of afgewerkt, en de klassieke onderzoeksmethoden – AOI, röntgenfoto's – missen ze vaak. De scheur wordt alleen betrouwbaar gedetecteerd met akoestische microscopie (CSAM) of een voorzichtige dwarsdoorsnede, waardoor ze probleemloos door de productie heen komen en maanden later als gebiedsfalen aan de oppervlakte komen.
De kernvraag is simpel: hoe dichtbij is te dichtbij? De antwoorden vanuit de industrie lopen uiteen, wat iets zegt over hoe met deze storingsmodus wordt omgegaan.
-Sommige fabrikanten van printplaten hanteren een minimale speling van 0,5 mm tussen de component en de V-vormige snede.
-De IPC advies en de meeste fabrikanten vereisen 1,0 mm vanaf de voorziening van de V-groef tot het dichtstbijzijnde koperen of elementlichaam
-Veel conservatievere verwijzingen – waaronder een aantal ambulancepersoneelsleden met een onaangename achtergrond in de regio – zeggen 1,27 mm tot 2,0 mm en sommige gaan zelfs zo hoog als 5mm specifiek voor keramische condensatoren
Het verschil tussen 0,5 mm en 5 mm is geen indicatie van complexiteit. Het is het onderscheid tussen "het onderdeel verstoort het scoreapparaat niet fysiek" en "het onderdeel overleeft de splitsingsspanning". Een speling van 0,5 mm voldoet aan de eerste eis. Voor de tweede doet het vrijwel niets. Het buigspanningsveld rond een V-snede heeft geen last van een barrière van een halve millimeter; het verspreidt zich er ruimschoots doorheen, en de daadwerkelijke schadezone is afhankelijk van de dikte van de plaat, het materiaal, de diepte van de bal en de exacte manier waarop de splitsing wordt uitgevoerd.
De verstandige regelgeving die ik heb ingevoerd, is gebaseerd op het feit dat ik te veel gebarsten condensatoren heb gezien: houd MLCC's en diverse andere keramische componenten op minimaal 2 mm afstand van elke V-vormige snijlijn. en beschouw alles wat minder dan 1 mm afwijkt als een probleem dat op een later productiedag moet worden afgehandeld.
Het volgende punt maakt dit probleem echt schadelijk voor een goed functionerende verbinding: tegen de tijd dat de boards zijn geïnstalleerd en de storing optreedt, kunnen drie verschillende gebeurtenissen allemaal naar elkaar verwijzen.
De Pcb-producent zaag de V-groef nauwkeurig volgens de specificaties. Bij de installatie thuis werden de elementen precies geplaatst waar Gerber had aangegeven. ontwerper ze hebben het formaat zo ingesteld dat de condensator direct naast de scorelijn stond, omdat er in hun DRC niets over stond. Niemand heeft een richtlijn overtreden. De regels ontbraken gewoonweg, en dat was de belangrijkste regel – vanwege het feit dat speling tussen component en rand dit is geen standaard DRC-controle. De meeste CAD-apparaten meten ook niet het bereik tot de paneelclassificatielijn; de paneelindeling vindt doorgaans plaats nadat de opmaak is voltooid, in een aparte handeling, meestal door een andere persoon.
Dat is de structurele holte. De lay-outingenieur plaatst onderdelen tegen een fictieve rand van de plaat. De paneelontwerper voegt de V-snede er later aan toe. Geen van beiden ziet ooit het complete plaatje. De scheur is ingebouwd, niet gemaakt.
De opties zijn bekend, goedkoop en worden tot mijn grote frustratie veel te weinig gebruikt:
Geef een uitsluitingsgebied aan in de lay-out, niet alleen in de paneeltekening. Specificeer een componentvrije zone houd minimaal 2 mm rondom elke snijlijn aan voordat u begint met het geleiden. Als uw EDA-tool ontwerpvoorschriften ondersteunt, codeer deze dan – afstand van componentbinnenplaats tot printplaatrand. Zo niet, dan is dit een checklistpunt bij elke lay-outevaluatie. De testdocumentatie is waar dit wordt vastgelegd; de DRC (Design Rule Check) is waar dit zou moeten worden vastgelegd, maar vaak niet gebeurt.
Kies bewust voor de opsplitsingsmethode. Een V-snede is niet het juiste gereedschap voor printplaten met gevoelige onderdelen nabij de randen. Router wordt opgesplitst (tab-routering met computer) muizenbeten (of een gefreesd profiel) zorgt voor veel minder buigspanning, omdat de plank niet wordt gebogen, maar juist smaller wordt gemaakt. Laser wordt klaargemaakt of laseroverdracht is een ander alternatief, met name voor dunne of breekbare ondergronden. Het prijsverschil is reëel, maar klein in vergelijking met een veldproef.
Als een V-snede onvermijdelijk is, beveilig dan de kwetsbare delen. . Plaats dummy rails of extra ontladingslipjes zodat de spanning wordt geabsorbeerd voordat deze het elementgebied bereikt. Plaats de inkepingslijn ver van gebieden met een hoge dichtheid aan keramische componenten. Voor printplaten waar MLCC's dicht bij de zijkant moeten zitten, kunt u flexibele lijm onder het component of een serieweerstand overwegen – hoewel een ontwerpcorrectie over het algemeen goedkoper is.
Test dit al in de modelfase, zodra dat mogelijk is. Neem een paneel, verdeel het zoals het in de productie wordt verdeeld, en test het vervolgens met behulp van akoestische microscopie of met minimaal 500 thermische cycli. Als de MLCC's breken, kom je daar pas achter als je vijf printplaten hebt, niet vijfduizend. Deze testmethode spoort een hele reeks defecten op – en vrijwel niemand voert hem uit.
De prijsberekening is hier vergelijkbaar met alle andere vermijdbare problemen in deze markt. Het verplaatsen van een condensator met 1,5 millimeter kost niets in de ontwerpfase – de routingsoftware brengt geen kosten in rekening per millimeter. Het vaststellen van de breuk in de prototypefase kost een middag akoestische scanning. Het vinden ervan in de productie leidt tot een stilgelegde productielijn, quarantaine en een wekenlange, mislukte analyse. Het vinden ervan in het veld kost de klantrelatie.
Het beleid is zo eenvoudig dat je het op een plakbriefje kunt schrijven: geen keramisch onderdeel binnen 2 mm van een V-vormige snijlijn. leg het vast in de lay-out, controleer het tijdens de evaluatie en valideer het op het allereerste paneel. De MLCC's zullen je er zeker dankbaar voor zijn – rustig, vanuit hun onbeschadigde keramische behuizing, waar de scheur nooit de kans heeft gekregen om te ontstaan.
 Actueel nieuws
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24
 EN