EN
GYORS LINKEK
A hibás feljegyzésben „időszakos rövidzárlat” szerepelt. Az ügyfél udvariasan reagált, ami csak rontott a helyzeten. Egy sor vezérlőpanel már beégett, majd véletlenszerű hibákat kezdett el produkálni a gyártási padlón – különböző rendszerek, különböző napok, semmilyen mintát, amit bárki is felfedezhetett volna.
Szétszedtük az egyik működő panelt. Mikroszkóp alatt semmi. Röntgen alatt abszolút semmi feltűnő. Akusztikai ellenőrzés kellett hozzá, hogy megtaláljuk: egy kerámia kondenzátor – egy 0805 MLCC, amely 2 milliméterre feküdt a panel szélétől – a testtel együtt, a megszakított gyártással párhuzamosan simán megrepedt. A hasadás kívülről nem volt látható. Ez egy hagyományos flex repedés , és lehetővé tette, hogy a belső elektródák szakaszosan érintkezzenek egymással.
A hiba a típusadatokban rejlett, nem a szerelőszalagban. A kondenzátor kevesebb mint 1 mm-re feküdt fel a V-CUT pontvonal. Amikor a panelt kettéosztották, a rugalmas stressz és szorongás egyenesen az összetevővel együtt haladt.
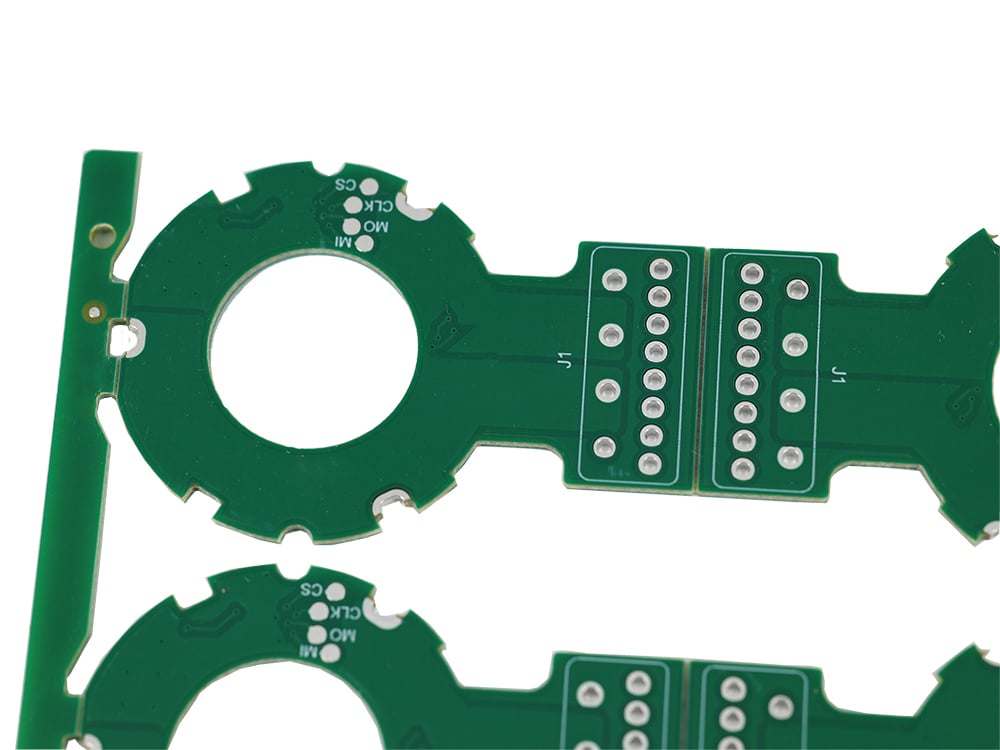
A V-karcolás egy szándékosan gyenge vonal. A gyártó egy V-alakú hornyot vág – jellemzően a deszka vastagságának 1/3-ad részén mélyen, mindkét oldalon –, és a deszka könnyen törik ezen a vonalon, amikor a panelt leválasztják. Olcsó, gyors, és téglalap alakú deszkáknál ez az alapértelmezett. panelezés megközelítés az iparágban.
Azonban a marketing ezt elhallgatja: egy V-vágás eltörése irányított törés. Amikor meghajlítja a panelt, a feszültség a V-horony hegyénél koncentrálódik, és a törés a vágási vonal mentén terjed. Ez a szándékolt viselkedés. A nem szándékolt rész az, ami ezután történik - a feszültség nem áll meg a panel szélénél. A hajlítónyomaték a horonyból kifelé, a... forrasztási pontok és bármibe, ami a felülethez kapcsolódik a vonal egy meghatározott tartományán belül.
Ha az a „bármi” egy ellenállás, akkor forrasztási repedést kaphatsz – ami megfigyelhető, javítható, de bosszantó. Ha ez egy töbtrétegű kerámia kondenzátor , egy teljesen más videojátékot kapsz.
A kerámia kondenzátorok az egész összeállítás egyik legérzékenyebb alkatrészei a mechanikai hajlításra, és ennek van egy termékkel kapcsolatos oka: a dielektrikum egy lezárt kerámia. A kerámia nem folyik, nem hajlik, nem reped - törik. Amikor egy MLCC testület ha a repedés a hajlítási határán túl görbült, a repedés a lap felőli szélénél kezdődik, és átlósan felfelé fut a belső elektródahalommal, a maximális nyírófeszültség vonalához igazodva.
A kárt tetézi az, hogy a kondenzátor belső kerete -- forgó kerámia és acél elektródák rétegei, talán 100 réteg egy közös X7R alkatrészben. Egy törésnek nem kell félbeszakítania az alkatrészt ahhoz, hogy meghibásodást okozzon. Elég, ha az egyik elektródaréteget annyira eltoljuk, hogy hozzáérjen a szomszédjához. Ez egy periodikus rövidhullám, ami a hőmérséklet, a rezonancia és a panel rugalmasságának függvényében jön és megy. Az alkatrész jól néz ki. Az adatlap szerint nagyszerű. Az áramkör viszont más.
És van egy különleges veszélyesség az MLCC repedéseknél: szinte észrevehetetlenek. A repedés belül van, a csomagolás a repedés fölé van öntve vagy rögzítve, és a klasszikus értékelési módszerek – AOI, röntgen – gyakran nem veszik észre őket. A repedést csak megbízhatóan rögzítik a... acoustic Microscopy (CSAM) vagy óvatos keresztmetszetűek, ezért haladnak át a termelésen, és hónapokkal később területi meghibásodásokként kerülnek felszínre.
A fő kérdés alapvető: mennyire közel van az, ami túl közel van? Az iparági válaszok nem következetesek, ami sokat elárul arról, hogyan kezelik ezt a kudarcot vallott módot.
– Néhány kartongyártó cég 0,5 mm-es minimális alkatrész-V-vágás hézagot határoz meg.
– AIPC tanácsot, és a legtöbb gyártó megköveteli 1,0 mm a V-horony helyétől a legközelebbi réz- vagy elemtestig
– Sokkal konzervatívabb beutalók – köztük számos kellemetlen környékbeli múlttal rendelkező mentős – mondják 1,27 mm-től 2,0 mm-ig , és némelyik olyan magasra megy, mint 5 mm kifejezetten kerámia kondenzátorokhoz
A 0,5 mm és 5 mm közötti különbség nem a bonyolultság jele. Ez a különbség aközött, hogy "az alkatrész fizikailag nem zavarja a karcolóeszközt" és a "az alkatrész túléli a szétválasztási feszültséget". A 0,5 mm-es hézag az első szabványnak megfelel. A másodiknak gyakorlatilag semmit sem tesz. A V-vágás körüli hajlítófeszültség-mező nem értékeli a fél milliméteres akadályt - messze túlterjed rajta, és a tényleges károsodási zóna a deszka vastagságától, a terméktől, a játék mélységétől és a szétválasztás módjától függ.
Az ésszerű szabályozás, amire gondoltam, miután túl sok repedt kondenzátort láttam: tartsa az MLCC-ket és a különféle egyéb kerámia alkatrészeket legalább 2 mm távolságra bármilyen V-vágási vonaltól , és az 1 mm-nél kisebb eltéréseket a gyártási napon várakozó problémaként kezelje.
Az alábbiakban látható az a rész, ami ezt a problémát igazán károssá teszi a működő kapcsolatra nézve: mire a kártyákat telepítik és a hiba megjelenik, 3 különböző esemény is egymásra utalhat.
APCB gyártó pontosan a specifikációnak megfelelően vágta ki a V-hornyot. Az alapozás során az elemek pontosan oda kerültek, ahová a Gerber mondta. A tervező úgy irányították a formátumot, hogy a kondenzátor közvetlenül a vágási vonal mellett legyen, mivel a DRC-jükben semmi sem jelezte ezt. Senki sem szegte meg az irányelveket. A szabályok egyszerűen nem tartalmazták azt az egyet, ami igazán számított -- mivel alkatrész és él közötti szabad távolság nem egy szabványos DRC-ellenőrzés. A CAD-eszközök többsége nem méri a panel besorolási vonaláig terjedő távolságot; a panelizálás jellemzően a formázás befejezése után történik, egy külön műveletben, amelyet általában egy másik személy végez.
Ez a szerkezeti üreg. A tervezőmérnök egy képzeletbeli panelszélhez helyezi az alkatrészeket. A panelépítő mérnök csak utána készíti el a V-vágást. Egyikük sem látja soha az összefüggő képet. A repedés kialakul, nem keletkezik benne.
A lehetőségek érthetőek, olcsók és őrjítően kihasználatlanok:
A tervrajzon ne csak a panelrajzon alkalmazzon elkülönített területet. Adjon meg egy alkatrészmentes zóna legalább 2 mm-t hagyjon minden vágott vonal körül, mielőtt elkezdené az irányítást. Ha az EDA eszköz támogatja a tervezési szabályokat, kódolja azt – a munkaterület és a tábla széle közötti távolságot. Ha nem, akkor ez minden tervértékelés ellenőrző eleme. A véleményben rögzítik ezt; a DRC-ben kell rögzíteni, de nem.
Válaszd tudatosan a szétválasztási módszert. A V-vágás nem megfelelő eszköz az olyan deszkákhoz, amelyek szélei közelében érzékeny részek vannak. Router felosztása (fülmarás számítógéppel egérharapások vagy egy mart profil) sokkal kisebb hajlítási feszültséget hoz létre, mivel a deszka nem hajlításra, hanem redukálódásra kerül. Lézeres felhalmozás vagy lézeres átvitel egy másik alternatíva, kifejezetten vékony vagy törékeny aljzatok esetén. Az árkülönbség valós, de elenyésző a terepi meghibásodás vizsgálatához képest.
Ha a V-vágás elkerülhetetlen, rögzítse a sérülékeny részeket hely próbasínek vagy további kitörő füleket, hogy a feszültség elnyelődjön, mielőtt az elérné az alkatrész területét. A vágási vonalat a nagy sűrűségű kerámia populációktól távol kell elhelyezni. Azoknál a tábláknál, ahol az MLCC-knek az oldal közelében kell lenniük, érdemes rugalmas ragasztót használni az alkatrész alatt vagy egy soros ellenállást – bár őszintén szólva a tervezési javítás általában olcsóbb.
Teszteld le a modell szakaszában, amint lehetséges. Lakj meg egy panelt, oszd meg úgy, ahogy a gyártás során, és futtasd le a gyártást akusztikus mikroszkóppal vagy legalább 500 hőciklussal. Ha az MLCC-k elválnak, akkor öt panelnél, nem ötezernél tudod megállapítani. Ez a sorozatvizsgálat a hibák egész osztályát kimutatja – és gyakorlatilag senki sem futtatja le.
Az árkalkuláció itt megegyezik minden más elkerülhető problémával ezen a piacon. Egy kondenzátor 1,5 milliméteres elmozdítása a tervezési fázisban semmit sem kerül – az útvonaltervező szoftverprogram nem milliméterben számol. A prototípusnál a szakadás rögzítése egy délutánnyi akusztikus szkennelésbe kerül. A gyártás során a megtalálása leállított gyártósorba, karanténba és egy hetekig tartó sikertelen elemzésbe kerül. A terepen történő megtalálása pedig a fogyasztói partnerség visszavetését vonja maga után.
A szabályzat annyira egyszerű, hogy akár egy cetlire is fel lehet írni: nincs kerámia alkatrész 2 mm-en belül a V-alakú vágott vonaltól vesd rá a tervrajzra, ellenőrizd az értékelés során, és validáld az első panelen. Az MLCC-k minden bizonnyal hálásak lesznek – nyugodtan, sértetlen kerámia testeikből, ahol a repedésnek soha nem volt lehetősége kialakulni.
 Friss hírek
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24