EN
RÝCHLE ODKAZY
Stále si pamätám prvú dosku, ktorá mi ukázala, prečo nemám rád určitý povrchový povlak. Zákazníkova bGA s jemným rozostupom rozmiestnenie – sieťový ASIC s rozostupom 0,5 mm obklopený kruhom pasívnych súčiastok 0402 – sa vrátila z Montáže SMT s 14 % panelov, ktoré mali chybné spojenia. Všetky poruchy sa vyskytli na rovnakom mieste: spájkové mostíky medzi vývodmi BGA, ktoré mali byť od seba vzdialené 0,3 mm. Röntgenové snímky pripomínali, že niekto vylial spájkovinu cez celú oblasť BGA.
Prvým inštinktom výrobcu dosiek bolo obvinenie šablóny. Potom spájkovej pasty. Následne režimu reflu. Preverili sme všetky tieto položky. Všetko bolo v poriadku.
Potom niekto nakoniec položil otázku, ktorú počas objednávania nikto nezadával: aký je povrchový povlak ? Riešením bolo HASL – spájkovanie horúcim vzduchom. Nízka cena, rýchlosť a úplne nesprávna metóda pre túto dosku. Zákazník ušetril 0,11 USD na doske vzhľadom na povrchovú úpravu. Náklady na opravu a odpad z tejto výrobnej série dosiahli takmer 19 000 USD.
Ak chcete pochopiť, prečo HASL zlyháva na doskách s jemným rozostupom, musíte poznať tento proces. Neobložená doska sa ponorí do kúpeľa kvapalného spájkovacieho materiálu – bezolovového spájkovacieho zliatiny SAC305, ktorá sa používa v mnohých moderných výrobných závodoch – a potom sa prevedie cez sadu nožov horúceho vzduchu, ktoré odstránia nadbytok spájkovacieho materiálu z povrchu. Cieľom je tenká a rovnaká vrstva na každej nezakrytej medi.
To je teória. Fyzika je oveľa menej spolupracujúca.
Hrúbka HASL sa veľmi líši na jednej doske. V závislosti od geometrie páskov, orientácie dosky a presného dopadu vzduchových čepeľov sa hrúbka cínovej vrstvy môže pohybovať od 1 mikróna do 40 mikrónov. Niektoré pásky skončia takmer úplne rovné. Iné majú viditeľný cínový klenutý tvar. Toto nie je problém v podrobnej výrobnej prevádzke – ide o základnú vlastnosť tohto procesu. Každá doska s povlakom HASL na svete má túto vlastnosť.
Na hrubej doske s páskami 1 mm a širokým rozostupom je rozdiel výšky 20 mikrónov medzi susednými páskami bezvýznamný. Cínový odpor (solder mask) plní svoju funkciu, súčiastky sú veľké a všetko funguje.
Na bGA s jemným rozostupom dopad, čísla vyprávajú rozličný príbeh. BGA s rozostupom 0,5 mm má plošky približne 0,25 mm veľké. BGA s rozostupom 0,4 mm – čo je v spotrebiteľských a priemyselných výrobkoch výrazne bežné – má plošky približne 0,2 mm veľké. Teraz spočítajme: olovovo-cínový výstupok (solder dome) s výškou 25–40 mikrónov na ploške 200 mikrónov predstavuje 12–20-percentnú odchýlku vo výške plošky. Pri stovkách plošiek pod jediným BGA sa vytvorí povrch, ktorý pripomína malé horské reťazce namiesto rovného pristávacieho priestoru.
Guľôčky olovovo-cínového spájkovacieho materiálu v BGA nezaujímajú kopce. Potrebujú rovný povrch.
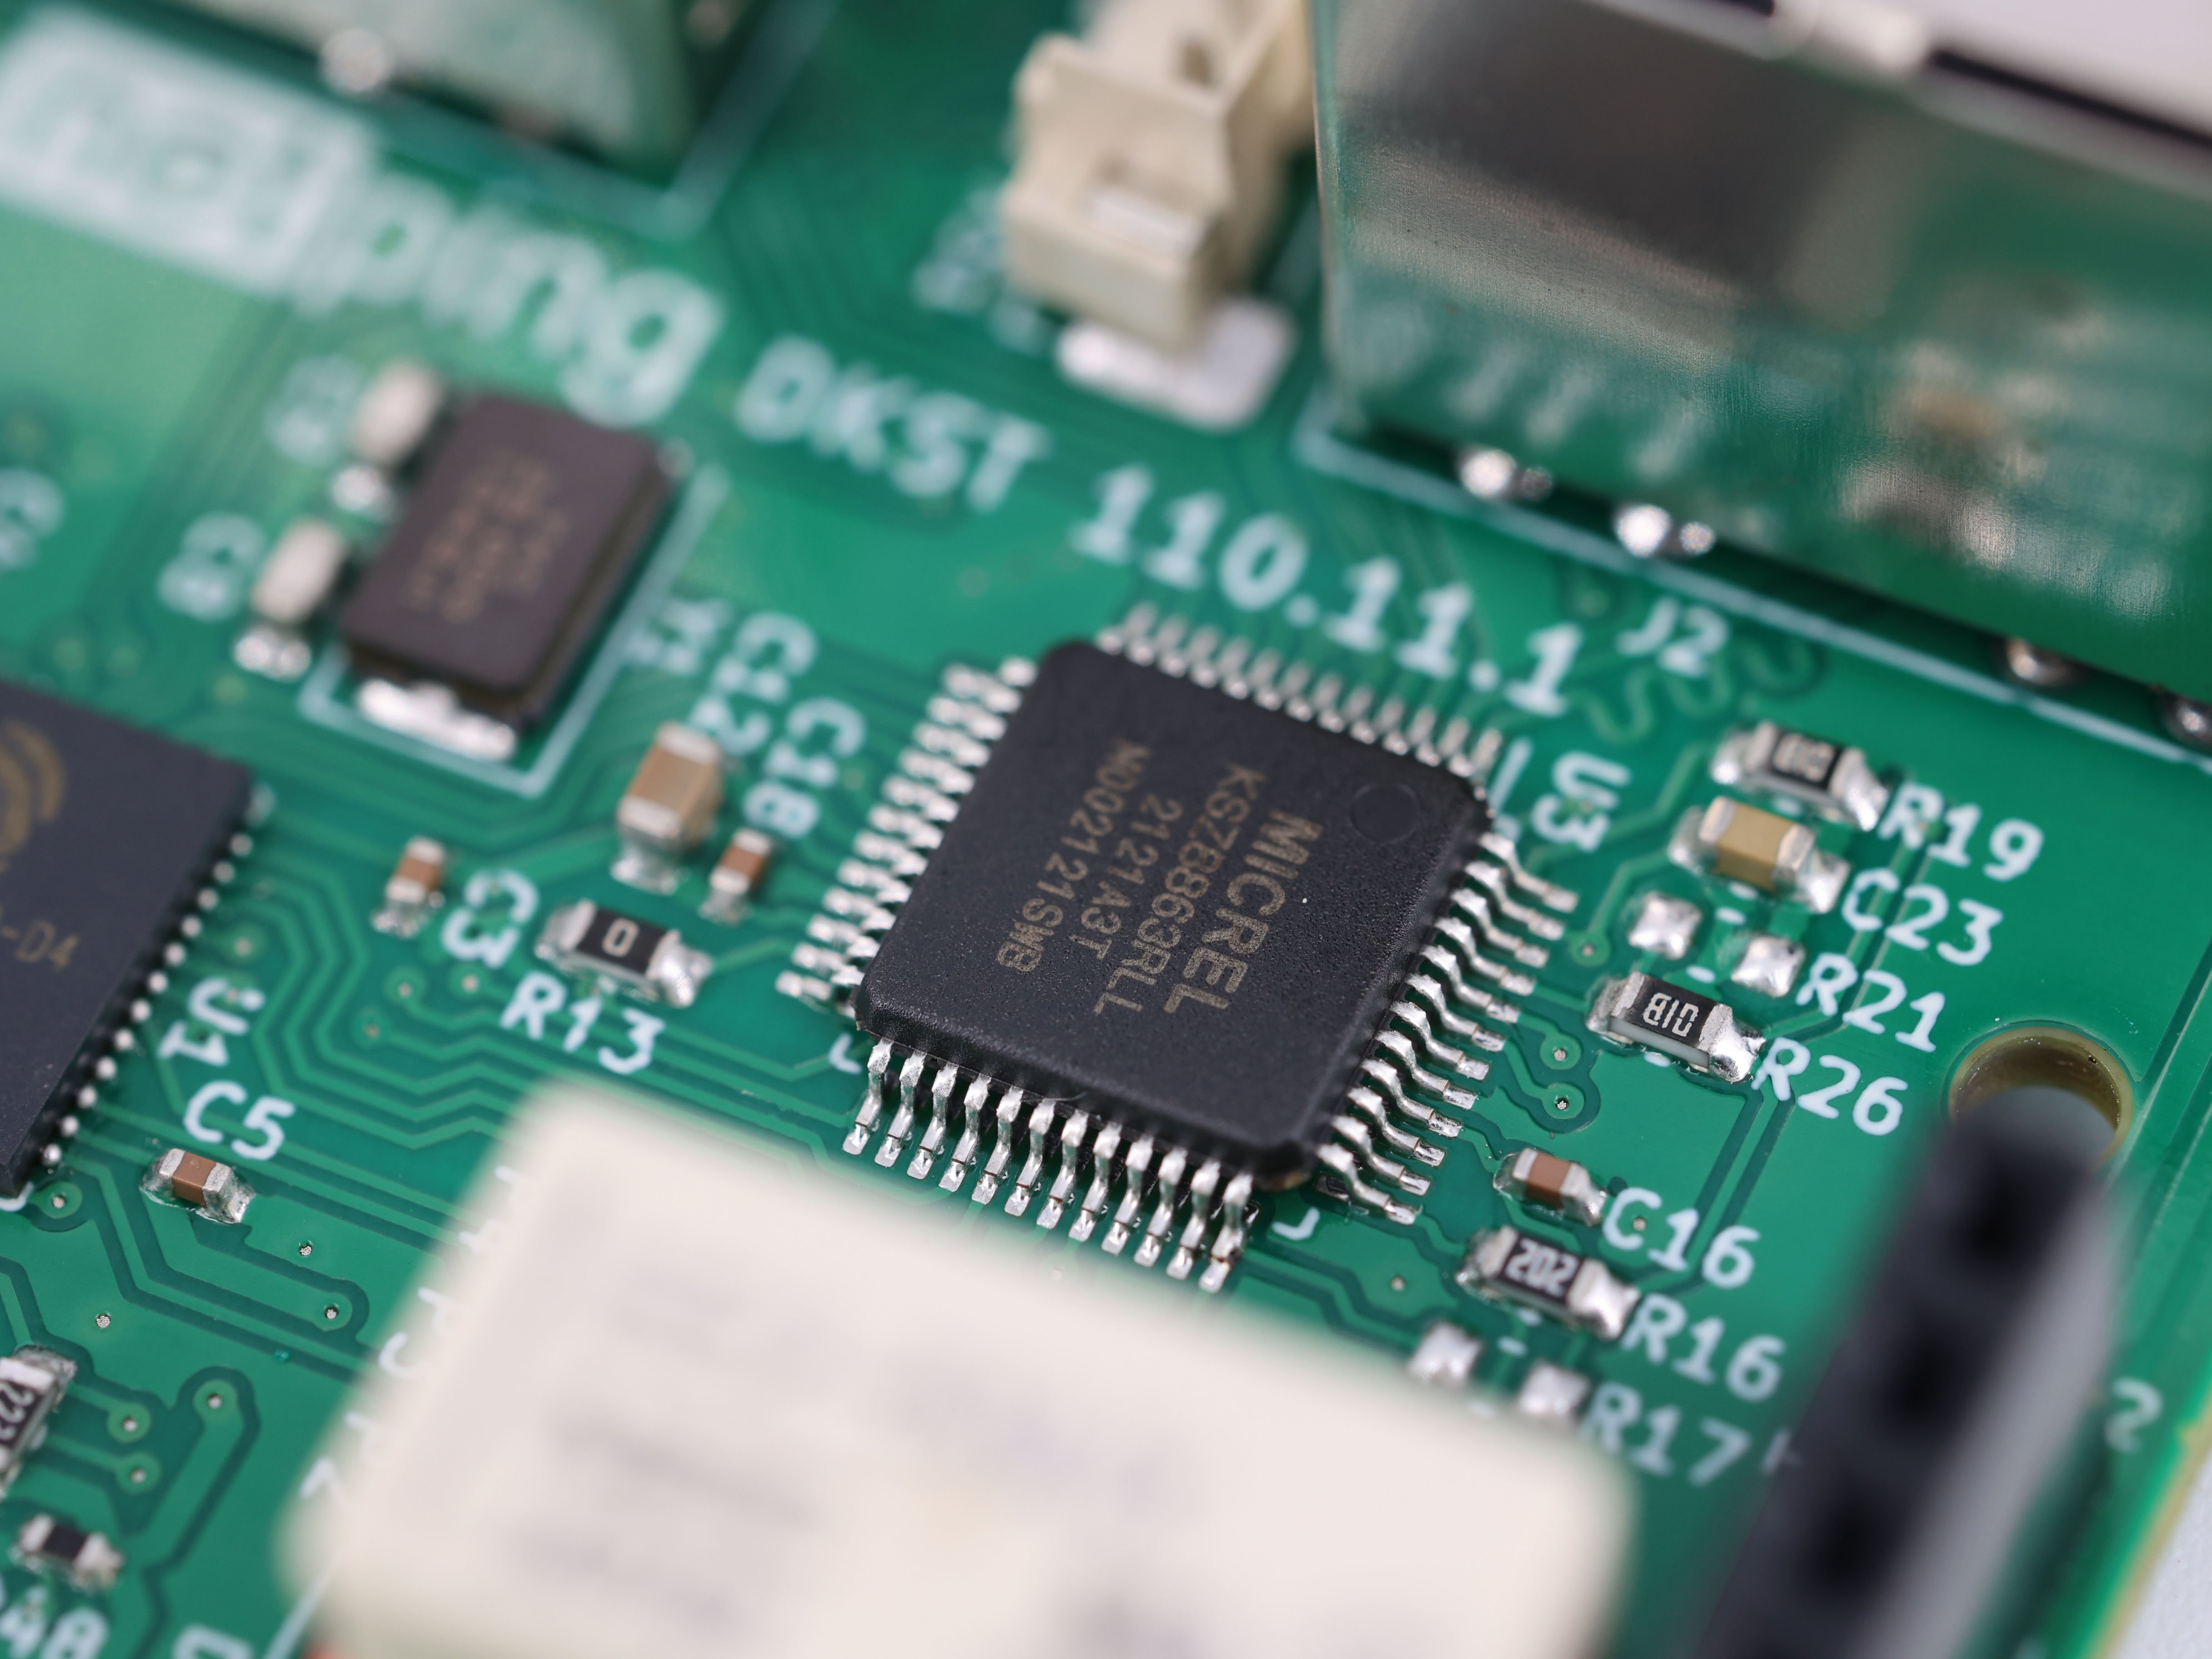
Nepravidelný povrch HASL spôsobuje dve tradičné chyby BGA: spájkové prepojenie a otvorené obvody . Vyzerajú ako opak, no majú rovnaký pôvod – guľôčky sa nepriľnú tam, kde ich návrh predpokladal.
Spájkové prepojenie vzniká na okrajoch . Tam, kde je HASL kúpový povrch najvyšší, sa vrstva spájkovej zliatiny rozširuje pozdĺžne za nominálny okraj plošky. Pri vzdialenosti 0,3 mm je to dostatočné na výrazné zníženie medzery medzi susednými ploškami. Keď sa guľôčka BGA počas reflow procesu roztaví a spájkovacia pasta sa roztaví, kombinácia nadbytočnej spájkovej zliatiny z HASL povrchu a zníženej vzdialenosti predstavuje ideálny recept na vznik mostíkov. Na vznik mostíka nie je potrebné, aby bola spájka výrazne mimo polohy – stačí, ak nájde cestu cez medzeru, ktorá už bola zúžená povrchovým povlakom.
Poruchy typu „otvorený obvod“ vznikajú na opačnom extréme. Solderové guľôčky balenia BGA sú koplanárne v rámci niekoľkých mikrónov po odchode od dodávateľa podložiek. Plošné spoje na doske musia byť tiež koplanárne – to je celý zmysel slova „land“ (plošný spoj) v termíne „land pattern“ (plošný vzor). Keď niektoré plošné spoje ležia o 30 mikrónov vyššie ako ich susediace plošné spoje, guľôčky BGA sa počas umiestňovania a spájkovania najskôr dotknú vyšších plošných spojov. Nižšie plošné spoje môžu viesť k slabému spoju, čiastočnému spoju alebo vôbec k žiadnemu spoju. Toto sú poruchy, ktoré prejdú rýchlym vizuálnym kontrolným testom a neskôr sa objavia ako pravidelné chyby počas funkčného testovania – alebo ešte horšie, mesiace neskôr v prevádzke.
Existuje aj tretí, menej zreteľný problém. Tlač solder paste predpokladá rovný povrch. Otvor v šablóne je navrhnutý tak, aby naniesol presné množstvo pasty na každý plošný spoj. Na HASL klenbe sa pasta rozširuje nerovnomerne, ztenšuje sa na vrchu a hromadí sa po stranách. Dokonca aj dosky, ktoré nevykazujú mostíkovanie, môžu mať nekonzistentné spájkové spoje objemy v celej BGA-- čo sa ukáže ako zneškodňovanie a integrity záujmy dole na linke.
Nikto nevyvíja dosku a nepovie: "Chcem nejaké spájkovacie mosty, prosím". HASL sa definuje na základe troch faktorov a všetky tri sú ľahko zrozumiteľné.
Náklady - Čo? HASL je najdostupnejší povrchový povlak vo výrobe a v množstve je delta na dosku v porovnaní s ENIG - bezelektro nikel ponorné zlato - hromadí sa. Pre dosku bez jemných komponentov je to dobré. Problém je, keď sa rovnaký cenový dôvod dostane na dosku, ktorá obsahuje jeden BGA. Jedna časť s rozstupom 0,4 mm postačuje na zrušenie HASL pre hwole board, ale rozhodnutie o nadobudnutí nie vždy vytvára túto väzbu.
Znalosť . HASL už roky existuje. Starší inžinieri a nákupné skupiny ho používali na každej doske, ktorú doteraz zostavili, a nikdy ich nezradil. Často si však neuvedomujú, že ich staršie návrhy obsahovali súčiastky s rozostupom 0,8 mm alebo 1,0 mm. Priemerný rozostup v odvetví sa za posledných 5 rokov výrazne zmenšil a povlak, ktorý fungoval so staršími doskami, sa nedá jednoducho preniesť.
Výrobné predvolené nastavenia . Toto je to, čo ma frustuje najviac. Neočakovane veľa výrobcov dosiek predvolene nastavuje HASL v prípade, že zákazník neurčí povlak, pretože ide o ich najlacnejšiu a najvýkonnejšiu výrobnú linku. Objednávka sa prijme, pole pre povrchový povlak sa nevyplní a HASL sa teda použije automaticky. Nikto sa nepýta, či doska obsahuje súčiastky s jemným rozostupom. Zákazník problém zistí až počas prvého montážneho behu.
Táto rada tu nie je sporná – každý významný dokument o návrhu dosiek a štandardoch uvádza rovnakú vec. Pre montáž BGA s jemným rozostupom (rozostup 0,5 mm a menej) ENIG je bežnou voľbou. Niklová vrstva (zvyčajne 3–6 mikrónov) sa ukladá prostredníctvom reťazovej reakcie, čo znamená, že sa presne prispôsobuje geometrii pádikov atóm po atóme, namiesto toho, aby bola na ne nanášaná horúcim vzduchom. Tenká vrstva ponorenej zlatej vrstvy (0,05–0,1 mikróna) chráni niklovú vrstvu a zabezpečuje rovný, spájkovateľný povrch. Výsledok: rovinnosť pádikov meraná v mikrónoch namiesto desiatok mikrónov.
OSP – prirodzená chemikália pre spájkovateľnosť – je rovná, nízkonakladová alternatíva. Organický film je hrubý len 0,2–0,5 mikróna a vôbec nezmení výšku pádikov. Kompenzácie sú skutočné: OSP má kratšiu dobu skladovateľnosti (zvyčajne 6–12 mesiacov), vyžaduje opatrné zaobchádzanie a počas prvého spájkovania sa film odstráni, čím sa odhalí čistá meď.
Existujú situácie, keď je HASL stále správnym rozhodnutím pre povrchovú úpravu: dosky s prevládajúcimi cezotvornými otvormi, návrhy s hrubým rozostupom a výrobky, pri ktorých je dôležitejší počet viacerých reflow cyklov a dlhšia doba skladovania ako jednotnosť jemných prvkov. Kľúčové je urobiť toto rozhodnutie zámerným spôsobom na základe skutočného súboru komponentov – nie automaticky zvykom.
Porovnajme čísla vedľa seba, pretože práve tu sa skutočne robí výber.
Pri sérii 5 000 dosiek ide o sumu niekde medzi 500 a 2 500 USD. Významná suma, avšak malý rozdiel v porovnaní s tým, čo nasleduje.
Jedna izolovaná pájková mostík BGA, ktorý unikne preskúšaniu, stojí koncový výrobok. Miera porúch dosky 14 % – tá, s ktorou som začal tento krátky článok – zahŕňa náklady na prepracovanie, náhradné komponenty, expedované dopravu a straty výrobnej kapacity. V prípade tohto zákazníka úspory z výberu povlaku HASL predstavovali približne 550 USD v rámci tejto objednávky. Náklady boli 19 000 USD. Pomer sa so zvyšujúcim sa objemom nezlepšuje; naopak, zhoršuje sa, pretože poruchy sa prejavujú až po odoslaní výrobku do prevádzky.
Ak zadávate Povrchový povlak PCB a návrh obsahuje BGA s jemným rozostupom, položte výrobcovi dosiek jednu otázku: aká je špecifikácia rovnobežnosti pádikov pri tomto povlaku? Ak vám nedokáže odpovedať číselnou hodnotou alebo ak odpoveď znie napríklad „záleží na tom, kde sa vzduchové čepele dotknú povrchu“, máte svoju odpoveď.
Rovinný povrch nie je luxus pri doske BGA. Je to zásadný požiadavka.
 Horúce správy
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24