EN
Ligazóns rápidas
Aínda lembro a primeira placa que me ensinou a desgostar dun acabado superficial. A dun cliente bGA de paso fino deseño — un ASIC de rede de 0,5 mm de paso rodeado por un anel de pasivos de tamaño 0402 — volveu da Configuración SMT co 14 % dos paneis cunha conexión deficiente. Os fallos estaban todos no mesmo lugar: pontes de soldadura entre as patas da BGA que debían estar separadas 0,3 mm. As imaxes de raios X parecían que alguén derramara soldadura sobre toda a zona da BGA.
A primeira reacción do fabricante da placa foi culpar o esténcil. Despois a pasta de soldadura. E logo o perfil de refluxo. Examinamos todos eles. Estaban ben.
Entón, finalmente, alguén fixo a pregunta que ninguén formulara durante a encomenda: cal é o revestimento superficial a solución foi HASL — soldadura con aire quente en progreso. De baixo custo, rápida e absolutamente incorrecta para esta placa. O cliente aforrara 0,11 $ por placa no acabado. Os custos de retraballo e de desperdicio para esa serie de fabricación implicaron menos de 19 000 $.
Para comprender por que o HASL non funciona nas placas de paso fino, é preciso entender o proceso. Unha placa baleira sumérgese nun baño de solda líquida — SAC305 sen chumbo na maioría das fábricas modernas — e despois extraese mediante un conxunto de coitelos de aire quente que eliminan o exceso de solda da superficie. O obxectivo é obter un recubrimento fino e uniforme sobre cada pata de cobre exposta.
Esa é a idea. A física é moito menos cooperativa.
Grosor do HASL varía enormemente nunha soa placa. Dependendo da xeometría dos pads, da orientación da placa e do modo exacto no que os xatos de aire impactan, a capa de estaño pode variar de 1 micrómetro a 40 micrómetros. Algúns pads queden case perfectamente planos. Outros queden cunha cúpula visible de estaño. Isto non é un problema nunha instalación de fabricación detallada: é unha característica fundamental do proceso. Todas as placas HASL do mundo teñen isto.
Nunha placa rudimentaria con pads de 1 mm e espazamento amplo, unha diferenza de altura de 20 micrómetros entre pads adxacentes é insignificante. A máscara de soldadura fai o seu traballo, as pezas son grandes e todo funciona ben.
En un bGA de paso fino o impacto, os números informan unha historia variada. Un BGA con paso de 0,5 mm ten pads de aproximadamente 0,25 mm de tamaño. Un BGA con paso de 0,4 mm —moi frecuente en produtos para consumidores e industriais— ten pads de arredor de 0,2 mm. Agora fagamos as contas: unha cúpula de soldadura de 25-40 micrómetros sobre un pad de 200 micrómetros representa unha variación de altura do pad do 12-20 %. Ao longo das centenas de pads baixo un único BGA, obtense unha superficie que se parece máis a unha cadea montañosa que a unha zona de aterrizaxe plana.
As esferas de soldadura BGA non son tolerantes coas colinas. Necesitan unha superficie plana.
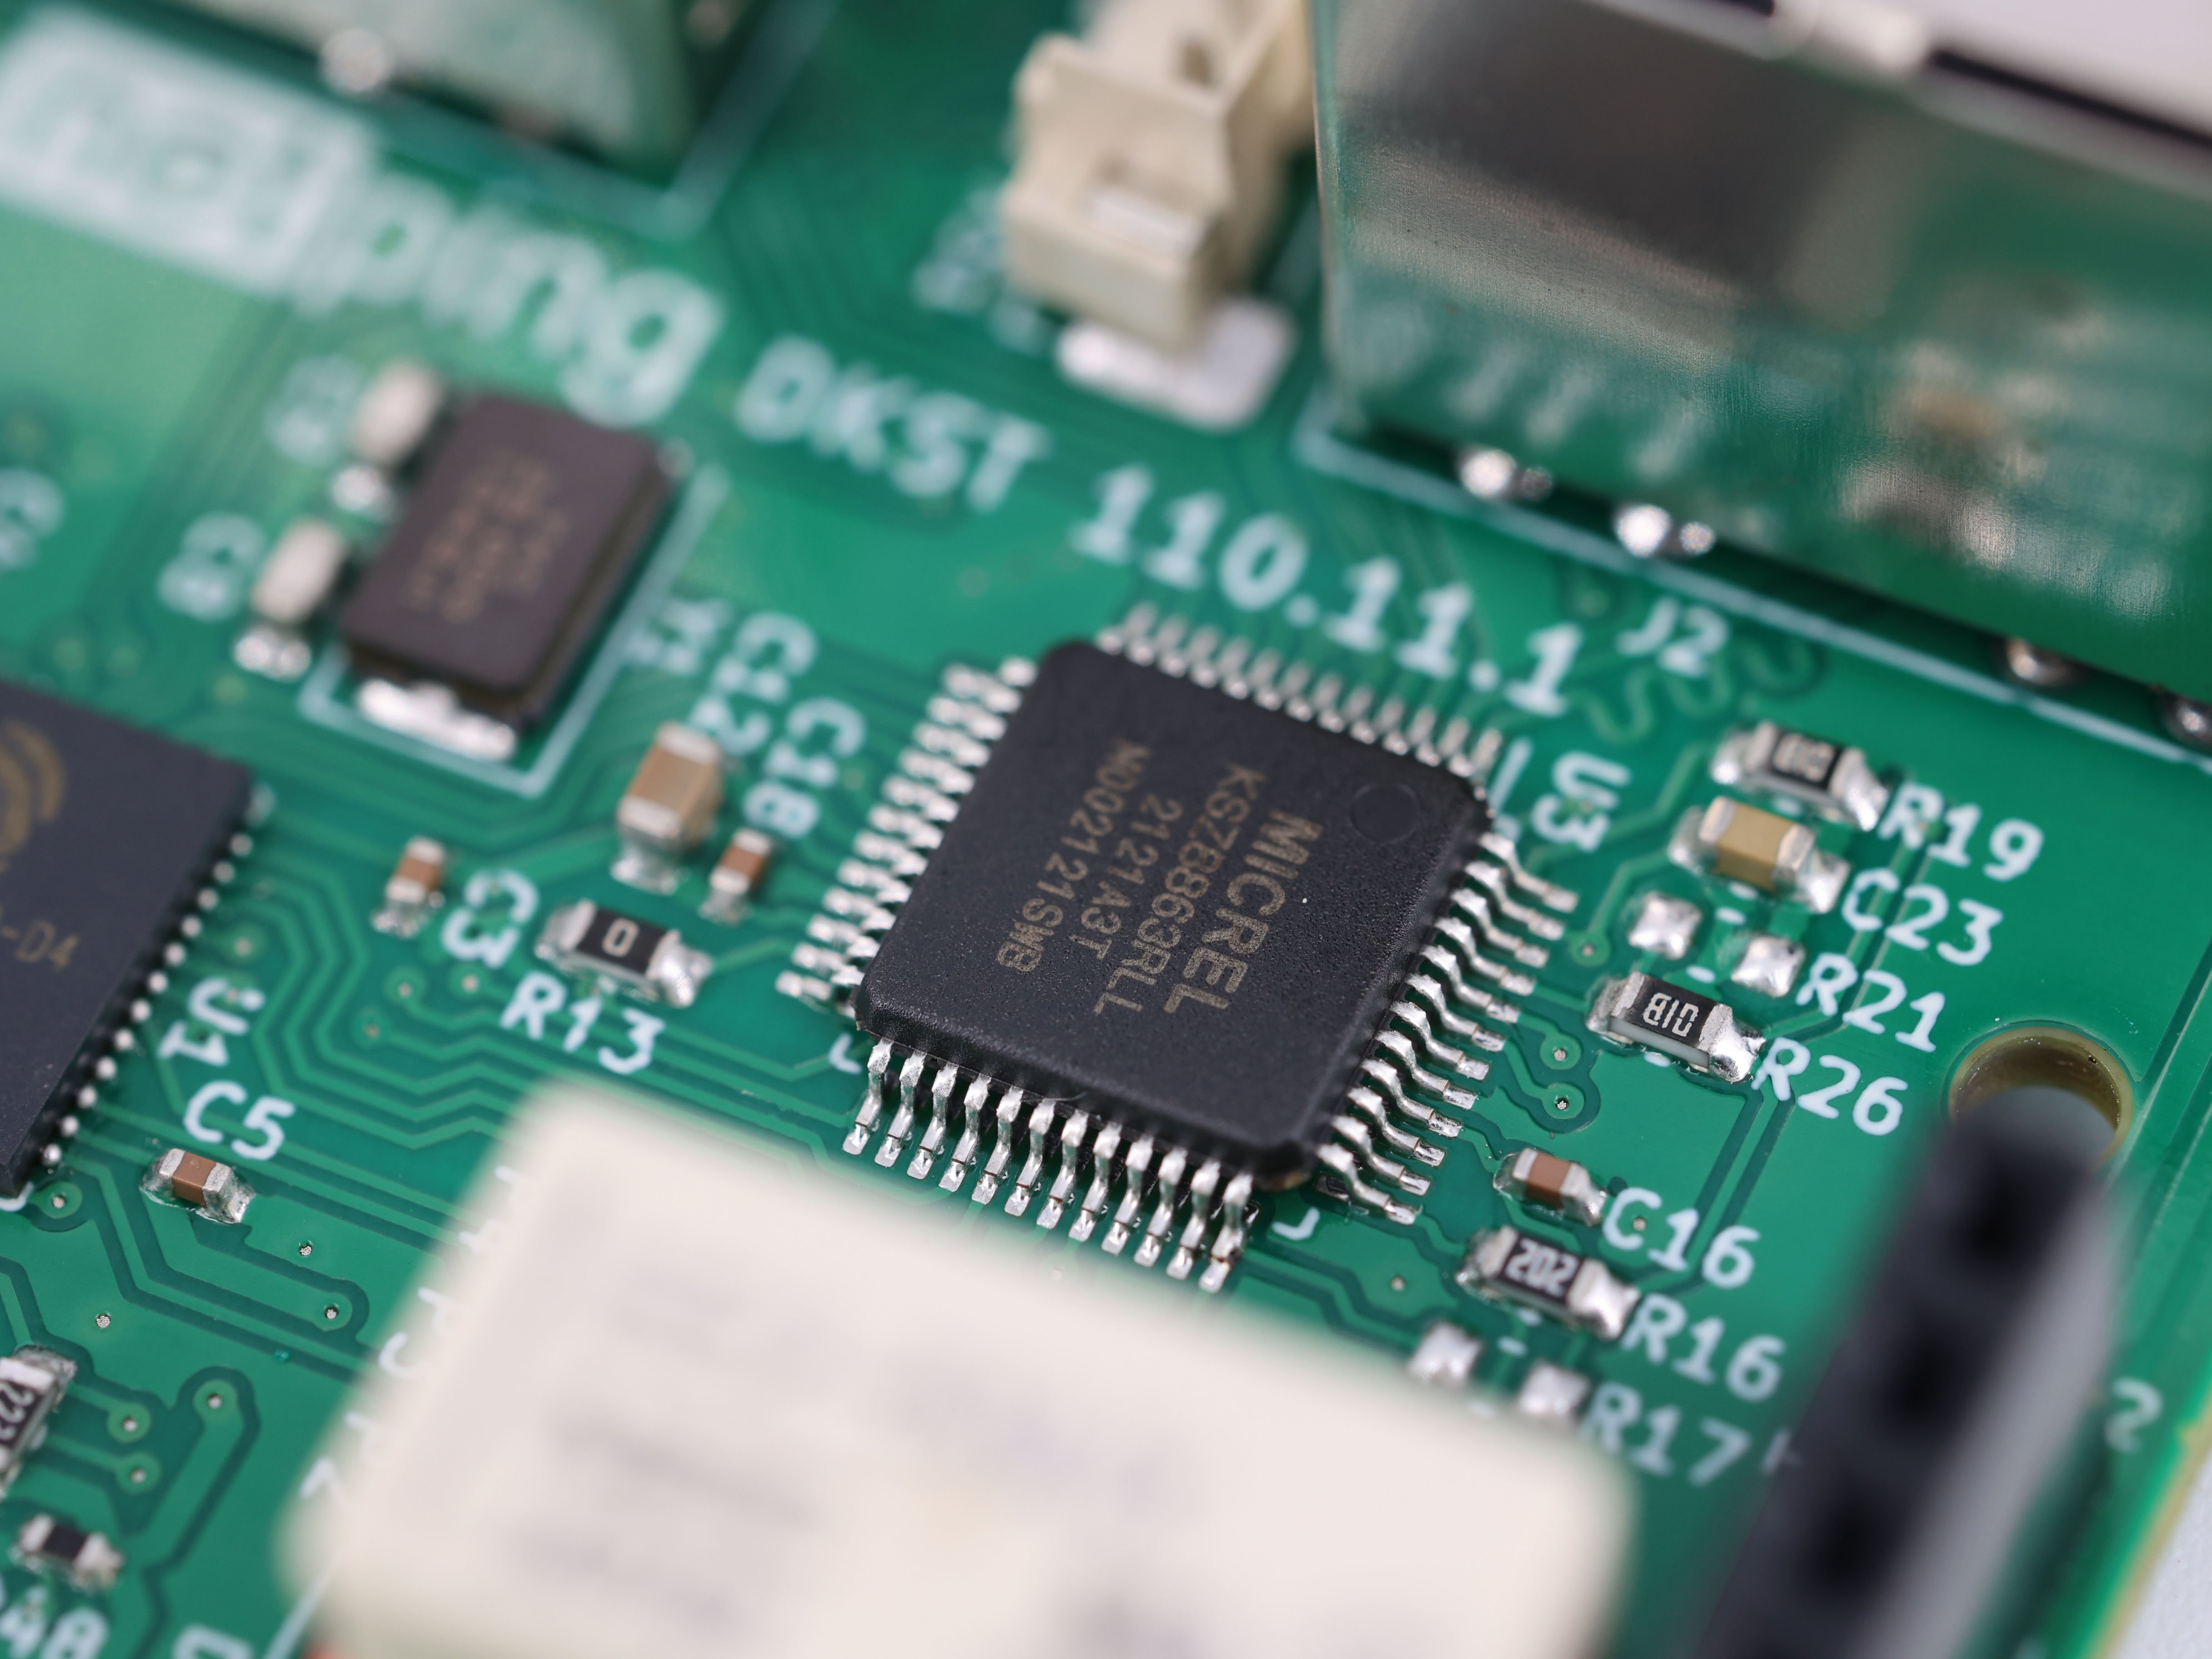
A superficie HASL irregular xera os dous defectos tradicionais BGA: conexión de soldadura e circuítos abertos . Parecen opostos, pero comparten a mesma orixe: as bolas xa non aterrizan onde o deseño previra que o fixeran.
A soldadura en ponte prodúcese nas extremidades onde un domo HASL é máis alto, a capa de solda esténdese lateralmente máis aló do límite nominal da pata. Nun espazo de 0,3 mm, iso é suficiente para reducir substancialmente a separación entre as patas circundantes. Cando a esfera BGA se funde e a pasta de solda se funde, a combinación de solda adicional procedente do acabado HASL e a separación reducida é unha fórmula para pontes. A solda non precisa estar gravemente desalineada: basta con que atope un camiño a través dunha fenda que xa foi estreitada polo revestimento.
Os circuitos abertos prodúcense no extremo contrario. As esferas de soldadura dun paquete BGA son coplanarias dentro de uns poucos micrómetros cando saen do fornecedor do plano. As pistas da placa tamén deben ser coplanarias — ese é precisamente o obxectivo da «terra» no «patrón de terra». Cando algunhas pistas están 30 micrómetros máis altas que as súas veciñas, as esferas BGA tocan primeiro as pistas máis altas durante a colocación e a soldadura por reflujo. As pistas máis baixas poden dar lugar a unha unión débil, a unha unión parcial ou incluso a ningunha unión. Estes son os fallos que pasan unha inspección visual rápida e despois aparecen como erros intermitentes nas probas funcionais — ou peor, meses despois no campo.
Hai tamén un terceiro problema, máis silencioso. Impresión da pasta de solda presupón unha superficie plana. A abertura da serigrafía está deseñada para depositar unha cantidade exacta de pasta en cada pista. Nun domo HASL, a pasta espállase de maneira desigual, afílase na parte superior e acumúlase nos lados. Incluso as placas que non presentan pontes poden acabar con unhas unións de soldadura inconsistentes volumes en toda a BGA—o que se manifesta como anulación e preocupacións de integridade máis adiante.
Ninguén desenvolve unha placa e afirma «Gustaríame ter algunhas pontes de soldadura, por favor.» HASL defínese por tres factores, e os tres son fáciles de comprender.
Custo . HASL é o revestimento superficial máis económico na fabricación, e en cantidade a diferenza por placa fronte a ENIG — níquel electroquímico con ouro por inmersión — acumúlase. Para unha placa sen componentes de paso fino, ese aforro é aceptable. O problema xorde cando o mesmo razoamento de prezo se aplica a unha placa que contén unha única BGA. Un só compoñente de paso 0.4 mm basta para invalidar HASL para toda a placa, pero a decisión de adquisición non sempre establece esa ligazón.
Familiaridade . O HASL leva anos en existencia. Os enxeñeiros e os grupos de adquisicións máis experimentados usárono en todas as placas que construíron ata agora, e nunca lles causou problemas. O que non sempre teñen presente é que os seus deseños anteriores empregaban compoñentes con pasos de 0,8 mm ou 1,0 mm. O paso estándar do sector reduciuse considerablemente nos últimos cinco anos, e o acabado que funcionaba nas placas antigas non é válido para as novas.
Valores predefinidos de fábrica . Este é o caso que máis me frustra. Un número inesperado de fabricantes de placas aplican por defecto o HASL cando o cliente non especifica ningún acabado superficial, xa que é a súa liña máis económica e de maior rendemento. A orde introdúcese, o campo de acabado superficial déixase en branco e o HASL aplícase por defecto. Ninguén se pregunta se a placa contén compoñentes de paso fino. O cliente descobre o problema na primeira fase de montaxe.
O consello aquí non é controvertido: cada residencia importante de consello e cada documento de normas afirma a mesma cousa. Para montaxe de BGA de paso fino (paso de 0,5 mm ou inferior), ENIG é a opción convencional. A capa de níquel (normalmente de 3 a 6 micrómetros) depositase mediante reacción en cadea, o que significa que se adapta á xeometría do pad átomo a átomo, en vez de ser aplicada con aire quente. O revestimento flash de ouro por inmersión (0,05–0,1 micrómetros) protexe o níquel e fornece unha superficie plana e soldable. O resultado: coplanaridade dos pads medida en micrómetros, non en decenas de micrómetros.
OSP —un produto químico de soldabilidade natural— é a alternativa plana e de baixo custo. A película orgánica ten só 0,2–0,5 micrómetros de grosor e non modifica en absoluto a elevación dos pads. As compensacións son reais: o OSP ten unha vida útil máis curta (xeralmente de 6 a 12 meses), require un manexo coidadoso e a película queima durante a primeira soldadura por reflujo, deixando ao descuberto o cobre sen recubrir.
Hai situacións nas que HASL segue sendo a opción axeitada: placas dominadas por compoñentes de montaxe en orificio, deseños de paso grosos e produtos nos que son máis importantes múltiples ciclos de reflow e un longo tempo de almacenamento que a uniformidade en características finas. A clave é tomar esa decisión de forma intencionada, baseándose no conxunto real de compoñentes, non por defecto.
Comparemos os números lado a lado, pois é aquí onde se toma realmente a decisión.
Nun lote de 5.000 placas, isto supón entre 500 e 2.500 dólares. Unha cantidade significativa, pero pequena comparada co que vén despois.
Unha ponte de soldadura BGA illada que pasa desapercibida na inspección supón un custo para o produto final. Unha taxa de fallo do 14 % nos paneis —a que mencionei ao comezo deste breve artigo— implica custos de reprodución, compoñentes de substitución, envíos acelerados e perda de capacidade de fabricación. No caso dese cliente, as aforradas ao escoller HASL ascendían a 550 $ nesa orde. Os custos foron de 19 000 $. A proporción non mellora co volume; empeora, xa que os fallos no campo ocorren despois de que o produto se envíe.
Se está especificando un Revestimento superficial dun PCB e o deseño inclúe un BGA de paso fino, faga ao fabricante de placas unha pregunta: cal é a especificación de coplanaridade das pistas con este acabado? Se non pode responder cun número, ou se a resposta inclúe frases como «depende de onde impacten as lámias de aire», xa ten a súa resposta.
A superficie plana non é un luxo nunha placa BGA. É o obxectivo fundamental.
 Novas de última hora
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24