EN
LIDHJE TË SHPEJTA
Kujtoj mirë pllakën e parë që më tregoi se duhej të mos doja një përfundim sipërfaqeje. Një klienti i bGA me hapsirë të vogël dizajn-- një ASIC rrjeti me hapsirë 0,5 mm rrethuar nga një unazë pasivësh 0402-- u kthye nga Montimi SMT me 14% të paneleve që nuk arritën lidhjen. Të gjitha dështimet ishin në të njëjtin vend: ura të ngopjes midis padave BGA që duhej të ishin 0,3 mm larg njëra-tjetrës. Fotot me rreze X ngjanin me një person që kishte derdhur ngopje mbi tërë zonën BGA.
Instinkti i parë i prodhuesit të pllakës ishte të akuzonte stencilen. Pastaj ngopjen. Më pas llogaritjen e rifutjes. Ne i kontrolluam të gjitha. Ishte perfekt.
Pastaj dikush pyeti përfundimisht pyetjen që askush nuk kishte bërë gjatë blerjes: cili është përmbulimi i sipërfaqes ? Zgjidhja ishte HASL -- ngrohja me ajër të nxehtë për montimin e komponentëve. E lirë, e shpejtë dhe absolutisht e gabuar për këtë tabelë. Klienti kishte kursyer 0,11 dollarë për tabelë në përfundim. Kostot e riparimit dhe të materialeve të humbura për këtë serë prodhimi përfshinën më pak se 19 000 dollarë.
Për të kuptuar pse HASL nuk funksionon në tabelat me hapsira të vogla, duhet të kuptoni procesin. Një tabelë e papërpunuar zhytet në një vashë me gëlqerë të shkruar – SAC305 pa plumb në shumicën e fabrikave moderne – dhe më pas tërhiqet përmes një sere thikash ajri të nxehtë që heqin gëlqerën e tepërt nga sipërfaqja. Qëllimi është një mbulim i hollë dhe i barabartë mbi çdo pad bakri të ekspozuar.
Kjo është ideja. Fizika është shumë më pak bashkëpunuese.
Trashësia e HASL ndryshon shumë shumë në të njëjtën pllakë. Varësisht nga gjeometria e pultave, orientimi i pllakës dhe mënyra se si bluajtërit e ajrit godasin pllakën, shtresa e plumbit mund të variojë nga 1 mikron deri në 40 mikron. Disa pulat përfundojnë pothuajse të sheshta. Të tjera përfundojnë me një kupolë të dukshme plumbi. Kjo nuk është një problem në një fabrikë prodhimi të hollësishme – është një cilësi themelore e procesit. Çdo pllakë HASL në botë e ka këtë.
Në një pllakë të thjeshtë me pulat 1 mm dhe hapësirë të gjerë midis tyre, ndryshimi i lartësisë prej 20 mikronësh midis dy pultave ngjitur është pa rëndësi. Maskës së plumbit i bën punën, pjesët janë të mëdha dhe gjithçka funksionon.
Mbi një bGA me hapsirë të vogël ndikimi, numrat tregojnë një histori të ndryshme. Një BGA me hapat 0,5 mm ka shpatulla rreth 0,25 mm në madhësi. Një BGA me hapat 0,4 mm – shumë e zakonshme në produkte konsumatorësh dhe industriale – ka shpatulla afër 0,2 mm. Tani bëni llogaritjet: një kupolë tinë 25–40 mikroni mbi një shpatullë 200 mikroni është një variacion 12–20% në lartësinë e shpatullës. Në mes të qindra shpatullave nën një BGA të vetme, ju merrni një sipërfaqe që ngjan me një varg malor të vogël, në vend të një zone të rrafshët për poshtëzbritje.
Sferat e tinës BGA nuk janë të përshtatshme me kodrat. Ata kanë nevojë për sipërfaqe të rrafshët.
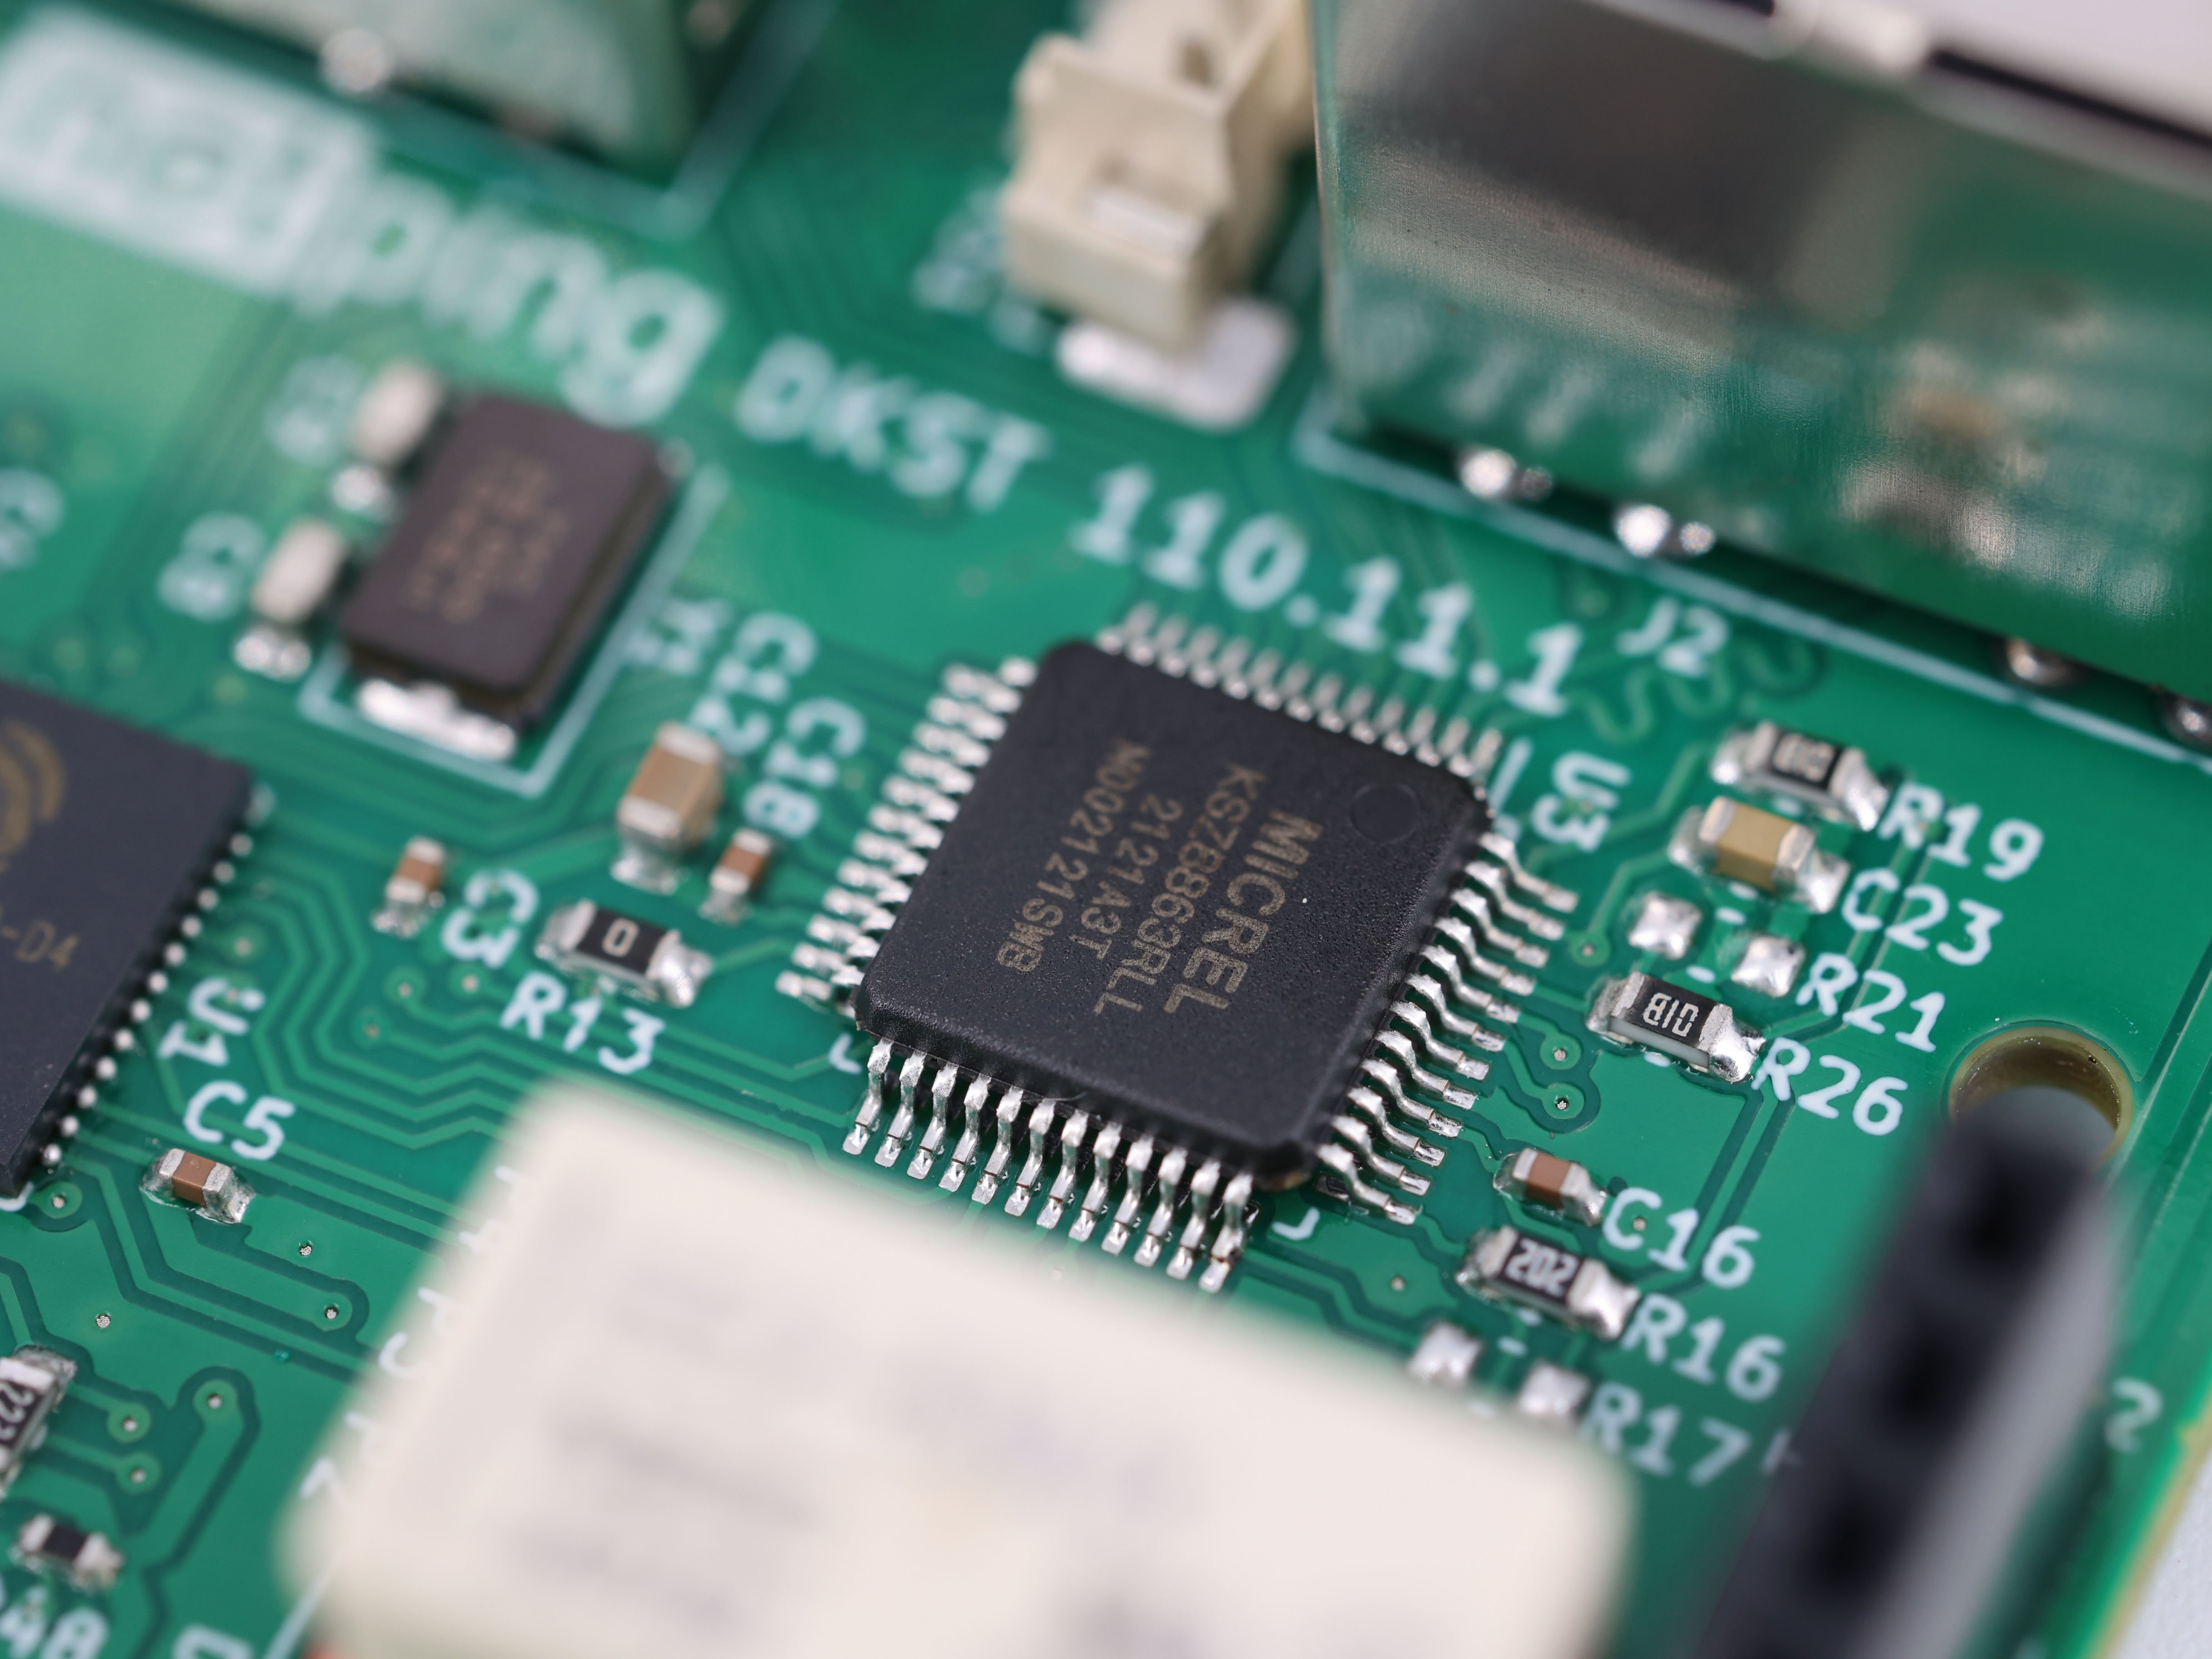
Sipërfaqja e papërpunuar HASL shkakton dy defekte tradicionale BGA: lidhje tinëshe dhe larg Circuits . Ata duket si të kundërt, por kanë të njëjtin fillim – sferat nuk ulen ku projektimi i kishte parashikuar.
Lidhja e tinës ndodh në skaje . Atëherë kur kupola HASL është më e lartë, shtresa e ngullosjes zgjatet anësisht jashtë kufirit nominal të shiritit. Në një hapësirë 0.3 mm, kjo është e mjaftueshme për të minimizuar në mënyrë të konsiderueshme distancën midis shiritave fqinjë. Kur sfera BGA rikthehet në gjendje të lëngshme dhe pasta e kaliit shkrihet, kombinimi i shtesës së ngullosjes nga përfundimi HASL dhe largësia e zvogëluar formon një receptë për lidhje të papajtueshme (bridges). Ngullosja nuk ka nevojë të jetë shumë e zhvendosur – thjesht duhet të gjejë një rrugë përmes një boshllëku që tashmë është ngushtuar nga mbulimi.
Hapja e qarqeve ndodh në ekstremin e kundërt. Sferat e ngjitjes të paketës BGA janë koplanare brenda disa mikronëve kur dalin nga furnizuesi i planit. Pllakat e bordit duhet të jenë gjithashtu koplanare – kjo është e gjithë qëllimi i "tokës" në "modelin e tokës". Kur disa pllaka ndodhen 30 mikronë më lart se fqinjët e tyre të afërt, sferat e BGA-së prekin së pari pllakat e larta gj during pozicionimit dhe shkrirjes. Pllakat e ulëta mund të rezultojnë në lidhje të dobët, lidhje pjesore ose aspak lidhje. Këto janë dëmtimet që kalojnë një kontroll vizuel të shpejtë dhe më pas shfaqen si gabime periodike në testet funksionale – ose edhe më keq, muaj më vonë në fushë.
Ka edhe një problem të tretë, më të heshtur. Printimi i Pastës së Tinëzit presupon një sipërfaqe të nivelize. Hapja e stencilit është projektuar për të vendosur një sasi të saktë pasta ngjitëse mbi çdo pllakë. Në një kupolë HASL, pasta shpërndahet pa barazim, bëhet më e hollë në majë dhe grumbullohet në anët. Edhe pllakat që nuk formojnë lidhje të papërshtatshme mund të përfundojnë me lidhje ngjitëse të papërshtatshme volumet në të gjithë BGA-në... që shfaqen si shqetësime të anulluara dhe integriteti poshtë linjës.
Askush nuk krijon një bord dhe thotë "Unë do të si disa ura saldim, ju lutem". HASL merr të përcaktuar për tre faktorë, dhe të tre janë të lehtë për t'u kuptuar.
Kosto - Jo. HASL është veshja më e përballueshme e sipërfaqes në prodhim, dhe në sasi delta për kartë kundër ENIG - Nikeli i zhytur në ar pa elektrikë - mblidhet. Për një bord pa përbërës të hollë, kjo konservim është e mirë. Problemi është kur e njëjta arsyetim çmim merr vënë në një bord që përmban një BGA të vetme. Një pjesë me një shkallë prej 0.4 mm është e mjaftueshme për të pavlefshëm HASL për pllakën e hwole, por vendimi për blerje nuk e bën gjithmonë këtë lidhje.
Familjariteti . HASL është përdorur në fakt që nga vjetët e mëparshëm. Inxhinierët dhe grupet e blerjes më të vjetra e kanë përdorur atë në çdo pllakë që kanë ndërtuar më parë, dhe ajo nuk i ka dëmtuar kurrë. Ato që nuk janë gjithmonë të vetëdijshme janë se stilet e vjetra të tyre përfshinin komponentë me hapsirë 0,8 mm ose 1,0 mm. Hapsira mesore e industrisë ka zvogëluar shumë në 5 vitet e fundit, dhe përfundimi që funksiononte me pllakat e vjetra nuk përshtatet më.
Vlerat fillestare të fabrikës . Ky është ai që më frustron më shumë. Një numër i papritur i vendbanimeve të pllakave përzgjedhin automatikisht HASL kur klienti nuk specifikon një mbulim, pasi është vija e tyre më e lirë dhe me prodhim më të lartë. Porosia regjistrohet, fusha e përfundimit të sipërfaqes mbetet e zbrazët, dhe HASL përzgjedhet automatikisht. Askush nuk pyet nëse pllaka përmban komponentë me hapsirë të vogël. Klienti zbulon problemin gjatë rrotullimit të parë të montimit.
Këshilla këtu nuk është kontroverse – çdo dokument i rëndësishëm i bordit të drejtorëve dhe i standardeve thotë të njëjtën gjë. Për montimin e BGA me hapsirë të vogël (0,5 mm hapsirë dhe më pak), ENIG është zgjidhja e zakonshme. Shtresa e nikelit (zakonisht 3–6 mikronë) depozitohet përmes reaksioni zinxhir, që do të thotë se ajo përshtatet me gjeometrinë e pad-it atom pas atomi, në vend që të shpërndahet me ajër të nxehtë. Shkëlqimi i arit të zhytur (0,05–0,1 mikronë) siguron nikelin dhe ofron një sipërfaqe të rrafshët dhe të ngjitshme. Rezultati: coplanariteti i pad-it matet në mikronë, jo në dhjetëra mikronë.
OSP – kimikali natyral për ngjitshmëri – është alternativa e rrafshët dhe me kosto të ulët. Film i organizuar është vetëm 0,2–0,5 mikronë i trashë dhe nuk modifikon fare lartësinë e pad-it. Kompromiset janë reale: OSP ka një jetëgjatësi më të shkurtër (zakonisht 6–12 muaj), kërkon manipulim të kujdesshëm dhe filmi digjet gjatë rifuzionit të parë, duke zbuluar bakrin e papërpunuar.
Ka situata ku HASL mbetet thirrja e duhur telefoni: panelet me shumicë perforacionesh, dizajnet me hapa të trasha dhe produktet ku ciklet e shumta të rifuzionit dhe ruajtja e gjatë janë më të rëndësishme se monotonësia e detajeve të holla. Kyçja është bërja e kësaj zgjedhjeje me qëllim, bazuar në grupin aktual të komponentëve – jo duke u dorëzuar nga parazgjedhja.
Le të vendosim numrat njëra pranë tjetrës, sepse kjo është pika ku bëhet me të vërtetë zgjedhja.
Në një serë prej 5.000 panelesh, kjo është nd somewhere midis 500 dollarëve dhe 2.500 dollarëve. Një numër i rëndësishëm, por i vogël në krahasim me atë që vjen pas.
Një urë e vetme e ngjitjes BGA që kalon pa u kontrolluar shkakton humbje të produktit përfundimtar. Një shkallë dështimi 14% për panelin – ajo me të cilën fillova këtë artikull të shkurtër – përfshin kosto të riparimit, komponentësh zëvendësues, dërgesa të shpejta dhe humbje kapaciteti prodhimi. Në rastin e atij klienti, kursimet nga zgjedhja e HASL ishin rreth 550 dollarë amerikanë për atë porosi. Kostot ishin 19 000 dollarë amerikanë. Raporti nuk përmirësohet me rritjen e sasisë; ai bëhet edhe më keq, pasi dështimet në fushë ndodhin pas dërgimit të produktit.
Nëse po specifikoni një Mbulim sipërfaqësor PCB dhe dizajni përfshin një BGA me hapsirë të vogël midis skajve, bëni prodhuesit të paneleve një pyetje: si duket specifikimi i coplanaritetit të padave me këtë përfundim? Nëse ata nuk mund të përgjigjen me një numër, ose nëse përgjigjja përfshin frazën «varet nga vendi ku godasin bluferat e ajrit», atëherë keni përgjigjen tuaj.
Sipërfaqja e rrafshët nuk është një karakteristikë e shtuar në një bord BGA. Ajo është e gjitha qëllimi.
 Lajme të nxehta
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24