EN
پیوندهای سریع
هنوز اولین تخته ای که نشان داد از یک سطح پایان ناپسند هستم را به خاطر دارم. يه مشتري bGA با صدای خوب طرح... يه شبکه اي از ASIC 0.5 ميلي متري که توسط يک حلقه از 0402 غير فعال محاصره شده... تنظیم SMT با 14 درصد از پانل ها که به صورت کوتاه ارتباط دارند. شکست ها همه در یک مکان بودند: پل های جوش در بین پد های BGA که باید 0.3 میلی متر از هم فاصله داشته باشند. عکس هاي اشعه اي شبيه يه نفر بود که واقعاً يه نفر به کل محل BGA جوش داده بود
غريزه ي اوليه ي اداره ي کارگاه اين بود که به ستانسيل سرزنش کنن بعدش خمیر جوش بعدش حساب بازپرداخت ما همه شون رو بررسي کرديم اونا بزرگ بودن
سپس یک نفر در نهایت پرسید نگرانی که هیچ کس در طول سفارش پرسیده بود: پوشش سطح راهحل این بود؟ HASL — لحیمکاری با هوای داغ. کمهزینه، سریع و کاملاً نادرست برای این برد. مشتری ۰٫۱۱ دلار آمریکا در هر برد بر روی پوشش صرفهجویی کرده بود. هزینههای بازکاری و دورریختنی در این تولید تنها کمتر از ۱۹۰۰۰ دلار آمریکا بود.
برای درک اینکه چرا HASL در بردهای با فاصلهگذاری ریز عمل نمیکند، باید فرآیند را بشناسید. یک برد خام در حمامی از سolder مذاب — معمولاً SAC305 بدون سرب در بسیاری از کارخانههای مدرن — غوطهور میشود و سپس از میان مجموعهای از تیغههای هوای داغ عبور میکند که سولدر اضافی را از سطح برد دور میکنند. هدف ایجاد پوششی نازک و یکنواخت روی هر پد مسی باز است.
این ایدهی آن است. اما قوانین فیزیکی کمتر همکاریکنندهاند.
ضخامت HASL در سراسر یک برد واحد بهطور بسیار متفاوتی تغییر میکند. بسته به هندسه پد، جهتگیری برد و نحوه برخورد دقیق تیغههای هوا، لایه سولدر میتواند از ۱ میکرون تا ۴۰ میکرون متغیر باشد. برخی پدها تقریباً کاملاً صاف پایان مییابند. در مقابل، برخی دیگر دارای قلهای مرئی از سولدر میشوند. این مسئله در یک واحد تولید دقیق مشکلی ایجاد نمیکند — بلکه ویژگی بنیادین این فرآیند است. تمامی بوردهای HASL در سراسر جهان این ویژگی را دارند.
در یک برد ابتدایی با پدهای ۱ میلیمتری و فاصلهگذاری گسترده، تفاوت ارتفاع ۲۰ میکرونی بین پدهای مجاور بیمعنی است. ماسک سولدر بهدرستی عمل میکند، قطعات بزرگ هستند و همه چیز بهخوبی کار میکند.
بر روی یک bGA با صدای خوب تأثیر، اعداد داستانی متفاوت را نشان میدهند. در یک BGA با فاصلهی پین ۰٫۵ میلیمتر، اندازهی پدها تقریباً ۰٫۲۵ میلیمتر است. در یک BGA با فاصلهی پین ۰٫۴ میلیمتر — که در محصولات مصرفی و صنعتی بسیار رایج است — اندازهی پدها به ۰٫۲ میلیمتر نزدیکتر میشود. حالا محاسبات را جمعبندی کنید: یک کپسول لحیم با ارتفاع ۲۵ تا ۴۰ میکرون روی یک پد ۲۰۰ میکرونی، تغییری معادل ۱۲ تا ۲۰ درصد در ارتفاع پد ایجاد میکند. در میان صدها پد زیر یک BGA واحد، سطحی حاصل میشود که شبیه یک رشته کوه کوچک است، نه یک ناحیهی فرود هموار.
کرههای لحیم BGA نسبت به تپهها بیتفاوت هستند. آنها به سطحی هموار نیاز دارند.
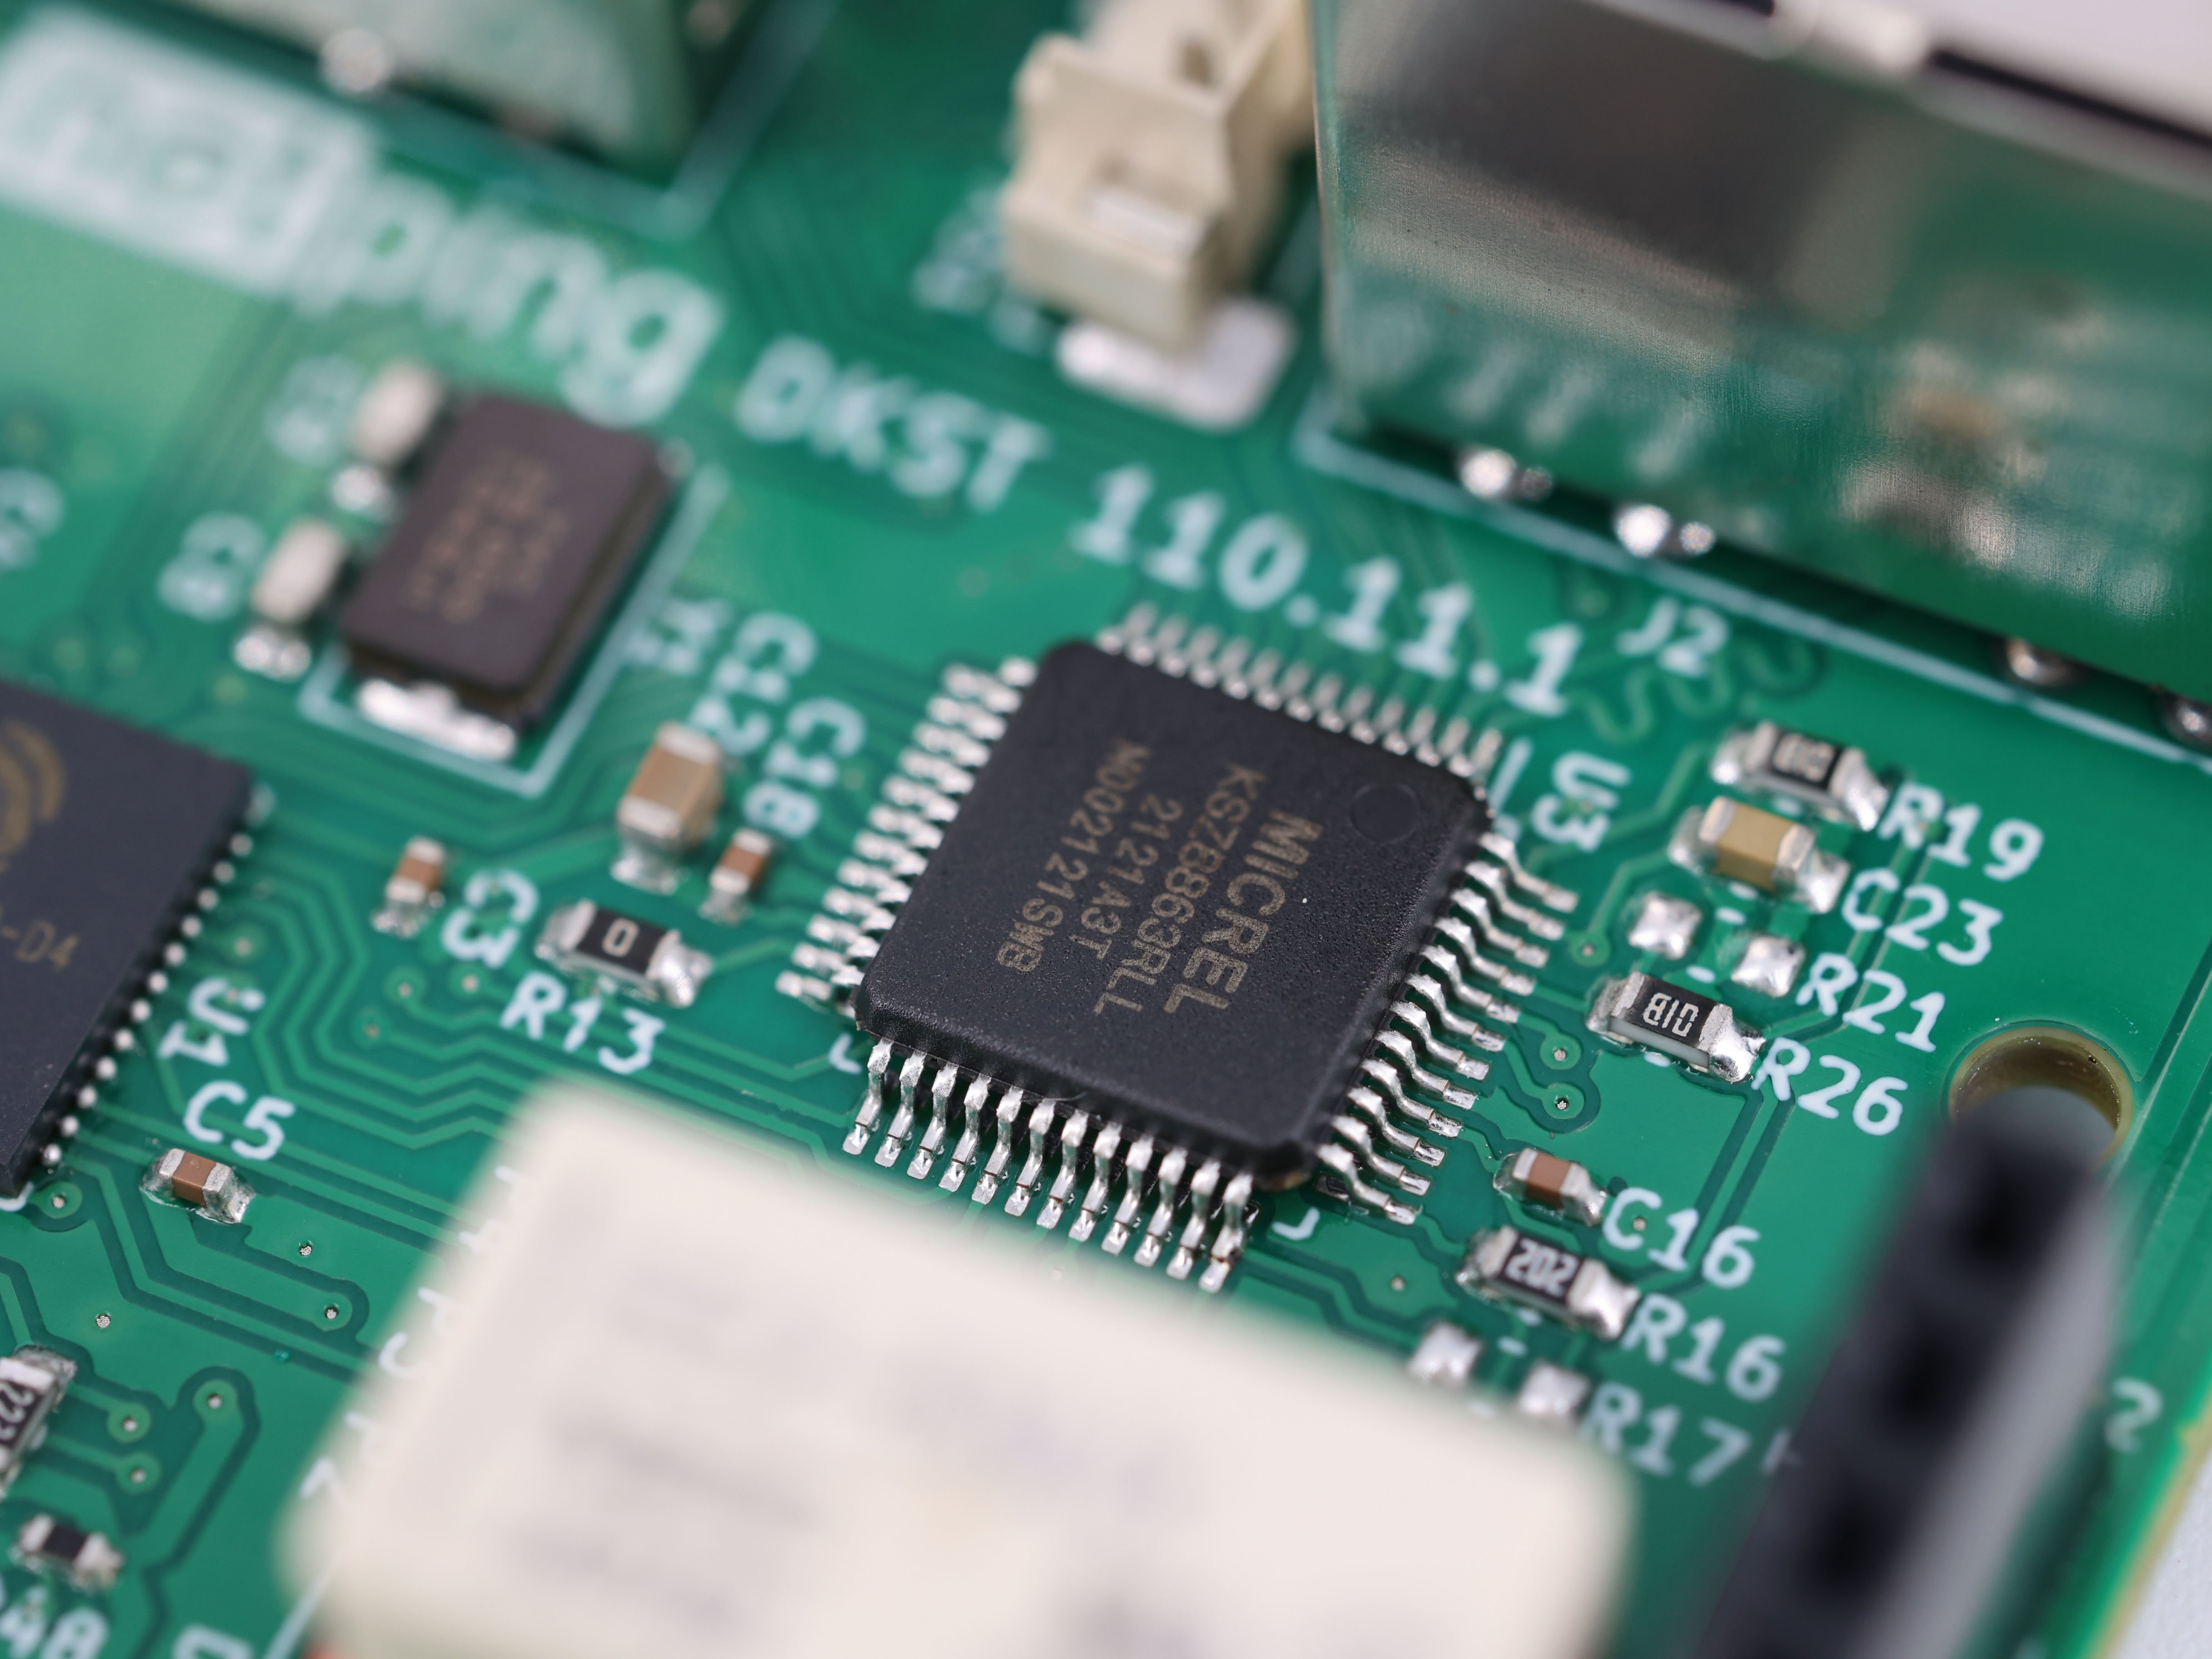
سطح نامنظم HASL منجر به دو عیب سنتی BGA میشود: اتصال لحیم و مدار باز . این دو ظاهراً برعکس یکدیگرند، اما ریشهی مشترکی دارند — کرهها دیگر در جایی که طراحی پیشبینی کرده بود فرود نمیآیند.
اتصال لحیم در انتهایها رخ میدهد. در جایی که برجستگی روکشدهی شده با سختلوله (HASL) بیشترین ارتفاع را دارد، لایه سolder بهصورت جانبی فراتر از حد اسمی پد گسترده میشود. در فاصلهای به اندازهٔ ۰٫۳ میلیمتر، این امر برای کاهش قابل توجه فاصلهٔ بین پدهای مجاور کافی است. هنگامی که کرهٔ BGA ذوب و بازپخت میشود و خمیر لحیمکاری ذوب میشود، ترکیب سolder اضافی ناشی از روکش HASL و فاصلهٔ کاهشیافته، شرایطی را ایجاد میکند که منجر به تشکیل پلهای سolder میگردد. برای ایجاد این پلها لزومی ندارد که سolder بهشدت نامتعادل باشد— بلکه تنها کافی است که مسیری را در شکافی که از پیش توسط روکش باریک شده، پیدا کند.
قطعشدن مدارها در مقابل این حالت، در انتهای دیگر رخ میدهد. کرههای لحیم بستهبندی BGA هنگام خروج از تأمینکنندهٔ صفحه، در حد چند میکرون با یکدیگر همصف هستند. پدهای مدار نیز باید همصف باشند — این دقیقاً همان هدف از واژهٔ «زمین» در الگوی زمین (land pattern) است. وقتی برخی از پدها ۳۰ میکرون بالاتر از همسایههایشان قرار دارند، کرههای BGA ابتدا به پدهای بلندتر در حین قرارگیری و ذوب میرسند. پدهای پایینتر ممکن است منجر به اتصال ضعیف، اتصال ناقص یا اصلاً بدون اتصال شوند. اینها عیوبی هستند که در بازرسی سریع بصری رد میشوند و بعداً بهعنوان خطاهای دورهای در آزمون عملکردی ظاهر میشوند — یا بدتر از آن، ماهها بعد در محیط واقعی.
همچنین یک مسئلهٔ سوم، آرامتر وجود دارد. چاپ خمیر لحیم فرض میکند سطحی صاف داریم. بازوهای قالب طوری طراحی شدهاند که مقدار دقیقی از خمیر لحیم را روی هر پد قرار دهند. اما روی قوسهای HASL، خمیر بهصورت نامساوی پخش میشود، در بالا نازکتر میشود و در لبهها جمع میشود. حتی مدارهایی که اتصال پلی (bridging) ندارند نیز ممکن است در نهایت دارای اتصالهای لحیم نامنظم باشند. اتصال لحیم حجمهای موجود در BGA — که در ادامه منجر به بیاعتبار شدن و نگرانیهایی دربارهٔ یکپارچگی میشود.
هیچکس تختهای را طراحی نمیکند و ادعا نمیکند «من دوست دارم پلهای لحیم ایجاد شود.» HASL به سه دلیل انتخاب میشود و هر سه دلیل بهراحتی قابل درک هستند.
هزینه hASL ارزانترین پوشش سطحی در فرآیند ساخت است و در تولید انبوه، تفاوت هزینهٔ هر تخته نسبت به ENIG — نیکل بدون الکترولیز و طلا غوطهوریشده — تجمع مییابد. برای تختهای که شامل اجزای با گام ریز نیست، این صرفهجویی منطقی است. مشکل زمانی پیش میآید که همین استدلال قیمتی برای تختهای به کار رود که تنها یک BGA دارد. وجود یک قطعه با گام ۰٫۴ میلیمتری به تنهایی کافی است تا HASL برای کل تخته نامعتبر شود، اما تصمیم خرید همیشه این ارتباط را برقرار نمیکند.
آشنایی . هاسل سالهاست که وجود دارد. مهندسان و گروههای تدارکات قدیمیتر از آن در تمامی بردهایی که تاکنون ساختهاند استفاده کردهاند و هیچگاه باعث مشکلی برایشان نشده است. آنچه اغلب از آن آگاه نیستند این است که طرحهای قدیمیتر آنها قطعاتی با گام ۰٫۸ میلیمتر یا ۱٫۰ میلیمتر داشتند. گام معمولی صنعت در پنج سال گذشته بهطور قابلتوجهی کاهش یافته است و پوششی که برای بردهای قدیمی مناسب بود، برای بردهای جدید کاربرد ندارد.
مقادیر پیشفرض کارخانه . این مورد بیش از همه من را ناراحت میکند. تعداد غیرمنتظرهای از تولیدکنندگان برد بهصورت پیشفرض هاسل را انتخاب میکنند وقتی مشتری نوع پوشش را مشخص نکرده باشد، زیرا این پوشش ارزانترین و سریعترین گزینه در خط تولیدشان است. سفارش ثبت میشود، فیلد پوشش سطحی خالی میماند و بهصورت خودکار هاسل اعمال میشود. هیچکس این سؤال را مطرح نمیکند که آیا برد شامل قطعات با گام بسیار ریز است یا خیر. مشتری این مشکل را در اولین نوبت نصب کشف میکند.
این توصیه در اینجا بحثبرانگیز نیست — هر سند معتبر مربوط به تابلوهای مدیریتی و استانداردها همین مطلب را بیان میکند. برای نصب BGA با گام ریز (گام ۰٫۵ میلیمتر و کمتر)، ENIG انتخاب رایج است. لایه نیکل (معمولاً ۳ تا ۶ میکرون) از طریق واکنش زنجیرهای رسوب مییابد، یعنی اتمبهاتم به هندسه پد تطبیق مییابد، نه اینکه توسط هوای داغ پاشیده شود. لایه نازک طلا غوطهور (۰٫۰۵ تا ۰٫۱ میکرون) نیکل را محافظت میکند و سطحی صاف و قابل لحیمکاری فراهم میسازد. نتیجه: همسطحبودن پد که به جای دهها میکرون، بر حسب میکرون اندازهگیری میشود.
OSP — شیمیایی طبیعی قابلیت لحیمپذیری — جایگزینی صاف و کمهزینه است. لایه آلی تنها ۰٫۲ تا ۰٫۵ میکرون ضخامت دارد و ارتفاع پد را اصلاً تغییر نمیدهد. اما معایب واقعیای نیز دارد: عمر انبارداری OSP کوتاهتر است (معمولاً ۶ تا ۱۲ ماه)، نیازمند برخورد مراقبانه است و لایه در اولین مرحله بازплавسازی سوخته میشود و مسِ برهنه را آشکار میسازد.
شرایطی وجود دارد که هنوز هم HASL مناسبترین انتخاب برای تماس تلفنی است: مدارهایی با تمرکز بر سوراخهای عبوری، طرحهای با فاصلهگذاری گسترده و محصولاتی که در آنها تعداد زیادی چرخهی نرمسازی و زمان نگهداری طولانی از یکنواختی ویژگیهای ریز اهمیت بیشتری دارد. نکتهی کلیدی این است که این انتخاب بهصورت آگاهانه و بر اساس مجموعهی واقعی قطعات انجام شود — نه اینکه بهصورت پیشفرض و بدون تأمل انجام گیرد.
بیایید اعداد را کنار هم قرار دهیم، چون اینجاست که تصمیم واقعی گرفته میشود.
در تولید ۵۰۰۰ عدد برد، این مبلغ جایی بین ۵۰۰ تا ۲۵۰۰ دلار است. رقمی قابلتوجه، اما در مقایسه با آنچه در ادامه میآید، کوچک است.
یک پل لحیمکاری BGA تنها که از بازرسی عبور میکند، هزینهای برای محصول نهایی تحمیل میکند. نرخ شکست ۱۴ درصدی تابلوها — آن نرخی که این مقاله کوتاه را با آن آغاز کردم — شامل هزینههای بازسازی، قطعات جایگزین، حملونقل فوری و از دست رفتن ظرفیت تولید میشود. در مورد آن مشتری، صرفهجویی ناشی از انتخاب روکش HASL در آن سفارش حدود ۵۵۰ دلار بود. اما هزینههای کلی ۱۹۰۰۰ دلار میشد. این نسبت با افزایش حجم سفارش بهبود نمییابد؛ بلکه بدتر میشود، زیرا شکستهای انجامشده در محل (field failures) پس از ارسال محصول رخ میدهند.
اگر در حال تعیین روکش سطحی برد مدار چاپی (PCB) هستید و طراحی شامل BGA با گام بسیار ریز است، از سازنده برد یک سؤال بپرسید: «مشخصهٔ همسطحی (coplanarity) پد با این روکش چگونه است؟» اگر نتوانست بهصورت عددی پاسخ دهد یا اگر پاسخش این باشد که «بستگی دارد به اینکه تیغههای هوا کجا برخورد کردهاند»، پاسخ شما را دریافت کردهاید.
سطح تخت در یک برد BGA یک ویژگی لوکس نیست؛ بلکه خودِ هدف اصلی است.
 اخبار داغ
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24