EN
ШВИДКІ ПОСИЛАННЯ
Я досі пам’ятаю першу плату, яка показала мені, що я не люблю певне покриття поверхні. У замовника bGA з малим кроком розміщення — ASIC для мереж з кроком 0,5 мм, оточений кільцем пасивних елементів розміром 0402 — повернулася з Монтажу SMT із 14 % панелей, де виникли розриви з’єднань. Усі відмови були в одному й тому ж місці: між контактними площадками BGA утворилися припоївні мостики, хоча відстань між ними мала становити 0,3 мм. Знімки в рентгенівському промінні нагадували, наче хтось вилив припій на всю ділянку BGA.
Спочатку команда розробників плати звинуватила шаблон. Потім — пасту для паяння. Після цього — профіль термічного процесу паяння. Ми перевірили всі ці компоненти. Вони були чудовими.
Тоді хтось нарешті поставив питання, яке ніхто не ставив під час замовлення: яке покриття поверхні ? Рішенням було HASL -- пайка гарячим повітрям. Недорого, швидко й абсолютно неправильно для цієї плати. Клієнт заощадив $0.11 на кожній платі завдяки цьому покриттю. Витрати на переділку та брак у цьому виробничому запуску склали трохи менше $19 000.
Щоб зрозуміти, чому HASL не працює на платах з малим кроком контактних площадок, потрібно знати цей процес. Необроблену плату занурюють у ванну з розплавленого припою — безсвинцевого сплаву SAC305 у більшості сучасних виробництв — а потім проводять через набір ножів гарячого повітря, які здувають надлишковий припій із поверхні. Мета — отримати тонке й рівномірне покриття на всіх оголених мідних площадках.
Ось така ідея. Фізичні закони, однак, менш співпрацюють.
Товщина HASL різняться дуже сильно навіть на одній платі. Залежно від геометрії контактних площадок, орієнтації плати та того, як саме струмені повітря потрапляють на неї, шар припою може варіюватися від 1 мікрона до 40 мікронів. Деякі площадки в результаті залишаються практично рівними, інші — з вираженим куполоподібним виступом припою. Це не є проблемою на спеціалізованих виробництвах — це фундаментальна особливість процесу. Кожна плата з HASL у світі має таку особливість.
На грубій платі з площадками 1 мм і великими відстанями між ними різниця висот у 20 мікронів між сусідніми площадками є незначною. Стійкий до паяння лак виконує свою функцію, компоненти великі, і все працює коректно.
На bGA з малим кроком вплив, цифри розповідають різну історію. У BGA з кроком 0.5 мм розмір контактних площадок становить приблизно 0.25 мм. У BGA з кроком 0.4 мм — що є значно поширенішим у споживчих та промислових виробах — розмір площадок наближається до 0.2 мм. Тепер проведемо розрахунки: припойна кулька діаметром 25–40 мкм на площадці діаметром 200 мкм створює варіацію висоти площадки в межах 12–20 %. Серед сотень площадок під однією BGA отримуємо поверхню, схожу на невеликий гірський хребет, а не на рівну посадкову зону.
Припойні кульки BGA не терплять нерівностей. Їм потрібна рівна поверхня.
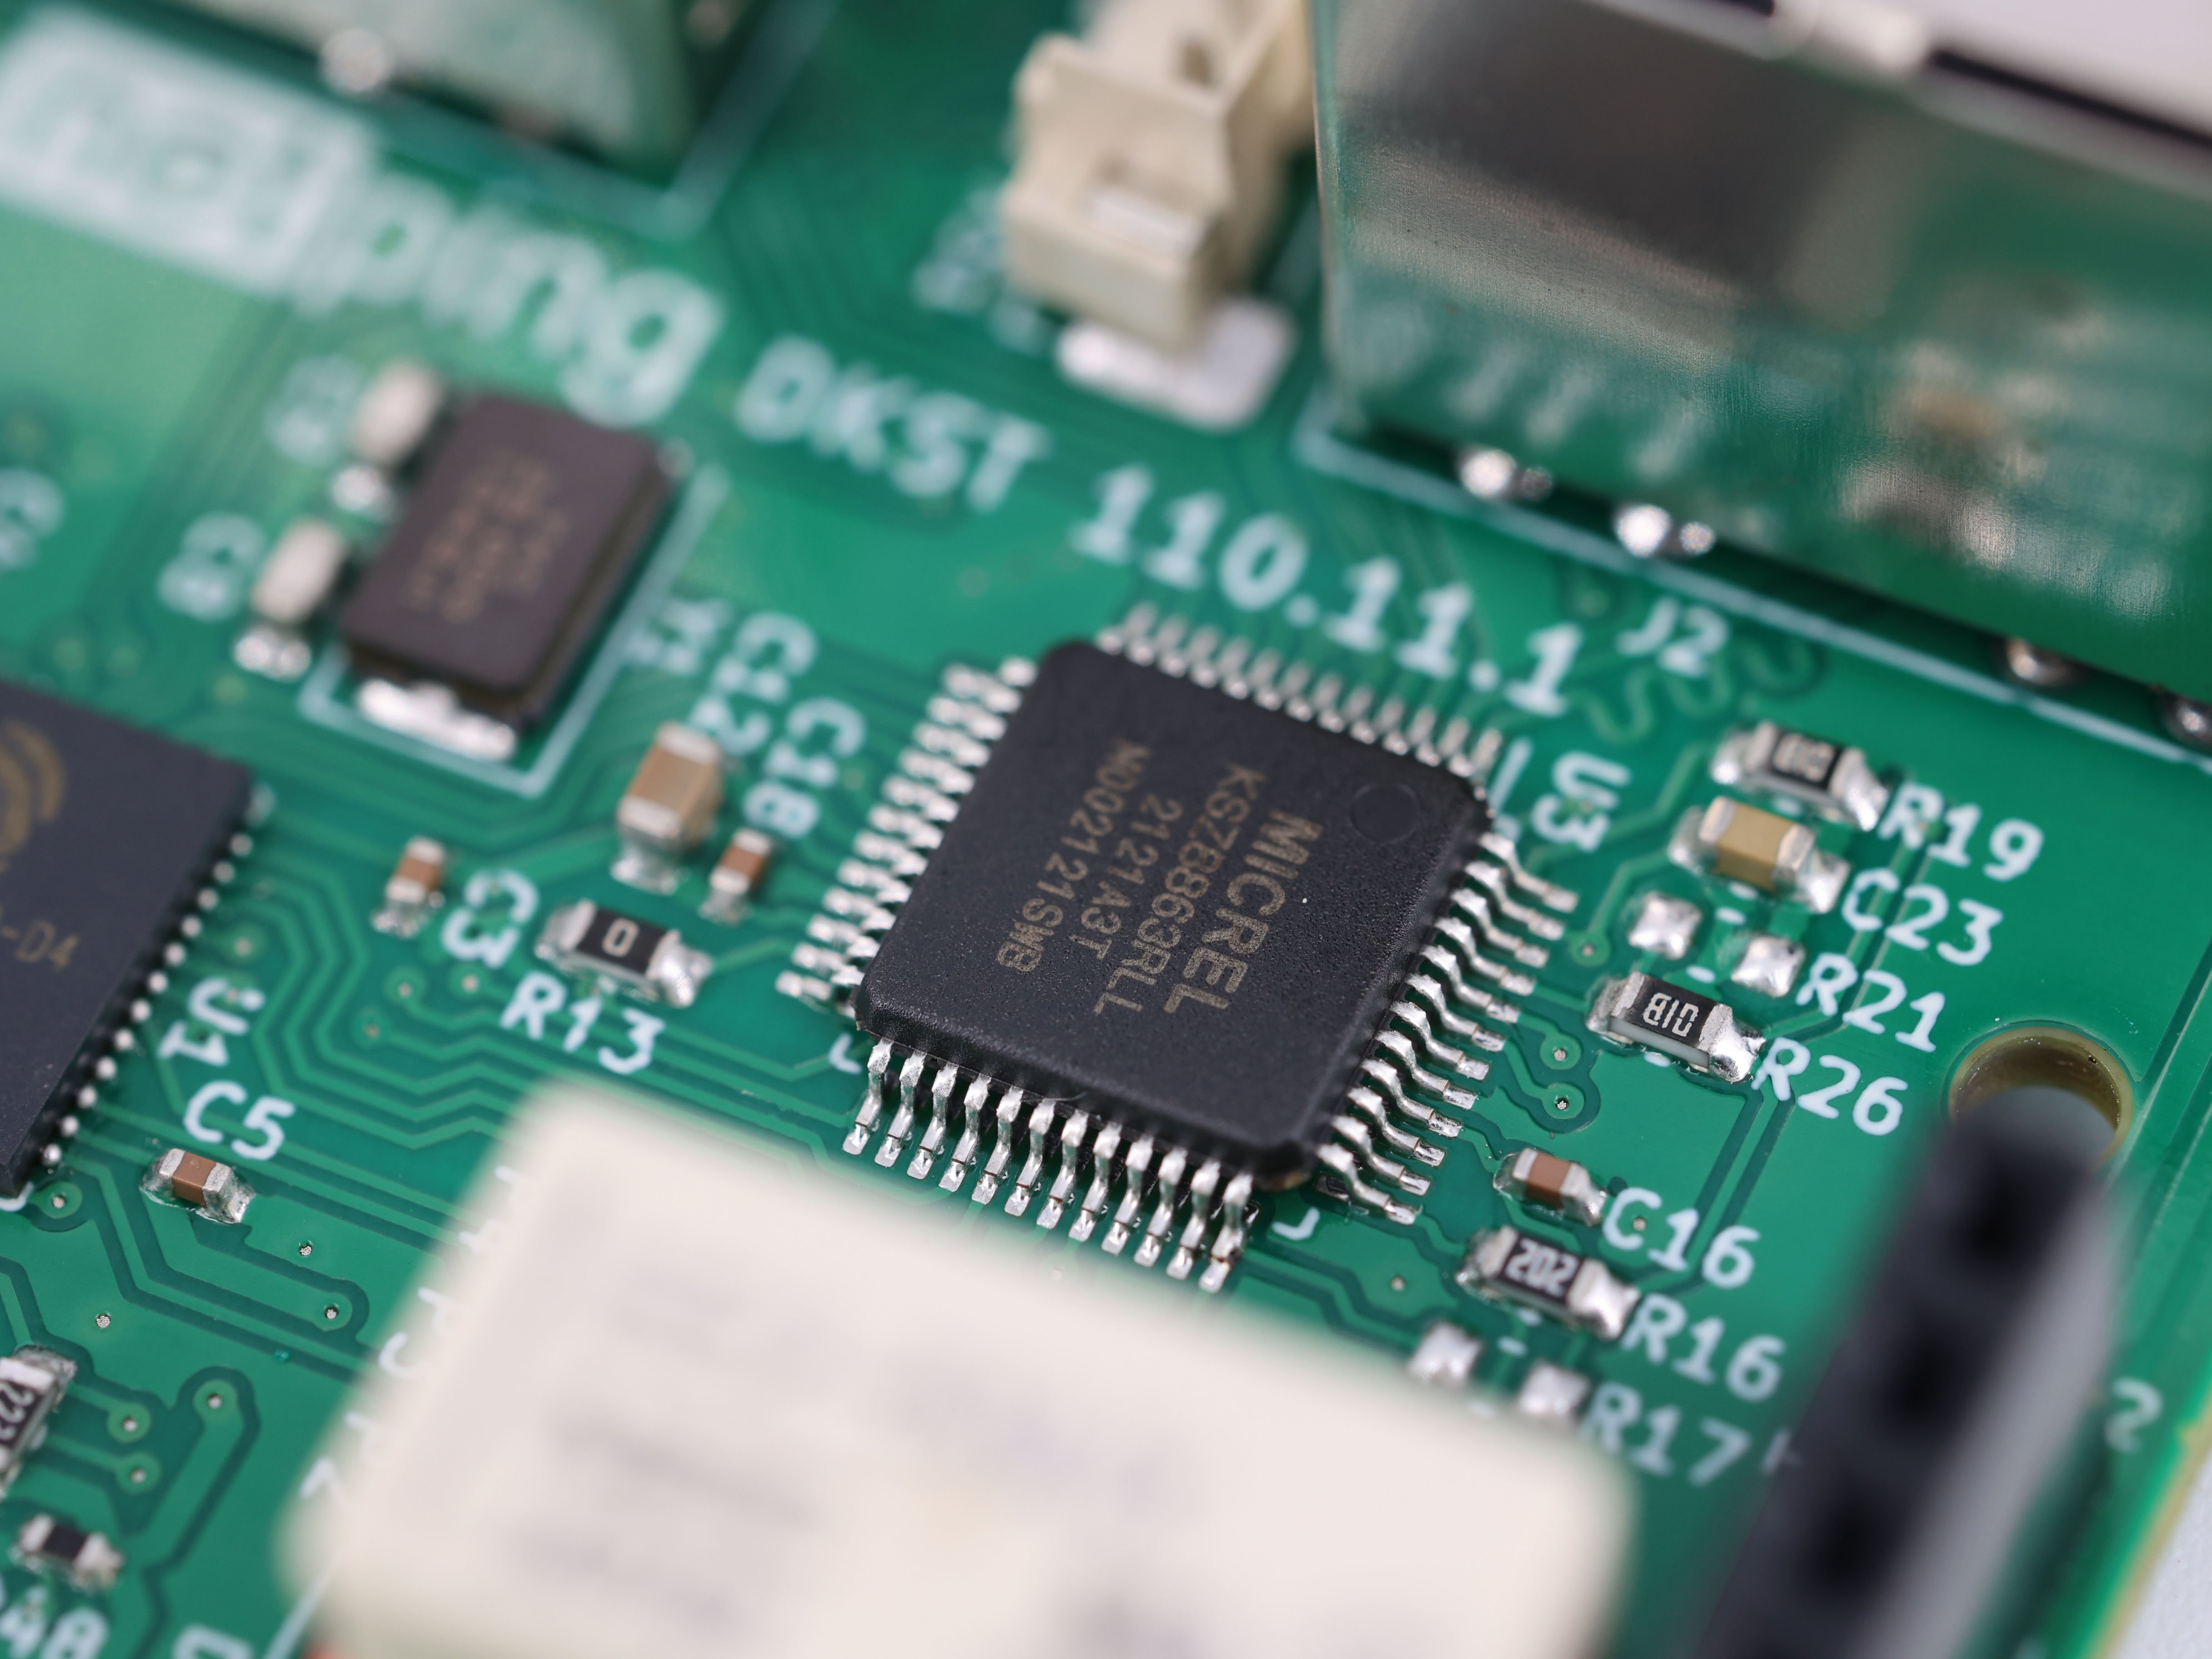
Нерівна поверхня HASL призводить до двох традиційних дефектів BGA: утворення припою та відкриті кола вони виглядають як протилежності, але мають одну й ту саму початкову причину — кульки не потрапляють туди, куди це передбачало проектування.
Утворення мостиків припою відбувається на краях там, де купол HASL є найвищим, шар припою розширюється вбіч від номінального межі площадки. На відстані 0,3 мм цього достатньо, щоб суттєво зменшити зазор між сусідніми площадками. Коли кулька BGA плавиться під час процесу паяння, поєднання додаткового припою від поверхні HASL і зменшеного зазору створює умови для утворення мостиків. Припій не повинен бути серйозно зміщеним — йому просто потрібно знайти шлях через зазор, який уже звузився через покриття. паяльна паста плавлення, поєднання додаткового припою від поверхні HASL і зменшеного зазору створює умови для утворення мостиків. Припій не повинен бути серйозно зміщеним — йому просто потрібно знайти шлях через зазор, який уже звузився через покриття.
Розриви ланцюгів виникають у протилежному випадку. Сферичні припої у корпусі BGA є компланарними з точністю до кількох мікронів після виходу з планового постачальника. Площадки на платі також мають бути компланарними — саме цього й досягається за допомогою терміну «land» у понятті «land pattern». Коли деякі площадки розташовані на 30 мікронів вище за своїх сусідів, кульки BGA спочатку торкаються вищих площадок під час позиціонування та процесу паяння. Нижчі площадки можуть утворити слабке з’єднання, часткове з’єднання або зовсім не утворити з’єднання. Саме такі дефекти проходять швидку візуальну перевірку, а потім виявляються як періодичні помилки під час функціонального тестування — або ще гірше: через місяці в експлуатації.
Існує також третя, менш помітна проблема. Друкування припояної пасти передбачає рівну поверхню. Апертура шаблону розрахована на нанесення точно визначеної кількості пастки на кожну площадку. На куполоподібній поверхні HASL пастка розподіляється нерівномірно: стає тоншою зверху й збирається по краях. Навіть плати, що не утворюють мостиків, можуть мати нестабільні паяні з’єднання що виявляється як зниження і проблеми з цілісністю вниз по лінії.
Ніхто не розробляє дошку і не каже: "Я хочу кілька сповісних мостів, будь ласка". HASL отримує визначений для трьох факторів, і всі три легко зрозуміти.
Вартість - Я не знаю. HASL є найбільш доступним покриттям поверхні в виробництві, і за кількістю дельта на доску проти ENIG - безелектронікель з зануренням у золото - накопичується. Для дошки без тонких компонентів, це збереження є доброю репутацією. Проблема полягає в тому, коли однакова ціна обґрунтування отримує поставити на доску, яка містить один BGA. Одного 0,4 мм піч частини достатньо, щоб скасувати HASL для хволе дошки, але рішення про придбання не завжди робить цю зв'язок.
Знайомство . HASL існує вже роками. Старші інженери та групи закупівель використовували його на кожній платі, яку вони колись виготовляли, і воно ніколи їх не підводило. Те, чого вони не завжди усвідомлюють, — це те, що їхні старі конструкції мали компоненти з кроком 0,8 мм або 1,0 мм. Середній крок у галузі значно зменшився за останні 5 років, і покриття, яке працювало зі старими платами, не підходить для нових.
Заводські параметри за замовчуванням . Це те, що найбільше мене роздратовує. Несподівано велика кількість виробників плат за замовчуванням використовують HASL, коли клієнт не вказує тип покриття, оскільки це їхній найдешевший та найпродуктивніший процес. Замовлення надходить, поле «тип поверхневого покриття» залишається порожнім, і HASL застосовується автоматично. Ніхто не перевіряє, чи містить плата компоненти з малим кроком. Клієнт виявляє проблему під час першого циклу монтажу.
Рада тут не є суперечливою — кожен значний документ зі стандартів та рекомендацій щодо розміщення плат містить те саме. Для монтажу BGA з малим кроком (крок 0,5 мм і менше) ENIG є загальноприйнятим варіантом. Шар нікелю (зазвичай 3–6 мікрон) наноситься методом хімічного осадження, тобто він точно повторює геометрію контактної площадки атом за атомом, а не наноситься струменем гарячого повітря. Тонке покриття іммерсійного золота (0,05–0,1 мікрон) захищає нікель і забезпечує рівну, придатну для паяння поверхню. Результат: планарність контактних площадок вимірюється в мікронах, а не десятках мікронів.
OSP — природна хімічна речовина для забезпечення паяльності — є рівною й економічною альтернативою. Органічна плівка має товщину лише 0,2–0,5 мікрон і зовсім не змінює висоту контактних площадок. Однак компроміси є реальними: OSP має коротший термін зберігання (зазвичай 6–12 місяців), вимагає обережного поводження, а плівка згорає під час першого процесу паяння у пічці, відкриваючи чисту мідь.
Існують ситуації, коли HASL залишається правильним вибором: друковані плати з переважанням скрізних отворів, конструкції з великим кроком контактів та продукти, для яких кількість циклів паяння у пічці й тривалий термін зберігання є важливішими, ніж точність мікродеталей. Ключовий момент — усвідомлений вибір на основі реального набору компонентів, а не пасивне прийняття за замовчуванням.
Розмістимо цифри поруч, адже саме тут і відбувається справжній вибір.
Для партії з 5 000 плат це становить від 500 до 2 500 доларів США. Значна сума, але незначна порівняно з тим, що йде далі.
Одиничний місток паяння BGA, що уникнув перевірки, коштує кінцевого виробу. Рівень відмов плат — 14 % (той самий, з якого я розпочав цю статтю) — тягне за собою витрати на повторне виготовлення, заміну компонентів, прискорену доставку та втрату виробничих потужностей. У разі цього клієнта економія від вибору HASL становила лише 550 доларів США за замовлення. Витрати ж склали 19 000 доларів США. Співвідношення не покращується зі зростанням обсягів — навпаки, воно погіршується, оскільки відмови в експлуатації виявляються після відправки товару.
Якщо ви вказуєте Покриття поверхні друкованої плати і конструкція включає BGA з малим кроком контактів, поставте виробнику плат одне запитання: який виглядає специфікаційний показник планарності контактних площадок для цього покриття? Якщо вони не можуть надати конкретне числове значення або відповідь містить фразу «залежить від того, куди вдарять повітряні лопаті», — ви вже отримали свою відповідь.
Рівна поверхня не є преміальним додатком для плати з BGA. Це її основна вимога.
 Гарячі новини
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24