EN
LINKS RÁPIDOS
Ainda me lembro bem da primeira placa que me mostrou como eu deveria desprezar um acabamento superficial. A de um cliente bGA de passo fino — um ASIC de rede com passo de 0,5 mm cercado por um anel de passivos 0402 — retornou da Configuração SMT com 14% dos painéis apresentando falha de conexão. Todas as falhas ocorreram no mesmo local: pontes de solda entre pads de BGA projetados para ficarem a 0,3 mm de distância. As imagens de raio X pareciam ter sido feitas após alguém derramar solda sobre toda a área da BGA.
A primeira reação da equipe da placa foi culpar a estêncil. Depois, a pasta de solda. Em seguida, o perfil de refluxo. Analisamos todos eles. Estavam ótimos.
Então, alguém finalmente fez a pergunta que ninguém havia feito durante o pedido: qual é o revestimento superficial ? A solução foi HASL -- a soldagem com ar quente. De baixo custo, rápida e absolutamente inadequada para esta placa. O cliente havia economizado 0,11 dólar norte-americano por placa no acabamento. Os custos de retrabalho e sucata para essa produção envolveram pouco menos de 19.000 dólares norte-americanos.
Para compreender por que o HASL falha em placas de passo fino, é necessário entender o processo. Uma placa nua é imersa em um banho de solda líquida — SAC305 sem chumbo na maioria das fábricas modernas — e, em seguida, passada por um conjunto de jatos de ar quente que removem o excesso de solda da superfície. O objetivo é obter uma cobertura fina e uniforme sobre todas as pistas de cobre expostas.
Esse é o conceito. A física é bem menos cooperativa.
Espessura do HASL varia extremamente em toda uma única placa. Dependendo da geometria dos pads, da orientação da placa e exatamente de como as lâminas de ar atingem a superfície, a camada de solda pode variar de 1 mícron a 40 mícrons. Alguns pads acabam praticamente nivelados. Outros ficam com uma cúpula visível de solda. Isso não é um problema numa instalação de fabricação detalhada — é uma característica fundamental do processo. Toda placa HASL no mundo apresenta esse fenômeno.
Numa placa grosseira com pads de 1 mm e espaçamento amplo, uma diferença de altura de 20 mícrons entre pads adjacentes é irrelevante. A máscara de solda cumpre sua função, os componentes são grandes e tudo funciona corretamente.
Em um bGA de passo fino impacto, os números contam uma história variada. Um BGA com passo de 0,5 mm tem pads com cerca de 0,25 mm de tamanho. Um BGA com passo de 0,4 mm — bastante comum em produtos para consumidores e industriais — tem pads próximos de 0,2 mm. Agora, faça a conta: uma cúpula de solda de 25–40 mícrons sobre um pad de 200 mícrons representa uma variação de 12–20% na elevação do pad. Ao longo das centenas de pads sob um único BGA, obtém-se uma superfície que se assemelha a uma pequena cadeia montanhosa, em vez de uma área plana de aterragem.
As esferas de solda de BGA não toleram colinas. Precisam de planicidade.
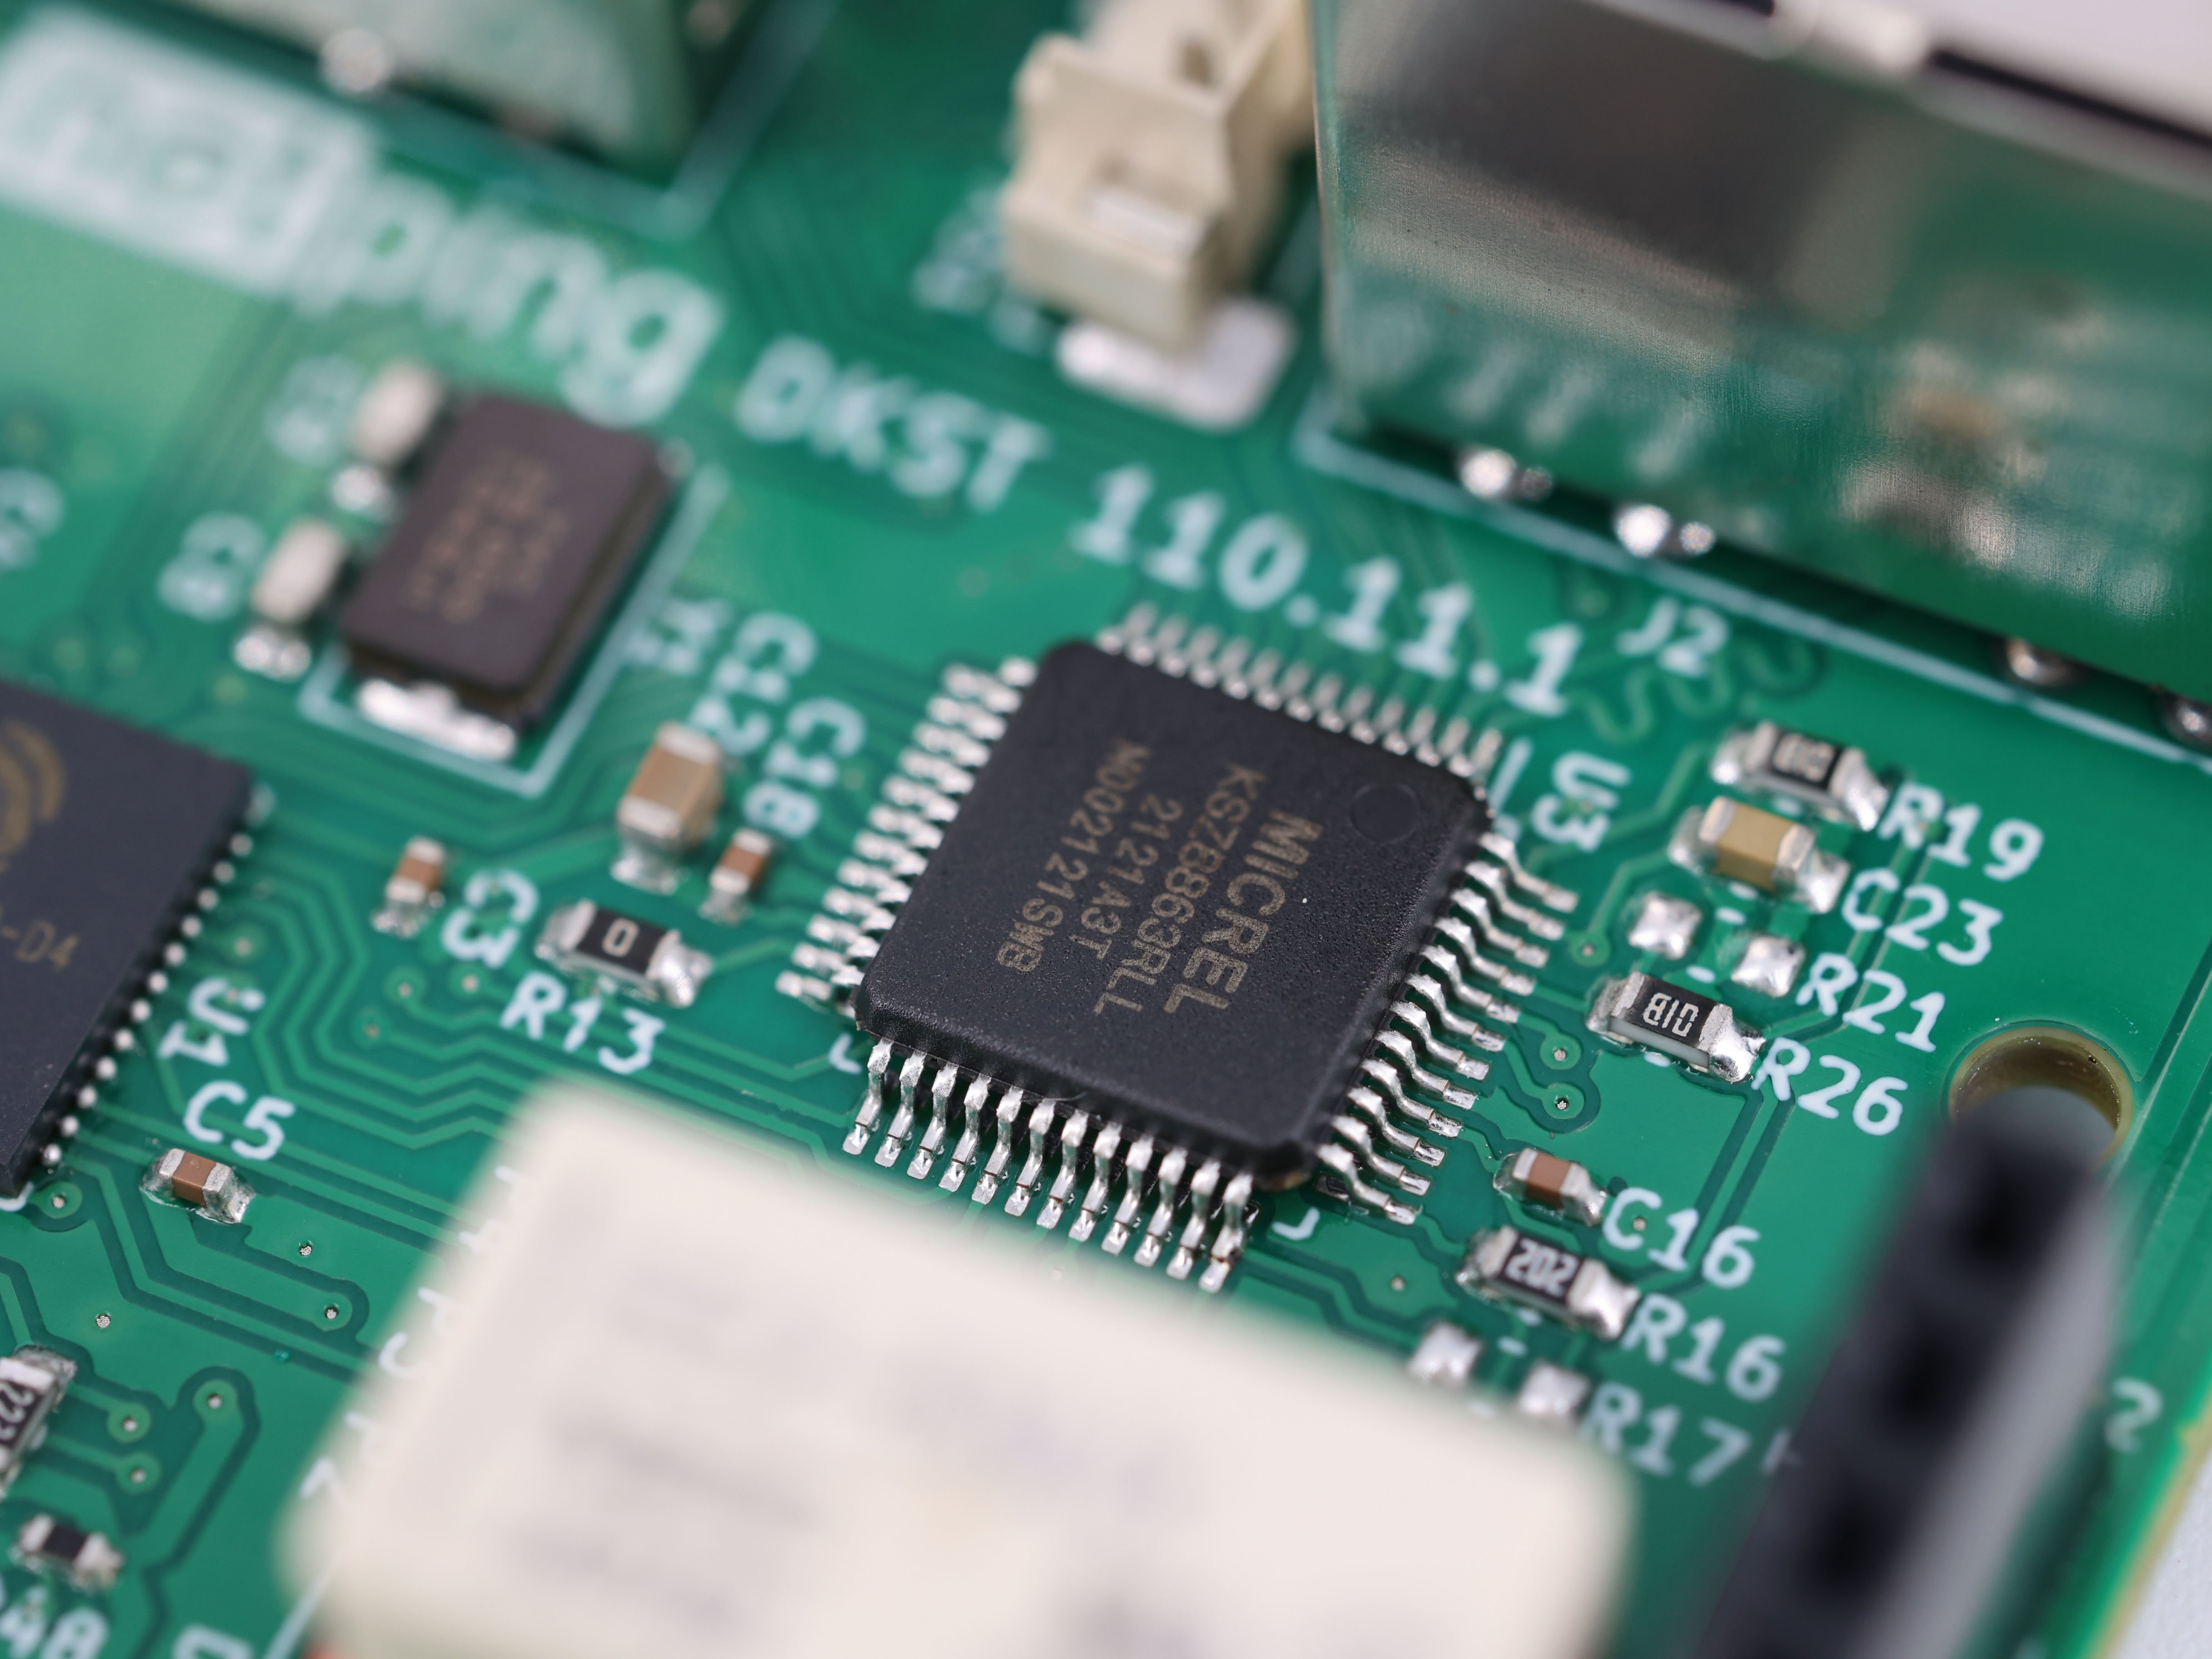
A superfície HASL irregular gera os dois defeitos tradicionais de BGA: ligação de solda e circuitos Abertos . Parecem opostos, mas partilham a mesma origem — as esferas não aterram onde o projeto previa que o fizessem.
A ponte de solda ocorre nas extremidades . Onde o domo HASL é mais alto, a camada de solda se estende lateralmente além do limite nominal do pad. Em um espaçamento de 0,3 mm, isso é suficiente para reduzir substancialmente a distância entre pads adjacentes. Quando a esfera BGA sofre refluxo e a pasta de solda se funde, a combinação de solda adicional proveniente do acabamento HASL e do espaçamento reduzido constitui uma receita para pontes de solda. A solda não precisa estar severamente desalinhada — basta encontrar um caminho através de uma lacuna que já foi estreitada pelo revestimento.
Circuitos abertos ocorrem no extremo oposto. As esferas de solda de um invólucro BGA são coplanares com uma tolerância de algumas micrômetros ao saírem do fornecedor do plano. Os pads da placa também precisam ser coplanares — esse é exatamente o propósito do termo "land" em "land pattern". Quando alguns pads estão 30 micrômetros mais elevados que seus vizinhos imediatos, as esferas redondas do BGA tocam primeiro os pads mais altos durante o posicionamento e a refusão. Os pads reduzidos podem resultar numa junção fraca, numa junção parcial ou mesmo na ausência total de junção. Essas falhas passam por uma inspeção visual rápida e, posteriormente, surgem como falhas intermitentes no teste funcional — ou pior, meses depois, em campo.
Há também um terceiro problema, mais silencioso. Impressão de pasta de solda pressupõe uma superfície nivelada. A abertura da estêncil é projetada para depositar uma quantidade exata de pasta em cada pad. Sobre uma cúpula HASL, a pasta se espalha de forma desigual, afinando-se na parte superior e acumulando-se nas laterais. Mesmo placas que não apresentam pontes podem acabar com junções de solda inconsistentes volumes ao longo do BGA — o que se traduz em anulação e preocupações com a integridade posteriormente.
Ninguém desenvolve uma placa e afirma: "Gostaria de ter algumas pontes de solda, por favor." O HASL é adotado por três fatores, e todos os três são fáceis de compreender.
Custo o HASL é o revestimento superficial mais acessível na fabricação, e, em grandes volumes, a diferença de custo por placa em comparação com ENIG — níquel-eletroless/ouro por imersão — acumula-se. Para uma placa sem componentes de passo fino, essa economia é justificável. O problema surge quando o mesmo raciocínio de custo é aplicado a uma placa que contém um único BGA. Uma única peça com passo de 0,4 mm já basta para inviabilizar o HASL para toda a placa, mas a decisão de compra nem sempre estabelece essa ligação.
Familiaridade . O HASL já existe há anos. Engenheiros e equipes de compras mais experientes o utilizaram em todas as placas que já construíram anteriormente, e ele nunca lhes causou problemas. O que nem sempre percebem é que seus designs anteriores empregavam componentes com passo de 0,8 mm ou 1,0 mm. O passo-padrão do setor diminuiu significativamente nos últimos cinco anos, e o acabamento que funcionava nas placas antigas não é adequado para as novas.
Configurações-padrão de fábrica . Este é o caso que mais me frustra. Um número surpreendentemente alto de fabricantes define o HASL como padrão quando o cliente não especifica um acabamento superficial, pois essa é sua linha de menor custo e maior produtividade. O pedido é enviado, o campo de acabamento superficial fica em branco e o HASL é aplicado automaticamente. Ninguém verifica se a placa contém componentes de passo fino. O cliente só descobre o problema na primeira etapa de montagem.
O conselho apresentado aqui não é controverso — todos os principais documentos de diretrizes e normas de placas afirmam a mesma coisa. Para montagem de BGA de passo fino (passo de 0,5 mm ou inferior), ENIG é a opção convencional. A camada de níquel (normalmente com 3–6 mícrons de espessura) é depositada por reação em cadeia, o que significa que ela se adapta à geometria dos pads átomo por átomo, em vez de ser aplicada por jato de ar quente. O revestimento rápido de ouro por imersão (0,05–0,1 mícron) protege o níquel e fornece uma superfície plana e soldável. O resultado: coplanaridade dos pads medida em mícrons, em vez de dezenas de mícrons.
OPS — um agente químico de soldabilidade natural — é a alternativa plana e de baixo custo. A película orgânica tem apenas 0,2–0,5 mícron de espessura e não altera absolutamente a altura dos pads. As compensações são reais: o OSP possui vida útil mais curta (geralmente de 6 a 12 meses), exige manuseio cuidadoso e sua película queima durante a primeira refusão, expondo o cobre nu.
Há situações em que o HASL continua sendo a opção correta: placas com predominância de furos passantes, designs com passo grosso e produtos em que múltiplos ciclos de refusão e armazenamento prolongado são mais importantes do que a monotonia de recursos finos. A chave é fazer essa escolha deliberadamente, com base no conjunto real de componentes — não ceder por padrão.
Vamos colocar os números lado a lado, pois é aqui que a decisão realmente é tomada.
Em um lote de 5.000 placas, isso representa algo entre 500 USD e 2.500 USD. Um valor significativo, embora pequeno comparado ao que se segue.
Uma única ponte de solda BGA que escapa à inspeção custa um produto final. Uma taxa de falha de 14% em placas — a mesma com a qual iniciei este breve artigo — implica custos com mão de obra de retrabalho, componentes de substituição, frete expresso e perda de capacidade produtiva. No caso desse cliente, as economias obtidas ao escolher HASL totalizaram cerca de USD 550 nesse pedido. Já os custos atingiram USD 19.000. Essa proporção não melhora com o aumento do volume; ao contrário, piora, pois as falhas em campo ocorrem após o envio do produto.
Se você está especificando um Revestimento de superfície de PCB e o projeto inclui uma BGA de passo fino, faça ao fabricante da placa uma única pergunta: qual é a especificação de coplanaridade dos pads com esse acabamento? Se ele não conseguir responder com um valor numérico ou se a resposta envolver frases como «depende de onde as lâminas de ar atingem», você já tem sua resposta.
A superfície plana não é um recurso de luxo numa placa BGA. É o fator essencial.
 Notícias Quentes
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24