EN
Hurtiglenker
Jeg husker fremdeles det første kretskortet som viste meg at jeg ikke likte en overflatebehandling. En kundes fin-pitch BGA utlegning – en nettverks-ASIC med 0,5 mm pitch omgitt av en ring med 0402-passivkomponenter – kom tilbake fra SMT-montering med 14 % av panelene som manglet tilkobling. Feilene oppsto alle på samme sted: loddebrygger mellom BGA-kontaktflater som skulle vært 0,3 mm fra hverandre. Røntgenbildene så ut som om noen hadde hellet loddmassen over hele BGA-området.
Kretskortprodusentens første instinkt var å blame stensilen. Deretter loddpastaen. Deretter reflow-profilen. Vi undersøkte alle disse. De var i orden.
Deretter spurte til slutt noen det spørsmålet ingen hadde stilt under bestillingen: hva er overflatebehandlingen ? Løsningen var HASL – lodding med varmluft. Lavkost, rask og absolutt feil for dette kretskortet. Kunden hadde spart 0,11 USD per kretskort på overflaten. Omkostnadene for rearbeid og avskrivning for denne produksjonsomgangen utgjorde nesten 19 000 USD.
For å forstå hvorfor HASL ikke fungerer på kretskort med fin pitch, må du forstå prosessen. Et ubesatt kretskort senkes i et bad med flytende loddmateriale – blyfritt SAC305 i mange moderne fabrikker – og trekkes deretter gjennom et sett med varmluftkniver som blåser vekk overskuddslodd fra overflaten. Målet er en tynn, jevn belægning over hver eksponert kobberpad.
Det er teorien. Fysikken er mye mindre samarbeidsvillig.
HASL-tykkelse varierer ekstremt på ett enkelt kretskort. Avhengig av kontaktflates geometri, kortets orientering og nøyaktig hvordan luftbladene treffer, kan lodlaget variere fra 1 mikrometer til 40 mikrometer. Noen kontaktflater ender nesten helt flatt. Andre ender med en synlig lodtekuppel. Dette er ikke et problem i en detaljert produksjonsanlegg – det er en grunnleggende egenskap ved prosessen. Alle HASL-kretskort i verden har dette.
På et grovt kretskort med 1 mm store kontaktflater og stor avstand mellom dem er en høydeforskjell på 20 mikrometer mellom nabokontaktflater uten betydning. Loddmasken gjør sitt arbeid, komponentene er store, og alt fungerer.
På en fin-pitch BGA påvirkning, tallene forteller en annen historie. En BGA med 0,5 mm avstand mellom ballene har pad-flater på ca. 0,25 mm. En BGA med 0,4 mm avstand – som er mye vanligere i forbruker- og industriprodukter – har pad-flater på ca. 0,2 mm. La oss regne: en solddome på 25–40 mikrometer på en pad på 200 mikrometer gir en høydeforskjell på 12–20 prosent. Over de hundrevis av pad-flater under én enkelt BGA får du en overflate som likner et lite fjelllandskap snarere enn et flatt landingsområde.
BGA-soldkuler bryr seg ikke om å kjøre oppover bakker. De trenger en flat overflate.
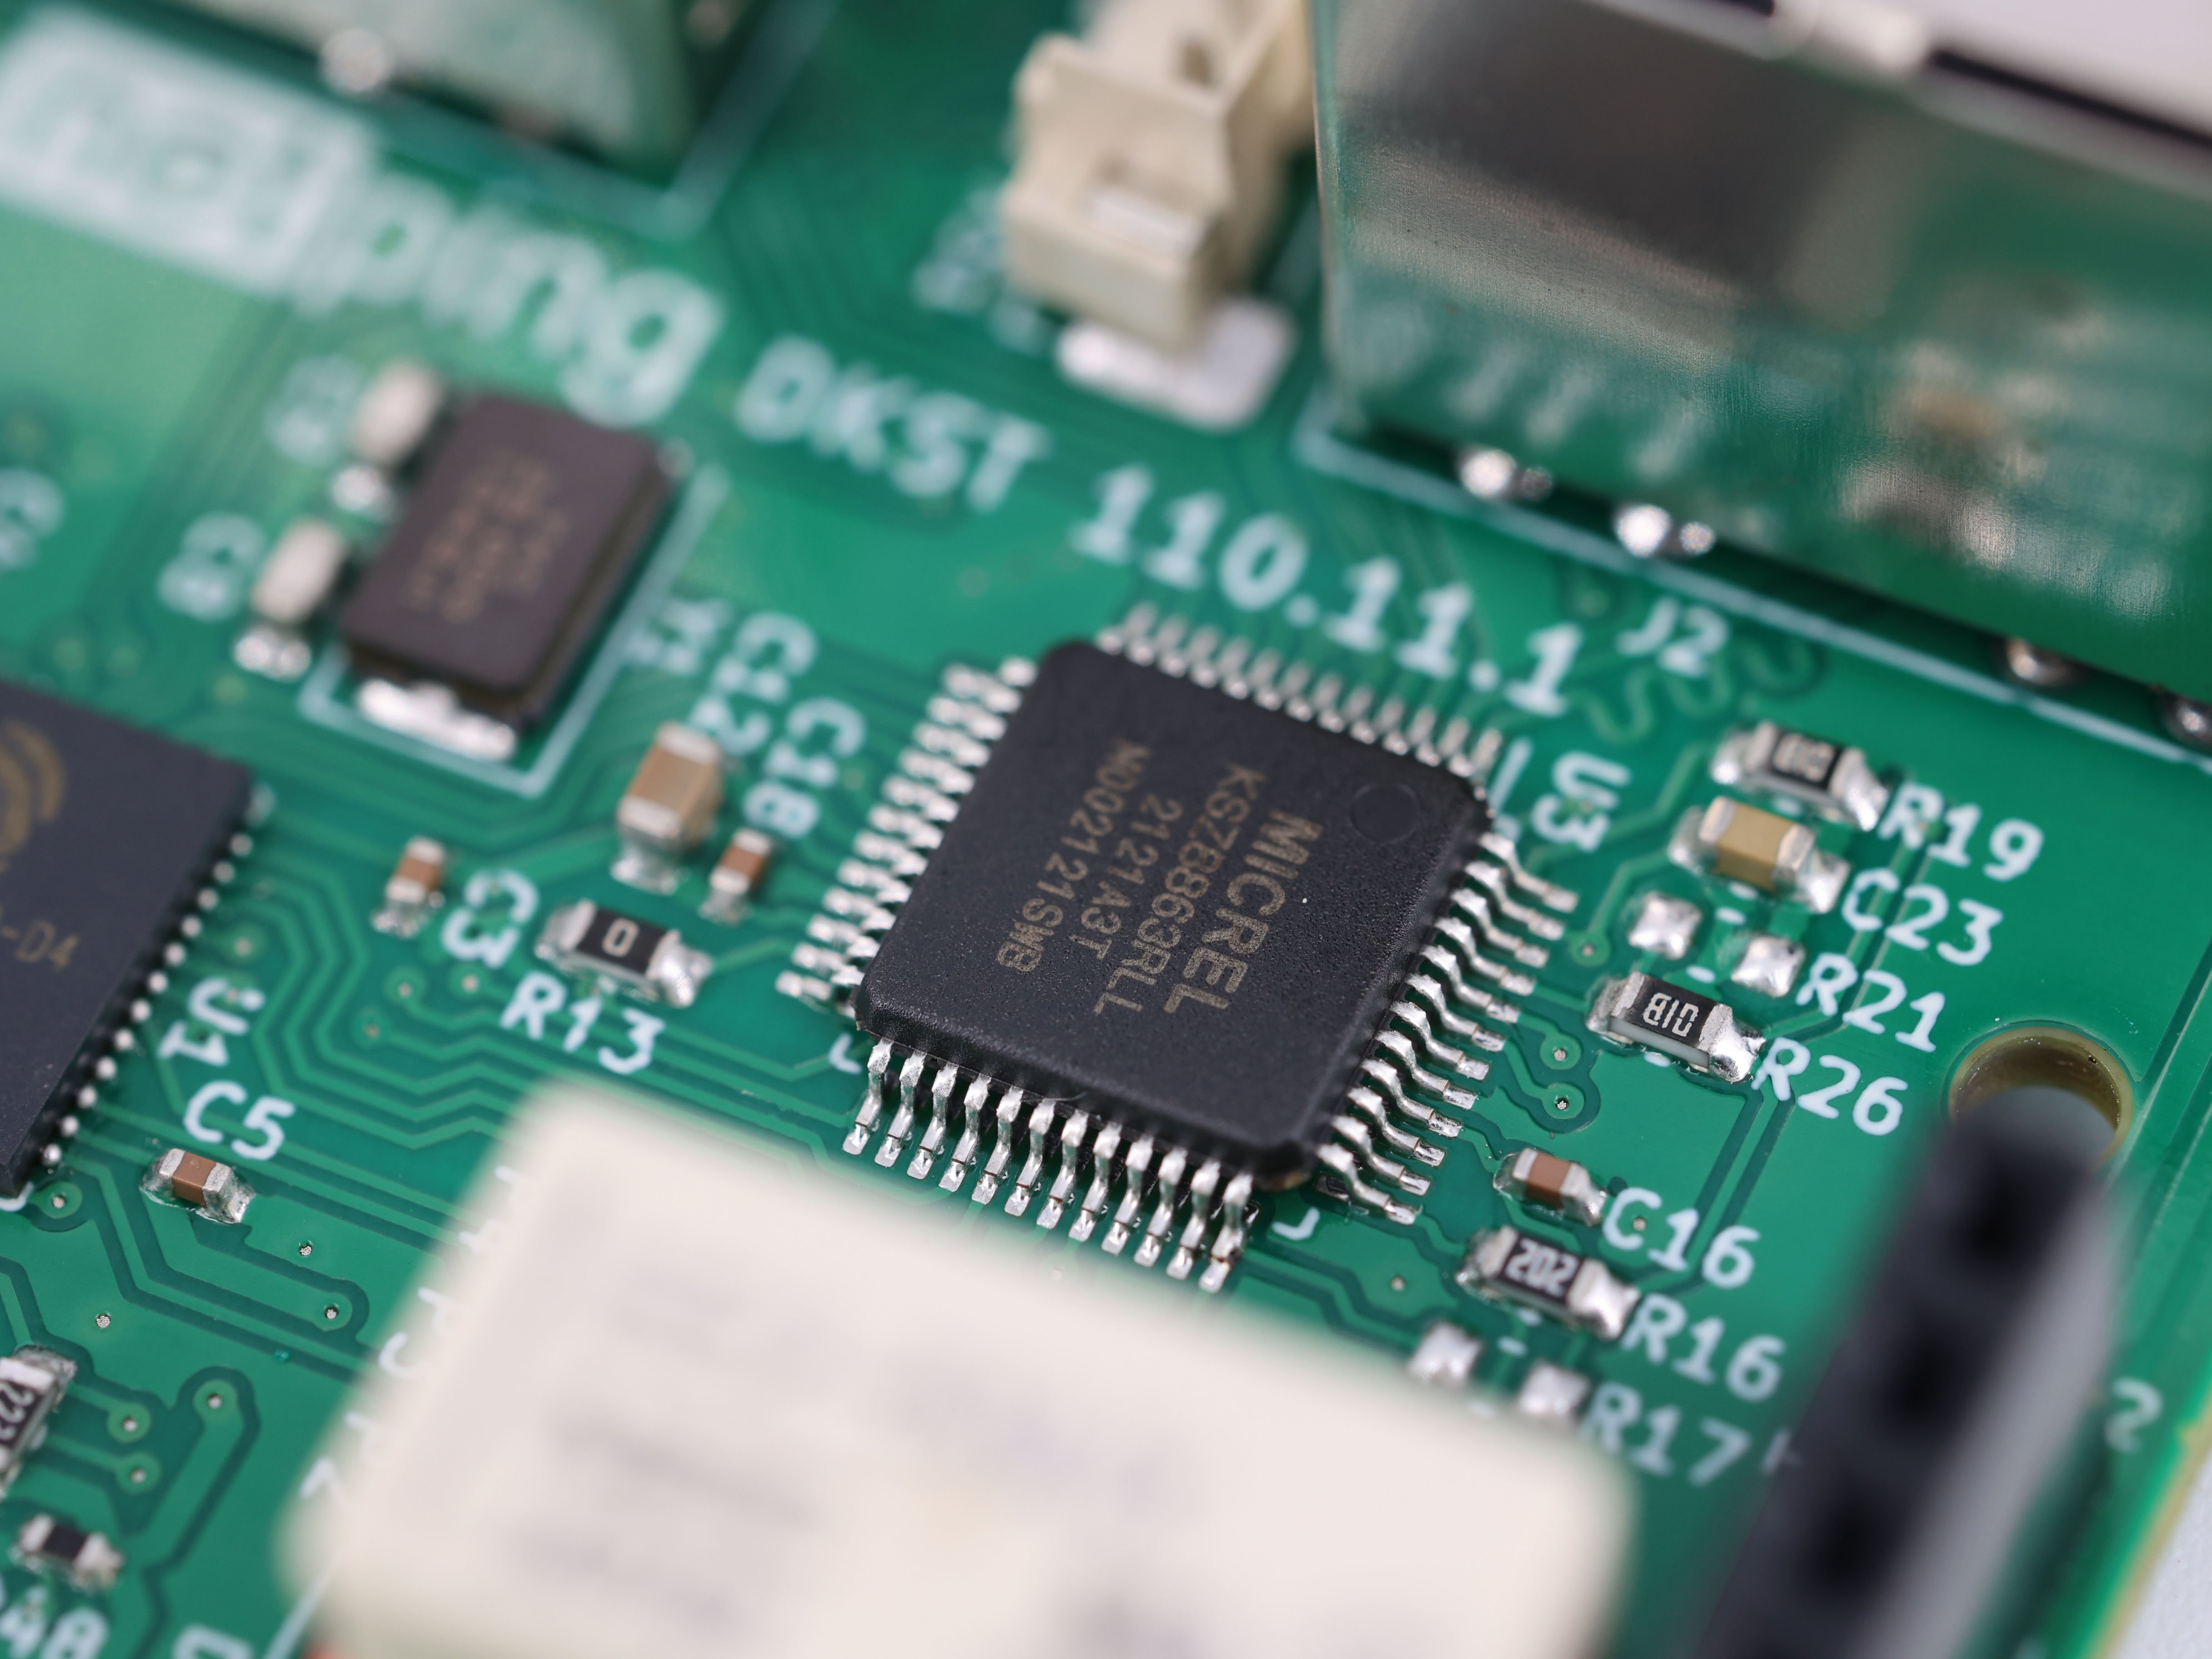
Den uregelmessige HASL-overflaten fører til de to tradisjonelle BGA-feilene: solddeling og åpne kretser . De virker som motsatte fenomener, men har samme opprinnelse – kuleformete soldpartikler lander ikke der konstruksjonen antok at de skulle gjøre det.
Solddeling oppstår ved ytterpunktene . Der HASL-domen er høyest, utvider loddlaget seg sidelengs forbi padens nominelle grense. På en avstand på 0,3 mm er dette tilstrekkelig til å redusere avstanden mellom omkringliggende pads betydelig. Når BGA-kulen smelter og loddpaste smelter, danner den ekstra lodden fra HASL-utførelsen i kombinasjon med den reduserte avstanden en risiko for brodannelse. Loddet trenger ikke være kraftig misjustert – det trenger bare å finne en vei over en spalte som allerede er innsnevret av belægningen.
Åpne kretser oppstår ved det motsatte ekstremet. En BGA-pakkes loddkuler er koplanære innenfor noen få mikrometer når de forlater leverandøren av planlagte komponenter. Kortets pad-områder må også være koplanære – det er nettopp poenget med «land» i «land pattern». Når noen pad-områder ligger 30 mikrometer høyere enn nabopad-områdene, vil BGA-kulene først berøre de høyere pad-områdene under plassering og løsmatning. De lavere pad-områdene kan resultere i en svak tilkobling, en delvis tilkobling eller ingen tilkobling i det hele tatt. Dette er feil som klarer en rask visuell sjekk, men som senere dukker opp som periodiske feil under funksjonell testing – eller verre: måneder senere i feltbruk.
Det finnes også et tredje, mer diskret problem. Loddmaste-trykking forutsetter en jevn overflate. Stensilåpningen er utformet for å deponere en nøyaktig mengde pasta på hvert pad-område. På en HASL-kuppel spreder pastaen seg ujevnt, blir tynnere øverst og samler seg sammen langs sidene. Selv kort som ikke får kortslutninger kan ende opp med inkonsistente loddtilkoblinger volumer gjennom hele BGA-en – noe som fører til nullifisering og integritetsproblemer senere i prosessen.
Ingen utvikler en kretsplate og hevder «Jeg vil gjerne ha litt solddbrygging, takk.» HASL velges av tre grunner, og alle tre er enkle å forstå.
Kostnad hASL er den billigste overflatebelegget i produksjonen, og ved store mengder blir prisforskjellen per plate mot ENIG – elektrolysefritt nikkel/dypgull – betydelig. For en plate uten komponenter med fin pitch er denne besparelsen rimelig. Problemet oppstår når samme pristenkning brukes på en plate som inneholder én enkelt BGA. Én komponent med 0,4 mm pitch er nok til å gjøre HASL uegnede for hele platen, men kjøpsbeslutningen tar ikke alltid hensyn til dette.
Familiaritet . HASL har faktisk vært i bruk i år. Eldre ingeniører og innkjøpsgrupper har brukt det på alle kretskort de noensinne har laget, og det har aldri forårsaket problemer for dem. Det de ikke alltid er klar over, er at eldre design hadde komponenter med 0,8 mm eller 1,0 mm pitch. Bransjens vanlige pitch har gått betraktelig nedover de siste fem årene, og overflatebehandlingen som fungerte på de eldre kretskortene, fungerer ikke lenger.
Fabrikkstandarder . Dette er det som frustrerer meg mest. Et uventet stort antall kretskortprodusenter setter som standard til HASL når kunden ikke spesifiserer en overflatebehandling, fordi det er deres billigste og raskeste produksjonslinje. Bestillingen sendes inn, feltet for overflatebehandling blir blankt, og HASL brukes som standard. Ingen stiller spørsmål om kretskortet inneholder komponenter med fin pitch. Kunden oppdager problemet ved den første monteringsrunden.
Rådet her er ikke kontroversielt – alle viktige bransjestandarder og normdokumenter sier det samme. For finpitches BGA-montering (0,5 mm pitch og lavere), ENIG er det konvensjonelle valget. Nikkellaget (vanligvis 3–6 mikrometer) settes på ved kjedereaksjon, noe som betyr at det følger pad-geometrien atom for atom i stedet for å bli blåst på med varmluft. Immersjonsgullflashen (0,05–0,1 mikrometer) beskytter nikkeloverflaten og gir en flat, solderbar overflate. Resultatet er: pad-koplanaritet målt i mikrometer i stedet for tiere av mikrometer.
OSP – en naturlig solderbarhetsbehandling – er den flate, lavkostnadsalternativet. Den organiske filmen er bare 0,2–0,5 mikrometer tykk og endrer ikke pad-høyden i det hele tatt. Kompromissene er reelle: OSP har en kortere lagringstid (vanligvis 6–12 måneder), krever forsiktig håndtering, og filmen brenner bort under den første refloven, slik at blank kobber blir eksponert.
Det finnes situasjoner der HASL fortsatt er det riktige valget for overflatebehandling: plater med overvekt av gjennom-hull-komponenter, design med grov pitch og produkter der mange reflow-sykluser og lang lagringstid er viktigere enn presisjon i fine detaljer. Nøkkelen er å ta dette valget bevisst, basert på den faktiske komponentsettet – ikke som en standardløsning.
La oss stille tallene side ved side, for her blir valget virkelig tatt.
For en serie på 5 000 plater ligger dette et sted mellom 500 og 2 500 USD. Et betydelig beløp, men lite i forhold til det som følger.
En enkelt BGA-solddamm som unngår inspeksjon koster et ferdig produkt. En 14 % utvalgsfeilrate – den jeg startet denne korte artikkelen med – koster ombyggingsarbeid, erstatningskomponenter, raskere frakt og tap av produksjonskapasitet. I kundens tilfelle var besparelsene ved å velge HASL rundt 550 dollar på den bestillingen. Utgiftene var 19 000 dollar. Forholdet forbedres ikke med økt volum; det blir verre, fordi feil i felt oppstår etter at produktet er levert.
Hvis du spesifiserer en PCB-overflate belegg og designet inneholder en finpitch-BGA, still producenten av krettkortet ett spørsmål: Hva ser pad-koplanaritetsspesifikasjonen ut til å være med dette belegget? Hvis de ikke kan svare med et tall, eller hvis svaret inkluderer «det avhenger av hvor luftbladene traff», har du allerede svaret ditt.
En flat overflate er ikke en luksus på et BGA-kort. Den er selve grunnen.
 Nyhetssprut
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24