EN
SNABBLENKAR
Jag minns fortfarande det första kortet som lärde mig att ogilla en ytyta. En kunds bGA med fin stegning layout – en nätverks-ASIC med 0,5 mm stegning omgiven av en ring av passiva komponenter i storlek 0402 – kom tillbaka från SMT-monteringen med 14 % av panelerna som misslyckades med anslutningen. Felen uppstod alla på samma ställe: lödbruk mellan BGA-kontaktflätor som skulle ha varit 0,3 mm ifrån varandra. Röntgenbilderna såg ut som om någon hade hällt löd över hela BGA-området.
Korttillverkarens första instinkt var att skylla på stencilen. Sedan på lödgräddan. Därefter på reflowpåläppningen. Vi undersökte alla dessa faktorer. De var utmärkta.
Sedan ställde någon slutligen frågan som ingen ställt under beställningsprocessen: vad är den ytbeläggningen ? Lösningen var HASL -- lödning med het luft. Billigt, snabbt och absolut felaktigt för denna kretsplatta. Kunderna hade sparat 0,11 USD per kretsplatta på ytbearbetningen. Återarbets- och skrotkostnaderna för den tillverkningsomgången uppgick till knappt 19 000 USD.
För att förstå varför HASL inte fungerar på kretsplatte med fina avstånd mellan kontakter måste man förstå processen. En oråd kretsplatta sänks ner i ett bad av flytande lödmaterial – blyfritt SAC305 i många moderna fabriker – och dras sedan genom ett par knivar med het luft som blåser bort överskottslödmaterial från ytan. Målet är ett tunt, jämnt lager över varje synlig kopparfläta.
Det är idén. Fysiken är betydligt mindre medspelande.
HASL-tjocklek varierar kraftigt över en enda kretsplatta. Beroende på kontaktfläkens geometri, kretsplattans orientering och exakt hur luftbladerna träffar kan lödlagret variera från 1 mikrometer till 40 mikrometer. Vissa kontaktfläkar blir nästan helt plana. Andra får en synlig löddom. Detta är inget problem i en detaljproducerande anläggning – det är en grundläggande egenskap hos processen. Alla HASL-kretsplattor i världen har detta.
På en grov kretsplatta med 1 mm stora kontaktfläkar och breda avstånd är en höjdskillnad på 20 mikrometer mellan intilliggande kontaktfläkar obetydlig. Lödmasken gör sitt arbete, komponenterna är stora och allt fungerar.
På en bGA med fin stegning påverkan, siffrorna berättar en annan historia. En BGA med 0,5 mm avstånd mellan kontakter har kontaktflätor på cirka 0,25 mm. En BGA med 0,4 mm avstånd – mycket vanlig i konsument- och industriprodukter – har kontaktflätor på cirka 0,2 mm. Nu räkna på det: en löddom på 25–40 mikrometer på en kontaktfläta på 200 mikrometer innebär en variation i höjd på 12–20 procent. Över hundratals kontaktflätor under en enda BGA får du en yta som liknar ett litet bergland snarare än en jämn landningsyta.
BGA-lödkulor bryr sig inte om kullar. De kräver jämnhet.
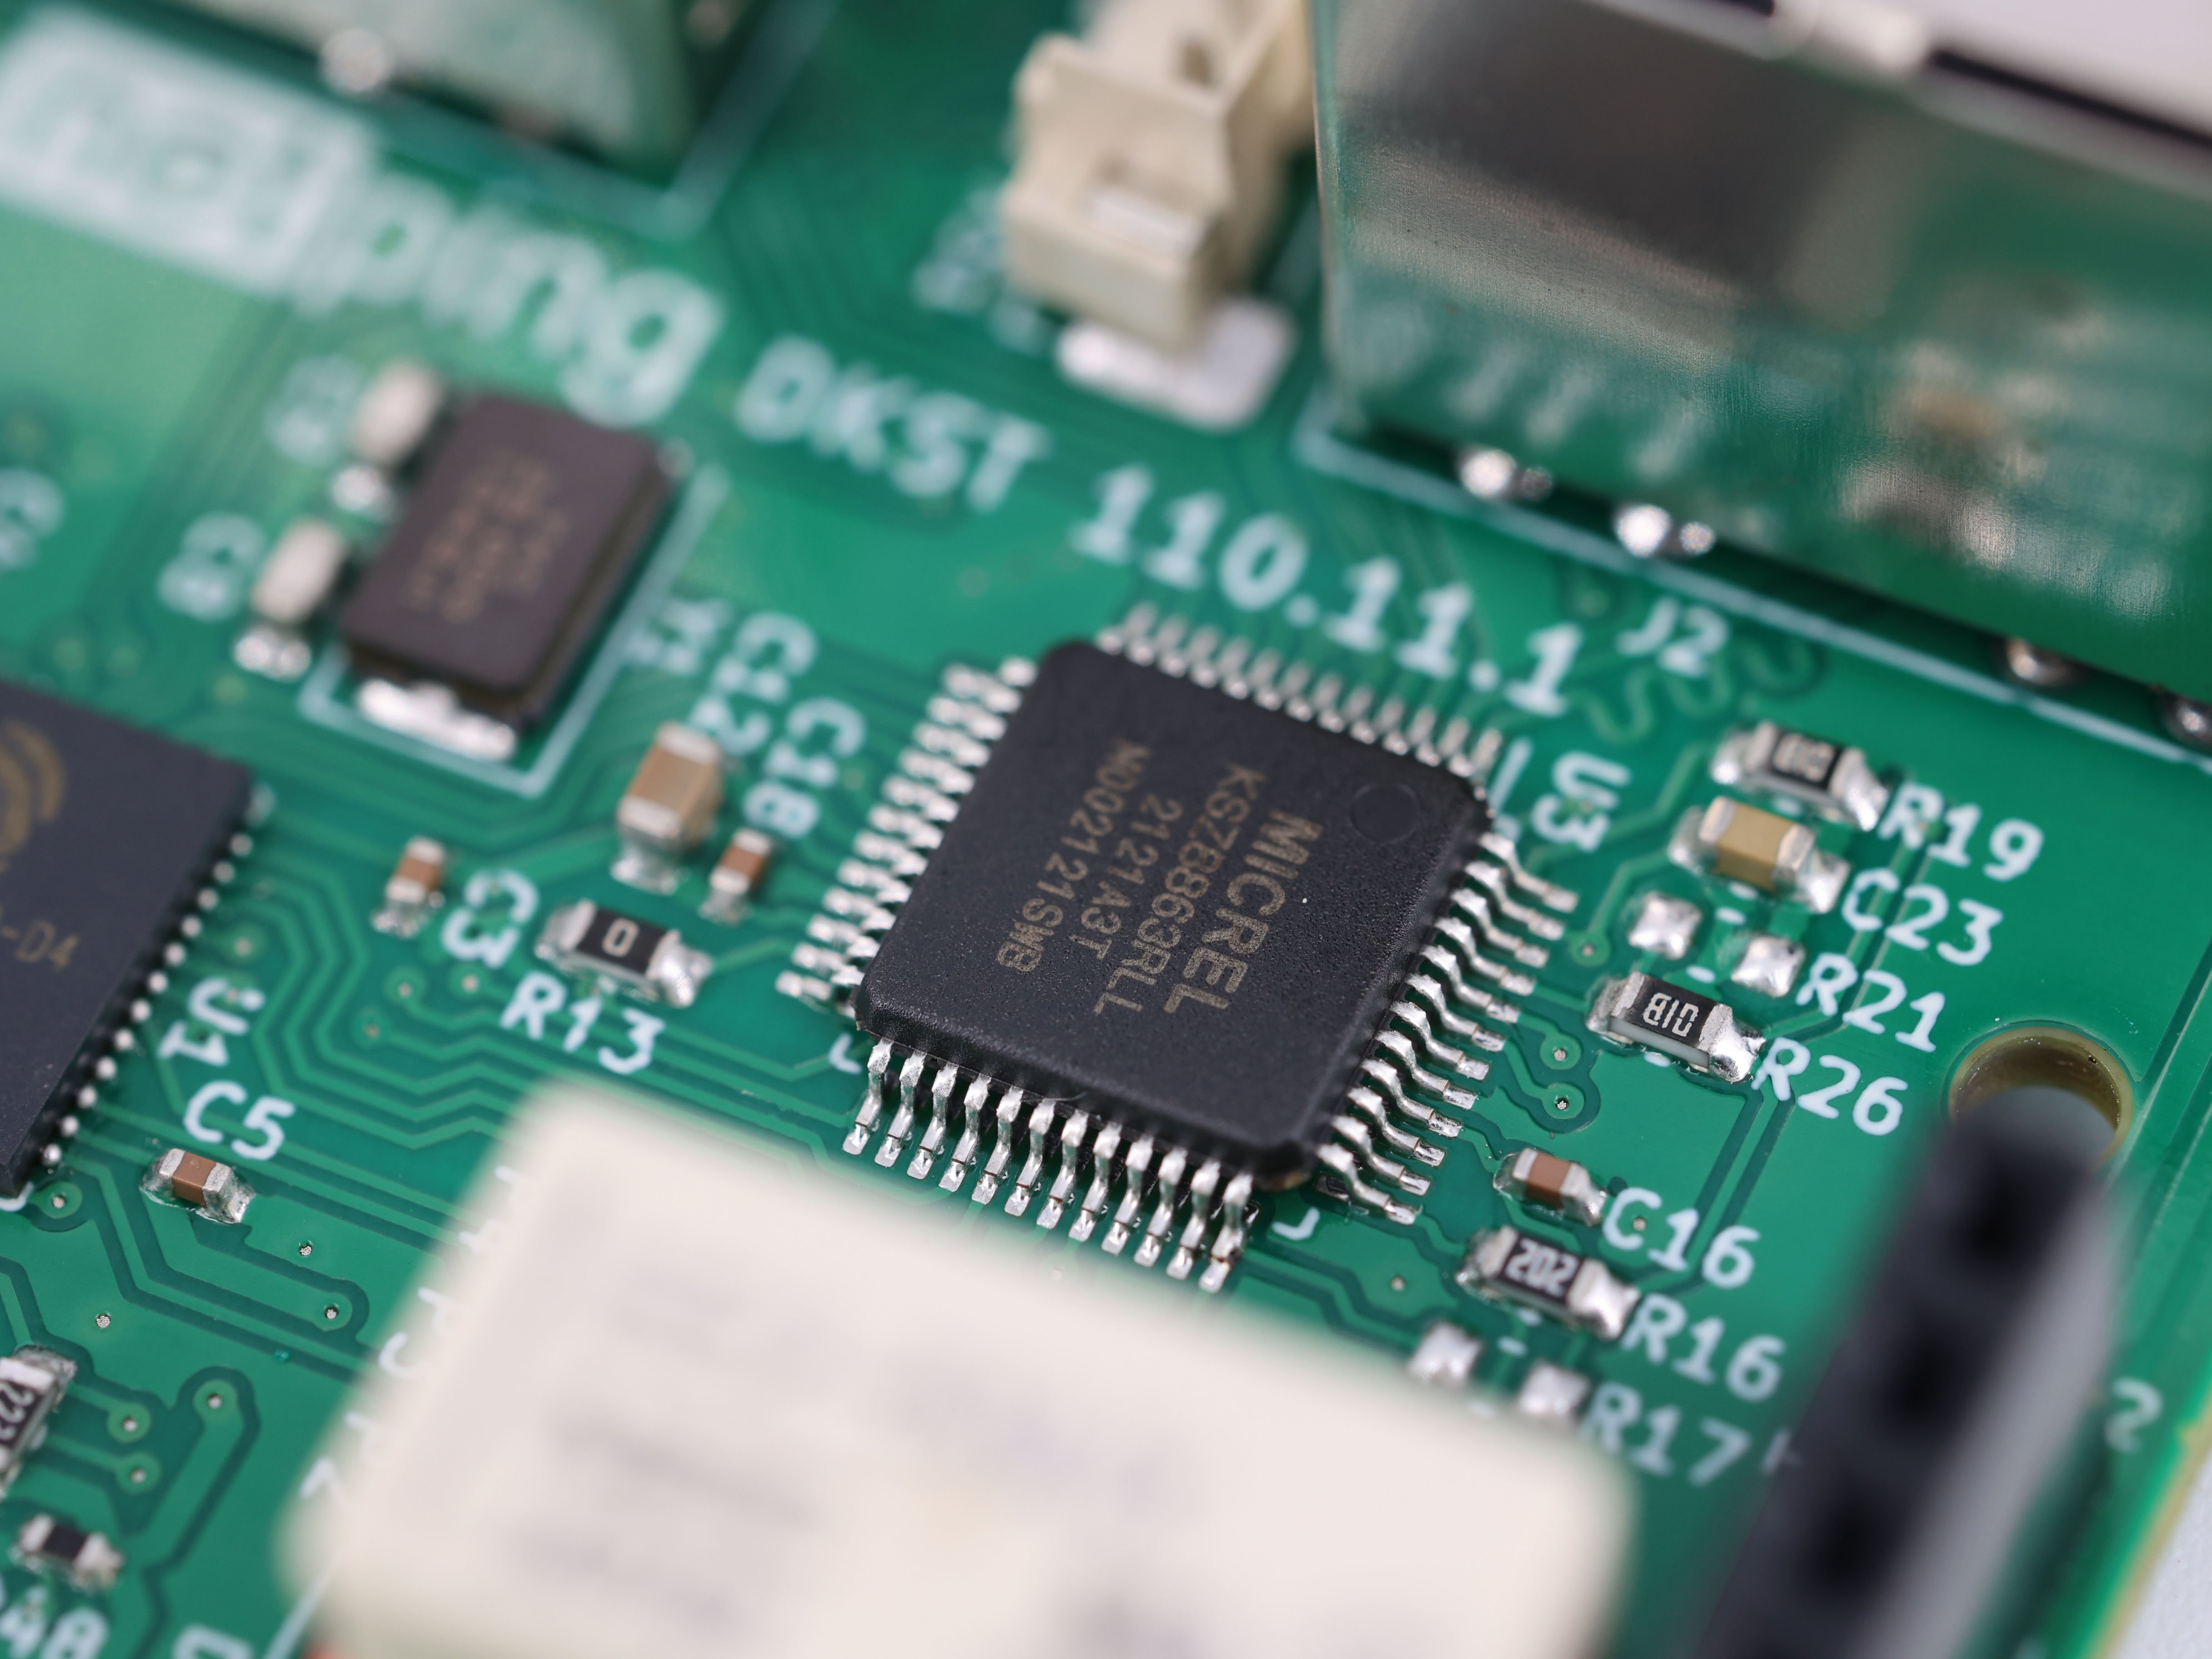
Den ojämna HASL-ytan ger upphov till de två traditionella BGA-felen: lödanslutning och öppna kretsar . De verkar motsatta, men har samma utgångspunkt – kulorna landar inte där konstruktionen förutsatte att de skulle göra det.
Lödbryggor uppstår vid extrempunkterna . Där en HASL-dom är högst sträcker lötlagret ut sig sidledes förbi krettkretsens nominella gräns. På ett avstånd på 0,3 mm är detta tillräckligt för att betydligt minska luftgapet mellan omgivande kontaktflätor. När BGA-kulan smälter och lödpasta smälter, skapar kombinationen av extra lödmaterial från HASL-ytan och minskat avstånd en risk för kortslutningar. Lödningen behöver inte vara kraftigt felplacerad – den behöver bara hitta en väg över ett avstånd som redan har minskats av beläggningen.
Öppna kretsar uppstår vid motsatt extremitet. En BGA-paketets lödskärvor är koplanära inom några mikrometer när de lämnar leverantören av planerade komponenter. Kortets kontaktytor måste också vara koplanära – det är hela poängen med uttrycket "land" i "land pattern". När vissa kontaktytor ligger 30 mikrometer högre än sina närmaste grannar, nuddar BGA-skärvorna först de högre kontaktytorna under placering och lödning. De lägre kontaktytorna kan resultera i en svag förbindelse, en delvis förbindelse eller ingen förbindelse alls. Detta är fel som klarar en snabb visuell kontroll, men senare upptäcks som periodiska fel vid funktionsprov – eller ännu värre, månader senare i fältet.
Det finns även ett tredje, mer diskret problem. Lödpapperstryck förutsätter en jämn yta. Stencilöppningen är utformad för att applicera en exakt mängd lödmedel på varje kontakt. På en HASL-kupol sprids lödmedlet ojämnt, blir tunnare längst upp och samlas ihop vid sidorna. Även kort som inte ger kortslutning kan få ojämna lödförbindelser volymerna i hela BGA... vilket visar sig som avskaffande och integritetsproblem.
Ingen utvecklar en bräda och säger "Jag vill ha några lödbryggar, tack". HASL definieras av tre faktorer, och alla tre är lätta att förstå.
Kostnad - Jag är inte rädd. HASL är den mest prisvärda ytbeläggningen i tillverkningen och i kvantitet är delta per bräda jämfört med ENIG - Elektrotrygg nickel-dämpningsguld - bygger upp. För en bräda utan fina komponenter är det välkänt. Problemet är när samma prisförståelse uppstår på en bräda som innehåller en enda BGA. En 0,4 mm pitch-del räcker för att ogiltigförklara HASL för hwole-brädan, men det är inte alltid så att det finns en koppling i förvärvsbeslutet.
Bekantskap . HASL har faktiskt funnits i flera år. Äldre ingenjörer och inköpsgrupper har använt det på varje kretsplatta de någonsin byggt, och det har aldrig orsakat problem för dem. Vad de inte alltid är medvetna om är att deras äldre designerna använde komponenter med 0,8 mm eller 1,0 mm pitch. Branschens vanliga pitch har minskat kraftigt under de senaste fem åren, och den ytbearbetning som fungerade med de äldre plattorna överförs inte automatiskt.
Fabriksstandardinställningar . Detta är det som frustrerar mig mest. En oväntat stor andel kretsplattor får som standard HASL när en kund inte anger någon ytbearbetning, eftersom det är deras billigaste och högst kapacitetsoptimerade linje. Beställningen skickas in, fältet för ytbearbetning lämnas tomt, och HASL tillämpas som standard. Ingen frågar om plattan innehåller komponenter med fin pitch. Kunden upptäcker problemet vid den första monteringsrundan.
Rådet här är inte kontroversiellt – varje betydande brädstandard och standarddokument säger samma sak. För fin-pitch BGA-montering (0,5 mm pitch och lägre), ENIG är det konventionella valet. Nickel-lagret (vanligtvis 3–6 mikrometer) avsätts genom kemisk reaktion, vilket innebär att det följer kuddens geometri atom för atom i stället för att blåsas på med het luft. Den immerserade guldflashen (0,05–0,1 mikrometer) skyddar nickel-lagret och ger en plan, lödbar yta. Resultatet: kuddens planhet mäts i mikrometer istället för tiotals mikrometer.
Ops – naturlig lödbarhetskemi – är den plana, lågkostnadsalternativet. Den organiska filmen är endast 0,2–0,5 mikrometer tjock och förändrar inte kuddens höjd alls. Kompromisserna är verkliga: OSP har en kortare lagringslivslängd (vanligtvis 6–12 månader), kräver försiktig hantering och filmen förbränns under den första omlödningen, vilket avslöjar rent koppar.
Det finns situationer där HASL fortfarande är rätt val för loddning: genomgående-komponentdominerade kretskort, grovstegdesigner och produkter där flera reflovcyklar och lång lagringstid är viktigare än fina detaljer. Nyckeln är att fatta det valet medvetet, baserat på den faktiska komponentuppsättningen – inte som standard.
Låt oss ställa siffrorna sida vid sida, eftersom det är här valet egentligen fattas.
För en serie om 5 000 kretskort ligger kostnaden någonstans mellan 500 USD och 2 500 USD. Ett betydelsefullt belopp, men litet i förhållande till vad som följer.
En ensam BGA-lödbron, som undgår undersökning, kostar ett slutprodukt. En panelfelgrad på 14 procent – den jag inledde denna korta artikel med – innebär kostnader för omformningsarbete, ersättningskomponenter, expedierad frakt och förlorad tillverkningskapacitet. I den aktuella kundens fall uppgick besparingen från att välja HASL till cirka 550 USD för den ordern. Kostnaderna uppgick till 19 000 USD. Förhållandet förbättras inte med volymen; det försämrades snarare, eftersom fel i fält uppstår efter att produkten har skickats.
Om du specificerar en Kretskortsytans beläggning och konstruktionen inkluderar en BGA med liten avstånd mellan kontaktytorna, ställ till leverantören av kretskortet en fråga: hur ser specifikationen för kontaktytornas planhet ut med denna beläggning? Om de inte kan svara med ett tal, eller om svaret innehåller uttryck som "det beror på var luftblåsarna träffade", har du ditt svar.
Den platta ytan är inte en extra funktion på ett BGA-kretskort. Den är hela poängen.
 Senaste nytt
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24