ما زلت أتذكر بوضوح أول لوحة علّمتني أن أكره نوعًا معينًا من التشطيبات السطحية. كانت لوحة عميلٍ ما بي جي إيه ذات دقة عالية في التباعد بين الوصلات مُصمَّمة بدقة ٠٫٥ ملم لرقاقة معالجة إشارات الشبكات المتكاملة، محاطة بحلقة من المكونات السلبية مقاس ٠٤٠٢— عادت من مرحلة تركيب المكونات السطحية وبنسبة ١٤٪ من اللوحات كانت هناك اتصالات ناقصة. وكانت جميع حالات الفشل في نفس الموضع بالضبط: جسور لحام بين وصلات البي جي إيه المصممة لتكون على بعد ٠٫٣ ملم من بعضها. أما صور الأشعة السينية فهي تشبه إلى حدٍ كبير أن شخصًا ما قد صبَّ معدن اللحام على كامل منطقة البي جي إيه.
كانت الغريزة الأولى لفريق تصميم اللوحة هي إلقاء اللوم على القالب. ثم عجينة اللحام. وبعد ذلك ملف إعادة التسخين. وقمنا بفحص كلٍّ منها. وكانت جميعها ممتازة.
ثم سأل أحدهم في النهاية السؤال الذي لم يطرحه أحد أثناء طلب اللوحة: ما هو الطلاء السطحي كانت الحلّ HASL — لحام الهواء الساخن. منخفض التكلفة، سريع، وخاطئ تمامًا لهذه اللوحة. وفر العميل ٠٫١١ دولار أمريكي لكل لوحة على الطبقة النهائية. أما تكاليف الإصلاح والهدر في هذه الدفعة التصنيعية فبلغت أقل من ١٩٠٠٠ دولار أمريكي.
لكي نفهم لماذا تفشل طريقة الـ HASL في اللوحات ذات المسافات الضيقة بين التوصيلات، يجب أن ندرك مراحل هذه الطريقة. فتُغمر اللوحة الخالية في حمام من القصدير المصهور — مثل سبيكة SAC305 خالية من الرصاص المستخدمة في كثير من المصانع الحديثة — ثم تُسحب عبر مجموعة من شفرات الهواء الساخن التي تنفث الهواء لطرد الزائد من القصدير عن السطح. والهدف هو الحصول على طبقة رقيقة ومتجانسة تغطي كل وصلة نحاسية ظاهرة.
هذه هي الفكرة النظرية. أما الواقع الفيزيائي فهو أقل تعاونًا.
سُمك طريقة الـ HASL تتفاوت السماكة بشكلٍ كبير جدًّا على لوحة واحدة. وتعتمد هذه التفاوتات على هندسة الوصلات، وموضع اللوحة، وكيفية ارتطام شفرات الهواء باللوحة بالضبط؛ لذا قد تتراوح سماكة طبقة القصدير بين ميكرون واحد و٤٠ ميكرونًا. وبعض الوصلات تنتهي بسطحٍ مستوٍ تقريبًا، بينما تظهر وصلات أخرى قبةً مرئيّة من القصدير. وهذه ليست مشكلة في مصنع تصنيع دقيق — بل هي خاصية أساسية في هذه العملية. وكل لوحة HASL في العالم تمتلك هذه الخاصية.
أما على لوحة بدائية ذات وصلات بقطر ١ مم ومسافات واسعة بينها، فإن فرق الارتفاع البالغ ٢٠ ميكرونًا بين وصلتين متجاورتين لا يُعدّ أمرًا ذا أهمية. فطبقة عزل القصدير (solder mask) تؤدي وظيفتها على أكمل وجه، والمكونات كبيرة الحجم، وكل شيء يعمل كما ينبغي.
على بي جي إيه ذات دقة عالية في التباعد بين الوصلات التأثير، والأرقام تُظهر قصة متنوعة. إن حجم الوصائل في مصفوفة الكرات ذات المقطع ٠٫٥ مم يبلغ حوالي ٠٫٢٥ مم. أما مصفوفة الكرات ذات المقطع ٠٫٤ مم — وهي شائعة جدًّا في المنتجات الاستهلاكية والصناعية — فحجم وصائلها أقرب إلى ٠٫٢ مم. والآن نطبّق الحساب: إن قبة اللحيم التي يبلغ ارتفاعها ٢٥–٤٠ ميكرون على وصيلة بعرض ٢٠٠ ميكرون تمثّل تباينًا بنسبة ١٢–٢٠٪ في ارتفاع الوصيلة. وبما أن عدد الوصائل تحت مصفوفة كرات واحدة قد يصل إلى المئات، فإن السطح الناتج يشبه سلسلة جبال صغيرة بدلًا من منطقة هبوط مستوية.
كرات اللحيم في مصفوفة الكرات لا تتحمّل التلال. فهي تحتاج سطحًا مستويًا.
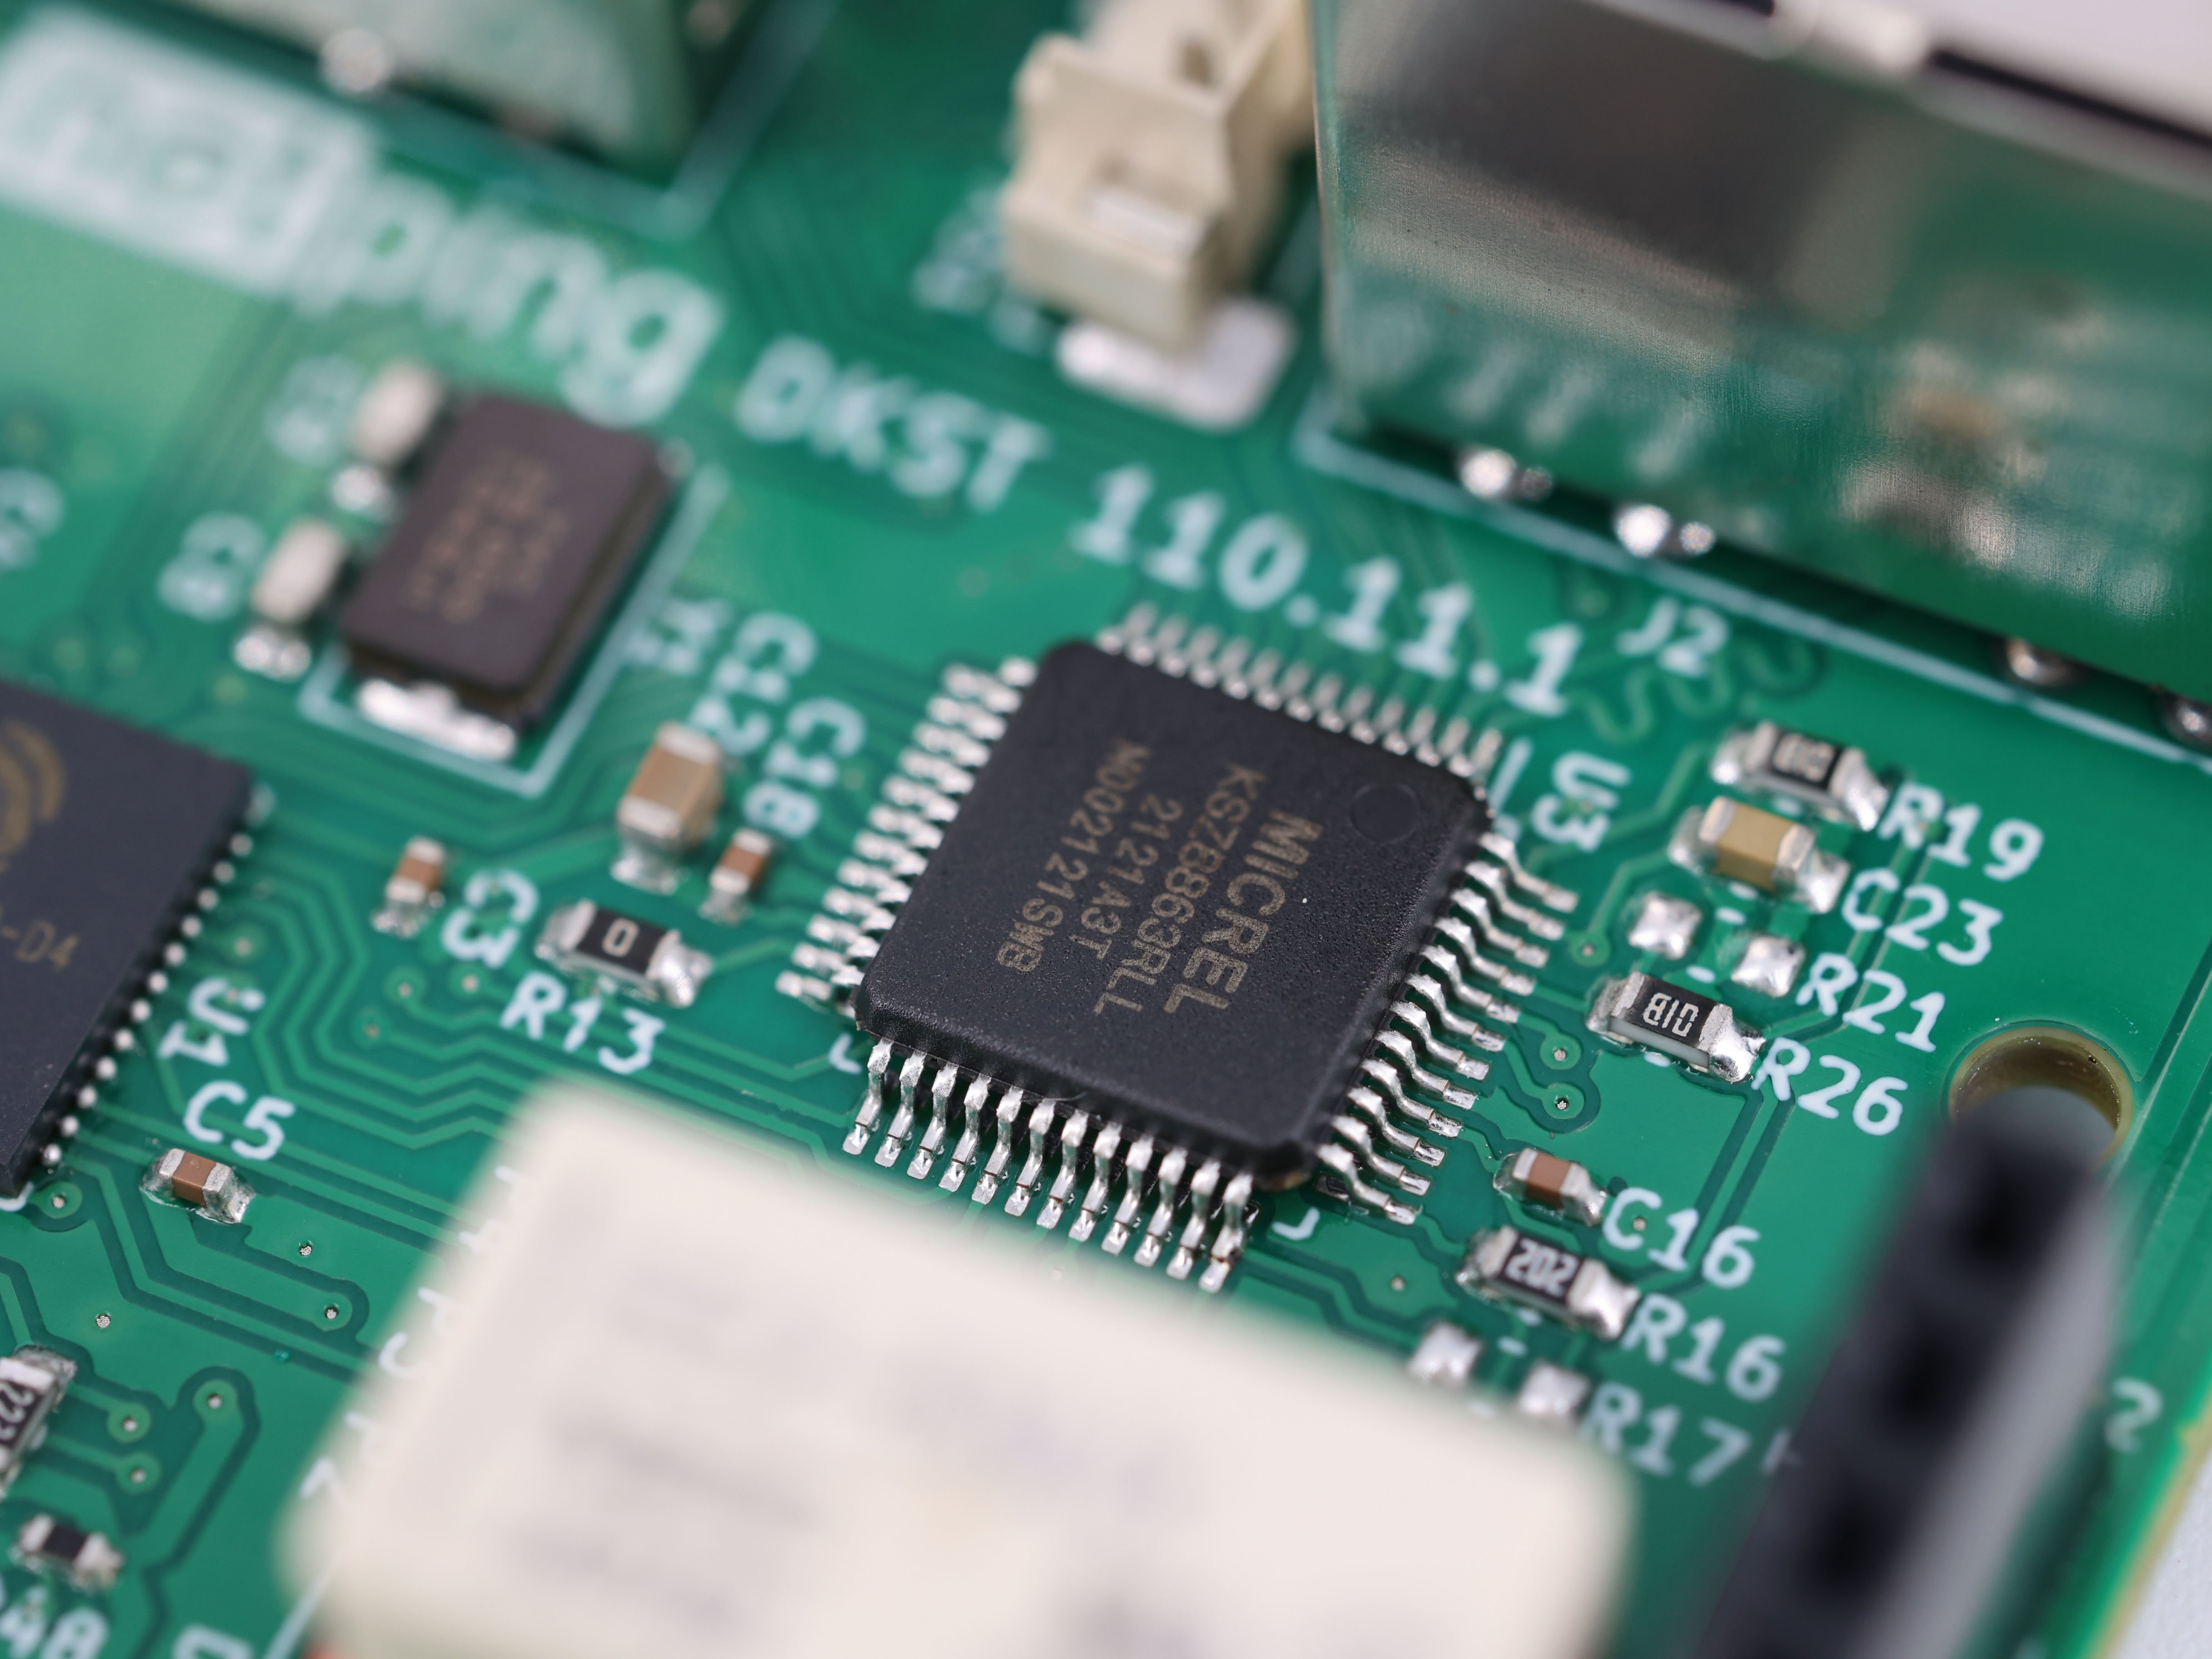
إن سطح طبقة اللحيم بالغمر الحراري غير المنتظم يؤدي إلى عيبَيْ مصفوفة الكرات التقليديين: اتصال اللحيم و الدوائر المفتوحة . وقد تبدو هاتان الظاهرتان متعارضتين، لكن لهما نفس السبب الجذري — فالكرات لم تعد تهبط في المواضع التي حدّدها التصميم.
تحدث روابط اللحيم الزائدة عند الأطراف عندما يكون قبة طبقة القصدير (HASL) في أعلى ارتفاع لها، فإن طبقة القصدير تمتد جانبيًّا خارج الحد الاسمي للوحة. وفي مسافة ٠٫٣ مم، يكفي هذا التمدد لتقليل المسافة الفاصلة بين اللوحات المحيطة بشكلٍ كبير. وعندما تذوب كرات الـ BGA أثناء عملية الانصهار، فإن مزيج القصدير الإضافي الناتج عن تشطيب الـ HASL والمسافات المُصغَّرة يشكِّل ظروفًا مثالية لحدوث الجسور القصديرية. معجون اللحام ولا يتطلَّب القصدير أن ينحرف انحرافًا شديدًا؛ بل يكفي أن يجد مسارًا عبر فجوةٍ كانت قد ضاقت بالفعل بسبب الطبقة السطحية.
أما انقطاع الدوائر فيحدث عند الطرف المقابل تمامًا. كرات اللحام في حزمة الـBGA تكون مستوية ضمن بضعة مايكرونات عند مغادرتها المورد. وتتطلب وصلات اللوحة أيضًا أن تكون مستويةً أيضًا — وهذه هي الغاية الكاملة من مصطلح «الأرضية» في تعبير «نمط الأرضية». وعندما تكون بعض الوصلات مرتفعةً بمقدار ٣٠ مايكروناً عن جاراتها المجاورة، فإن كرات الـBGA تلامس أولاً الوصلات المرتفعة أثناء التموضع وعملية إعادة الصهر. وقد تؤدي الوصلات المنخفضة إلى وصلات ضعيفة أو جزئية أو حتى غياب كامل للوصلة. وهذه الأعطال قد تمرّ بفحص بصري سريع، ثم تظهر لاحقًا على شكل أعطال متكررة في الاختبار الوظيفي — أو ما هو أسوأ، بعد أشهر عديدة في الموقع الميداني.
وهناك أيضًا مشكلة ثالثة، أكثر هدوءًا. طباعة معجون اللحام يفترض سطحًا مستويًا. وقد صُمِّمت فتحة القالب لإيداع كمية دقيقة من المعجون على كل وصلة. أما على قبة تقنية الـHASL، فينتشر المعجون بشكل غير متساوٍ، ويصبح أرقَّ في الأعلى، ويتركز في الجوانب. وحتى اللوحات التي لا تحدث فيها ظاهرة الاتصال العرضي (bridging) قد تنتهي بها الحال إلى اتساق غير منتظم في وصلات اللحام الكميات عبر لوحات المصفوفة الكروية (BGA) — ما يظهر كإلغاءٍ للمشاكل المتعلقة بالسلامة والتكامل في المراحل اللاحقة.
لا أحد يصمّم لوحةً ويدّعي: «أودُّ أن أحصل على جسور لحام، من فضلكم.» ويُستخدم طلاء HASL لأسباب ثلاثة، وكلُّها واضحةٌ سهلةُ الفهم.
التكلفة إن طلاء HASL هو أرخص طلاءٍ سطحيٍّ في التصنيع، وبزيادة الكمية، يتراكم الفارق السعري لكل لوحة مقابل طلاء الذهب المُغمر على نيكل كيميائي (ENIG). ENIG بالنسبة للوحةٍ خاليةٍ من المكوّنات ذات الدقة العالية، فإن هذا التوفير مقبولٌ تمامًا. أما المشكلة فتظهر حين تُطبَّق نفس الحجة السعرية على لوحةٍ تحتوي مكوّنًا واحدًا فقط من نوع المصفوفة الكروية (BGA). فجزءٌ واحدٌ ذو مسافة بين النقاط (Pitch) تبلغ ٠٫٤ مم يكفي لإبطال صلاحية استخدام HASL للوحة بأكملها، لكن قرار الشراء لا يربط دائمًا بين هذين الأمرين.
المألوف .لقد كانت عملية التغطية بالقصدير والرصاص (HASL) موجودة فعليًّا لسنوات عديدة. وقد استخدمها المهندسون القدامى ومجموعات المشتريات في كل لوحة كهربائية صمّموها من قبل، ولم تُسبِّب لهم أي مشاكل قط. وما لا يدركه هؤلاء دائمًا هو أن النماذج القديمة كانت تستخدم مكونات ذات مسافة طرفية (Pitch) تبلغ ٠٫٨ مم أو ١٫٠ مم. أما المسافة الطرفية القياسية في القطاع فقد انخفضت بشكل كبير خلال الخمس سنوات الماضية، وبالتالي فإن الطبقة السطحية التي كانت ناجعة مع اللوحات القديمة لم تعد مناسبة.
الإعدادات الافتراضية للمصنع .هذه الحالة هي التي تثير إحباطي أكثر ما يكون. فعدد غير متوقع من المصانع تُعيّن عملية التغطية بالقصدير والرصاص (HASL) افتراضيًّا عند تصنيع اللوحات الكهربائية حين لا يحدّد العميل نوع الطبقة السطحية، وذلك لأن هذه العملية أرخصها وأسرعها من حيث الإنتاج. فيُرسل الطلب دون ملء حقل الطبقة السطحية، فتُطبَّق عملية HASL تلقائيًّا. ولا يسأل أحدٌ ما إذا كانت اللوحة تحتوي على مكونات ذات مسافة طرفية ضيقة جدًّا. ويكتشف العميل المشكلة أثناء أول دفعة تركيب.
النصيحة المذكورة هنا ليست مثيرةً للجدل — فكل ورقةٍ رسميةٍ صادرةٍ عن مجالس الإدارة المهمة أو وثائق المعايير تؤكّد نفس الشيء. بالنسبة إلى تركيب إطارات BGA ذات الدقة العالية (بمسافة طرفية ٠٫٥ مم أو أقل)، ENIG تُعَدُّ طبقة النيكل المغمورة بالذهب الخيار التقليدي. وتترسّب طبقة النيكل (عادةً ما تكون سماكتها بين ٣ و٦ ميكرون) عبر تفاعل متسلسل، ما يعني أنها تتبع هندسة الوصلة بدقة ذرية بدل أن تُرشَّ بواسطة هواء ساخن. أما طبقة الذهب الرقيقة المغمورة (بين ٠٫٠٥ و٠٫١ ميكرون) فتحمي طبقة النيكل وتوفر سطحًا مستويًا قابلاً لللحام. والنتيجة هي: استواء الوصلات المقاس بوحدة الميكرون بدل عشرات الميكرونات.
أوسب — وهي مادة كيميائية طبيعية تمنح القابلية للحام — بديلٌ مستوٍ ومنخفض التكلفة. في حين أن السماكة الإجمالية للغشاء العضوي تتراوح بين ٠٫٢ و٠٫٥ ميكرون ولا تغيّر ارتفاع الوصلة على الإطلاق. لكن هناك تنازلات حقيقية: فعمر غشاء OSP الافتراضي أقصر (عادةً ما يكون بين ٦ و١٢ شهرًا)، ويحتاج إلى معاملة دقيقة، كما يتبخّر هذا الغشاء أثناء أول دورة لحام انعكاسي، ليكشف عن النحاس العاري.
توجد حالاتٌ يظل فيها طلاء الـ HASL الخيارَ المناسب للمكالمة الهاتفية: لوحات الدوائر المطبوعة التي تهيمن عليها الثقوب المُثبَّتة عبر اللوحة، والتصاميم ذات البُعد الكبير بين المسامير، والمنتجات التي تكون فيها دورات التلحيم المتعددة والتخزين لفترات طويلة أكثر أهميةً من التوحيد في الملامح الدقيقة. والمفتاح هو اتخاذ هذا القرار بوعيٍ تامٍّ استنادًا إلى مجموعة المكونات الفعلية — وليس الاستسلام لهذا الخيار افتراضيًّا.
فلنضع الأرقام جنبًا إلى جنب، لأن هذه هي المرحلة التي يُتَّخذ فيها القرار فعليًّا.
وفي دفعةٍ مكوَّنةٍ من ٥٠٠٠ لوحة، تتراوح هذه التكلفة بين ٥٠٠ و٢٥٠٠ دولار أمريكي. ورغم أن هذا رقمٌ ذو مغزى، فإنه يبقى صغيرًا مقارنةً بما يليه.
جسر لحام واحد من نوع BGA يمرّ دون اكتشافه في الفحص يؤدي إلى خسارة المنتج النهائي. ومعدل فشل اللوحات بنسبة ١٤٪ — أي النسبة التي بدأتُ بها هذه المقالة القصيرة — تُكلِّف عمالة إعادة التصنيع، ومكونات بديلة، وشحنًا عاجلًا، وقدرة إنتاجية مفقودة. وفي حالة هذا العميل بالتحديد، بلغت التوفيرات الناتجة عن اختيار طلاء HASL نحو ٥٥٠ دولارًا أمريكيًّا في تلك الطلبية، بينما بلغت التكاليف الإجمالية ١٩٠٠٠ دولار أمريكي. ولا تتحسَّن هذه النسبة مع زيادة الحجم؛ بل تزداد سوءًا، لأن حالات الفشل في الموقع تظهر بعد شحن المنتج.
إذا كنت تحدِّد طلاء سطح لوحة الدوائر المطبوعة (PCB) والتصميم يتضمَّن رقاقة BGA ذات مسافات دقيقة بين الوصلات، فاطرح على مصنِّع اللوحة سؤالًا واحدًا: ما هي مواصفات تسطُّح الوصلات (coplanarity) مع هذا الطلاء؟ فإن لم يتمكَّن من الإجابة برقمٍ محدَّد، أو كانت إجابته تقول «يعتمد ذلك على مكان ضرب شفرات الهواء»، فلقد حصلتَ على إجابتك.
السطح المسطَّح ليس ميزة فاخرة في لوحات BGA؛ بل هو الغرض الأساسي منها.
 الأخبار الساخنة
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24
 EN