Ik herinner me nog steeds de eerste printplaat die me leerde een oppervlakteafwerking te wantrouwen. Een klantenspecifieke fijn-pitch BGA printplaatlay-out – een netwerk-ASIC met een pitch van 0,5 mm, omgeven door een ring van passieve componenten in formaat 0402 – kwam terug van de SMT-montagelijn met 14% van de panelen die onvoldoende elektrische verbinding vertoonden. De fouten traden allemaal op op dezelfde plek: soldeerverbindingen tussen BGA-pads die 0,3 mm van elkaar moesten zijn verwijderd. De röntgenfoto’s leken alsof iemand soldeermateriaal over het gehele BGA-gebied had gegoten.
De eerste reactie van het printplaatbureau was om de stencils de schuld te geven. Daarna de soldeerspasta. Vervolgens de reflowinstellingen. We onderzochten ze allemaal. Ze waren prima.
Toen stelde iemand tenslotte de vraag die tijdens de bestelling door niemand was gesteld: wat is de oppervlaktecoating ? De oplossing was HASL -- het gebruik van heetluchtsolderen. Goedkoop, snel, maar absoluut ongeschikt voor deze printplaat. De klant had $0,11 per printplaat bespaard op de afwerking. De kosten voor herstelwerk en afval voor die productierun bedroegen bijna $19.000.
Om te begrijpen waarom HASL niet werkt op fijn-pitch-printplaten, moet u het proces begrijpen. Een blote printplaat wordt ondergedompeld in een bad met vloeibare soldeersel – loodvrije SAC305 in veel moderne fabrieken – en vervolgens door een reeks heetluchtmesjes getrokken die het overtollige soldeersel van het oppervlak blazen. Het doel is een dunne, gelijkmatige laag over elk blootliggend koperen pad.
Dat is het idee. De natuurkundige realiteit is minder meegaand.
HASL-dikte varieert sterk op één enkel printplaat. Afhankelijk van de padgeometrie, de oriëntatie van de printplaat en precies hoe de luchtmesjes de oppervlakte raken, kan de soldeerlaag variëren van 1 micrometer tot 40 micrometer. Sommige pads eindigen bijna volledig vlak. Anderen krijgen een zichtbare soldeerdome. Dit is geen probleem in een gedetailleerde productiefaciliteit — het is een fundamentele eigenschap van het proces. Elke HASL-printplaat ter wereld vertoont dit verschijnsel.
Op een grove printplaat met 1 mm grote pads en brede onderlinge afstanden is een hoogteverschil van 20 micrometer tussen aangrenzende pads onbelangrijk. De soldeermasker doet zijn werk, de componenten zijn groot en alles functioneert correct.
Op een fijn-pitch BGA impact, de cijfers vertellen een ander verhaal. Een BGA met een pitch van 0,5 mm heeft pads van ongeveer 0,25 mm grootte. Een BGA met een pitch van 0,4 mm – zeer gebruikelijk in consumenten- en industriële producten – heeft pads van ongeveer 0,2 mm. Nu de berekening: een soldeerdome van 25–40 micron op een pad van 200 micron betekent een variatie van 12–20% in padhoogte. Over de honderden pads onder één enkele BGA heen ontstaat een oppervlak dat lijkt op een klein gebergte in plaats van op een vlak landingsgebied.
BGA-soldeerkogels hebben geen oog voor heuvels. Ze hebben vlakheid nodig.
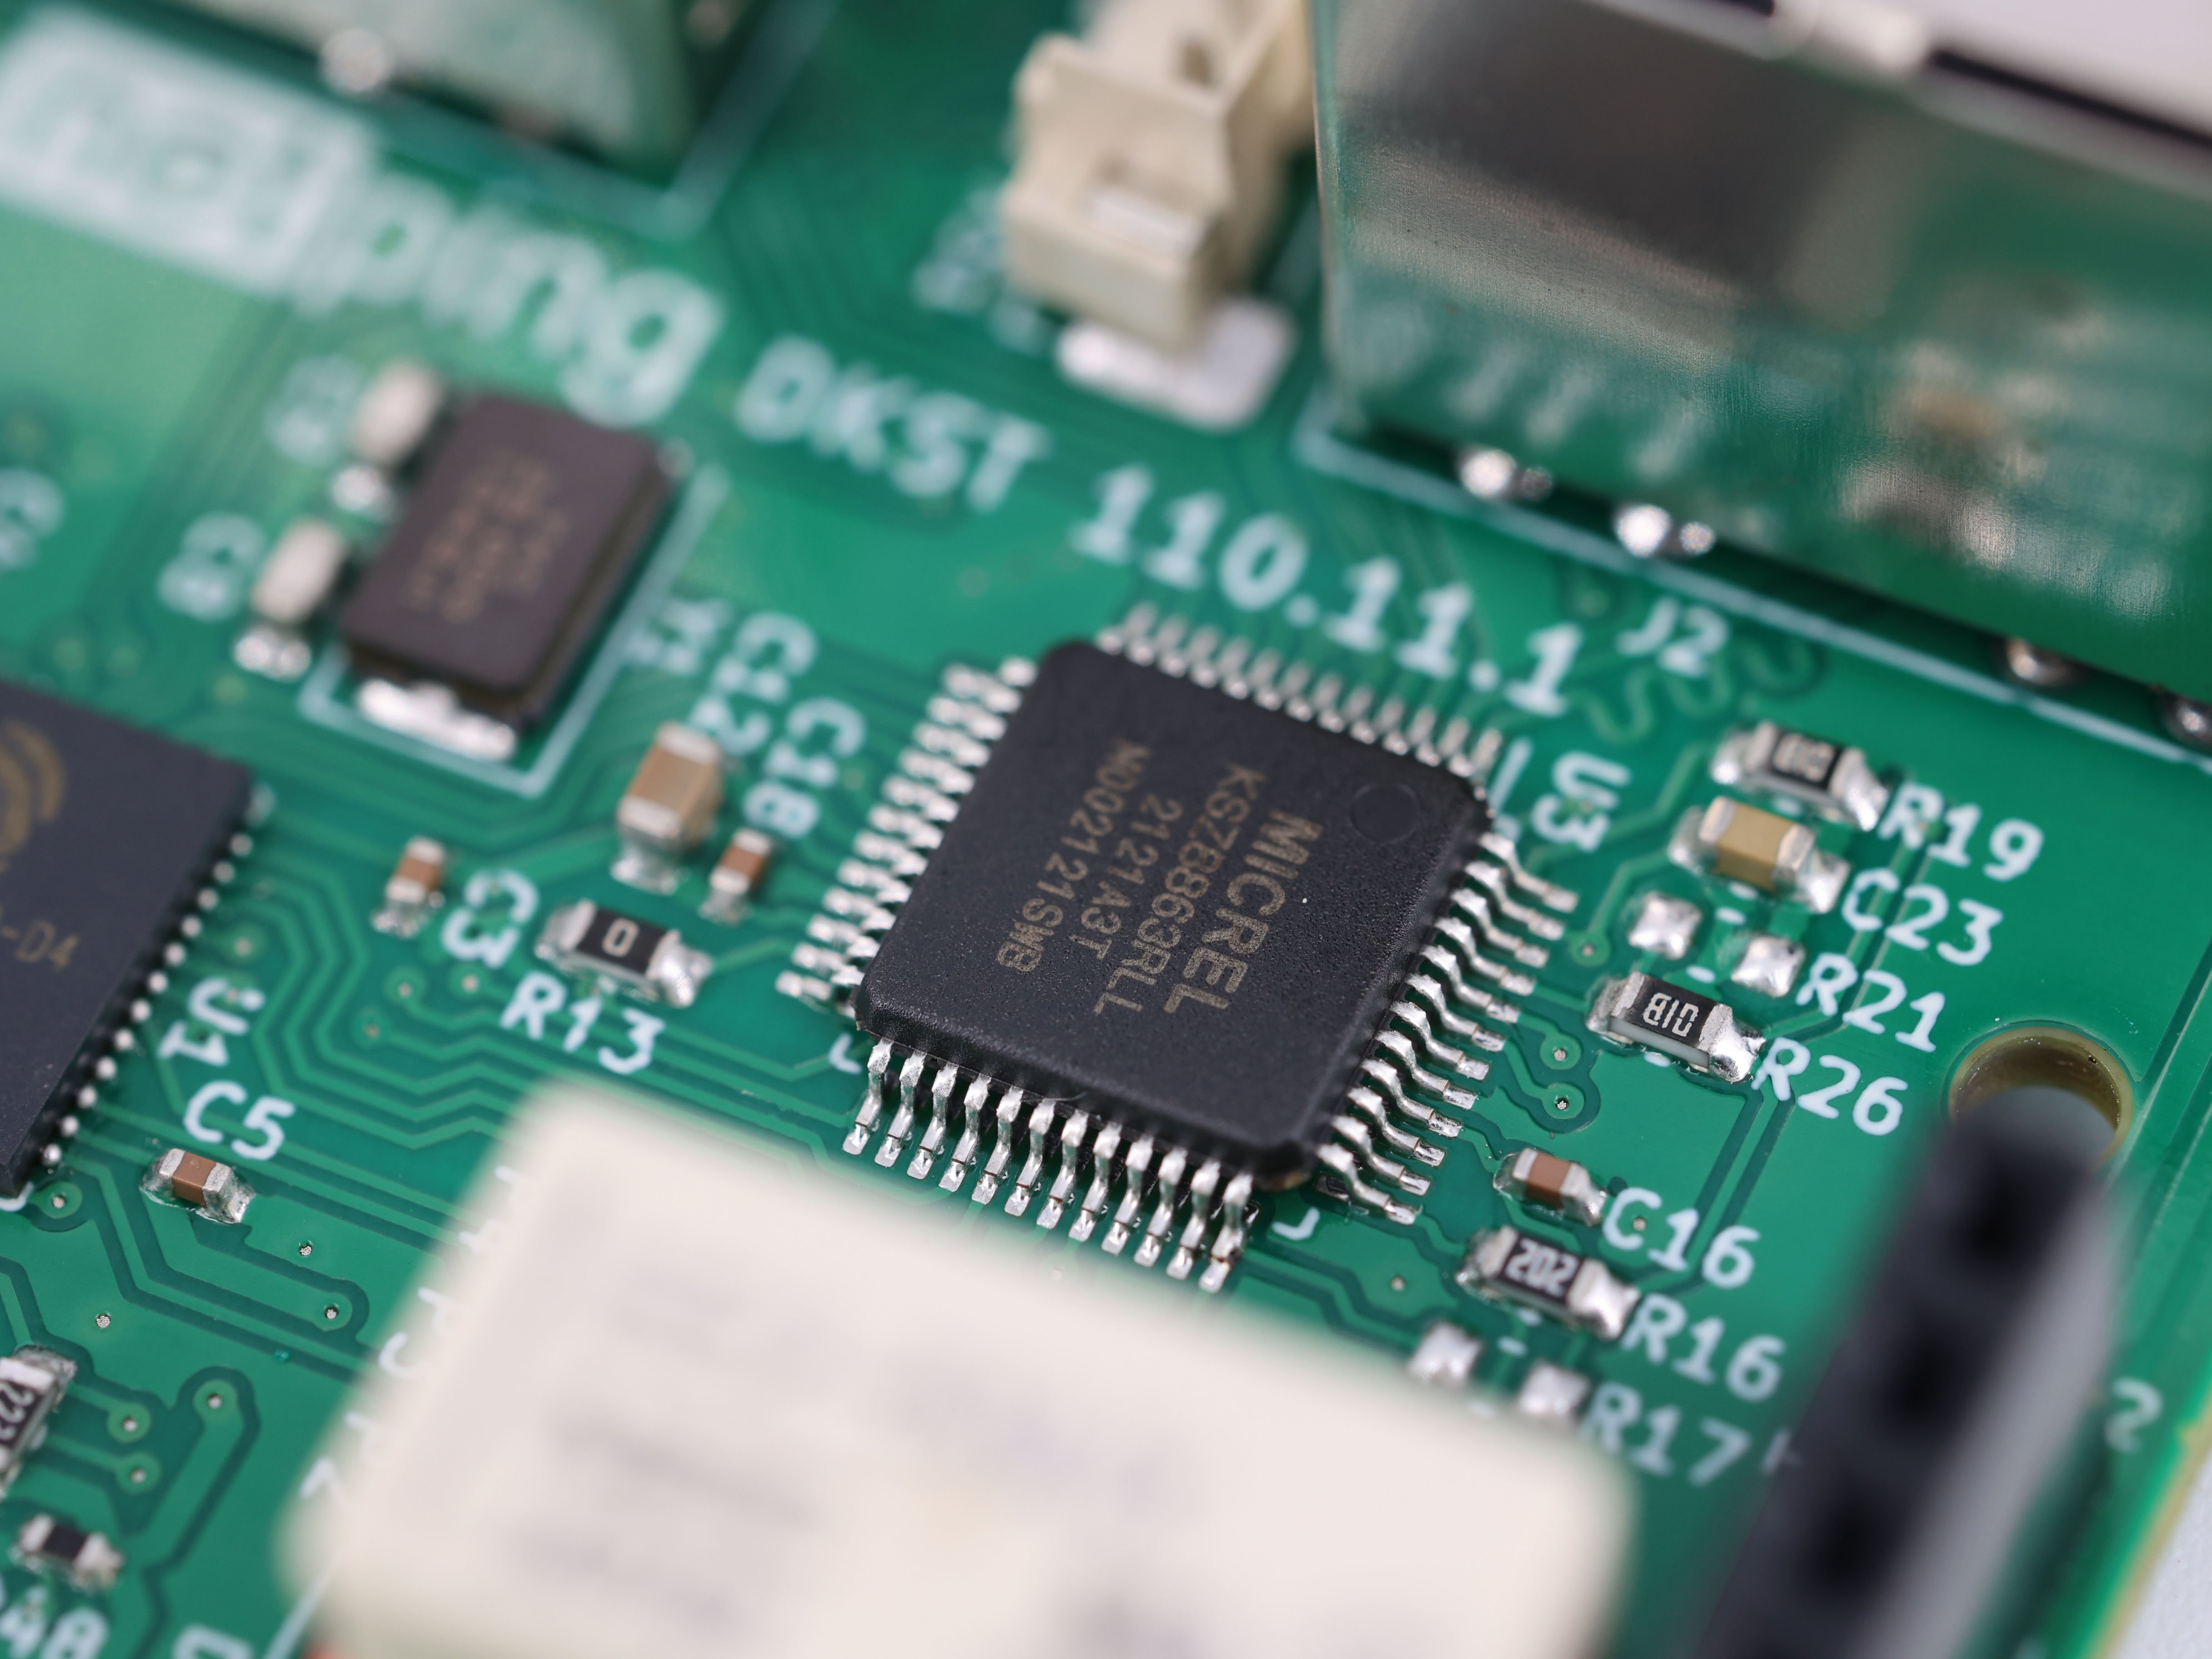
Het onregelmatige HASL-oppervlak veroorzaakt de twee klassieke BGA-tekortkomingen: soldeerverbinding en open circuits . Ze lijken tegenovergesteld, maar delen dezelfde oorsprong – de kogels landen niet langer op de plek waar het ontwerp ze had voorspeld.
Soldeerverbinding treedt op aan de uitersten waar een HASL-koepel het hoogst is, strekt de soldeerlaag zich lateraal uit tot voorbij de nominale grens van de pad. Bij een afstand van 0,3 mm is dat voldoende om de ruimte tussen omliggende pads aanzienlijk te verkleinen. Wanneer de BGA-kogel smelt en de soldeerpasta smelt, vormt de combinatie van extra soldeermateriaal van de HASL-afwerking en de verminderde afstand een recept voor bruggen. De soldeerverbinding hoeft niet sterk misuitgelijnd te zijn — het volstaat dat deze een pad vindt over een spleet die reeds door de coating is vernauwd.
Openstaande verbindingen ontstaan aan het tegenovergestelde uiteinde. De soldeerkogeltjes van een BGA-pakket zijn co-planaar binnen enkele micrometer wanneer ze de leverancier van het plan verlaten. Ook de padi’s op de printplaat moeten co-planaar zijn – dat is immers precies het doel van de ‘land’ in ‘land pattern’. Wanneer sommige padi’s 30 micrometer hoger liggen dan hun naastgelegen padi’s, raken de ronde BGA-kogeltjes eerst de hogere padi’s tijdens positionering en solderen. De lagere padi’s kunnen resulteren in een zwakke verbinding, een gedeeltelijke verbinding of helemaal geen verbinding. Dit zijn de fouten die een snelle visuele inspectie doorstaan, maar later opvallen als periodieke storingen tijdens functionele tests – of nog erger: maanden later in gebruik op locatie.
Er is ook een derde, stillere kwestie. Soldeerpasta-drukken veronderstelt een vlak oppervlak. De opening in de stencils is ontworpen om een exacte hoeveelheid pasta op elke pad te plaatsen. Op een HASL-koepel verspreidt de pasta zich ongelijkmatig, wordt dunner aan de bovenkant en verzamelt zich aan de zijkanten. Zelfs printplaten die geen bruggen vormen, kunnen uiteindelijk ongelijkmatige soldeerverbindingen hebben volumes over de gehele BGA – wat zich later uit als het tenietdoen van de integriteit.
Niemand ontwikkelt een printplaat en zegt: "Ik wil graag wat soldeerverbindingen, alstublieft." HASL wordt gekozen om drie redenen, en alle drie zijn eenvoudig te begrijpen.
Kosten hASL is de goedkoopste oppervlaktecoating in de productie, en bij grotere aantallen loopt het prijsverschil ten opzichte van ENIG – electroless nickel immersion gold (ENIG) – op. Voor een printplaat zonder fijn-pitch-onderdelen is deze besparing gerechtvaardigd. Het probleem doet zich voor wanneer dezelfde prijsredenering wordt toegepast op een printplaat die één enkele BGA bevat. Één onderdeel met een pitch van 0,4 mm is al voldoende om HASL voor de gehele printplaat ongeschikt te maken, maar de aankoopbeslissing maakt die link niet altijd.
Vertrouwdheid . HASL bestaat al jaren. Oudere engineers en inkoopgroepen hebben het op elk printplatenontwerp gebruikt dat ze ooit hebben gemaakt, en het heeft hen nooit in de steek gelaten. Wat ze zich vaak niet realiseren, is dat hun oudere ontwerpen onderdelen hadden met een pitch van 0,8 mm of 1,0 mm. De standaardpitch in de sector is de afgelopen vijf jaar sterk afgenomen, en de afwerking die werkte voor de oude printplaten is daarom niet meer geschikt.
Fabrieksstandaardinstellingen . Dit is wat mij het meest irriteert. Een onverwacht groot aantal printplatenfabrieken stelt standaard HASL in als de klant geen oppervlakteafwerking specificeert, omdat dit hun goedkoopste en snelste productielijn is. De bestelling wordt geplaatst, het veld voor oppervlakteafwerking blijft leeg, en HASL wordt standaard toegepast. Niemand vraagt zich af of de printplaat fijn-pitch-onderdelen bevat. De klant ontdekt het probleem pas tijdens de eerste montage.
Het advies hier is niet omstreden – elk belangrijk bordresidencie- en normendocument stelt hetzelfde. Voor fijn-pitch BGA-montage (0,5 mm pitch en lager), ENIG is dit de conventionele keuze. De nikkel-laag (meestal 3–6 micrometer) wordt aangebracht via een kettingreactie, wat betekent dat deze atoom voor atoom aan de padgeometrie aanpast in plaats van door hete lucht opgeblazen te worden. De onderdompelingsgoudflash (0,05–0,1 micrometer) beschermt de nikkel en zorgt voor een vlak, soldeerbare oppervlakte. Het resultaat: padcoplanariteit gemeten in micrometer in plaats van tientallen micrometer.
- Het is goed. – een natuurlijke soldeerbaarheidschemie – is het vlakke, goedkope alternatief. De organische film is slechts 0,2–0,5 micrometer dik en verandert de padhoogte helemaal niet. De afwegingen zijn reëel: OSP heeft een kortere houdbaarheid (meestal 6–12 maanden), vereist zorgvuldige behandeling en de film verbrandt tijdens de eerste reflux, waardoor blote koperoppervlakken blootkomen.
Er zijn situaties waarin HASL nog steeds het juiste telefoontje is: printplaten met voornamelijk doorgeboorde componenten, ontwerpen met grove pitch en producten waarbij talloze reflowcycli en lange opslagduur belangrijker zijn dan een uniforme uitvoering van fijne details. De sleutel is om deze keuze bewust te maken op basis van de werkelijke componentenset—niet standaard toe te geven.
Laten we de cijfers naast elkaar zetten, want hier wordt de keuze echt genomen.
Bij een oplage van 5.000 printplaten ligt dat ergens tussen de 500 en 2.500 dollar. Een aanzienlijk bedrag, maar klein in vergelijking met wat volgt.
Een enkele BGA-soldeerbrug die onopgemerkt blijft, kost een eindproduct. Een paneelfoutpercentage van 14% – het cijfer waarmee ik dit korte artikel begon – leidt tot kosten voor herstelwerk, vervangende onderdelen, versnelde verzending en verloren productiecapaciteit. In het geval van die klant bedroegen de besparingen door HASL te kiezen ongeveer 550 dollar voor die bestelling. De kosten bedroegen 19.000 dollar. De verhouding verbetert niet bij grotere volumes; integendeel, ze verslechtert, omdat fouten in gebruik pas optreden nadat het product is verzonden.
Als u een PCB-oppervlakte coating specificeert en het ontwerp een fijn-pitch BGA bevat, stelt u de printplatenfabrikant één vraag: hoe ziet de specificatie voor padcoplanariteit eruit bij deze afwerking? Als hij geen concreet getal kan noemen, of als het antwoord luidt ‘dat hangt af van waar de luchtmesjes terechtkomen’, dan hebt u uw antwoord al.
Een vlak oppervlak is geen luxe bij een BGA-printplaat. Het is juist het kernpunt.
 Actueel nieuws
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24
 EN