EN
ENLLAÇOS RÀPIFS
Encara recordo perfectament la primera placa que em va fer adonar que no m’agradava un acabat superficial. El client va enviar una bGA de pas fi disposició —un ASIC de xipatge de xarxa amb pas de 0,5 mm envoltat per un anell de components passius de mida 0402— que va tornar de la Instal·lació SMT amb el 14 % dels panells sense connexió. Tots els errors es concentraven en el mateix lloc: ponts de soldadura entre les pistes de la BGA, que haurien d’estar separades 0,3 mm. Les imatges de raigs X semblaven indicar que algú havia vessat soldadura sobre tota la zona de la BGA.
La primera reacció de l’equip de la placa va ser culpar la plantilla. Després la pasta de soldadura. A continuació, el perfil de refos. Vam examinar-los tots. Eren perfectes.
Aleshores, finalment, algú va fer la pregunta que ningú s’havia plantejat durant la comanda: quin és l’ acabat superficial ? La solució va ser HASL -- la soldadura amb aire calent. De baix cost, ràpida i totalment inadequada per aquesta placa. El client havia estalviat 0,11 $ per placa en l’acabat. Els costos de retraballes i de rebuig d’aquesta sèrie de fabricació van sumar menys de 19.000 $.
Per entendre per què l’HASL no funciona en plaques de pas fi, cal comprendre el procés. Una placa nua es submergeix en un bany de solda líquida —normalment SAC305 sense plom en moltes fàbriques actuals— i després es passa per un conjunt de ganivets d’aire calent que eliminin l’excedent de solda de la superfície. L’objectiu és obtenir un recobriment fi i uniforme sobre cada pista de coure exposada.
Aquest és el concepte. La física hi participa molt menys.
Gruix de l’HASL varia extremadament dins d’un mateix circuit impresa. Segons la geometria de les zones de soldadura, l’orientació del circuit i la manera exacta en què els corrents d’aire impacten, el gruix de la capa de solda pot oscil·lar entre 1 micró i 40 microns. Algunes zones de soldadura queden gairebé planes. D’altres queden amb una cúpula visible de solda. Això no és un problema en una fàbrica de fabricació detallada: és una característica fonamental del procés. Tots els circuits impresos HASL del món presenten aquest fenomen.
En un circuit impresa bast, amb zones de soldadura de 1 mm i un espaiament ampli, una diferència d’alçada de 20 microns entre zones de soldadura adjacents és insignificant. La màscara de solda fa la seva feina, els components són grossos i tot funciona correctament.
En un bGA de pas fi l’impact, els números expliquen una història diversa. Una BGA amb pas de 0,5 mm té pads d’uns 0,25 mm de mida. Una BGA amb pas de 0,4 mm — molt habitual en productes per a consumidors i industrials — té pads d’uns 0,2 mm. Ara calculem: una cúpula de soldadura de 25-40 micròmetres sobre un pad de 200 micròmetres representa una variació de l’alçada del pad del 12-20 %. Al llarg de les centenars de pads situades sota una única BGA, s’obté una superfície que sembla una petita serralada, en comptes d’una àrea plana de contacte.
Les esferes de soldadura de les BGA no toleren turons. Necessiten una superfície plana.
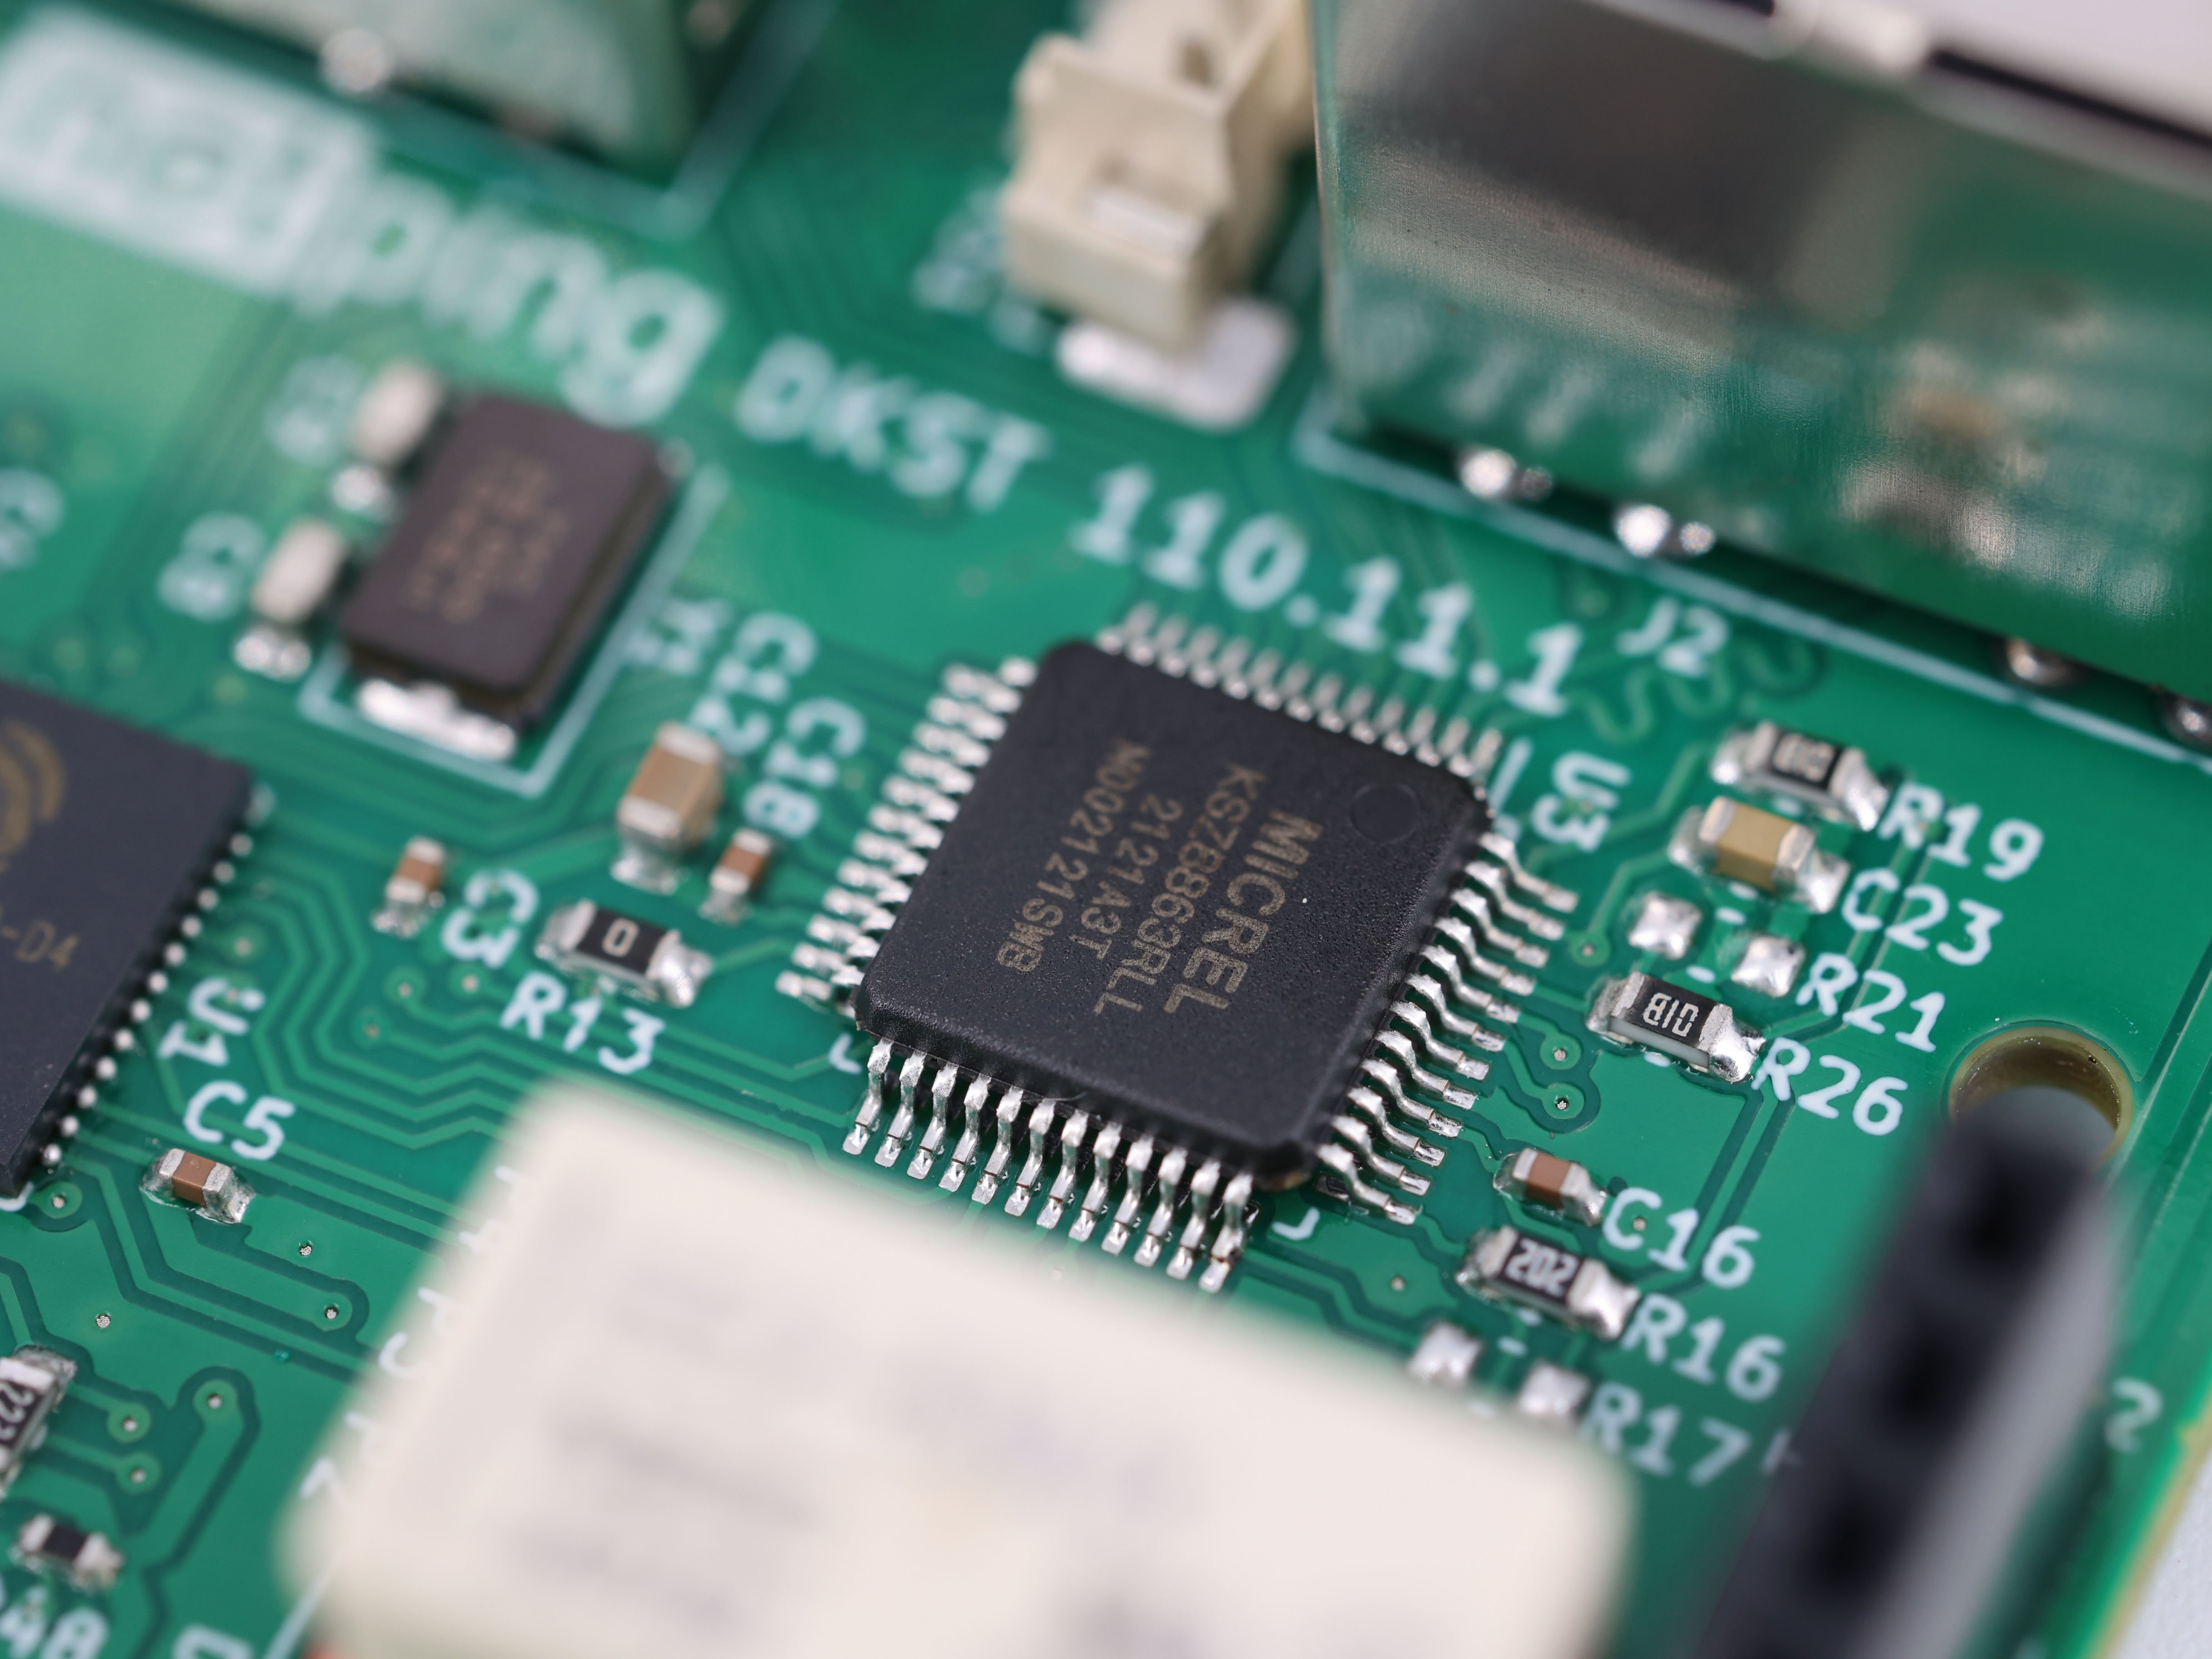
La superfície irregular de HASL provoca les dues deficiències clàssiques de les BGA: connexió de soldadura i circuits oberts . Semblen fenòmens oposats, però comparteixen la mateixa causa arrel: les esferes ja no aterren on el disseny preveia que ho farien.
La soldadura en pont es produeix als extrems on un domi HASL és més alt, la capa de solda s’estén lateralment més enllà del límit nominal de la pista. En un espai de 0,3 mm, això és suficient per reduir substancialment la distància entre les pistes circumdants. Quan l’esfera BGA es fon i la pasta de soldar es fon, la combinació de solda addicional de l’acabat HASL i l’espaiatura reduïda és una recepta per a ponts. La solda no necessita estar greument desalineada: només cal que trobi un camí a través d’un forat que ja ha estat estretit pel recobriment.
Els circuits oberts es produeixen a l’extrem oposat. Les esferes de soldadura d’un paquet BGA són coplanars amb una tolerància d’unes quantes micres quan surten del proveïdor del pla. També cal que les pistes de la placa siguin coplanars: això és precisament el sentit de la paraula «land» («terreny») en «land pattern» («patró de terreny»). Quan algunes pistes es troben 30 micres més altes que les veïnes, les esferes rodones del BGA toquen primer les pistes més altes durant la col·locació i la fosa. Les pistes més baixes poden acabar amb una unió feble, una unió parcial o cap unió. Aquestes són les fallades que passen una inspecció visual ràpida i després apareixen com a errors periòdics durant les proves funcionals —o, encara pitjor, mesos després, en servei real.
Hi ha també un tercer problema, més discret. Impressió de pasta de soldadura suposa una superfície plana. L’obertura de la plantilla està dissenyada per dipositar una quantitat exacta de pasta a cada pista. En una cúpula HASL, la pasta es distribueix de forma irregular, s’escampa i s’afina a la part superior i s’acumula als costats. Fins i tot les plaques que no presenten ponts poden acabar amb unions de soldadura incoherents volums a tot el BGA — el que es mostra com a invalidant i genera preocupacions sobre la integritat més endavant.
Cap persona dissenya una placa i diu: «Voldria tenir alguns ponts de soldadura, si us plau.» HASL s’escull per tres factors, i els tres són fàcils d’entendre.
CosthASL és el revestiment superficial més econòmic en la fabricació, i, a gran escala, la diferència de cost per placa respecte a ENIG — níquel electroquímic amb or immers — s’acumula. Per a una placa sense components de pas fi, aquest estalvi és raonable. El problema apareix quan es fa servir el mateix raonament de preu per a una placa que conté un sol BGA. Només una peça de pas 0,4 mm ja basta per invalidar HASL per a tota la placa, però la decisió d’adquisició no sempre fa aquesta connexió.
Familiaritat . El HASL ha estat realment en ús durant anys. Els enginyers i els grups d’adquisicions més experimentats l’han utilitzat en totes les plaques que han construït fins ara, i mai no els ha causat cap problema. El que no sempre tenen present és que els seus dissenys antics incloïen components amb passos de 0,8 mm o 1,0 mm. El pas habitual del sector s’ha reduït notablement durant els últims cinc anys, i l’acabat que funcionava bé amb les plaques antigues ja no és adequat.
Valors per defecte de fàbrica . Aquest és el cas que més em frustra. Un nombre inesperadament elevat de fabricants de plaques estableixen el HASL com a acabat per defecte quan el client no especifica cap revestiment, ja que és la seva línia més econòmica i de major rendiment. La comanda s’introdueix, el camp relatiu a l’acabat de superfície es deixa en blanc i, per defecte, s’aplica el HASL. Ningú no pregunta si la placa conté components de pas fi. El client descobreix el problema durant la primera sessió de muntatge.
El consell d’aquí no és controvertit: cada document important sobre residència de plaques i normes diu el mateix. Per el muntatge de BGA de pas fi (pas de 0,5 mm o inferior), ENIG és la selecció convencional. La capa de níquel (normalment de 3 a 6 micròmetres) es diposita per reacció en cadena, el que significa que s’adapta a la geometria de la pista àtom a àtom, en lloc de ser projectada mitjançant aire calent. El revestiment d’or per immersió (de 0,05 a 0,1 micròmetres) protegeix el níquel i proporciona una superfície plana i soldable. El resultat és: coplanaritat de les pistes mesurada en micròmetres, no en desenes de micròmetres.
OSP — un agent químic de soldabilitat natural — és l’alternativa plana i de baix cost. La pel·lícula orgànica té només 0,2–0,5 micròmetres de gruix i no modifica gens l’alçada de les pistes. Els compromisos són reals: l’OSP té una vida útil més curta (normalment de 6 a 12 mesos), exigeix una manipulació cuitada i la pel·lícula es crema durant la primera refluïda, deixant al descobert el coure nu.
Hi ha situacions en què HASL continua sent la trucada telefònica adequada: plaques amb predomini de forats passants, dissenys amb pas gros i productes en què nombrosos cicles de refluït i un emmagatzematge prolongat són més importants que la monotonia de detalls fins. La clau és prendre aquesta decisió deliberadament, basant-se en el conjunt real de components, no per defecte.
Comparem les xifres costat a costat, perquè és aquí on es pren realment la decisió.
En una sèrie de 5.000 plaques, això representa entre 500 $ i 2.500 $. Una xifra significativa, però petita en comparació amb el que ve a continuació.
Un solt pont de soldadura BGA que passa desapercebut per l’inspecció suposa un cost addicional per al producte final. Una taxa de fallada de plaques del 14 % —la mateixa que he esmentat al començament d’aquest breu article— comporta costos de reparaçió, components de substitució, enviament urgent i pèrdua de capacitat de fabricació. En el cas d’aquell client, els estalvis obtinguts en triar l’acabat HASL van ser només de 550 $ en aquell comanda, mentre que els costos totals van ascendir a 19.000 $. Aquesta relació no millora amb el volum; al contrari, empitjora, ja que les fallades en camp es detecten després de l’enviamient del producte.
Si esteu especificant un Revestiment superficial de PCB i el disseny inclou una BGA de pas fi, feu una pregunta al fabricant de plaques: quina és l’especificació de coplanaritat de les pastilles amb aquest acabat? Si no poden respondre amb un valor numèric concret, o si la resposta és del tipus «depèn de quin lloc han tocat les paletes d’aire», ja teniu la vostra resposta.
La superfície plana no és una característica opcional en una placa BGA. És l’element fonamental.
 Notícies destacades
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24