EN
COLLEGAMENTI RAPIDI
Ricordo ancora perfettamente la prima scheda che mi fece capire di non apprezzare un certo tipo di finitura superficiale. Un cliente aveva inviato una bGA a passo fine con layout — un ASIC per reti a passo di 0,5 mm circondato da un anello di componenti passivi da 0402 — che era tornata dalla Configurazione SMT con il 14% dei pannelli che presentava connessioni difettose. Tutti i guasti si verificavano nello stesso punto: ponticelli di saldatura tra le piazzole BGA distanti solo 0,3 mm l’una dall’altra. Le immagini radiografiche sembravano scattate dopo aver versato saldatura sull’intera area BGA.
La prima ipotesi del team di progettazione della scheda fu incolpare la stencil, poi la pasta saldante e infine il profilo di rifusione. Esaminammo ciascuno di questi elementi: erano perfetti.
Poi qualcuno alla fine pose la domanda che nessuno aveva mai posto durante l’ordine: qual è il rivestimento superficiale ? La soluzione era HASL -- la saldatura a getto d'aria calda. A basso costo, veloce e assolutamente inadeguata per questa scheda. Il cliente aveva risparmiato 0,11 USD per scheda sul trattamento superficiale. I costi di ritocco e scarto per quella produzione ammontarono a poco meno di 19.000 USD.
Per capire perché l'HASL non funziona su schede a passo fine, è necessario conoscere il processo. Una scheda nuda viene immersa in un bagno di saldatura fusa — SAC305 senza piombo nella maggior parte delle fabbriche moderne — quindi estratta e passata tra una serie di lame ad aria calda che rimuovono l'eccesso di saldatura dalla superficie. L'obiettivo è ottenere un rivestimento sottile ed uniforme su ogni piazzola di rame esposta.
Questo è il concetto. La fisica è molto meno collaborativa.
Spessore dell'HASL varia notevolmente su una singola scheda. A seconda della geometria dei pad, dell’orientamento della scheda e del modo esatto in cui le lame d’aria colpiscono la superficie, lo strato di saldatura può variare da 1 micron a 40 micron. Alcuni pad risultano quasi perfettamente livellati; altri presentano una cupola di saldatura visibile. Questo non è un problema in un impianto produttivo specializzato: è una caratteristica intrinseca del processo. Ogni scheda HASL al mondo presenta questa variazione.
Su una scheda grezza con pad da 1 mm e spaziatura ampia, una differenza di altezza di 20 micron tra pad adiacenti è irrilevante. La maschera saldante svolge correttamente il suo compito, i componenti sono grandi e tutto funziona correttamente.
Su un bGA a passo fine l'impatto: i numeri raccontano una storia diversa. Un BGA con passo di 0,5 mm ha pad di circa 0,25 mm di dimensione. Un BGA con passo di 0,4 mm — molto comune nei prodotti consumer e industriali — ha pad di circa 0,2 mm. Ora eseguiamo il calcolo: una cupola di saldatura di 25-40 micron su un pad di 200 micron corrisponde a una variazione di altezza del pad pari al 12-20%. Su centinaia di pad posti sotto un singolo BGA, la superficie risultante assomiglia a una catena montuosa piuttosto che a un'area di appoggio piana.
Le sfere di saldatura BGA non tollerano dislivelli. Hanno bisogno di una superficie piana.
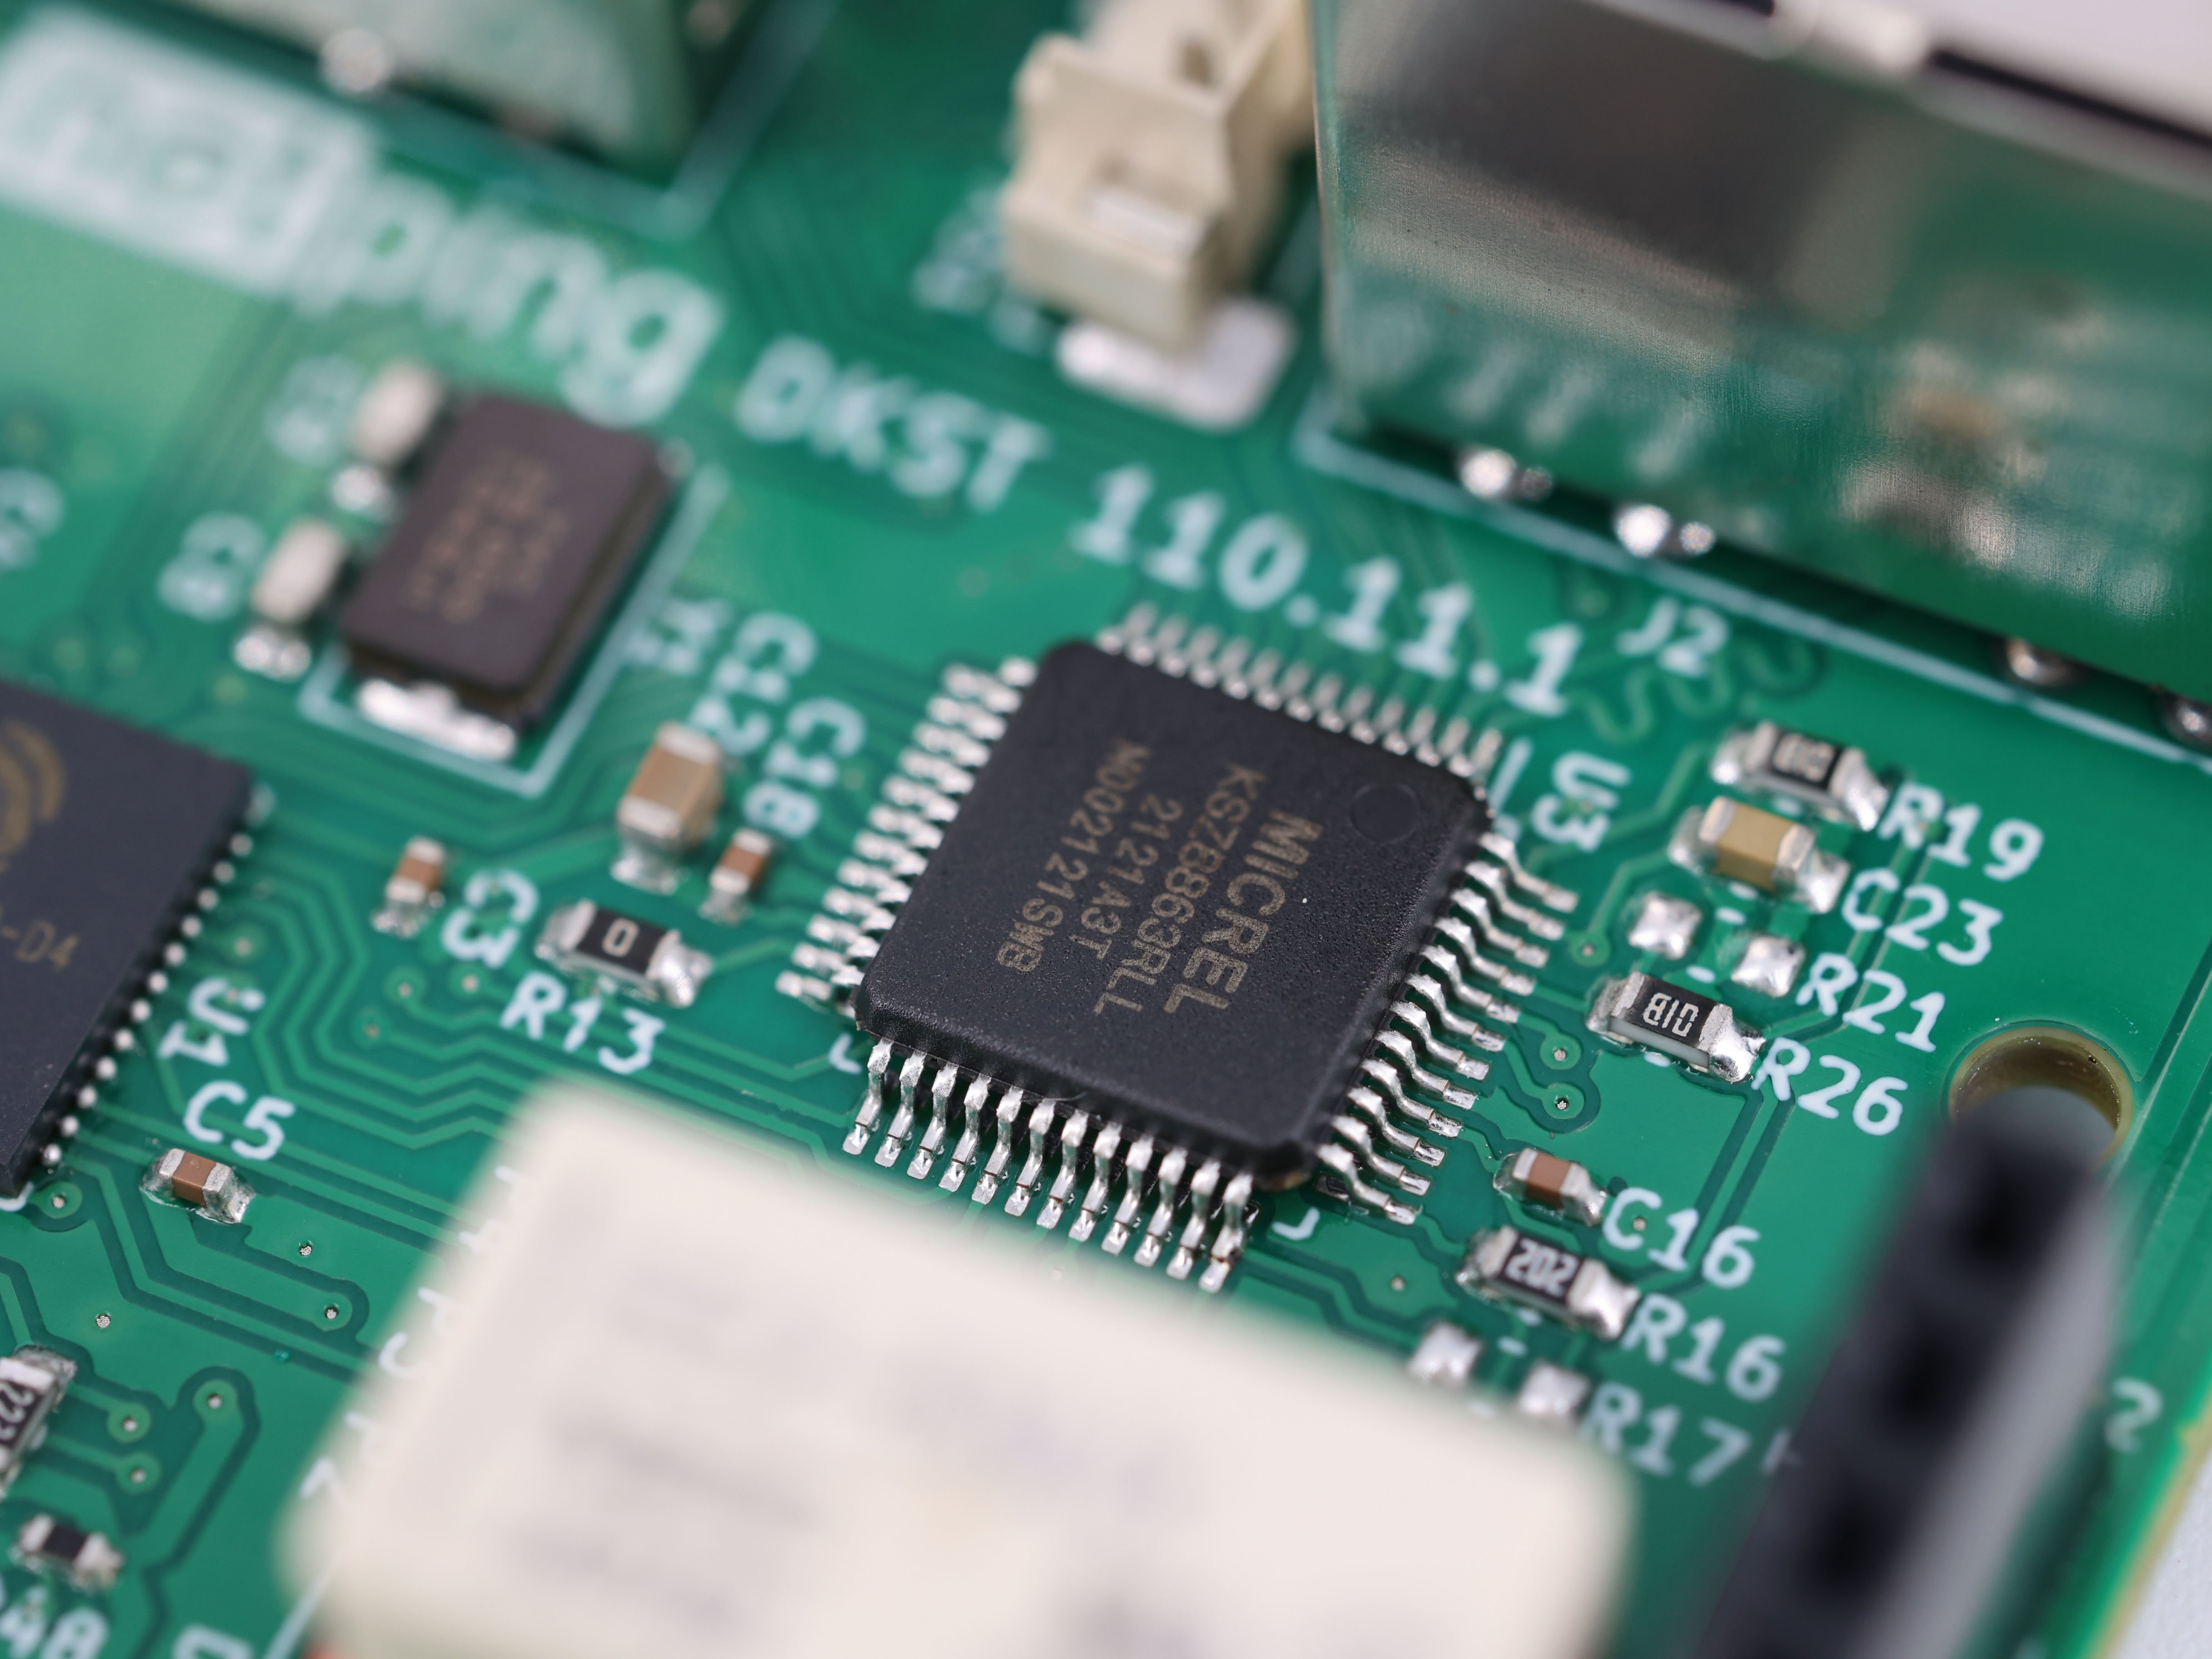
La superficie irregolare HASL genera i due difetti classici sui BGA: collegamento di saldatura e circuiti Aperti . Appaiono come fenomeni opposti, ma condividono la stessa origine: le sfere non atterrano più nella posizione prevista dal progetto.
Il cortocircuito di saldatura si verifica agli estremi . Dove la cupola HASL è più alta, lo strato di saldatura si estende lateralmente oltre il limite nominale della piazzola. Su uno spazio di 0,3 mm, ciò è sufficiente a ridurre in modo significativo la distanza tra le piazzole circostanti. Quando la sfera BGA fonde e lo pasta per saldatura si fonde, la combinazione di saldatura in eccesso proveniente dalla finitura HASL e dello spazio ridotto costituisce una condizione favorevole alla formazione di ponticelli. La saldatura non deve essere fortemente fuori allineamento: è sufficiente che trovi un percorso attraverso un’intercapedine già ristretta dal rivestimento.
I circuiti aperti si verificano all’estremo opposto. Le sfere di saldatura di un pacchetto BGA sono complanari entro qualche micron quando lasciano il fornitore del piano. Anche le piazzole della scheda devono essere complanari: questo è l’intero scopo del termine «land» nel «land pattern». Quando alcune piazzole si trovano 30 micron più in alto rispetto a quelle adiacenti, le sfere BGA toccano per prime le piazzole più alte durante il posizionamento e la saldatura. Le piazzole più basse possono generare giunti deboli, parziali o addirittura assenti. Questi difetti superano facilmente un controllo visivo rapido, per poi manifestarsi successivamente come guasti intermittenti nei test funzionali — o, peggio ancora, mesi dopo, in campo.
Esiste anche un terzo problema, più silenzioso. Stampa con pasta di saldatura presuppone una superficie piana. L’apertura della stencil è progettata per depositare una quantità precisa di pasta saldante su ciascuna piazzola. Su una cupola HASL, la pasta si distribuisce in modo non uniforme, si assottiglia nella parte superiore e si accumula ai lati. Anche schede che non presentano cortocircuiti possono finire con quantità di pasta non uniformi giunto di saldatura volumi lungo tutta la BGA — il che si traduce in problemi di annullamento e di integrità in fasi successive.
Nessuno sviluppa una scheda affermando: «Vorrei avere dei ponticelli di saldatura, per favore.» HASL viene scelto per tre motivi, tutti facilmente comprensibili.
Costo hASL è il rivestimento superficiale più economico nella produzione, e, in grandi quantità, la differenza di costo per scheda rispetto a ENIG — nickel chimico/oro immerso — aumenta progressivamente. Per una scheda priva di componenti a passo fine, tale risparmio è giustificato. Il problema sorge quando lo stesso criterio di costo viene applicato a una scheda che contiene anche una sola BGA. Un singolo componente con passo di 0,4 mm è sufficiente a rendere HASL inadatto all’intera scheda, ma la decisione d’acquisto non sempre tiene conto di questo legame.
Familiarità . HASL è in realtà presente da anni. Gli ingegneri e i gruppi acquisti più anziani l’hanno utilizzata su ogni scheda che hanno mai realizzato, e non ha mai causato loro problemi. Ciò di cui non sono sempre consapevoli è che i loro vecchi design prevedevano componenti con passo di 0,8 mm o 1,0 mm. Il passo standard del settore si è ridotto notevolmente negli ultimi 5 anni, e la finitura che funzionava bene sulle vecchie schede non è più adatta.
Valori predefiniti in fabbrica . Questo è il caso che mi infastidisce di più. Un numero sorprendentemente elevato di produttori imposta automaticamente HASL come finitura superficiale quando il cliente non specifica alcun rivestimento, poiché si tratta della linea più economica e a più alto throughput. L’ordine viene inserito, il campo relativo alla finitura superficiale rimane vuoto e HASL viene applicata per impostazione predefinita. Nessuno verifica se la scheda contiene componenti a passo fine. Il cliente scopre il problema durante la prima fase di assemblaggio.
Il consiglio riportato qui non è controverso: ogni importante documento relativo ai circuiti stampati e ogni norma riconosciuta afferma la stessa cosa. Per il montaggio di BGA a passo fine (passo pari o inferiore a 0,5 mm), ENIG è la scelta convenzionale. Lo strato di nichel (tipicamente da 3 a 6 micron) viene depositato mediante reazione a catena, il che significa che aderisce alla geometria del pad atomo per atomo, anziché essere applicato con aria calda. Il flash di oro immerso (da 0,05 a 0,1 micron) protegge il nichel e fornisce una superficie piana e saldabile. Il risultato è: planarità del pad misurata in micron invece che in decine di micron.
Osp — un agente chimico per la saldabilità naturale — rappresenta l’alternativa piana ed economica. Il film organico ha uno spessore di soli 0,2–0,5 micron e non modifica affatto l’altezza del pad. I compromessi sono reali: l’OSP ha una durata limitata (generalmente da 6 a 12 mesi), richiede una manipolazione accurata e il film si brucia durante la prima rifusione, esponendo il rame nudo.
Esistono situazioni in cui HASL rimane la scelta giusta per la saldatura: schede con prevalenza di fori passanti, design con pitch grossolano e prodotti in cui numerosi cicli di rifusione e lunghi periodi di stoccaggio sono più importanti della ripetibilità su dettagli fini. La chiave è effettuare tale scelta in modo consapevole, sulla base dell’effettivo insieme di componenti — non per semplice abitudine.
Confrontiamo i numeri fianco a fianco, perché è qui che la scelta viene realmente presa.
Su una produzione di 5.000 schede, l’importo si colloca tra 500 e 2.500 dollari. Una cifra significativa, ma modesta rispetto a quanto segue.
Un ponte di saldatura BGA isolato che sfugge all’esame comporta costi per il prodotto finale. Un tasso di fallimento del 14% sui pannelli — quello con cui ho iniziato questo breve articolo — comporta costi per la riparazione manuale, componenti di sostituzione, spedizione accelerata e perdita di capacità produttiva. Nel caso di quel cliente, i risparmi derivanti dalla scelta della finitura HASL ammontavano a circa 550 USD su quell’ordine. I costi totali erano di 19.000 USD. Tale rapporto non migliora con il volume: anzi, peggiora, poiché i guasti sul campo si verificano dopo che il prodotto è stato spedito.
Se state specificando una Finitura superficiale per PCB e il progetto include un BGA a passo fine, ponete al produttore di schede una domanda: qual è la specifica di coplanarità dei pad con questa finitura? Se non riesce a rispondere con un valore numerico oppure se la risposta è del tipo «dipende da dove colpiscono le lame d’aria», avete già la vostra risposta.
La planarità della superficie non è un optional su una scheda BGA. È l’elemento fondamentale.
 Notizie in primo piano
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24