EN
БЪРЗИ ВРЪЗКИ
Все още си спомням първата платка, която ми показа колко неприятна може да бъде една повърхностна обработка. При един клиент bGA с фин прецизен стъп разположение – ASIC чип с мрежа с 0,5 mm стъп, заобиколен от пръстен от пасивни компоненти тип 0402 – се върна от SMT монтажа с 14 % от панелите без електрически контакт. Повредите бяха всички на едно и също място: лепене на оловно-калиеви връзки между BGA контактни площадки, които трябваше да са на разстояние 0,3 mm една от друга. Рентгеновите снимки приличаха на това, че някой е излял оловно-калиев спой над цялото BGA пространство.
Първоначалната реакция на производителя на платката беше да обвини шаблона. След това – оловно-калиевата паста. После – режима на рефлоу. Проверихме всички тях. Всичко беше отлично.
Накрая някой най-сетне зададе въпроса, който никой не беше задавал по време на поръчването: какво е повърхностното покритие ? Решението беше HASL — запояване с горещ въздух. Ниска цена, бързо, но абсолютно неподходящо за тази платка. Клиентът беше спестил 0,11 щ.д. на платка за финишната обработка. Разходите за поправка и брак от този производствен цикъл възлизаха на малко под 19 000 щ.д.
За да разберете защо HASL не работи при платки с фин пич, трябва да разбирате процеса. Суровата платка се потапя в къпинка с течно оловно-свободно оловно сплав SAC305 — използвано в повечето съвременни производствени фабрики — след което се преминава през набор от ножове с горещ въздух, които отстраняват излишното олово от повърхността. Целта е тънко и равномерно покритие върху всяка открита медна площадка.
Това е идеята. Физическите закони обаче са по-малко съоперативни.
Дебелина на HASL варира изключително много по цялата повърхност на една и съща платка. В зависимост от геометрията на контактните площи, ориентацията на платката и точно как въздушните струи достигат повърхността, слоят оловно-каситерова лой е в диапазона от 1 до 40 микрона. Някои контактни площи завършват почти напълно равни. Други придобиват видим куполовиден израстък от лой. Това не е проблем за производствена среда с високи изисквания — това е фундаментална характеристика на процеса. Всяка HASL-платка по света има този ефект.
На грубо изработена платка с контактни площи от 1 мм и широки разстояния между тях разликата във височината на лоя от 20 микрона между съседни площи е без значение. Лойовото покритие изпълнява функцията си, компонентите са големи и всичко работи коректно.
На bGA с фин прецизен стъп въздействието, числата разказват различна история. При BGA с разстояние между краката 0,5 мм размерът на контактните площи е около 0,25 мм. При BGA с разстояние между краката 0,4 мм – много често срещано в потребителски и индустриални изделия – контактните площи са близо до 0,2 мм. Сега извършете изчисленията: при 25–40 микрона височина на оловно-калиевата капка върху 200-микронова контактна площ се получава вариация във височината на контактната площ от 12 до 20 %. При стотиците контактни площи под единичен BGA повърхността прилича на неравен планински релеф, а не на равна зона за посаждане.
Сферичните оловно-калиеви кълбета не търпят неравности. Те изискват равна повърхност.
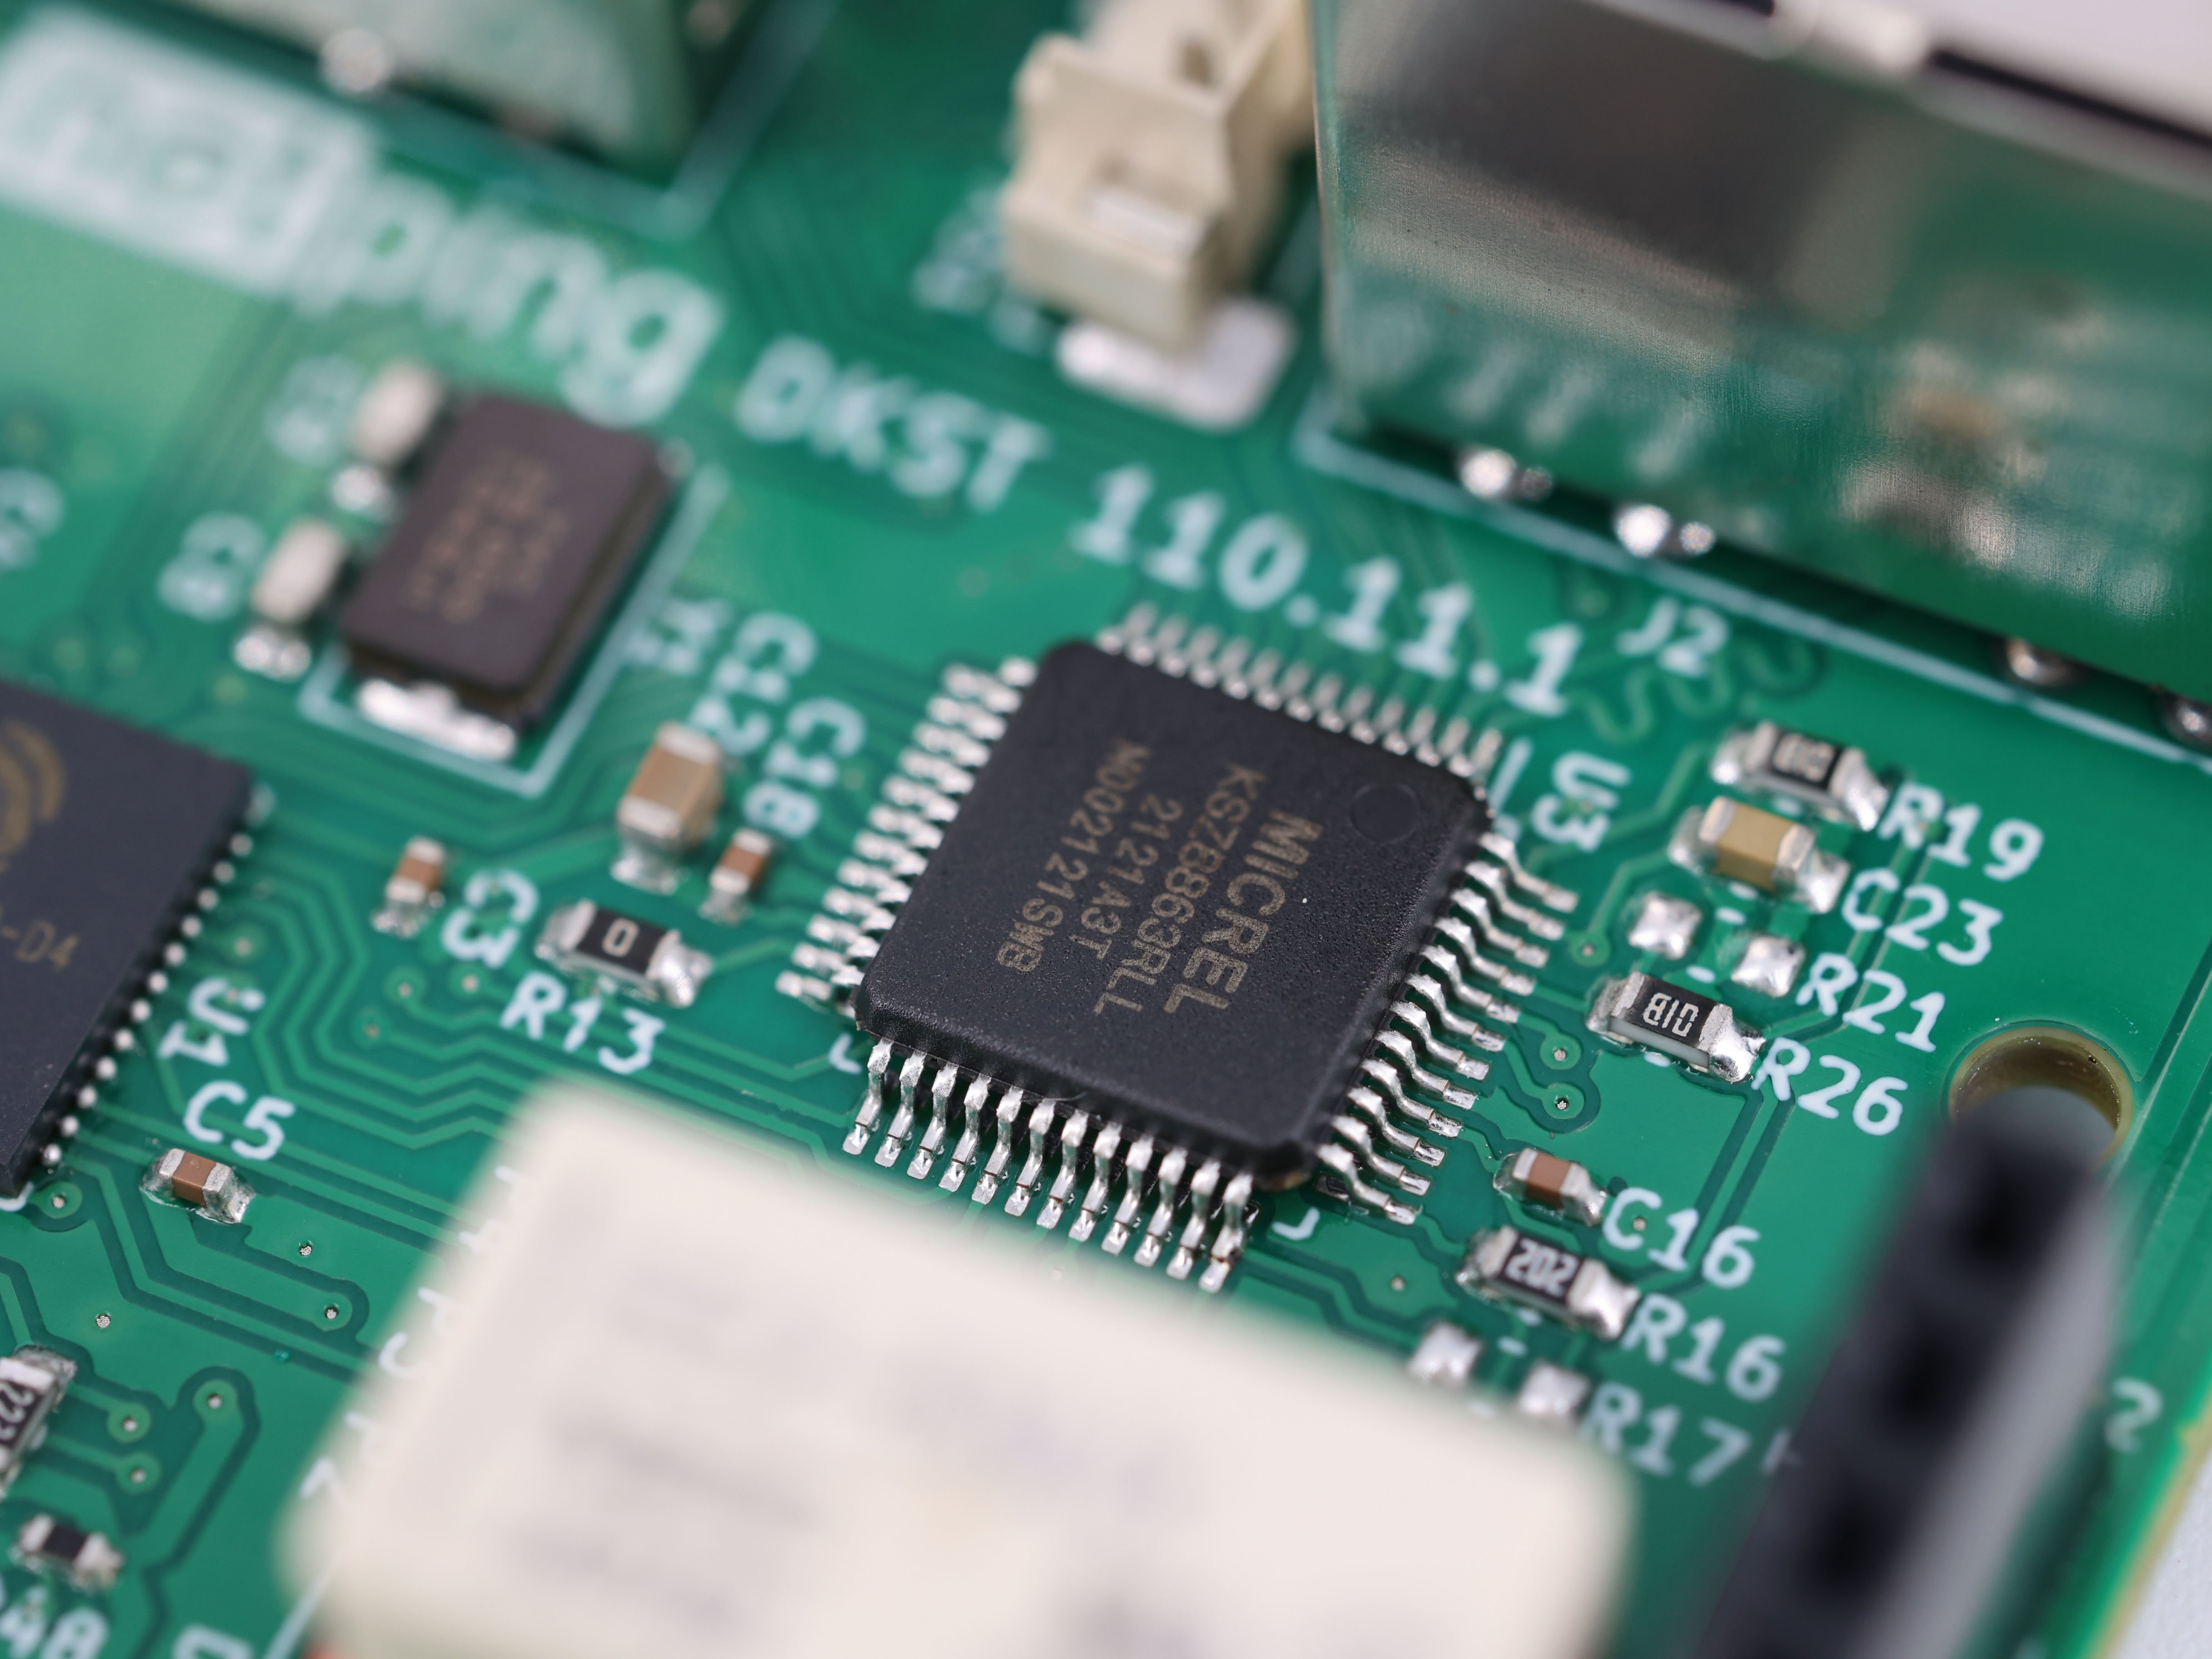
Неравната повърхност от HASL води до двата традиционни дефекта при BGA: съединяване с оловно-калиев припой и отворени циркуита . Те изглеждат като различни явления, но имат една и съща причина – кълбетата не се поставят там, където проектът предвижда.
Съединяването с оловно-калиев припой възниква при крайните положения . Където HASL-куполът е най-висок, слоят оловно-калиев припой се разширява латерално извън номиналните граници на контактната площадка. При разстояние от 0,3 мм това е достатъчно, за да намали значително разстоянието между съседните площадки. Когато сфера от BGA се топи и паста за запояване се стопява, смесицата от допълнителен оловно-калиев припой от HASL-повърхността и намаленото разстояние води до образуване на мостове. За това не е необходимо припоят да е силно дефектен — достатъчно е просто да намери път през пролука, която вече е стеснена от покритието.
Отварянето на вериги възниква при противоположния край. Сферичните лотари на BGA-опаковката са компланарни в рамките на няколко микрона, когато напуснат доставчика на плановете. Падовете на платката също трябва да са компланарни — това е цялата цел на термина „земя“ в израза „земен модел“. Когато някои падове са с 30 микрона по-високо от съседните им, сферичните лотари на BGA-опаковката първи докосват по-високите падове по време на позициониране и рефлоу. По-ниските падове могат да доведат до слабо съединение, частично съединение или изобщо липса на съединение. Това са дефекти, които минават бързата визуална проверка, а после се проявяват като периодични грешки при функционалното тестване — или още по-лошо, месеци по-късно в полеви условия.
Има и трети, по-тих проблем. Печат на лепенка предполага равна повърхност. Отворът в шаблона е проектиран така, че да нанася точно определено количество паста върху всеки пад. Върху HASL-купола пастата се разпръсва неравномерно, става по-тънка в горната част и се събира по страничните ръбове. Дори платки, които не образуват мостове, могат да завършат с непоследователни ловки съединения обемите в цялата BGA — което води до неутрализиране и проблеми с целостта по-нататък.
Никой не разработва плоча и не твърди: „Бих искал да имам няколко мостчета от лотос, моля.“ HASL се избира поради три причини, и всичките три са лесни за разбиране.
Стойност — електролизно никелиране и потапяне в злато — се натрупва. За плоча без компоненти с фин пич тази икономия е оправдана. Проблемът възниква, когато същото обоснование за цена се прилага за плоча, която съдържа един-единствен BGA. Един компонент с пич 0,4 мм е достатъчен, за да направи HASL неподходящ за цялата плоча, но решението за закупуване не винаги прави тази връзка. ENIG — електролизно никелиране и потапяне в злато — се натрупва. За плоча без компоненти с фин пич тази икономия е оправдана. Проблемът възниква, когато същото обоснование за цена се прилага за плоча, която съдържа един-единствен BGA. Един компонент с пич 0,4 мм е достатъчен, за да направи HASL неподходящ за цялата плоча, но решението за закупуване не винаги прави тази връзка.
Познатост . HASL всъщност съществува от години. По-старите инженери и групи за набавяне са го използвали на всяка платка, която са проектирали досега, и то никога не е предизвиквало проблеми. Това, за което те не са винаги осведомени, е че по-старите им проекти са включвали компоненти с разстояние между краката 0,8 mm или 1,0 mm. Стандартното разстояние между краката в сектора значително е намаляло през последните 5 години, а повърхностната обработка, която е работела за старите платки, не е подходяща за новите.
Фабрични настройки по подразбиране . Това е най-дразнещият случай за мен. Неочаквано голям брой производствени предприятия по подразбиране използват HASL, когато клиентът не посочи конкретна повърхностна обработка, тъй като това е най-евтината и най-бърза технологична линия. Поръчката се въвежда, полето за повърхностна обработка остава празно и HASL се прилага автоматично. Никой не проверява дали платката съдържа компоненти с малко разстояние между краката. Клиентът открива проблема при първия цикъл на монтаж.
Съветът тук не е спорен – всяка значима документация за платформи и стандарти го посочва. За монтиране на BGA с фин стъп (pitch) (0,5 mm и по-малко), ENIG е стандартният избор. Никеловият слой (обикновено 3–6 микрона) се нанася чрез химична реакция в верига, което означава, че се оформя атом по атом според геометрията на контактната площадка, а не се нанася с горещ въздух. Тънкият слой имерсионно злато (0,05–0,1 микрона) защитава никела и осигурява равна, лесно запояваща повърхност. Резултатът: равност на контактните площадки измерена в микрони, а не в десетки микрони.
OSP – естествено запояващо химическо покритие – е равната и евтина алтернатива. Органичната филмова защита е само 0,2–0,5 микрона дебела и изобщо не променя височината на контактните площадки. Компромисите са реални: OSP има по-кратък срок на годност (обикновено 6–12 месеца), изисква внимателно обращение и филмът се изгаря при първото рефлоу, разкривайки голата мед.
Има ситуации, при които HASL остава правилният телефонен разговор: платки с преобладаващи чепови монтажи, конструкции с груба стъпка и продукти, при които многократните рефлоу цикли и дългото време за съхранение са по-важни от еднообразието на фините детайли. Ключовото е да се направи този избор съзнателно, въз основа на действителния набор компоненти – а не по подразбиране.
Нека поставим числата един до друг, защото точно тук се взема решението.
При серия от 5000 платки това е някъде между 500 и 2500 долара. Значима сума, но малка в сравнение с това, което следва.
Единственият BGA-мост за лепене, който избягва проверката, струва на крайния продукт. Стойността при 14% неуспех на платките – тази, с която започнах тази кратка статия – включва разходи за преработка, заместващи компоненти, ускорена доставка и загубена производствена мощност. В случая с този клиент спестяването от избора на HASL беше около 550 долара за тази поръчка. Разходите обаче бяха 19 000 долара. Съотношението не се подобрява с увеличаване на обема; то се влошава, тъй като отказите в полеви условия настъпват след изпращането на продукта.
Ако определяте Повърхностно покритие за PCB и дизайновата документация включва BGA с фин разстояние между контактите, задайте на производителя на платките един въпрос: как изглежда спецификацията за копланарност на контактните площи при това покритие? Ако не могат да отговорят с конкретна цифра или ако отговорът им включва фразата „зависи от това къде са попаднали въздушните струи“, вече имате своя отговор.
Равната повърхност не е люкс при BGA-платки. Тя е основната цел.
 Горещи новини
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24