EN
Hitre povezave
Še vedno se spomnim prve plošče, ki mi je pokazala, da ne maran površinske končne obdelave. Strankina bGA z majhnim razmikom med kontakti postavitev – ASIC omrežnega čipa z razmikom 0,5 mm med kontakti, obdan s kolobarjem pasivnih elementov 0402 – se je vrnila iz SMT postopka montaže z 14 % plošč, ki niso ustrezno založene. Napake so bile vse na istem mestu: stiki med BGA kontakti, ki naj bi bili ločeni za 0,3 mm. Rentgenski posnetki so izgledali, kot da je nekdo prelil olovno kositerno zmes po celotnem BGA območju.
Prvi odziv proizvajalca plošč je bil obtožiti rešetko. Nato pa pasto za lotanje. Potem še profil segrevanja. Preverili smo vse tri. Vse je bilo v redu.
Nato je nekdo končno postavil vprašanje, ki ga nihče ni postavil ob naročilu: katera je površinska prevleka ? Rešitev je bila HASL -- spajkanje z vročim zrakom. Nizka cena, hitro, a popolnoma napačno za to ploščo. Stranka je pri zaključni obdelavi prihranila 0,11 USD na ploščo. Stroški popravka in odpadkov za to serijo proizvodnje so znašali manj kot 19 000 USD.
Da razumemo, zakaj HASL ne deluje na ploščah z majhnim razmikom, moramo razumeti postopek. Surova plošča se potopi v kopel tekočega spajkala – brezsvinčnega SAC305 v večini sodobnih tovarn – nato pa jo potegne skozi niz nožev z vročim zrakom, ki odstranijo presežek spajkala s površine. Cilj je tanka, enakomerna prevleka na vsaki razkriti bakreni kontaktni ploščici.
To je zamisel. Fizika pa je manj sodelujoča.
Debelina HASL zelo se razlikuje na eni plošči. Od geometrije ploščic, usmeritve plošče in natančnega načina, kako zrakove nožnice zadenejo, se debelina svinčene plastu lahko giblje od 1 do 40 mikronov. Nekatere ploščice ostanejo skoraj popolnoma ravne. Druge pa imajo vidno kupasto obliko svinca. To ni težava v napredni proizvodni napravi – to je osnovna lastnost postopka. Vsaka plošča z nanašanjem svinca (HASL) na svetu ima to lastnost.
Na grobi plošči z ploščicami premera 1 mm in širokimi razmiki je višinska razlika 20 mikronov med sosednjimi ploščicami nepomembna. Svinčena maska opravi svoje delo, sestavni deli so veliki in vse deluje brezhibno.
Na bGA z majhnim razmikom med kontakti vpliv, številke povedo različno zgodbo. Pri BGA s korakom 0,5 mm so ploščice velike približno 0,25 mm. Pri BGA s korakom 0,4 mm – kar je zelo pogosto v potrošniških in industrijskih izdelkih – so ploščice velike približno 0,2 mm. Sedaj izvedite račun: 25–40 mikronov visok ledeni kupček na 200-mikronski ploščici predstavlja spremembo višine ploščice za 12–20 odstotkov. Na stoticah ploščic pod eno samo BGA nastane površina, ki spominja na niz goric, namesto na ravno pristajalno površino.
BGA-litje kroglice ne marajo hribov. Potrebujejo ravnino.
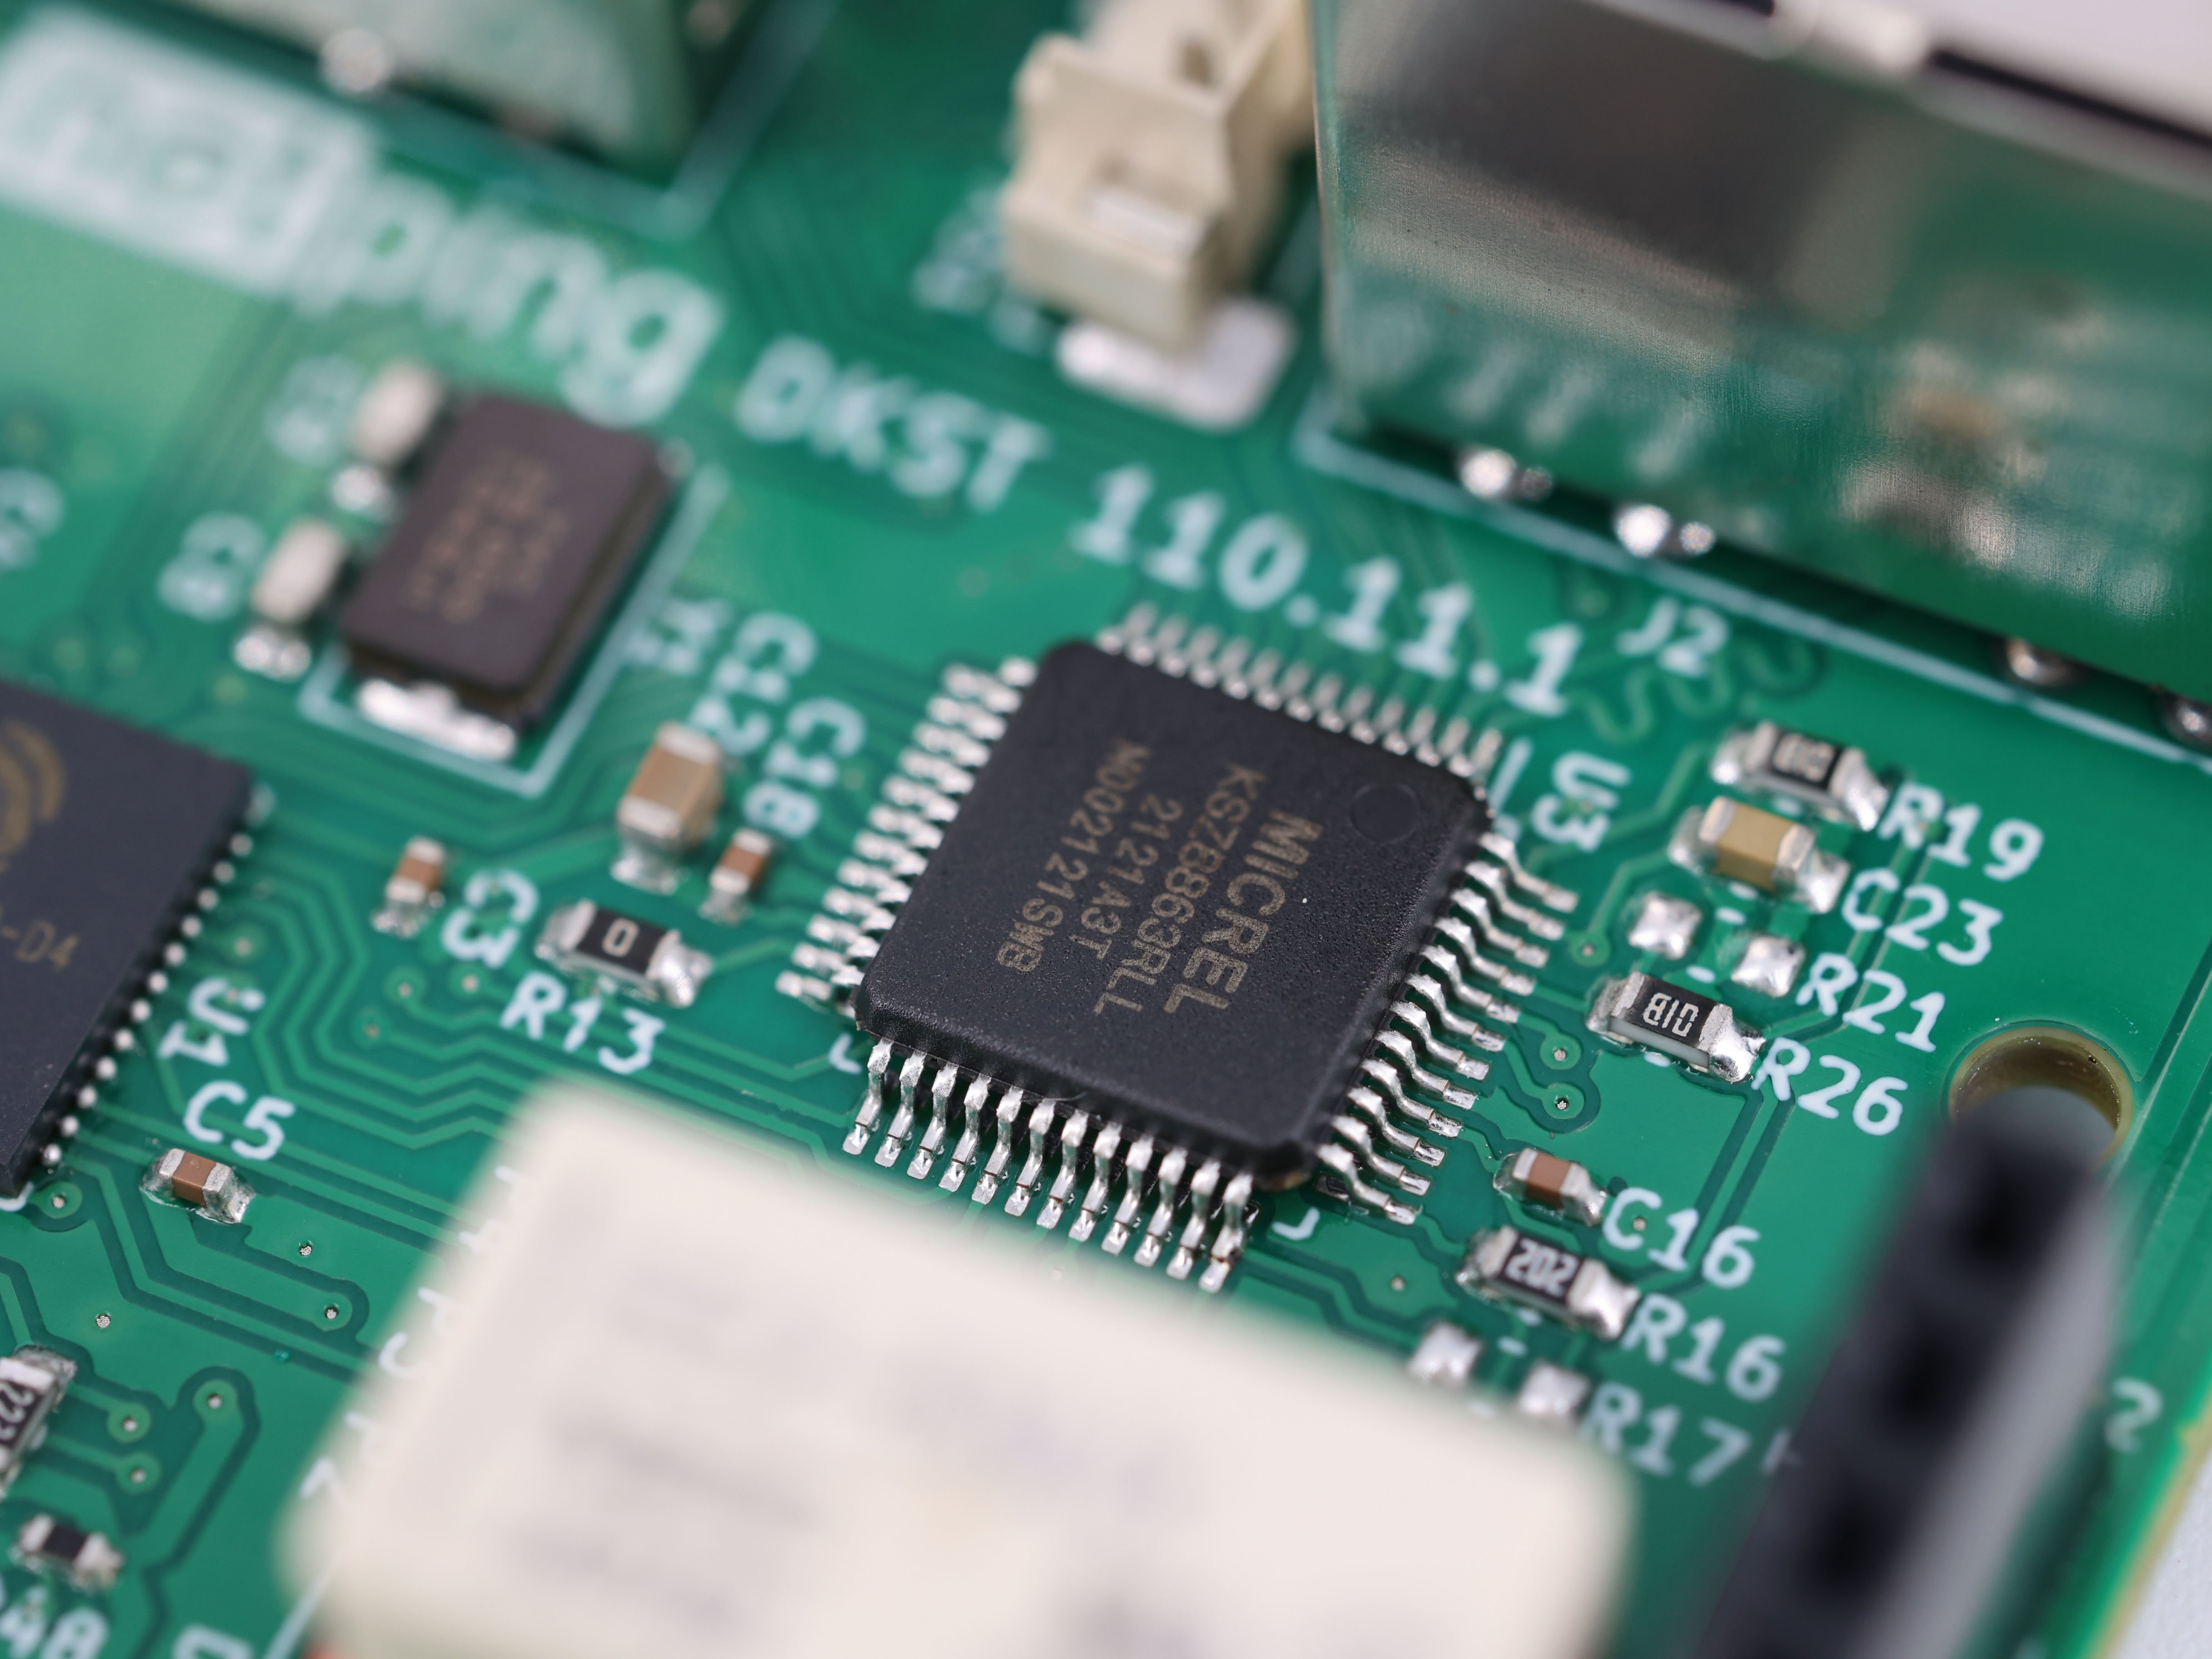
Neenakomerna površina HASL povzroči dve klasični napaki pri BGA: spajanje s spajkalom in odpotniki . Izgledata kot nasprotji, a imata isti izvor – kroglice se ne umestijo tja, kamor jih je načrtovanje predvidevalo.
Spajkalno premostitev povzročajo skrajne točke . Tam, kjer je HASL-kupola najvišja, se plast lepilnega sredstva raztegne stran od naznačene meje ploščice. Pri razmaku 0,3 mm to zmanjša razdaljo med sosednjimi ploščicami že tako znatno. Ko se krogla BGA stopi in solder Paste stopi, mešanica dodatnega lepilnega sredstva iz HASL-površine in zmanjšana razdalja povzročita mostove. Lepilno sredstvo ni nujno močno izmaknjeno – zadostuje, da najde pot čez režo, ki jo je prevleka že zožila.
Odpiranje vezij nastane na nasprotnem robu. Sferični spajalni elementi na paketu BGA so koplanarni znotraj nekaj mikronov, ko zapustijo dobavitelja plošč. Tudi kontaktne ploščice na plošči morajo biti koplanarne – to je celotna razlog za izraz »zemljiščni vzorec«. Ko nekatere ploščice ležijo za 30 mikronov višje od sosednjih, se krogličasti spajalni elementi BGA prvi dotaknejo višjih ploščic med postavljanjem in taljenjem. Nižje ploščice lahko povzročijo šibek spoj, delni spoj ali celo brez spoja. To so napake, ki preidejo hitro vizualno preverjanje, nato pa se pojavijo kot občasne napake pri funkcionalnem testiranju – ali še huje, mesece kasneje v operativni rabi.
Obstaja tudi tretji, tišji problem. Tiskanje ledeče paste predpostavlja ravno površino. Odprtina na cevki je zasnovana tako, da nanese natančno količino pastozne mešanice na vsako ploščico. Na HASL-oblaku se pasta neenakomerno raztegne, na vrhu postane tanjša in se nabere ob straneh. Celo plošče, ki ne povzročajo kratkih stikov, lahko končajo z neenakomernimi spoji to se kaže kot razveljavljanje in integriteta skrbi navzdol linijo.
Nihče ne razvija deske in trdi: "Rad bi nekaj soljerjih mostov, prosim". HASL je opredeljen po treh dejavnikih, in vsi trije so enostavni za razumevanje.
Stroški -Ne. HASL je najcenovno dostopnejša površinska obloga v proizvodnji, pri čemer je količina delta na ploščo v primerjavi z ENIG -Nelektro-nikel, potopljeno zlato. Za desko brez drobnih sestavnih delov je ta konzervacija ugledna. Problem je, ko se isto ceno razlogi dobijo na plošči, ki vsebuje en sam BGA. En del z razdaljo 0,4 mm je dovolj, da razveljavi HASL za ploščo, vendar odločitev o prevzemu ne povezuje vedno te povezave.
Občutljivost . HASL že leta obstaja. Starejši inženirji in nabavne skupine so ga uporabljali na vsaki plošči, ki so jo kdaj sestavili, in nikoli jih ni razočaral. Kar niso vedno zavedni, je to, da so njihove starejše konstrukcije vključevale komponente z razmikom 0,8 mm ali 1,0 mm. Povprečni razmik v industriji se je v zadnjih petih letih znatno zmanjšal, zato končna obdelava, ki je delovala pri starih ploščah, ne more biti prenesena na nove.
Privzete nastavitve tovarne . To me najbolj razdražuje. Presenetljivo veliko proizvajalcev plošč privzeto izbere HASL, če stranka ne določi druge površinske obdelave, saj je to njihova najcenejša in najhitrejša proizvodna linija. Naročilo se odda, polje za površinsko obdelavo ostane prazno in HASL se privzeto uporabi. Nikdo ne vpraša, ali plošča vsebuje komponente z majhnim razmikom. Stranka težavo odkrije šele med prvo montažo.
Svet, ki je naveden tukaj, ni sporen – vsak pomemben standard in dokument o ploščah navaja isto stvar. Za namestitev BGA z majhnim razmikom (razmik 0,5 mm in manj), ENIG je običajna izbira. Sloj niklja (običajno 3–6 mikronov) se nanese s procesom kemične depozicije, kar pomeni, da se prilega geometriji kontaktne površine atom po atomu, namesto da bi ga na površino nanesel vroč zrak. Tanki sloj potopljenega zlata (0,05–0,1 mikrona) zaščiti nikljev sloj in zagotovi ravno, zelo dobro lotljivo površino. Rezultat je: ravnost kontaktne površine merjena v mikronih namesto v desetinah mikronov.
OSP – naravna kemikalija za dobro lotljivost – je raven in poceni nadomestek. Organska zaščitna plast je debela le 0,2–0,5 mikrona in spremeni višino kontaktne površine popolnoma nič. Prednosti in slabosti so resnične: OSP ima krajšo roko trajanja (običajno 6–12 mesecev), zahteva previdno rokovanje in organska plast izgori ob prvem reflow postopku, kar razkrije čisto baker.
Obstajajo situacije, ko je HASL še vedno pravilen izbor: ploščice z večinoma prebojnimi priključki, načrti z velikimi razmiki in izdelki, pri katerih so številni cikli ponovnega taljenja in dolgotrajno shranjevanje pomembnejši od enakomernosti drobnih značilnosti. Ključno je, da se ta izbira naredi namerno, na podlagi dejanskega nabora komponent – ne pa da se privzeto odločimo za njo.
Poglejmo številke skupaj, saj ravno tu se resnično sprejme odločitev.
Pri seriji 5000 plošč gre za znesek med 500 in 2500 ameriškimi dolarji. To je pomemben znesek, a majhen v primerjavi z nadaljnjimi stroški.
Samoten BGA-solder mostiček, ki uide pregledu, stane končni izdelek. Stopnja odpovedi plošč 14 % – tista, s katero sem začel ta kratek članek – povzroča stroške prenove, zamenjave komponent, pospešene dostave in izgubljene proizvodne zmogljivosti. V primeru tega stranke so prihranki zaradi izbire površinske obdelave HASL znašali približno 550 USD za to naročilo. Skupni stroški pa so bili 19 000 USD. Razmerje se ne izboljša z večjim obsegom; postane še slabše, saj odpovedi v polju nastopijo po odpremi izdelka.
Če določate Površinsko obdelavo PCB-ja in vsebuje finozobno BGA, vprašajte proizvajalca plošč eno vprašanje: kako izgleda specifikacija ravnosti kontaktne površine (pad coplanarity) pri tej končni obdelavi? Če ne morejo odgovoriti s številko ali če je odgovor 'odvisno od tega, kje so zadeli zračni noži', imate svoj odgovor.
Ravna površina ni dodatna funkcija na BGA-plošči. Je njen osnovni namen.
 Top novice
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24