EN
GYORS LINKEK
Még mindig emlékszem arra a legelső nyomtatott áramkörre, amely megtanított arra, hogy utáljam egy felületi bevonatot. Egy ügyfél finom léptékű BGA elrendezése – egy 0,5 mm léptékű hálózati ASIC, amelyet 0402-es passzív alkatrészek gyűrűje vesz körül – visszatért a SMT-szerelő sorból olyan panelokkal, amelyek 14%-a hiányos kapcsolódást mutatott. A hibák mindegyike ugyanott jelentkezett: forrasztóhidak a BGA-párnák között, amelyeknek 0,3 mm távolságra kellett volna lenniük egymástól. Az röntgenfelvételek úgy néztek ki, mintha valaki forrasztóanyagot öntött volna az egész BGA-területre.
A nyomtatott áramkör gyártójának első reakciója a fóliára (stencil) hárítani a felelősséget. Ezután a forrasztópasztára, majd a refluxszalagolásra. Mindent megvizsgáltunk. Mindegyik tökéletes volt.
Végül valaki feltette azt a kérdést, amelyet senki sem tett fel a megrendelés során: mi a felületi bevonat ? A megoldás az volt HASL – a forró levegős forrasztás folyamata. Alacsony költségű, gyors, de ezen a nyákföldön teljesen helytelen. A vevő 0,11 dollárt takarított meg darabonként a felületkezelésen. A javítási és selejtezési költségek ebben a gyártási sorozatban egyszerűen kevesebb mint 19 000 dollárt tettek ki.
Ahhoz, hogy megértsük, miért nem működik a HASL finom léptékű nyákokon, meg kell értenünk a folyamatot. Egy nyers nyákot egy olvadt forrasztófürdőbe – sok modern gyárban ólommentes SAC305 ötvözet – merítenek, majd forró levegős készekkel eltávolítják a felesleges forrasztót a felületről. A cél egy vékony, egyenletes réteg minden feltárt réz padon.
Ez a terv. A fizika sokkal kevésbé együttműködő.
HASL-vastagság egyetlen nyomtatott áramkörön belül is rendkívül változó. A forrasztópontok geometriájától, a nyomtatott áramkör tájolásától és attól függően, hogy pontosan hogyan érik el az aerodinamikai levegőfúvókák a felületet, a forrasztóréteg vastagsága 1 mikronról 40 mikronra is változhat. Egyes forrasztópontok majdnem teljesen síkak maradnak, míg másoknál látható forrasztókupola alakul ki. Ez nem probléma egy részletes gyártási létesítményben – ez a folyamat alapvető minőségi jellemzője. A világ minden HASL nyomtatott áramkörénél előfordul.
Egy durva minőségű nyomtatott áramkörön, ahol a forrasztópontok 1 mm-esek és széles a távolságuk, a szomszédos forrasztópontok közötti 20 mikronos magasságkülönbség jelentéktelen. A forrasztómaszk megfelelően működik, a komponensek nagyok, és minden rendben működik.
Asztalon finom léptékű BGA a hatás, a számok eltérő történetet mesélnek el. Egy 0,5 mm-es pitch BGA padjai körülbelül 0,25 mm méretűek. Egy 0,4 mm-es pitch BGA – amely gyakori fogyasztói és ipari termékekben – padjai közelebb állnak a 0,2 mm-hez. Nézzük meg a számítást: egy 25–40 mikronos forrasztópárna egy 200 mikronos padon 12–20%-os magasságkülönbséget eredményez a pad felületén. Egyetlen BGA alatt százával elhelyezkedő pad esetén a felület inkább egy kis hegységként jelenik meg, semmint egy sík leszállófelületként.
A BGA forrasztógolyók nem tűrnek domborulatokat. Számukra sík felület szükséges.
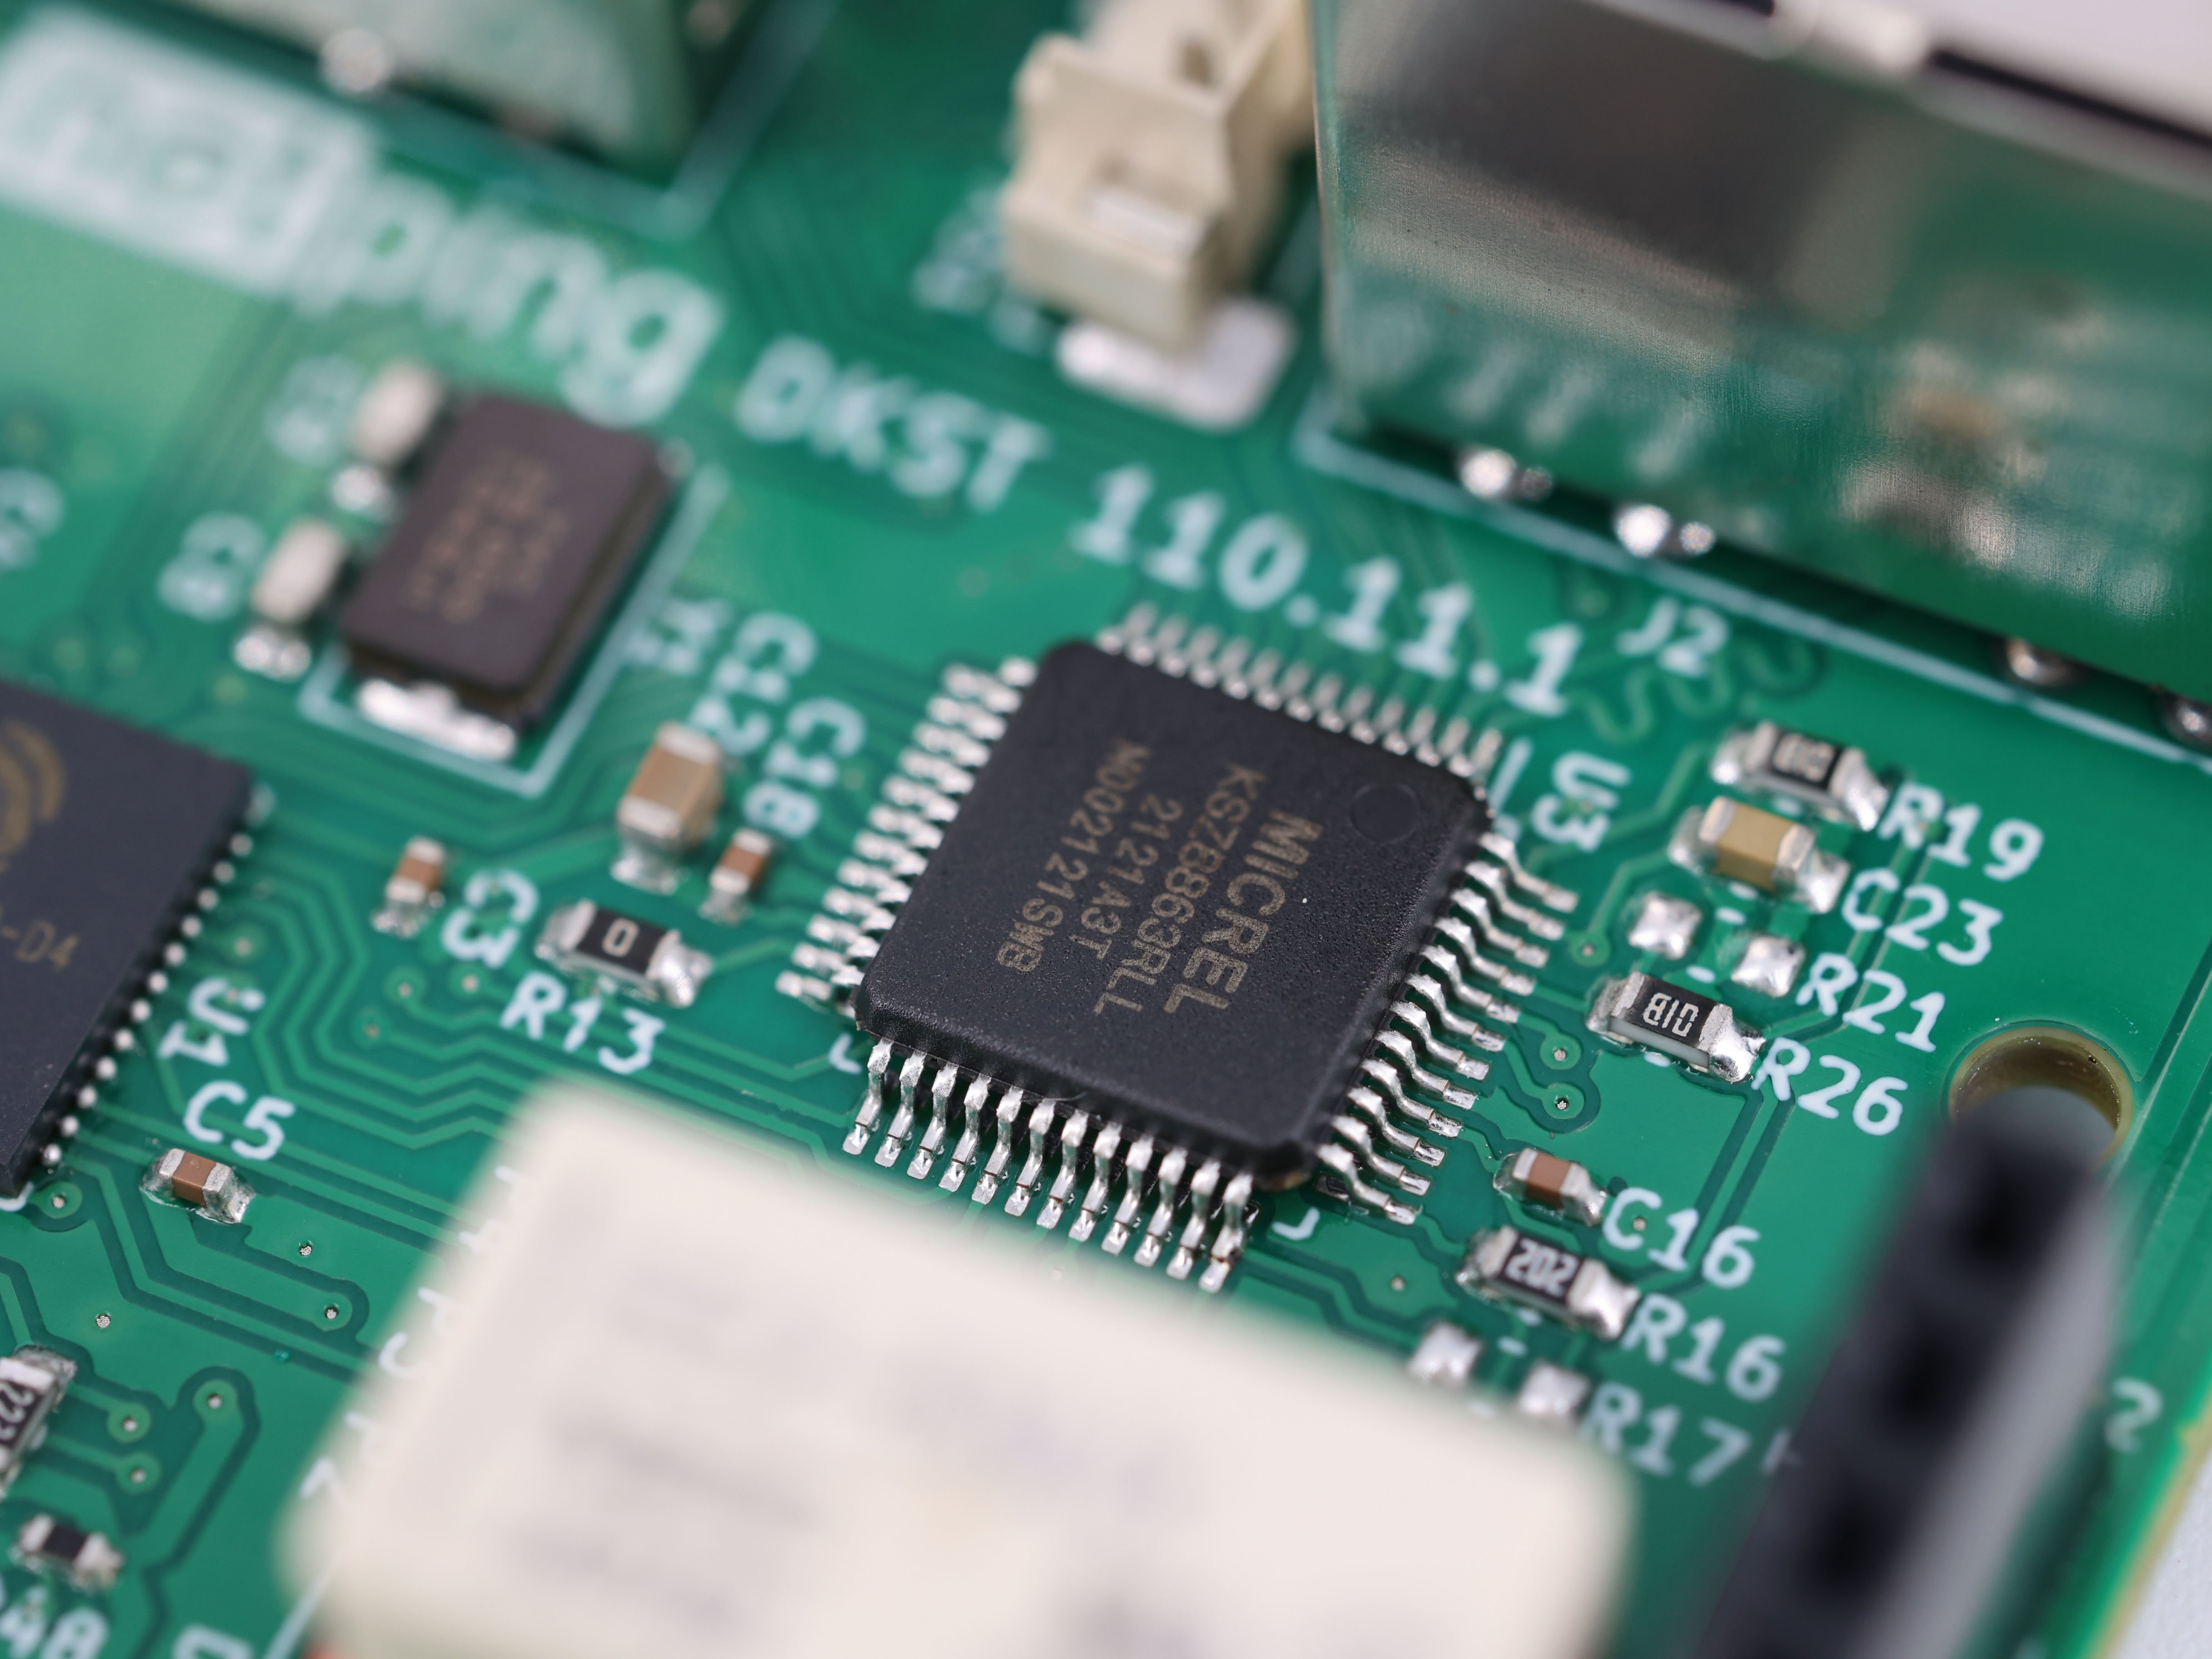
A szabálytalan HASL felület két hagyományos BGA hibát eredményez: forrasztókapcsolat és nyitott áramkörök . Ezek ellentétesnek tűnnek, mégis ugyanabból az okból fakadnak: a golyók nem oda érkeznek le, ahová a tervezés szerint kellett volna.
A forrasztóhidak a szélső pontokon keletkeznek ahol a HASL-kupola a legmagasabb, a forrasztóréteg oldalirányban túlnyúlik a pad névleges határán. 0,3 mm-es távolságnál ez már jelentősen csökkenti a környező padok közötti távolságot. Amikor a BGA-golyó átolvad és a solder pasta forrasztó olvad, a HASL-felületből származó plusz forrasztóanyag és a csökkent távolság együtt hídképződéshez vezet. A forrasztóanyagnak nem kell erősen elmozdulnia – elég, ha megtalálja az utat egy olyan résen, amelyet a bevonat már korábban beszűkített.
A nyitott áramkörök a fordított szélsőségben keletkeznek. A BGA csomagolás forrasztógolyóinak síkossága néhány mikrométeren belül van, amikor a gyártótól érkeznek. A nyomtatott áramkörök padjainak is síkosságot kell mutatniuk – ez az egész célja a „land pattern” (földelési minta) kifejezésben szereplő „land” (földelési felület) szónak. Amikor egyes padok 30 mikrométerrel magasabban helyezkednek el, mint a szomszédosak, a BGA golyók a pozicionálás és a forrasztási folyamat során először a magasabb padokhoz érnek. Az alacsonyabb padoknál gyenge, részleges vagy akár teljesen hiányzó forrasztási kapcsolat alakulhat ki. Ezek a hibák átmennek a gyors vizuális ellenőrzésen, majd később funkcionális tesztek során bukkannak fel – vagy még rosszabb esetben hónapokkal később, a gyakorlati üzemelés közben.
Van egy harmadik, csendesebb probléma is. Forrás- és nyomtatóeszközök feltételez egy sík felületet. A fólianyílás úgy van tervezve, hogy pontos mennyiségű pasztát juttasson minden padra. Egy HASL kupola felületén a paszta egyenetlenül terül szét, a tetején vékonyodik, és az oldalakon gyűlik össze. Még azok a nyomtatott áramkörök is inkonzisztens forrasztási kapcsolatot eredményezhetnek, amelyek nem hídznak át. a BGA-ban, ami a végső soron a teljesítményt és a tisztaságot veszélyezteti.
Senki sem készít egy táblát, és azt mondja: "Kérek pár hegesztőhídot, kérem". A HASL három tényező alapján van meghatározva, és mindhárom könnyen érthető.
Költség - Nem. A HASL a legolcsóbb felületátvitel a gyártásban, és a mennyiségben a lemezenkénti delta a ENIG - elektromos nikkel alámerítve arany - felhalmozódik. Egy olyan táblához képest, ahol nincsenek finom hangtagok, ez a megőrzés jó hírű. A probléma az, ha ugyanazt az ármeghatározást egy olyan táblára helyezik, amely egyetlen BGA-t tartalmaz. Egy 0,4 mm-es szögű rész elegendő a HASL érvénytelenségének megállapításához a hwole lemez esetében, de a felvásárlási határozat nem mindig teszi ezt a kapcsolatot.
Ismerős . A HASL ténylegesen évek óta létezik. A régebbi mérnökök és beszerzési csoportok minden olyan nyomtatott áramkörön alkalmazták, amelyet eddig készítettek, és soha nem okozott nekik problémát. Amire nem mindig figyelnek, az az, hogy a régebbi terveik 0,8 mm-es vagy 1,0 mm-es láb távolságú alkatrészeket tartalmaztak. Az iparág átlagos láb távolsága az elmúlt 5 évben jelentősen csökkent, és a régi nyomtatott áramkörökön jól működő felületkezelés nem alkalmazható újra.
Gyári alapértelmezések . Ez az, ami a leginkább frusztrál. Váratlanul sok nyomtatott áramkör gyártója alapértelmezés szerint HASL-t alkalmaz, ha az ügyfél nem ad meg felületkezelést – mert ez a legolcsóbb és legnagyobb teljesítményű gyártósoruk. A rendelés beérkezik, a felületkezelés mező üresen marad, és a HASL alapértelmezés szerint kerül alkalmazásra. Senki sem kérdezi meg, hogy a nyomtatott áramkör finom láb távolságú alkatrészeket tartalmaz-e. Az ügyfél a problémát az első összeszerelési folyamat során fedezheti fel.
Az itt található tanács nem vitatott – minden jelentős gyártói dokumentum és szabványpaper ugyanezt állítja. A kis léptékű BGA beültetéshez (0,5 mm-es lépték és annál kisebb), ENIG a hagyományos választás. A nikkelréteg (általában 3–6 mikron vastag) láncreakció útján kerül felvitelre, azaz atomról atomra követi a padok geometriáját, nem pedig forró levegővel fújják rá. Az immersziós aranyvillanás (0,05–0,1 mikron vastag) megvédi a nikkelréteget, és sík, forrasztható felületet biztosít. Az eredmény: a padok koplanaritása mikronban mérve, nem pedig tízesekben mikronban.
OSP – természetes forraszolhatóságot biztosító vegyszer – a sík, alacsony költségű alternatíva. A szerves film vastagsága csupán 0,2–0,5 mikron, és egyáltalán nem változtatja meg a padok magasságát. A kompromisszumok valósak: az OSP rövidebb tárolási élettartammal rendelkezik (általában 6–12 hónap), gondos kezelést igényel, és a film elég az első újraforgáskor, így a tiszta réz felület válik láthatóvá.
Vannak olyan helyzetek, amikor a HASL továbbra is a megfelelő telefonhívás: átmenő furatú nyomtatott áramkörök, durva léptékű tervek és olyan termékek esetében, ahol a számos újrafolyási ciklus és a hosszú távú tárolás fontosabb, mint a finom funkciók egyenletessége. A kulcs a tudatos döntés meghozása az aktuális alkatrész-készlet alapján – ne adjunk engedélyt a beállított alapértelmezett megoldásnak.
Helyezzük egymás mellé a számokat, mert itt valójában megszületik a döntés.
5000 darabos gyártási sorozatnál ez valahol 500 és 2500 dollár között mozog. Jelentős összeg, de kicsi ahhoz képest, ami következik.
Egyetlen, elkerülő BGA-párnácsík-összekötés vizsgálati költségeket eredményez az elkészült termék számára. A 14%-os panelhibaráta – amellyel ezt a rövid cikket megkezdtem – újrafeldolgozási munkát, cserealkatrészeket, sürgősségi szállítást és elveszített gyártási kapacitást jelent. Abban az ügyfél esetében, ahol a HASL felületkezelést választották, az adott rendelésen elért megtakarítás körülbelül 550 USD volt. A költségek összege 19 000 USD-ra rúgott. Az arány nem javul a térfogat növekedésével; sőt, romlik, mert a mezőben bekövetkező hibák a termék szállítása után jelentkeznek.
Ha egy NYÁK felületi bevonatot ad meg, és a tervezés finom léptékű BGA-t tartalmaz, tegyen fel a nyomtatott áramköri lap gyártójának egy kérdést: milyen a párnácsík síksági specifikációja ezzel a bevonattal? Ha nem tudnak számszerű választ adni, vagy ha a válasz ilyen kifejezéseket tartalmaz, mint „aztól függ, hol érte el a levegőfúvókák a felületet”, akkor már megkapta a válaszát.
A sík felület nem luxuscikk egy BGA-nyomtatott áramköri lapon. Ez a teljes cél.
 Friss hírek
2026-09-07
2026-09-04
2026-09-03
2026-09-01
2026-08-31
2026-08-27
2026-08-26
2026-08-24